Материал: 1_Отжиг первого рода
Рекристаллизационный отжиг
Под рекристаллизационным отжигом понимают нагрев металла для устранения наклепа, созданного холодной пластической деформацией. Нагрев осуществляют выше температурного порога рекристаллизации с последующей выдержкой, которая в зависимости от цели отжига может обеспечить не только завершение первичной рекристаллизации, но и определенное развитие собирательной рекристаллизации.
Рекристаллизационный отжиг может использоваться перед холодной обработкой давлением как подготовительная операция, обеспечивающая нужные пластичность, структуру и текстуру. Он проводится между операциями холодного деформирования для снятия наклепа. В ряде случаев рекристаллизационный отжиг является окончательной термической обработкой, при которой формируется необходимый комплекс свойств.
Положение температурного порога рекристаллизации железа сильно зависит от его чистоты. После большой пластической деформации при комнатной температуре очень чистое карбонильное железо рекристаллизуется при 350 °С; железо, полученное вакуумным переплавом, - при 450 °С, а техническое железо - при 500 °С.
Большинство легирующих элементов тормозит рекристаллизацию деформированного железа, приводя к смещению температурного интервала развития рекристаллизации в сторону более высоких температур. При этом температура конца рекристаллизации tкр обычно повышается в большей мере, чем температура начала рекристаллизации tнр. Интенсивность влияния легирования на кинетику рекристаллизации зависит от условий проведения пластической деформации и может ослабляться с увеличением степени пластической деформации.
В случае нагрева после больших пластических деформаций наиболее сильное тормозящее воздействие на развитие рекристаллизации железа оказывают в порядке возрастания Cr—>Со—>Мо—>W. Например, при нагреве технически чистого железа, содержащего 0.03 % С и подвергнутого холодной прокатке с обжатием 60 %, tнp равнялась 520 °С, а для сплавов Fe + 2% Cr; Fe + 2 % Mo; Fe + 1.5 % W — 630, 650 и 655 °С соответственно. Марганец слабее замедляет кинетику рекристаллизации железа. По одним данным, никель практически не препятствует рекристаллизации железа, по другим, при малых количествах он повышает tнp, а при больших, наоборот, ее снижает.
Характер влияния примесей и легирующих элементов в области малых и больших концентраций на положение температурного порога рекристаллизации может определяться преимущественным действием различных факторов. Считается, что при очень малых добавках примесей существенную роль играет взаимодействие атомов с дислокациями. Атомы примесей могут ощутимо уменьшать упругую энергию дислокаций и их подвижность и тем самым приводить к затруднению формирования центров рекристаллизации. Поэтому введение небольших добавок обычно вызывает резкое повышение температурного порога рекристаллизации. В области достаточно больших концентраций легирующих элементов основное влияние на положение tнp оказывает изменение ими прочности межатомных связей и диффузионной подвижности. От вида легирования зависит и величина зернограничной энергии. Если увеличение прочности межатомных связей и уменьшение диффузионной подвижности при легировании приводит к повышению tнp, то увеличение зернограничной энергии должно влиять в противоположном направлении. Действие последнего фактора может быть причиной того, что при увеличении содержания легирующего элемента рост tнp сменяется ее снижением.
Под действием легирования изменяются и другие характеристики, существенно важные для скорости рекристаллизации, например дислокационная структура, возникающая при холодной деформации (характер распределения и концентрация дислокаций, дефектов упаковки, вакансий), подвижность дислокаций при нагреве и т. д.
В гетерогенных сплавах характер развития процессов рекристаллизации зависит от объемной доли, дисперсности и морфологии твердых частиц второй фазы. В сплавах с крупными частицами и большими расстояниями между ними рекристаллизация происходит быстрее, чем при отсутствии частиц. Крупные некогерентные частицы служат барьерами, около которых в процессе деформации возникают скопления дислокаций, что облегчает образование зародышей рекристаллизации и снижает температуру ее начала. Если частицы второй фазы дисперсны и расстояния между ними малы, то они способствуют однородному распределению дислокаций при деформации, что тормозит зарождение центров рекристаллизации. Кроме того, они затрудняют перераспределение дислокации и миграцию границ при нагреве. В результате наблюдается повышение tнp.
Чаще всего рекристаллизационный отжиг холоднодеформированных углеродистых и легированных сталей осуществляется ниже критической точки Ас1, при температурах 600...720 °С. Значительно реже нагрев производится в межкритическом интервале Ас1 - Ас3.
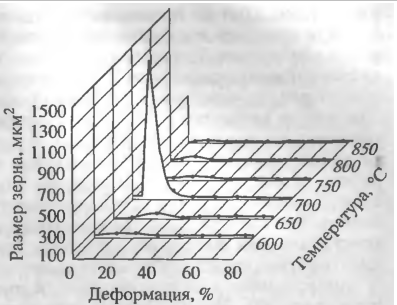
Рис. 1. Диаграмма рекристаллизации холоднокатаной низкоуглеродистой стали 08
При выборе режима рекристаллизационного отжига для оценки размеров образующихся зерен можно использовать диаграммы рекристаллизации (рис. 1), которые иллюстрируют зависимость размера зерна от степени предварительной деформации и температуры отжига при определенной длительности выдержки.
Рекристаллизационный отжиг широко применяется на металлургических заводах при производстве листов, лент, труб, прутков и проволоки с использованием методов холодной обработки давлением.
Для изготовления холоднокатаного листа, предназначенного для холодной штамповки, используют малоуглеродистые стали. В автомобилестроении широко применяется тонкий холоднокатаный лист из кипящей стали 08кп. Рекристаллизационный отжиг такого листа проводят после холодной прокатки, осуществляемой с большими обжатиями. После отжига листы должны обладать высокой пластичностью, чтобы не разрушаться при глубокой вытяжке, а также сохранять при проведении штамповки бездефектную поверхность.
Рекристаллизационный отжиг листа должен обеспечить формирование определенного размера ферритного зерна (6-8 баллов). Сталь со слишком мелким зерном феррита характеризуется повышенным пределом текучести, что затрудняет проведение штамповки. При наличии крупного зерна на поверхности листа при штамповке возникает шероховатость, получившая название апельсиновой корки. Это связано с тем, что соседние крупные зерна, выходящие на свободную поверхность листа, из-за различия в ориентации деформируются по-разному.
Режим рекристаллизационного отжига зависит от того, обрабатывается холоднокатаный лист в рулонах в печах периодического действия или в развернутом виде в печах непрерывного действия. Отжиг листов в камерных печах проводится при 640...710 °С. Нагрев выше точки Ас1, в межкритический интервал не применяется, так как в листе возникает разнозернистость, вызванная частичной перекристаллизацией. Разнозернистость ухудшает способность стали к глубокой вытяжке при штамповке.
Нагрев рулонов при отжиге осуществляется со скоростью 10... 50 град/ч с последующей выдержкой, которая в зависимости от размера садки и типа печи может колебаться в широких пределах (от 4 до 20 ч). После окончания выдержки следует медленное охлаждение со скоростью 5...15 град/ч до температур порядка 100...150 °С. В процессе медленного нагрева и выдержки происходит не только рекристаллизация феррита, но и сфероидизация и коалесценция карбидной фазы, что положительно сказывается на пластичности стали.
Непрерывный отжиг листа в развернутом виде характеризуется высокими скоростями нагрева и охлаждения. Нагрев осуществляется до 700...720 °С с выдержками, не превышающими несколько десятков секунд. При таком режиме обработки формируется мелкозернистая структура феррита, что вызывает определенное повышение прочности и уменьшение способности к вытяжке.
Отжиг для уменьшения остаточных напряжений
Под внутренними напряжениями понимают напряжения, уравновешивающиеся в объеме тела при отсутствии внешних нагрузок.
Напряжения, уравновешивающиеся в объеме всего тела или отдельных его макрочастей, называют зональными или напряжениями I рода,
Напряжений, уравновешивающихся в объеме отдельных кристаллитов или их частей, называются микронапряжениями или напряжениями II рода.
Здесь мы рассмотрим только макронапряжения)
Отжиг для уменьшения остаточных напряжений – это термическая обработка, при которой главным процессом является полная или частичная релаксация зональных остаточных напряжений.
Их появление может быть связано с осуществлением различных технических операций (литья, сварки, обработки давлением, термической обработки и т. д.). Нагрев и охлаждение металла, фазовые превращения в твердом состоянии сопровождаются изменением удельного объема сталей. Так как в процессе технологических операций обычно возникает градиент температур по сечению изделия, то изменение удельного объема в различных участках изделия происходит неодновременно и в неодинаковой степени, что и приводит к появлению внутренних напряжений.
Другой причиной возникновения внутренних напряжений является неодинаковая пластическая деформация в различных объемах изделия, что, например, наблюдается при обработке давлением. Пример:
Возникновение остаточных напряжений в полосе из-за разного обжатия центральных и крайних слоев при прокатке в бочкообразных валках:
1 – полоса до прокатки;
2 – полоса после прокатки;
3 – центральный слой полосы в случае свободной вытяжки (без взаимодействия с соседними слоями)
Особенно опасны растягивающие напряжения при трехосном растяжении когда создаются благоприятные условия для хрупкого разрушения. Остаточные напряжения особенно опасны в изделиях из малопластичных сплавов и таких, которые становятся хрупкими при понижении температуры.
Создавая контролируемые остаточные напряжения, которые вычитаются из рабочих напряжений, можно повысить эксплуатационные свойства металла. Чаще всего в поверхностном слое намеренно создают сжимающие остаточные напряжения, которые уменьшают опасные растягивающие рабочие напряжения. С этой целью применяют дробеструйный наклеп, азотирование и другие виды поверхностной обработки металлов.
Некоторые виды термической обработки одновременно с решением основной задачи обеспечивают уменьшение остаточных напряжений. Так, например, рекристаллизационный отжиг наряду с формированием заданной структуры снижает уровень внутренних напряжений, возникших при холодной обработке давлением.
Для уменьшения остаточных напряжений может быть использована специальная термическая обработка - отжиг, при котором нагрев осуществляют до температур, лежащих ниже точки Ас1. Как правило, отжиг проводится в интервале 450...650 °С, так как при более низких температурах предел текучести большинства сталей остается достаточно высоким. Длительность отжига обычно устанавливают экспериментально.
При выборе режима отжига для уменьшения внутренних напряжений необходимо учитывать характер предшествующей термической обработки. Если изделие подвергалось улучшению (закалке и высокому отпуску), то для того, чтобы сохранился полученный комплекс механических свойств, температура последующего отжига должна быть несколько ниже температуры высокого отпуска. При этом выбранный режим отжига должен исключать возможность развития обратимой отпускной хрупкости. В ряде случаев, например после шлифовки, отжигу для уменьшения внутренних напряжений подвергают закаленные и низкоотпущенные изделия. Тогда нагрев осуществляют до температур 100... 150 °С с длительными выдержками (до 100 ч и более). Однако следует учитывать, что после такого отжига сохраняется значительная доля остаточных напряжений.
Остаточные напряжения при отжиге уменьшаются двумя путями: 1) вследствие пластической деформации в условиях, когда эти напряжения превысят предел текучести;
2) в результате ползучести при напряжениях меньше предела текучести.