Курсовая работа (т): Абсорбция
Абсорбция
ВВЕДЕНИЕ
В химической промышленности и в технологии очистки газообразных и жидких систем широко распространены и имеют важное значение процессы массопередачи, характеризующиеся переходом одного или нескольких веществ из одной фазы в другую.
В основном применяются следующие процессы массопередачи между газовой (паровой) и жидкой, между газовой и твердой, между твердой и жидкой, а также между двумя жидкими фазами: абсорбция, экстракция, ректификация, адсорбция, сушка, кристаллизация.
Теоретические основы современной технологии позволяет решать многочисленные и разнообразные проблемы связанные с проектированием, строительством и эксплуатацией соответствующих аппаратов, где протекают те или иные массообменные процессы.
Области применения абсорбционных процессов в промышленности весьма обширны: получение готового продукта путем поглощения газа жидкостью; разделение газовых смесей на составляющие их компоненты; очистка газов от вредных примесей; улавливание ценных компонентов из газовых выбросов.
В данной работе будет рассмотрен процесс
улавливание компонента из газа.
1. ОБЩИЕ СВЕДЕНЬЯ О СКРУББЕРАХ
Абсорбция - процесс избирательного поглощения компонентов из газовой смеси жидким поглотителем, в котором данный компонент растворим. Различают физическую абсорбцию и хемосорбцию. При физической абсорбции растворение газа не сопровождается химической реакцией. Абсорбция протекает до тех пор, пока парциальное давление поглощаемого компонента в газовой фазе остается выше равновесного давления над раствором. При хемосорбции, абсорбции сопровождаемой химической реакцией, поглощаемый компонент вступает в необратимую химическую реакцию с поглотителем и образует химическое соединение.
Процесс абсорбции обратимый, поэтому он используется не только для получения растворов газов в жидкостях, но и для разделения газовых смесей. При этом после поглощения одного или нескольких компонентов газа из газовой смеси необходимо произвести выделение из абсорбента поглощенных компонентов, т.е. десорбцию.
В зависимости от применяемого давления аппараты бывают: вакуумные, атмосферные, работающие под давлением выше атмосферного.
Скрубберы делятся на два типа: тарельчатые и насадочные. Выбор типа аппарата зависит от технологических требований к процессу и его экономических показателей.
Насадочные абсорберы незаменимы при проведении процесса в условиях разряжения, поскольку их гидравлическое сопротивление самое низкое. Они предпочтительнее также для обработки коррозионных сред и пенящихся жидкостей.
Тарельчатые аппараты удобны
длякрупнотоннажныхпроизводст при относительно малых расходах жидкости,
недостаточных для равномерного смачивания насадки. А также для процессов,
сопровождающихся колебаниями температуры, так как периодическое расширение и
сжатие корпуса может разрушить хрупкую насадку. На тарелках проще установить
змеевики для подвода и отвода теплоты. Они также применяются при обработке
потоков с твердыми примесями или при выделении твердого осадка.
1.1 Направление модернизации
аппаратов для очистки коксового газа
Ранние конструкции скрубберов имели, в отличие от новых типов, повышенную энергоемкость и недостаточно высокую степень очистки фенолов из коксового газа. Как, например, способ улавливания фенолов из газа путем орошения в двух последовательно соединенных барботажных колоннах в противотоке надсмольной воды.
Сущность процесса заключается в следующем: коксовый газ, содержащий фенолы в среднем в количестве 200 мг/м3, подвергается орошению циркулирующей водой в скруббере, после чего поступает на дальнейшую очистку и обогрев коксовых батарей.а вода после очистки вода возвращается в оборотный цикл на орошение. Расход циркулирующей воды контролируется расходометром.
Для решения проблемы повышения эффективности
эксплуатации, снижения энергоемкости, повышения степени очистки газа. С целью
повышения поверхности контакта рабочей среды модифицировали виды насадок и
тарелок, а также начали вторично использовать абсорбирующую жидкость. В
результате было предложено в расчет количества подаваемой воды внести
необходимые поправки, что привело к следующему виду выражения:
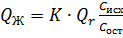 ,
где QЖ - количество воды, подаваемой на орошение;Г - количество очищаемого газа;
Сисх. - исходная концентрация фенолов в газе;
Скон. - конечная концентрация фенолов в газе;- (1,6-5,8) x 10-5, коэффициент характеризующий влияние температуры воды на процесс улавливания фенола.
Отличительной чертой данной инновации является то - что возможно регулировать степень очистки газа, за счет подачи определенного количества воды со строго заданной остаточной концентрацией фенолов. Что исключает перерасход воды и снижает энергоемкость процесса. В данном случае вода, после использования её в скруббере с сорбированными в ней фенолами поступает на очистку до остаточного содержания в ней фенолов на уровне 0,1-0,5 мг/л.
В 2007 году, была предложена модель скруббера, в которой была решена задача увеличения эффективности работы по улавливанию бензольных водородов, увеличение времени контакта коксового газа и поглощающей жидкости, улучшение условий массообмена, а также улучшение условий эксплуатации самого скруббера.
Данная проблема была решена за счет использования металлической насадки с просечно-вытяжными ромбовидными отверстиями, размеры которых выбраны из условий стойкого поддержания стабильной жидкостной пленки. Каждый последующий ярус насадки устанавливается с поворотом на 45о относительно предыдущего, перед каждым ярусом насадки установлена газораспределительная тарелка.
Такая конструкция скруббера намного эффективнее, в плане эксплуатации. Вместо трех скрубберов, с деревянными хордовыми насадками, достаточно одного скруббера предложенной конструкции, при сохранении производительности и эффективности. За счет замены деревянной насадки на металлическую с просечно-вытяжными ромбовидными отверстиями, удалось увеличить площадь контакта коксового газа с улавливающей жидкостью, так как толщина металлической насадки значительно меньше деревянной, то это позволило в поперечном сечении увеличить контактную площадь газа и жидкости. Установка следующего слоя насадок, с поворотом на 45о, заставляет реагирующие потоки разбиться на более мелкие потоки, что также увеличивает площадь и время контакта за счет увеличения гидравлического сопротивления потокам газам и жидкости при их прохождении через повернутые насадки. Газораспределительные тарелки также несут функцию равномерного и стабильного орошения насадок, за счет патрубков пропуска газов и переливных устройств с распределительными тарелками.
Данные изменения конструкции позволили уменьшить
количество скрубберов с трех до одного, сократить количество используемой
поглощающей жидкости, затраты на оборудование и его обслуживание. К тому же
равномерное омывание всей насадки поглощающей жидкостью обеспечивает
эффективность эксплуатации скруббера, что улучшает не только массообменные процессы,
а и способствует меньшему зарастанию насадок.
1.2 Описание типовых конструкций
Абсорбционные аппараты по технологическому назначению подразделяются на аппараты установок осушки, очистки газа, газоразделения и т. д. В зависимости от применяемого давления аппараты подразделяются на вакуумные, атмосферные и работающие под давлением.
В зависимости от внутреннего устройства различают аппараты тарельчатые, насадочные, роторные (с вращающимися деталями). В нефтяной, химической, нефтехимической и газовой промышленностях наиболее широко распространены тарельчатые и насадочные колонны.
Особо важное значение имеет надежность работы ректификационных и абсорбционных аппаратов установок, производящих сырье для нефтехимических процессов; это объясняется тем, что указанные установки стоят во главе целого нефтехимического комплекса, стоимость которого во много раз превышает стоимость самих установок. Кроме того, установки, производящие сырье для нефтехимических комплексов (например, этиленовые установки), строятся заранее и до освоения остальных комплексов работают на неполную мощность. Таким образом, оборудование указанных производств должно работать надежно в широком диапазоне изменений нагрузок - сначала при малых, а затем и при полных проектных нагрузках.
Кроме перечисленных выше требований ректификационные и абсорбционные аппараты должны также отвечать требованиям государственных стандартов, ведомственных нормалей и инспекции Госгортехнадзора.
В современных ректификационных и абсорбционных аппаратах применяются самые разнообразные конструкции контактных устройств; последние непрерывно усовершенствуются, свидетельством чему - непрекращающийся поток научных исследований и патентных материалов.
На 1.1 показаны соответствующие конструкции контактных устройств со схемами взаимодействия фаз. Рассмотрим особенности этих конструкций и условия их работы.
Решетчатые и ситчатые беспереливные (провальные) тарелки (рис. 1.1, а) имеют перекрывающее все сечение колонны основание 1, выполненное в виде листа со щелями или отверстиями соответственно, но у них нет специальных переливных устройств для стока жидкости
Тарелки колпачковые, из S-образных элементов, клапанные и ситчатые (рис. 1.1, б, в, г, д). Работают эти тарелки следующим образом. Жидкость, поступая через переливное устройство, распределяется равномерно по всей плоскости основания тарелки и затем сливается в другое переливное устройство. Газ проходит через направляющие элементы и барботирует через жидкость, образуя вспененный дисперсный слой газа в жидкости.
Инжекционная тарелка (рис. 1.1, е). Работает тарелка следующим образом. Жидкость из перелива инжектируется газом, дробится на струи и капли и транспортируется вдоль элемента 6.
Каскадные промывные (полочные) тарелки (рис. 1.1, ж) состоят из основания 1 в виде сплошных листов (полок), перекрывающих большую часть сечения колонны с противоположной стороны у расположенных рядом контактных устройств. Жидкость стекает струями с основания одного контактного устройства на основание другого, а газ проходит между тарелками и пересекает стекающую жидкость.
Тарелка струйная (язычковая) (рис. 1.1, з) имеет
в основании 1 направляющие элементы для прохода газа в виде прорезей или в
форме язычка с отогнутой вверх вырезанной частью основания. Направляющие
элементы обеспечивают однонаправленное движение газа и жидкости вдоль
контактного устройства. Конструкция переливов 2 такая же, как и у рассмотренных
ранее тарелок.
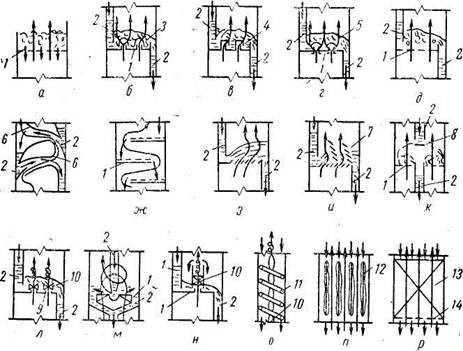
Рис. 1.1 - Конструкция контактных устройств со
схемами взаимодействия газа (пара и жидкости): а - решетчатая (ситчатая)
провальная тарелка; б - колпачковая тарелка; в - из S-образных элементов; г -
клапанная; д- ситчатая; е - инжекционная; ж - каскадная промывная; з - струйная
(«язычковая»); и - ситчатая с отбойными элементами; к - ситчатая с двумя зонами
контакта фаз; л - струйная с завихрителями газа; м - с регулярным вращением
газо-жидкостного потока; н - прямоточное контактное устройство колонны; о -
вихревая; п- сплоско-параллельной насадкой; р - насадочная; 1 - основание
тарелки; 2 - переливы; 3 - колпачок; 4 - S-образный элемент; 5 - клапан; 6 -
направляющее устройство; 7-отбойное устройство; 8 - отражательная пластина; 9 -
направляющий элемент; 10 - закручиватель потока газа; 11 - закручиватель потока
жидкости; 12 - листовая насадка; 13 - слой насадки; 14 - опорная решетка;
короткая стрелка - жидкость; длинная стрелка - газ
Ситчатая тарелка с отбойными элементами (рис. 1.1, и). Отогнутые кромки листов в основании тарелки образуют острый угол, направленный по ходу движения жидкости. Отогнутые кромки просечно-вытяжных листов основания тарелки обеспечивают однонаправленное движение газа и жидкости от одного отбойного устройства к другому, а отогнутые кромки отбойных устройств - сепарацию фаз непосредственно на отбойных устройствах.
Тарелка с двумя зонами контакта фаз (рис. 1.1, к). Переливы не доходят до основания нижележащей тарелки и имеют снизу отражательную пластину 8, которая обеспечивает струйное истечение жидкости в межтарельчатоепространство колонны; контакт газа и жидкости происходит сначала в барботажном слое газ - жидкость и затем в стекающих струях жидкости.
Тарелка с регулярным вращением газо-жидкостного потока (рис. 1.1, м) имеет закручиватель для потока газа 10. Тарелка имеет специальные переливные устройства 2; боковое устройство соединяется с расположенным ниже центральным устройством. Тарелка работает следующим образом. Газ, проходя через закручиватель, поступает в жидкость и придает ей круговое, вращательное движение по тарелке. Контакт пара и жидкости происходит в высокодисперсном слое газ - жидкость, где основной фазой является газ, а дисперсной - жидкость.
Прямоточное контактное устройство (рис. 1.1, н) состоит из обычных переливов для жидкости 2, основания 1 в виде листа с установленными на нем контактными элементами в виде сопла, трубы и завихрителей для потока газа 10. Контакт фаз осуществляется здесь в прямотоке между пленкой жидкости и закрученным потоком газа. В остальном работа прямоточного контактного устройства мало чем отличается от работы рассмотренных ранее тарелок.
Вихревая колонна (рис. 1.1, о) выполняется из одной или нескольких труб с установленными в них завихрителями потока газа 10 и жидкости 11.Газ движется по центру трубы в закрученном потоке навстречу стекающей по периферии трубы жидкости. Следовательно, контакт газа и жидкости осуществляется между закрученным потоком газа и закрученной пленкой жидкости.
В колонне с плоскопараллельной насадкой (рис. 1.1, п) по ходу движения газового потока на небольшом расстоянии друг относительно друга установлены плоские или определенным образом гофрированные листы 12. Жидкость стекает тонкой пленкой по поверхности листов, взаимодействуя с газом в противотоке.
Насадка - тела различной формы, загружаемые в абсорбер, на смоченной поверхности которых происходит процесс абсорбции. Поверхность насадки в единице объема аппарата может быть довольно большой и поэтому в сравнительно небольших объемах можно создать значительную поверхность массопередачи.
Насадки применяемые для заполнения насадочных абсорберов должны обладать большой удельной поверхностью и большим свободным объемом. Кроме того насадка должна оказывать малое сопротивление газовому потоку, хорошо распределять жидкость и обладать коррозионной стойкостью в соответствующих средах. Для уменьшения давления на поддерживающее устройство и стенки насадка должна иметь малый объемный вес.
Применяемые в абсорберах насадки можно разделить на два типа: регулярная и нерегулярная насадки. К регулярным относятся: хордовая, кольцевая (при правильной укладке) и блочная насадки. К нерегулярным относятся те, которые беспорядочно засыпаются в скруббер, без укладки.
Хордовая насадка состоит из поставленных на ребро досок образующих решетку. Решетки укладываются друг на друга так, что в смежных решетках доски повернуты на угол 900. Наиболее распространенная деревянная хордовая насадка.
Кольцевая насадка представляет собой
цилиндрические тонкостенные кольца, наружный диаметр которых обычно равен
высоте кольца. Диаметр насадочных колец изменяется от 25мм до 150мм. Насадочные
кольца изготавливают чаще всего из керамики или фарфора, в некоторых случаях из
углеграфитовых масс. Применяют также тонкостенные металлические кольца из стали
или других металлов. Перспективно применение колец из пластических
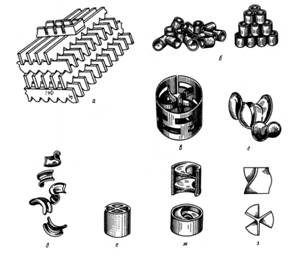
Рис. 1.2 - Виды насадок: а - деревянная
хордовая; б - кольца Рашигавнавал и укладкой; в - кольца Палля; г - седла
Берля; д - седла «Инталокс»; е - кольцо с крестообразными перегородками; ж -
кольцо с внутренними спиралями; з пропеллерная насадка масс