Пропустите вал через осевое отверстие барабана и
поставьте его на опору, позволяющую вращать барабан и тормозить его вращение,
чтобы избежать набегания каната. При многослойной навивке необходимо поместить
барабан на устройство, которое обеспечит возможность возвратного натяжения
каната во время его перемотки с транспортного барабана на барабан подъемной
установки. Это поможет убедиться в том, что нижние витки плотно навиты на
барабан (рисунок 13).
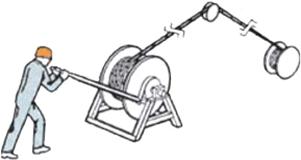
Рисунок 13- Навеска канатов с барабана
Угол девиации не должен превышать 1,5° в случае
применения гладкого барабана и 2,5° при использовании барабана с винтовой
нарезкой, для того, чтобы обеспечить минимальный боковой износ каната при
трении о соседний виток в случае гладкого барабана, и о боковую поверхность
нарезанной канавки в случае использования барабана с винтовой нарезкой.
.2 Анализ по браку
Выпуск несоответствующей продукции за 2011г.
составил: 67,96т- 0,61 %, таблица 1.
|
Основные
виды несоответствия
|
Процентное
соотношение
|
Причины:
|
Масса
|
|
Отсутствие
проволоки
|
-10,14-0,07
%
|
Тормозные
устройства
|
-8,75
|
|
Перекрещивание
проволок
|
-11,73-0,09
%
|
Некачественная
сварка проволоки
|
-16,15
|
|
Лопнувшая
проволока
|
-4,53-0,04
%
|
Неравномерное
натяжение прядей
|
-3,453
|
|
Разбег
стрелы
|
-15,76-0,13
%
|
Преф
и рихтовка
|
-3,962
|
|
Рублен
по кратности
|
-7,00-0,06
%
|
Недосмотр
|
-9,81
|
|
|
Заедание
катушек
|
-7,43
|
|
|
Неравномерное
натяжение прядей
|
-4,15
|
2.3 Дефекты
стальной канат свивка брак
Возможные виды брака изображены на (рисунке 14).
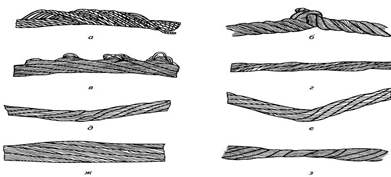
Рисунок 14- Виды дефектов при производстве
стальных канатов.
а - корзинообразная деформация;
б - перекручивание;
в - выдавливание проволок;
г - обрыв сердечника;
д - залом;
е - перегиб;
ж - местное увеличение диаметра;
з - раздавливание.
Возникают следующие деформации:
корзинообразная деформация (рисунок14, а);
перекручивание (рисунок 14, б);
выдавливание проволок (рисунок 14, в);
обрыв сердечника (рисунок 14, г);
залом (рисунок 14, д);
перегиб (рисунок 14, е);
местное увеличение диаметра каната (рисунок 14,
ж);
раздавливание (рис. 14, з);
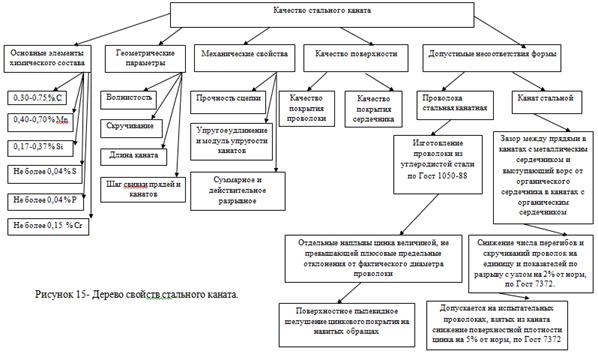
. Дерево свойств
Дерево свойств стального каната представлено на
(рисунке 15)
. Определение комплексной оценки качества
продукции
Исходная информация о замеренных данных
представлена в таблице Основные единичные показатели.
|
Диаметр
проволоки, мм -0,01/+0,04
|
Разрывное
усилие проволоки, P, H 167-201
|
Временное
сопротивление разрыву, Н/мм2 490-830
|
Число
перегибов Не менее 9
|
Число
скручиваний Не менее 50
|
Разрыв
с узлом, % Не менее 58
|
Поверхностная
плотность цинкового покрытия, г/м²
Не менее 70
|
Овальность,
мм Не более 0,04
|
|
1,42
|
176
|
630
|
13
|
92
|
59,3
|
101,4
|
0,02
|
|
1,42
|
178
|
630
|
13
|
96
|
59,9
|
126,8
|
0,02
|
|
1,41
|
180
|
640
|
12
|
92
|
59,6
|
108,1
|
0,03
|
|
1,41
|
178
|
650
|
13
|
92
|
59,6
|
101,9
|
0,04
|
|
1,41
|
178
|
640
|
12
|
94
|
59,3
|
124,3
|
0,01
|
|
1,44
|
176
|
600
|
11
|
94
|
59,6
|
103,3
|
0,04
|
|
1,43
|
180
|
620
|
14
|
92
|
60,1
|
109,2
|
0,03
|
|
1,39
|
176
|
630
|
14
|
94
|
59,6
|
107,9
|
0,01
|
|
1,41
|
182
|
600
|
13
|
96
|
59,6
|
128,1
|
0,02
|
|
1,41
|
176
|
640
|
13
|
94
|
59,6
|
119,2
|
0,02
|
|
1,42
|
178
|
650
|
12
|
92
|
59,6
|
113,3
|
0,04
|
|
1,39
|
176
|
600
|
15
|
96
|
60,1
|
112,5
|
0,03
|
|
1,4
|
176
|
610
|
12
|
96
|
59,3
|
109,3
|
0,01
|
|
1,4
|
176
|
670
|
12
|
98
|
58,9
|
113,4
|
0,02
|
|
1,39
|
178
|
660
|
15
|
96
|
59,9
|
140,2
|
0,01
|
|
1,39
|
176
|
620
|
13
|
96
|
59,6
|
124,6
|
0,02
|
|
1,42
|
182
|
610
|
13
|
92
|
59,6
|
107,1
|
0,02
|
|
1,41
|
180
|
620
|
14
|
96
|
59,3
|
121,3
|
0,01
|
|
1,4
|
182
|
600
|
14
|
94
|
59,6
|
102,9
|
|
1,39
|
176
|
620
|
11
|
98
|
60,1
|
132,4
|
0,03
|
|
1,39
|
176
|
600
|
12
|
92
|
59,6
|
154,1
|
0,02
|
|
1,4
|
184
|
620
|
13
|
96
|
59,6
|
144,4
|
0,03
|
|
1,39
|
178
|
610
|
11
|
92
|
59,6
|
133,9
|
0,03
|
|
1,4
|
180
|
670
|
13
|
96
|
59,6
|
124,6
|
0,01
|
|
1,4
|
178
|
620
|
14
|
96
|
60,1
|
108,5
|
0,03
|
Определим доверительный интервал для единичных
показателей качества.
Номинальное значение диаметра проволоки 1,40 мм.
Производим 25 замеров фактических значений (хi)
по диаметру оцинкованной проволоки для стального каната двойной свивки типа
лк-р конструкции 6x19 (1+6+6/6)+1 о.с. по (ГОСТ 2688-80 ). Данные фактических
замеров сводим в таблицу 3.
Строим гистограмму по замеренным значениям, на
которую наносим пределы изменения диаметра по ГОСТ 3282-74 для изготовления
оцинкованной проволоки. Гистограмма по замеренным значениям представлена на
рисунке 3.
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s.
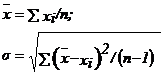 ,
где хi - замеренные
значения параметра (случайная величина);- объем выборки.
Таблица 3 - Фактические замеры по
диаметру проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
1,39
|
7
|
9,73
|
0,0028
|
|
1,40
|
6
|
8,40
|
0,0006
|
|
1,41
|
6
|
8,46
|
0
|
|
1,42
|
4
|
5,68
|
0,0004
|
|
1,43
|
1
|
1,43
|
0,0004
|
|
1,44
|
1
|
1,44
|
0,0009
|
|
N=25
|
35,14
|
∑=0,0051
|
х =∑xi/ 25
=(9,73+8,40+8,46+5,68+1,43+1,44)/25= 1,41мм;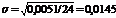
Доверительный интервал фактических
значений с надежностью Р=0,99 определяем с помощью правила трех сигм:
отклонение истинного значения измеряемой величины от среднего арифметического
значения результатов измерений не превосходит утроенной средней квадратической
ошибки этого среднего значения
хфакт= `х ± 3s = 1,41 ± 3∙0,0 145=
(1,37...1,46) мм.
То есть доверительный интервал по
диаметру проволоки D = 0,09 мм.
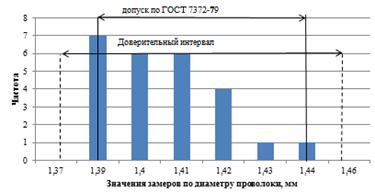
Рисунок 16- Гистограмма фактических значений
замеров по диаметру оцинкованной проволоки
Аналогичные расчеты делаем по другим
показателям.
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по разрывному
усилию проволоки для стального каната двойной свивки типа лк-р конструкции 6x19
(1+6+6/6)+1 о.с. по (ГОСТ 2688-80 ). Данные фактических замеров сводим в
таблицу 4. Гистограмма по замеренным значениям представлена на рисунке 17.
Таблица 4-Фактические замеры по разрывному
усилию
|
хi
|
n
|
хi∙ni
|
n*(х̄-хi)²
|
|
176
|
10
|
1760
|
52,9
|
|
178
|
7
|
1246
|
0,63
|
|
180
|
4
|
720
|
11,56
|
|
182
|
3
|
546
|
41,07
|
|
184
|
1
|
184
|
32,49
|
|
N=25
|
4456
|
∑=138,65
|
х̄ =178,3 Н
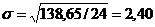
хфакт= `х ±
3s
= 178,3 ±
3∙2,40= (171,1...185,5) Н
То есть доверительный интервал по разрывному
усилию проволоки D =14,4Н
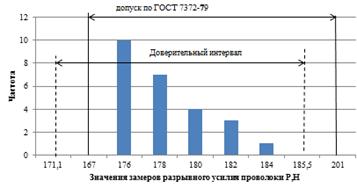
Рисунок 17- Гистограмма фактических значений
замеров по разрывному усилию проволоки
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по временному
сопротивлению разрыву оцинкованной проволоки. Данные фактических замеров
представлены в таблице 5. Гистограмма по замеренным значениям представлена на
рисунке 18.
Таблица 5- Фактические замеры по временному
сопротивлению разрыву проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
600
|
5
|
3000
|
0,8
|
|
610
|
3
|
1830
|
324,5
|
|
620
|
6
|
3720
|
2496,9
|
|
630
|
3
|
1890
|
2772,5
|
|
640
|
3
|
1920
|
4896,5
|
|
650
|
2
|
1300
|
5080,4
|
|
660
|
1
|
660
|
0,16
|
|
670
|
2
|
1340
|
9912,4
|
|
N=25
|
14990
|
∑=25484,2
|
х̄ = 599,6 Н/мм²
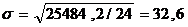 Н/мм²
хфакт= `х ± 3s =599,6± 3∙32,6 =
(501,8...697,4) Н/мм²
То есть доверительный интервал по
временному сопротивлению разрыву проволоки D
= 195,6 Н/мм².
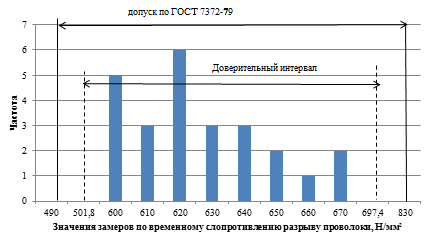
Рисунок 18 -Гистограмма фактических значений
замеров по временному сопротивлению разрыву оцинкованной проволоки
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по числу перегибов
оцинкованной проволоки. Данные фактических замеров представлены в таблице 7.
Гистограмма по замеренным значениям представлена на рисунке 20.
Таблица 7- Фактические замеры по числу перегибов
проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
11
|
3
|
33
|
10,60
|
|
12
|
6
|
72
|
4,65
|
|
13
|
9
|
117
|
0,13
|
|
14
|
5
|
70
|
6,27
|
|
15
|
2
|
30
|
8,99
|
|
N=25
|
322
|
∑=31
|
х̄ = 12,88
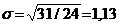
хфакт= `х ± 3s =12,88 ± 3∙1,13 =
(9,49...16,27)
То есть доверительный интервал по
числу перегибов проволоки D
= 6,78.
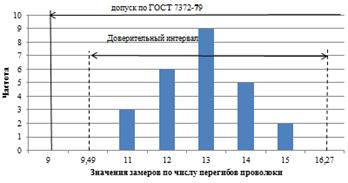
Рисунок 20-Гистограмма фактических значений
замеров по числу перегибов оцинкованной проволоки
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s числа скручиваний
проволоки стальной латунированной для изготовления рукавов высокого давления.
Данные фактических замеров представлены в таблице 8.
Гистограмма по замеренным значениям представлена
на рисунке 21.
Таблица 8 - Фактические замеры по числу
скручиваний
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
92
|
8
|
736
|
50
|
|
94
|
5
|
470
|
1,25
|
|
96
|
10
|
960
|
22,5
|
|
98
|
2
|
196
|
24,5
|
|
N=25
|
2362
|
∑=98,25
|
х̄ =94,5
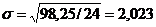 ;
хфакт= `х ±
3s
= 94,5±
3∙2,023= (88,43...100,57)
То есть доверительный интервал по числу
скручиваний проволоки D = 12,14
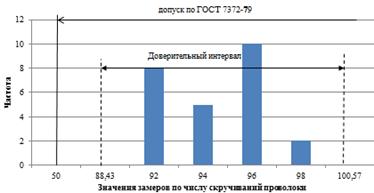
Рисунок 21 -Гистограмма фактических значений
замеров по числу скручиваний оцинкованной проволоки
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по разрыву с узлом
проволоки стальной латунированной для изготовления рукавов высокого давления.
Данные фактических замеров представлены в таблице 9. Гистограмма по замеренным
значениям представлена на рисунке 22.
Таблица 9 - Фактические замеры по разрыву с
узлом проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
58,9
|
1
|
58,9
|
0,5329
|
|
59,3
|
4
|
237,2
|
0,4356
|
|
59,6
|
14
|
834,4
|
0,0126
|
|
59,9
|
2
|
119,8
|
0,1458
|
|
60,1
|
4
|
240,4
|
0,8836
|
|
N=25
|
1490,7
|
∑=2,0105
|
х̄ =59,63 %;
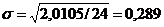 ;
хфакт= `хi ± 3s = 59,63± 3∙0,289 =
(58,77...60,5)%
То есть доверительный интервал по разрыву с
узлом проволоки D = 1,73%
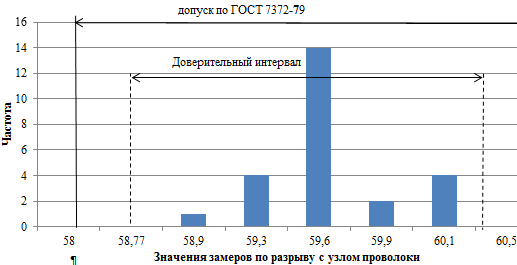
Рисунок 22 -Гистограмма фактических значений
замеров по разрыву с узлом оцинкованной проволоки.
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по поверхностной
плотности цинкового покрытия оцинкованной проволоки. Данные фактических замеров
представлены в таблице 10. Гистограмма по замеренным значениям представлена на
рисунке 23.
Таблица 10- Фактические замеры по поверхностной
плотности цинкового покрытия проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
100
|
11
|
1100
|
2541,44
|
|
120
|
10
|
1200
|
230,4
|
|
140
|
3
|
420
|
1845,12
|
|
160
|
1
|
160
|
2007,04
|
|
N=25
|
2880
|
∑=6624
|
х̄ =115,2 г/м²
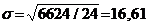 г/м²
хфакт= `х ± 3s =115,2 ± 3∙16,61 =
(65,36...165,04) г/м²
То есть доверительный интервал по поверхностной
плотности цинкового покрытия проволоки D = 99,68 г/м².
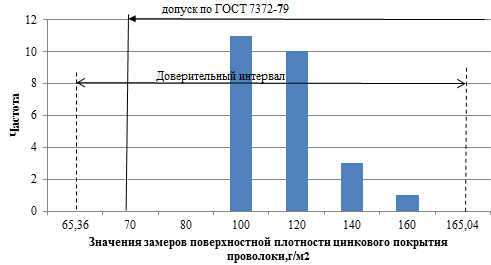
Рисунок 23- Гистограмма фактических значений
замеров по поверхностной плотности цинкового покрытия оцинкованной проволоки
То есть доверительный интервал по поверхностной
плотности цинкового покрытия проволоки D = 99,68 г/м².
Определяем среднее арифметическое значение
замеренных параметров (математическое ожидание) `х и
среднеквадратическое отклонение s по овальности
оцинкованной проволоки. Данные фактических замеров представлены в таблице 11.
Гистограмма по замеренным значениям представлена на рисунке 24.
Таблица 11- Фактические замеры по овальности
проволоки
|
хi
|
n
|
хi∙n
|
n*(х̄-хi)²
|
|
0,01
|
7
|
0,07
|
0,001008
|
|
0,02
|
8
|
0,16
|
0,000032
|
|
0,03
|
7
|
0,21
|
0,000448
|
|
0,04
|
3
|
0,12
|
0,000972
|
|
N=25
|
0,56
|
∑=0,00246
|
х̄ = 0,022 мм
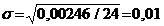 мм
хфакт= `х ± 3s =0,022 ± 3∙0,01 =
(0,008...0,053) мм
То есть доверительный интервал по
овальности проволоки D = 0,06 мм
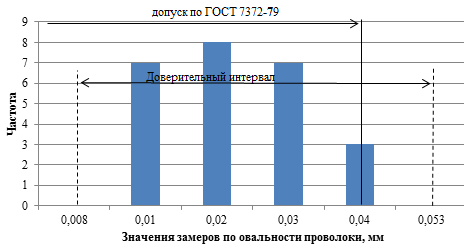
Рисунок 24-Гистограмма фактических значений
замеров по овальности оцинкованной проволоки
Определяем весомости показателей качества.
Весомость показателей качества определяем
экспертным методом. Пусть пять независимых экспертов оценивают степень важности
показателей качества по пятибалльной шкале. Исходные данные заносим в таблицу
17. Обрабатываем данные и результаты расчетов заносим в таблицу 18.
Определяем степень согласованности назначенных
экспертами индивидуальных коэффициентов весомости. Результаты заносим в таблицу
19.
Определяем оценку единичных показателей качества
оцинкованной проволоки. Результаты заносим в таблицу 20.
Таблица 17 -Исходные данные по степени важности
единичных показателей
|
Номенклатура
показателей качества
|
Весомость
|
∑Re
|
|
|
1
|
2
|
3
|
4
|
5
|
|
|
Диаметр
проволоки, мм
|
5
|
5
|
5
|
5
|
5
|
25
|
|
Разрывное
усилие проволоки, Р,Н
|
5
|
5
|
5
|
5
|
4
|
24
|
|
Временное
сопротивление разрыву, Н/мм²
|
5
|
5
|
5
|
4
|
5
|
24
|
|
Число
перегибов
|
5
|
4
|
4
|
4
|
5
|
22
|
|
Число
скручиваний
|
4
|
4
|
5
|
5
|
5
|
23
|
|
Разрыв
с узлом, %
|
3
|
3
|
4
|
3
|
3
|
16
|
|
Поверхностная
плотность цинкового покрытия, г/м²
|
4
|
5
|
5
|
5
|
5
|
24
|
|
Овальность,
мм
|
4
|
4
|
5
|
4
|
4
|
21
|
|
∑
Rj
|
35
|
35
|
38
|
35
|
36
|
179
|
|
|
|
|
|
|
|
Таблица 18 - Определение весомости единичных
показателей
|
j
= =1,..,n
|
Mje
|
Mje
|
Mjеср
|
|
e=
1,…, m
|
|
|
|
1
|
2
|
3
|
4
|
5
|
|
|
|
1
Диаметр, мм
|
0,143
|
0,143
|
0,131
|
0,142
|
0,138
|
0,697
|
0,139
|
|
2
Разрывное усилие проволоки, Н
|
0,143
|
0,143
|
0,131
|
0,142
|
0,111
|
0,67
|
0,134
|
|
3
Временное сопротивление разрыву, Н/мм2
|
0,143
|
0,143
|
0,131
|
0,114
|
0,138
|
0,669
|
0,133
|
|
4
Число перегибов
|
0,143
|
0,114
|
0,105
|
0,114
|
0,138
|
0,614
|
0,123
|
|
5
Число скручиваний
|
0,114
|
0,114
|
0,131
|
0,142
|
0,138
|
0,639
|
0,127
|
|
6
Разрыв с узлом, %
|
0,086
|
0,085
|
0,105
|
0,085
|
0,083
|
0,444
|
0,088
|
|
7
Поверхностная плотность цинкового покрытия, г/м²
|
0,114
|
0,142
|
0,131
|
0,142
|
0,138
|
0,667
|
0,133
|
|
8
Овальность, мм
|
0,114
|
0,114
|
0,131
|
0,114
|
0,111
|
0,584
|
0,116
|
|
∑
|
1
|
1
|
1
|
1
|
1
|
5
|
1
|
Таблица 19 - Определение степени согласованности
мнений экспертов kv
|
Наименование
показателя
|
|
(Мjср-Мjе)2
|
(Мjср-Мjе)2
|
Sj
|
kv
|
|
Мjср
|
1
|
2
|
3
|
4
|
5
|
|
|
|
|
1
Диаметр, мм
|
0,139
|
0,00002
|
0,00002
|
0,00006
|
0,00001
|
0
|
0,00022
|
0,007416
|
0,05
|
|
2
Разрывное усилие проволоки
|
0,134
|
0,00008
|
0,00002
|
0,00001
|
0,00006
|
0,00053
|
0,0014
|
0,018708
|
0,14
|
|
3
Временное сопротивление разрыву,Н/мм2
|
0,133
|
0,0001
|
0,00002
|
0
|
0,00036
|
0,00003
|
0,00051
|
0,011291
|
0,09
|
|
4
Число перегибов
|
0,123
|
0,0004
|
0,00008
|
0,00032
|
0,00008
|
0,00022
|
0,0011
|
0,016583
|
0,13
|
|
5
Число скручиваний
|
0,127
|
0,00017
|
0,00017
|
0,00002
|
0,00022
|
0,00012
|
0,00068
|
0,013038
|
0,102
|
|
6
Разрыв с узлом
|
0,088
|
0
|
0,00001
|
0,00029
|
0,00001
|
0,00003
|
0,00034
|
0,009219
|
0,104
|
|
7
Поверхностная плотность цинкового покрытия, г/м²
|
0,133
|
0,00036
|
0,00008
|
0
|
0,00008
|
0,00003
|
0,00055
|
0,011726
|
0,088
|
|
8
Овальность, мм
|
0,116
|
0
|
0
|
0,00022
|
0
|
0,00003
|
0,00025
|
0,00790
|
0,068
|
Для первого значения kv1
=0,007416/0,139=0,05
Все коэффициенты вариации входят в допустимые
значения, значит мнения экспертов имеют достаточную согласованность.
Таблица 20 - Оценка относительных показателей
качества проволоки
|
Наименование
показателя
|
Допустимый
интервал значений Рiпр по ГОСТ
|
Доверит.
инт. Piфакт
|
Оценка
единичных показателей, qi
|
|
1
Диаметр, мм
|
0,05
|
0,09
|
0,56
|
|
2
Разрывное усилие проволоки, Н
|
34
|
14,4
|
2,37
|
|
3
Временное сопротивление разрыву, Н/мм2
|
340
|
195,6
|
1,74
|
|
4
Число перегибов
|
7,27
|
6,78
|
1,07
|
|
5
Число скручиваний
|
50,57
|
12,14
|
4,17
|
|
6
Разрыв с узлом, %
|
2,5
|
1,73
|
1,45
|
|
7
Поверхностная плотность цинкового покрытия, г/м²
|
95,04
|
99,68
|
0,95
|
|
8
Овальность, мм
|
0,04
|
0,06
|
0,67
|
Для поиска причин невысокого качества и путей
повышения качества используют инструмент качества - диаграмма Исикавы.
Диаграмма Исикавы
С целью эффективного воздействия на качество
продукции в первую очередь следует обратить внимание на единичные показатели,
которые имеют наибольшие коэффициенты весомости и наименьшие значения единичных
оценок. Из таблиц 17 и 18 видно, что у диаметра проволоки коэффициент весомости
- 0,139 и оценка 0,56. Для определения основных причин низкой оценки качества
можно построить диаграмму Исикавы.
Причинно-следственная диаграмма при выявлении
факторов показана на рисунке25.
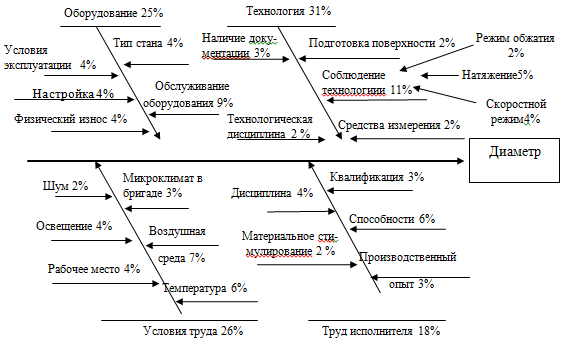
Рисунок 25 - Причинно-следственная диаграмма при
выявлении фактора, влияющего на качество проволоки (Структура диаграммы
Исикавы).
Построенная диаграмма Исикавы, состоит из 4
главных факторов, влияющих на показатель качества. Определим степень весомости
каждого фактора, влияющего на возникновение данного дефекта. Выяснили, что
основным фактором, определяющим данный дефект, является технология (показатель
весомости 31%), где определяющую роль (11%) играет соблюдение технологии,
износ, материал волок.
Заключение
На основании анализа нормативной и технической
документации для стального каната двойной свивки типа лк-р конструкции 6x19
(1+6+6/6)+1 о.с., где диаметр проволоки был 1,4 мм. Были определены показатели
качества и установлена их иерархия в виде "дерева свойств". Оценку
весомости единичных показателей качества в курсовой работе производили
экспертным методом определения параметров весомости (оценка производилась пятью
экспертами по 5 - ти бальной шкале). При оценке была показана достаточная
степень согласованности экспертов.
С целью эффективного воздействия на качество
продукции первую очередь необходимо обратить внимание на показатель, которые
имеют наименьшие значения единичных оценок, таким показателем является диаметр
каната. Коэффициент весомости - 0,139 и оценка 0,56. По этому показателю бала
составлена диаграмма Исикавы.
Список использованных источников
1 Букштейн М. А., Прядение
жестких лубяных волокон и производство крученых изделий, М., 1945 (Прядение лубяных
волокон, ч. 3);
Глушко М. Ф., Стальные
подъемные канаты, К., 1966;
Сергеев С. Т., Надежность и
долговечность подъемных канатов, К., 1968;
Букштейн М. А.,
Производство и использование стальных канатов, 2 изд.,М.,1973.
5 ГОСТ 3282-74. Проволока стальная
низкоуглеродистая общего назначения. Технические условия. -М.: Издательство
стандартов.
6 ГОСТ 2688-80.Канат двойной
свивки типа лк-р конструкции 6x19 (1+6+6/6)+1о.с..-М.: Издательство стандартов.