Дипломная (вкр): Автоматизация процесса каталитического риформинга
Автоматизация процесса каталитического риформинга
Введение
Автоматизация технологических процессов является решающим фактором в повышении производительности труда, улучшении качества выпускаемой продукции, экономии сырья и энергии.
Создание средств измерения, контроля и управления оборудованием и техническими процессами характеризуется переходом от решения частных, относительно простых задач автоматизации к созданию на основе микропроцессорной техники, устройств с программным управлением, решающих сложные функциональные задачи контроля и управления при большом объеме перерабатываемой информации.
В проекте подробно изучены процессы и аппараты объекта управления, описаны особенности узла, значимые для построения автоматизированной системы управления. Корректно выполнена постановка и декомпозиция задач управления, что позволило правильно структурировать созданную автоматизированную систему.
Предпроектные исследования и анализ модернизируемого блока каталитического риформинга выявили высокую степень автоматизации управления, однако, в системе используется морально и физически устаревшая техника локального контроля и регулирования (приборные регуляторы и пульты управления).
Поэтому в качестве основных задач дипломного проекта были поставлены:
а) модернизация существующей системы управления с учетом технических требований, реализация автоматического управления на базе современного вычислительного комплекса;
б) описание подходов к решению задач сопряжения новой модернизированной системой управления с существующей общезаводской;
в) создание рационального человеко-машинного интерфейса, сокращающего время на анализ технологических ситуаций и диагностика нарушений.
С учетом поставленных задач определены функции проектируемой системы контроля и регулирования автоматизации, проведена замена морально устаревших средств полевой автоматики на современные и более надежные на основе анализа рынка программно-технических средств.
Для реализации системы автоматизации выбран программно-технический комплекс: контроллер Simatic S7-400, средство его программирования и конфигурирования Step7 и SCADA-пакет Win CC. В этих пакетах разработаны программы управления основными процессами, протекающими на участке. Сценарий человеко-машинного интерфейса, включающий набор взаимосвязанных кадров для оператора, управляющего технологическим процессом, выполненный с помощью SCADA-пакета Win CC, содержит информацию полностью адекватную решаемым задачам.
Разработано техническое и математическое обеспечение системы в этой среде. Синтезирована робастная система регулирования температуры продукта на выходе из печи.
В дипломном проекте были рассмотрены вопросы охраны окружающей среды и охраны труда на участке каталитического риформинга и в целом на производстве.
Экономические расчеты показали эффективность
реализации проекта.
1. Описание
технологического процесса
.1 Характеристика
производственного процесса
Описание технологической схемы производства и процесса каталитического риформинга. Закрытое акционерное общество «Павлодарский нефтехимический завод» - один из самых современных комплексов по переработке нефти в Казахстане. Завод имеет уникальный набор установок, которые позволяют достигать глубину переработки нефти до 85 процентов.
Производство бензина всегда будет необходимо, так как без транспортировки грузов при помощи легковых и грузовых автомобилей в наши дни никак нельзя обойтись. Завод перерабатывает малосернистую Западно - Сибирскую нефть, которая поступает по нефтепроводу Омск - Павлодар. Содержание серы в нефти примерно 0,58 процента от массы.
ЗАО «ПНХЗ» перерабатывает малосернистую западносибирскую нефть, которая поступает по нефтепроводу Омск - Павлодар. Проектная мощность завода составляет 7,5 миллионов тонн в год.
Особенностью предприятия является большие единичные мощности комбинированных технологических установок с набором современных процессов.
Современные требования, предъявляемые к ассортименту и уровню качества нефтепродуктов, оказали решающее влияние на технический прогресс в области производства нефтепродуктов, на создание более совершенных технологических установок и производственных комплексов. Переработка нефти осуществляется с использованием процессов:
- электрообезвоживания и обессоливания нефти;
- первичной перегонки электрообезвоженной и обессоленной нефти;
- гидроочистки бензинов, реактивного и дизельного топлива;
- каталитического риформинга бензиновых фракций;
- каталитического крекинга;
- газофракционирования;
- производства нефтебитумов;
- производства коксов;
- производства серы.
Особенностью предприятия является большие единичные мощности комбинированных технологических установок с набором современных процессов.
Комбинированная установка ЛК-6У, на которой осуществляется основной технологический процесс по первичной переработке нефти, имеет важную особенность - полный цикл переработки. На таких комплексах, можно вырабатывать товарные высококачественные продукты практически из любых нефтей, включая высокосернистые.
Взаимосвязь отдельных блоков (секций), входящих
в состав комбинированной установки ЛК-6У, показана на рисунке 1.1.
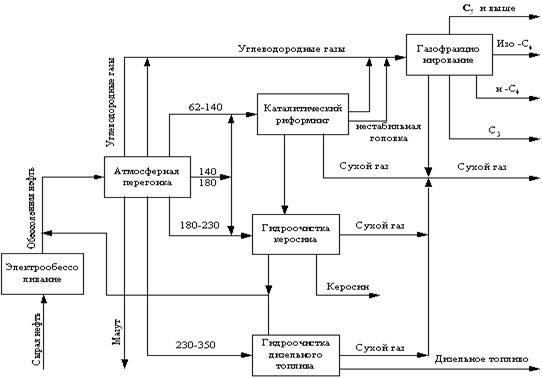
Рисунок 1.1 - Взаимосвязь отдельных секций
Каждая секция практически представляет собой отдельно работающую установку. Разными вариантами работы всего комплекса предусмотрена связь между секциями (из секции в секцию) или через промежуточные товарные парки. Работа по „жесткой схеме" требует более тщательной и наладки контрольно-измерительных приборов и систем автоматизации.
Секция 100 - головная установка, отвечающая за электрообессоливание, обезвоживание и атмосферной перегонки нефти. Она является головной в комбинированной установке ЛК-6У и предназначена для переработки смеси Западно-Сибирских нефтей, Кумкольской нефти или смеси Западно-Сибирских нефтей и Кумкольской нефти.
Процесс проводится с помощью физико-химических методов: обессоливания, обезвоживания, ректификации, теплообмена.
Секция 100 состоит из двух блоков: блока ЭЛОУ, предназначенного для электрообессоливания поступающей на переработку нефти и блока АТ, на котором производится разделение нефти на фракции.
В результате технологического процесса получаются отдельные нефтяные фракции, которые являются сырьем для последующих секций установки ЛК-6У.
Секция 200 установки ЛК-6У - каталитический риформинг, предназначена для получения высокооктановых компонентов автомобильных бензинов и технического водорода в результате каталитических превращений широкой бензиновой фракции 62-180°С секции 100 установки ЛК-6У.
Водородосодержащий газ (технический водород) используется далее в процессах гидроочистки топлив.
Процесс риформинга осуществляется при последовательном прохождении сырья через четыре реактора, заполненных катализатором:
- Р-202, Р-203 - полиметаллический катализатор кр-108;
- Р-204 - полиметаллический катализатор RG-482 фирмы «Прокатализ»;
- Р-205 - катализатор АП-64.
Для улучшения качества сырья каталитического риформинга в состав секции 200 включен блок гидроочистки, позволяющий снижать содержание сернистых, азотистых, кислородосодержащих, металлоорганических и непредельных соединений в сырье. В реакторе предварительной гидроочистки используется катализатор КГУ-941.
Секция 300/1 установки ЛК-6У - гидроочистка дизельного топлива, предназначена для очистки фракции 180-350°С от сернистых, азотистых и других вредных соединений.
В процессе гидроочистки, основанном на реакции умеренной гидрогенизации, органические соединения серы, кислорода и азота превращаются в присутствии водорода и катализатора в углеводороды с выделением сероводорода, воды и аммиака.
Готовой продукцией секции являются:
- Гидроочищенное дизельное топливо;
- Бензин-отгон, используемый в качестве компонента сырья секции 200;
- Углеводородный газ используется в качестве топлива.
Секция 300/2 - гидроочистка керосина предназначена для очистки прямогонной фракции 140-230°С от сернистых, азотистых и других вредных соединений.
В процессе гидроочистки соединения серы, кислорода и азота превращаются в присутствии водорода и катализатора в углеводороды с выделением сероводорода, воды и аммиака.
Готовой продукцией секции являются:
- Гидроочищенная фракция 140-230°С;
- Бензин-отгон, используемый в качестве компонента сырья секции 200;
- Углеводородный газ используется в качестве топлива.
Секция 400 установки ЛК-6У - установка газофракционирования предельных углеводородов, предназначена для получения сжиженных углеводородных газов коммунально-бытового и технического назначения, сырья для нефтехимических производств и компонентов автомобильных бензинов путем переработки нестабильных головок первичной переработки нефти и каталитического риформинга.
КТ - 1 - уникальная установка по глубокой переработке мазута. Этот комплекс был построен первым в СНГ с целью увеличения глубины переработки нефти и в его состав входят:
- секция 001 - вакуумная перегонка мазута;
- секция 100 - гидроочистка вакуумного газойля, служащая для очистки вакуумного газойля от сернистых, азотистых, кислородсодержащих соединений;
- секция 200 - каталитический крекинг, предназначенный для получения высокооктановых компонентов бензина;
- секция 300 - абсорбция и газофракционирование, предназначена для абсорбции, стабилизации и фракционирования жирного газа и нестабильного бензина, поступающих с секции каталитического крекинга.
С целью углубления переработки тяжелых фракций на заводе действуют:
- установка производства битумов (состоит из блока вакуумной перегонки мазута и блока окислительных колонн);
- установка замедленного коксования, предназначеная для получения нефтяного кокса, включает в себя блок ректификации и реакторный блок;
- установка производства серы для регенерации водного раствора моноэтаноламина и получения серы.
В данном дипломном проекте в качестве объекта автоматизации будет рассмотрена секция 200 установки ЛК - 6У - Каталитический риформинг.
Секция 200 каталитический риформинг предназначена для получения высокооктанового компонента автомобильных бензинов и технического водорода, в результате каталитических превращений широкой бензиновой фракции 62 - 180°C секции 100 установки ЛК - 6У.
Водородсодержащий газ (технический водород) используется далее в процессах гидроочистки топлив.
Установка каталитического риформинга введена в эксплуатацию в 1978 году. Производительность секции 1 миллион тонн в год.
Бензиновая фракция, полученная прямой перегонкой нефти, подвергается риформингу с целью получения высокооктанового бензина.
Процесс заключается в ароматизации бензиновых фракций за счет каталитического преобразования нафтеновых и парафиновых углеводородов в ароматические; при этом заметно возрастает октановое число. Значительную долю в увеличение октанового числа вносит также реакция изомеризации парафиновых углеводородов нормального строения с образованием изомеров. Риформинг протекает при повышенных температуре и давлении в присутствии катализаторов. При этом углеводороды различных групп претерпевают значительные преобразования.
Основой процесса является ароматизация бензинов, осуществляемая за счет дегидрогенизации шестичленных нафтенов и дегидроциклизации парафинов.
а) Дегидрогенизация шестичленных нафтенов
СН2 СН
СН2 СН2 СН СН
| | | || + 3Н2
СН2 СН2 СН СН
СН2 СН
циклогексан бензол
б)
Дегидроизомеризация пятичленных нафтенов
СН2 СН
СН2 СН2
| | СН2 СН2 СН СН
СН2 СН2 | | | || + 3Н2
СН2 СН2 СН СН
СН СН3
СН2 СН
метилциклопентан циклогексан бензол
в) Дегидроциклизация парафинов
н - С6Н14 С6Н6 + 4Н2
бензол
г) Гидрокрекинг парафинов
С8Н18 + Н2 С5Н12 + С3Н8
н-октан н-пентан пропан
Кроме того, в той или иной степени протекают реакции гидродеалкилирования, превращения шестичленных нафтенов в парафины, гидрогенолиза.
В результате указанных реакций в сырье увеличивается количество ароматических углеводородов.
Реакции дегидридрогенизации, дегидроциклизации, дегидроизомеризации эндотермичны, протекают с отрицательным тепловым эффектом.
Реакции гидрокрекинга идут с выделением тепла, частично компенсируя затрату тепла на основные реакции ароматизации. Суммарно отрицательный тепловой эффект реакций каталитического риформинга равен 250 - 520кДж на 1кг сырья. В связи с этим необходим подогрев не только исходного сырья, но и продуктов его частичного превращения.
Степень протекания каждой реакции зависит от природы катализатора, состава сырья и условий проведения процесса.
Все указанные реакции могут происходить при следующих параметрах работы блока каталитического риформинга:
а) температура в зоне реакции 480-530°C;
б) давление на выходе из третьего реактора 20-30 кг/см2;
в) объемная скорость подачи сырья 2 - 4 час-1 ;
г) кратность циркуляции ВСГ 1200-1500 нм3/м3 ;
д) катализатор - полиметаллический - RG-482,582;
е) срок службы катализатора - 7-10 лет.
В качестве сырья риформинга используют прямогонную бензиновую фракцию, выкипающую в пределах 85-180°C. Головную фракцию, выкипающую до 85°C, подвергать риформингу нецелесообразно, потому что повышения октанового числа не происходит, а газообразование резко возрастает, снижая при этом выход бензина. При переработке сырья с концом кипения выше 180°C заметно увеличиваются реакции крекинга и полимеризации, что приводит к повышенному коксообразованию и снижает межрегенерационный период работы системы риформинга. Качеством и выходом катализата определяется и углеводородный состав сырья. Чем больше нафтенов в исходном сырье, тем больше образуется ароматических углеводородов и тем выше октановое число катализата. При этом увеличивается выход риформинга бензина и водорода. При переработке сырья с повышенным содержанием парафинов выход бензина и водорода снижается, растет образование газов и кокса.