Дипломная (вкр): Численное моделирование процесса передачи сварки взрывом
Лицензии для учреждений, занимающихся научно-исследовательской деятельностью, разделяются на три вида:
Academic Teaching: Academic Research: Academic Associate:
Лицензии предназначены для обучения студентов и аспирантов. Не могут быть использованы в исследовательских целях.
Полученные результаты должны являться общественным достоянием, а не частным. Пользователь должен находиться в структуре учебного заведения.
Лицензии предназначены для академических исследований, финансируемых специальными грантами, стипендиями или непосредственно университетом. Могут быть использованы в качестве Academic Teaching.
Полученные результаты должны являться общественным достоянием, а не частным. Пользователь должен находиться в структуре учебного заведения.
Лицензионное соглашение предусматривает предоставление в ANSYS Inc. маркетингового обязательства, такого как разбор конкретного примера или рекомендации по применению.
Лицензии предназначены для академических исследований, финансируемых коммерческими структурами. Могут быть использованы в качестве Academic Teaching .
Полученные результаты должны являться общественным достоянием, а не частным. Пользователь должен находиться в структуре учебного заведения.
4. МОДЕЛИРОВАНИЕ СВАРКИ ВЗРЫВОМ
.1 Постановка задачи
Целью численного моделирования являлось
выяснение скорости, приобретаемой пластиной, и угла доворота. Моделирование
производилось с использованием ПО AUTODYN
11.0. Моделирование осуществлялось в двумерной постановке, симметрия - плоская.
Численное интегрирование уравнений совместно с определяющими соотношениями для
материалов при соответствующих начальных и граничных условиях выполнялось на
эйлеровой сетке. Пространственное разрешение составляло 12 ячеек на мм.
Взрывчатое вещество, так же как и материалы пластины и основания выбирались из
стандартной библиотеки программы. Определяющие соотношения для веществ
приведены в таблице 4.1.
Таблица 4.1
Определяющие соотношения для веществ
|
Название вещества |
Уравнение состояния |
Учет прочности |
Разрушение |
|
ANFO |
JWL |
None |
None |
|
STEEL 1006 |
Shock |
Johnson Cook |
None |
|
STEEL S-7 |
Shock |
Johnson Cook |
None |
На левой, правой и верхней границах модели ставилось граничное условие Flow Out (Euler), определяющее возможность свободного течения веществ изнутри за пределы расчетного поля без каких-либо отражений от границ.
На рисунке 4.1 представлена модель
экспериментальной сборки. Голубым цветом показан заряд ВВ, синим - метаемая
пластина, зеленым - массивное основание. Инициируется заряд в левой верхней
точке.
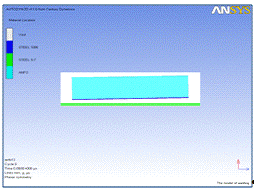
Рисунок 4.1 - Модель экспериментальной сборки, t=0
.2 Результаты моделирования
На рисунке 4.2 изображена модель
экспериментальной сборки спустя 16,25 мкс. Процесс сварки уже имеет
стационарный характер. На рисунках 4.3, 4.4, 4.5 - температура в точке
контакта, вертикальная и горизонтальная составляющие скорости пластины
соответственно.
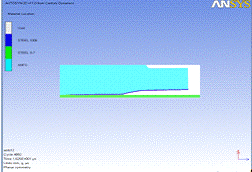
Рисунок 4.2 - Модель экспериментальной сборки, t=16,25
мкс
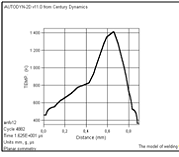
Рисунок 4.3 - Температура в точке контакта
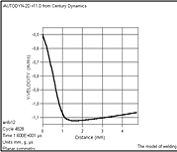
Рисунок 4.4 - Вертикальная составляющая скорости
пластины
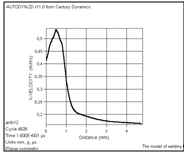
Рисунок 4.5 - Горизонтальная составляющая
скорости пластины
Таким образом, получаем температуру в точке
контакта, равную 1400К, вертикальную и горизонтальную составляющие скорости,
которые соответственно равны -1,2 мм/мкс и 0,55 мм/мкс. Путем несложных
математических операций получаем скорость пластины, равную 1,25 мм/мкс. Также
из результатов моделирования становится известен угол схлопывания, равный 13
градусам. Параметры веществ и их уравнения состояния приведены в таблице 4.2.
Таблица 4.2
Параметры веществ и их уравнения состояния
|
Material Name - STEEL 1006 |
||
|
Equation of State |
Shock |
|
|
Reference density |
7.89600E-03 (kg/cm3 ) |
|
|
Gruneisen coefficient |
2.17000E+00 (none ) |
|
|
Parameter C1 |
4.56900E+00 (m/ms ) |
|
|
Parameter S1 |
1.49000E+00 (none ) |
|
|
Parameter Quadratic S2 |
0.00000E+00 (ms/m ) |
|
|
Relative volume, VE/V0 |
0.00000E+00 (none ) |
|
|
Relative volume, VB/V0 |
0.00000E+00 (none ) |
|
|
Parameter C2 |
0.00000E+00 (m/ms ) |
|
|
Parameter S2 |
0.00000E+00 (none ) |
|
|
Reference Temperature |
3.00000E+02 (K ) |
|
|
Specific Heat |
4.52000E-04 (kJ/gK ) |
|
|
Thermal Conductivity |
0.00000E+00 ( ) |
|
|
Strength |
Johnson Cook |
|
|
Shear Modulus |
8.18000E-02 (TPa ) |
|
|
Yield Stress |
3.50000E-04 (TPa ) |
|
|
Hardening Constant |
2.75000E-04 (TPa ) |
|
|
Hardening Exponent |
3.60000E-01 (none ) |
|
|
Strain Rate Constant |
2.20000E-02 (none ) |
|
|
Thermal Softening Exponent |
1.00000E+00 (none ) |
|
|
Melting Temperature |
1.81100E+03 (K ) |
|
|
Ref. Strain Rate (/s) |
1.00000E+00 (none ) |
|
|
Strain Rate Correction |
1st Order |
|
|
Failure |
None |
|
|
Erosion |
None |
|
|
Material Cutoffs |
- |
|
|
Maximum Expansion |
1.00000E-01 (none ) |
|
|
Minimum Density Factor |
1.00000E-04 (none ) |
|
|
Maximum Density Factor (SPH) |
3.00000E+00 (none ) |
|
|
Minimum Soundspeed |
1.00000E-09 (m/ms ) |
|
|
Maximum Soundspeed |
1.01000E+20 (m/ms ) |
|
|
Maximum Temperature |
1.01000E+20 (K ) |
|
|
Reference: LA-4167-MS. May 1 1969. Selected Hugoniots: EOS 7th Int. Symp. Ballistics. Johnson & Cook |
||
|
Material Name - STEEL S-7 |
||
|
Equation of State |
Shock |
|
|
Reference density |
7.75000E-03 (kg/cm3 ) |
|
|
Gruneisen coefficient |
2.17000E+00 (none ) |
|
|
Parameter C1 |
4.56900E+00 (m/ms ) |
|
|
Parameter S1 |
1.49000E+00 (none ) |
|
|
Parameter Quadratic S2 |
0.00000E+00 (ms/m ) |
|
|
Relative volume, VE/V0 |
0.00000E+00 (none ) |
|
|
Relative volume, VB/V0 |
0.00000E+00 (none ) |
|
|
Parameter C2 |
0.00000E+00 (m/ms ) |
|
|
Parameter S2 |
0.00000E+00 (none ) |
3.00000E+02 (K ) |
|
Specific Heat |
4.77000E-04 (kJ/gK ) |
|
|
Thermal Conductivity |
0.00000E+00 ( ) |
|
|
Strength |
Johnson Cook |
|
|
Shear Modulus |
8.18000E-02 (TPa ) |
|
|
Yield Stress |
1.53900E-03 (TPa ) |
|
|
Hardening Constant |
4.77000E-04 (TPa ) |
|
|
Hardening Exponent |
1.80000E-01 (none ) |
|
|
Strain Rate Constant |
1.20000E-02 (none ) |
|
|
Thermal Softening Exponent |
1.00000E+00 (none ) |
|
|
Melting Temperature |
1.76300E+03 (K ) |
|
|
Ref. Strain Rate (/s) |
1.00000E+00 (none ) |
|
|
Strain Rate Correction |
1st Order |
|
|
Failure |
None |
|
|
Erosion |
None |
|
|
Material Cutoffs |
- |
|
|
Maximum Expansion |
1.00000E-01 (none ) |
|
|
Minimum Density Factor |
1.00000E-04 (none ) |
|
|
Minimum Density Factor (SPH) |
2.00000E-01 (none ) |
|
|
Maximum Density Factor (SPH) |
3.00000E+00 (none ) |
|
|
Minimum Soundspeed |
1.00000E-09 (m/ms ) |
|
|
Maximum Soundspeed |
1.01000E+20 (m/ms ) |
|
|
Maximum Temperature |
1.01000E+20 (K ) |
|
|
Reference: LA-4167-MS. May 1 1969. Selected Hugoniots: EOS 7th Int. Symp. Ballistics. Johnson & Cook |
||
|
Material Name - ANFO |
||
|
Equation of State |
JWL |
|
|
Reference density |
9.31000E-04 (kg/cm3 ) |
|
|
Parameter A |
4.94600E-02 (TPa ) |
|
|
Parameter B |
1.89100E-03 (TPa ) |
|
|
Parameter R1 |
3.90700E+00 (none ) |
|
|
Parameter R2 |
1.11800E+00 (none ) |
|
|
Parameter W |
3.33333E-01 (none ) |
|
|
C-J Detonation velocity |
4.16000E+00 (m/ms ) |
|
|
C-J Energy / unit volume |
2.48400E-03 (kJ/mm3 ) |
|
|
C-J Pressure |
5.15000E-03 (TPa ) |
|
|
Burn on compression fraction |
0.00000E+00 (none ) |
|
|
Pre-burn bulk modulus |
0.00000E+00 (TPa ) |
|
|
Adiabatic constant |
0.00000E+00 (none ) |
|
|
Auto-convert to Ideal Gas |
Yes |
|
|
Additional Options (Beta) |
None |
|
|
Strength |
None |
|
|
Failure |
None |
|
|
Erosion |
None |
|
|
Material Cutoffs |
- |
|
|
Maximum Expansion |
1.00000E-01 (none ) |
|
|
Minimum Density Factor |
1.00000E-06 (none ) |
|
|
Minimum Density Factor (SPH) |
2.00000E-01 (none ) |
|
|
Maximum Density Factor (SPH) |
3.00000E+00 (none ) |
|
|
Minimum Soundspeed |
1.00000E-09 (m/ms ) |
|
|
Maximum Soundspeed |
1.01000E+20 (m/ms ) |
|
|
Maximum Temperature |
1.01000E+20 (K ) |
|
|
Reference: |
L.L. Davis & L.G. Hill, ANFO CYLINDER TESTS, CP620, Shock Compression of Condensed Matter - 2001 . |
|
4.3 Сравнение результатов
моделирования с результатами расчета инженерной методикой
В результате расчета были получены скорость пластины, равная 1176 и угол доворота, равный 17 градусам. В результате численного моделирования была получена практически такая же скорость - 1250 м/с, и несколько иной угол доворота - 13 градусов.
5. ИССЛЕДОВАНИЕ ЗАВИСИМОСТЕЙ ПАРАМЕТРОВ СВАРКИ ВЗРЫВОМ
.1 Постановка задачи
Целью численного моделирования являлось
выяснение температуры в точке контакта и установление зависимости температуры в
точке контакта от угла метания пластины. Моделирование производилось с
использованием ПО AUTODYN
11.0. Моделирование осуществлялось в двумерной постановке, симметрия - плоская.
Численное интегрирование уравнений совместно с определяющими соотношениями для
материалов при соответствующих начальных и граничных условиях выполнялось на
эйлеровой сетке. Пространственное разрешение составляло 20 ячеек на мм.
Материалы пластины и основания выбирались из стандартной библиотеки программы.
Определяющие соотношения для веществ приведены в таблице 5.1.
Таблица 5.1
Определяющие соотношения для веществ
|
Название вещества |
Уравнение состояния |
Учет прочности |
Разрушение |
|
STEEL 1006 |
Shock |
Johnson Cook |
None |
|
STEEL S-7 |
Shock |
Johnson Cook |
None |
На левой, правой и верхней границах модели ставилось граничное условие Flow Out (Euler), определяющее возможность свободного течения веществ изнутри за пределы расчетного поля без каких-либо отражений от границ. Скорость пластины установлена равной 1176 м/с, а угол метания менялся от 0 до 17 градусов.
На рисунках 5.1, 5.2 представлена модель экспериментальной сборки. Синим показана метаемая пластина, зеленым - массивное основание.
численный моделирование сварка взрыв
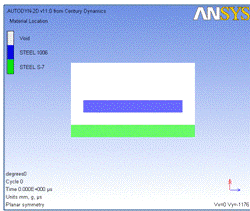
Рисунок 5.1 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен нулю. T=0
Таблица 5.2
Параметры веществ и их уравнения состояния. Material Name - STEEL 1006
|
Equation of State |
Shock |
|
Reference density |
7.89600E+00 (g/cm3 ) |
|
Gruneisen coefficient |
2.17000E+00 (none ) |
|
Parameter C1 |
4.56900E+00 (m/ms ) |
|
Parameter S1 |
1.49000E+00 (none ) |
|
Parameter Quadratic S2 |
0.00000E+00 (ms/m ) |
|
Relative volume, VE/V0 |
0.00000E+00 (none ) |
|
Relative volume, VB/V0 |
0.00000E+00 (none ) |
|
Parameter C2 |
0.00000E+00 (m/ms ) |
|
Parameter S2 |
0.00000E+00 (none ) |
|
Reference Temperature |
3.00000E+02 (K ) |
|
Specific Heat |
4.52000E-04 (kJ/gK ) |
|
Thermal Conductivity |
0.00000E+00 ( ) |
|
Strength |
Johnson Cook |
|
Shear Modulus |
8.18000E+01 (Gpa ) |
|
Yield Stress |
3.50000E-01 (Gpa ) |
|
Hardening Constant |
2.75000E-01 (Gpa ) |
|
Hardening Exponent |
3.60000E-01 (none ) |
|
Strain Rate Constant |
2.20000E-02 (none ) |
|
Thermal Softening, Exponent |
1.00000E+00 (none ) |
|
Melting Temperature |
1.81100E+03 (K ) |
|
Ref. Strain Rate (/s) |
1.00000E+00 (none ) |
|
Strain Rate Correction |
1st Order |
|
Failure |
None |
|
Erosion |
None |
|
Material Cutoffs |
- |
|
Maximum Expansion |
1.00000E-01 (none ) |
|
Minimum Density Factor |
1.00000E-04 (none ) |
|
Minimum Density Factor (SPH) |
2.00000E-01 (none ) |
|
Maximum Density Factor (SPH) |
3.00000E+00 (none ) |
|
Minimum Soundspeed |
1.00000E-09 (m/ms ) |
|
Maximum Soundspeed |
1.01000E+20 (m/ms ) |
|
Maximum Temperature |
1.01000E+20 (K ) |
|
Продолжение таблицы 5.2 |
|
|
Reference: LA-4167-MS. May 1 1969. Selected Hugoniots: EOS 7th Int. Symp. Ballistics. Johnson & Cook |
|
|
Material Name - STEEL S-7 |
|
|
Equation of State |
Shock |
|
Reference density |
7.75000E+00 (g/cm3 ) |
|
Gruneisen coefficient |
2.17000E+00 (none ) |
|
Parameter C1 |
4.56900E+00 (m/ms ) |
|
Parameter S1 |
1.49000E+00 (none ) |
|
Parameter Quadratic S2 |
0.00000E+00 (ms/m ) |
|
Relative volume, VE/V0 |
0.00000E+00 (none ) |
|
Relative volume, VB/V0 |
0.00000E+00 (none ) |
|
Parameter C2 |
0.00000E+00 (m/ms ) |
|
Parameter S2 |
0.00000E+00 (none ) |
|
Reference Temperature |
3.00000E+02 (K ) |
|
Specific Heat |
4.77000E-04 (kJ/gK ) |
|
Thermal Conductivity |
0.00000E+00 ( ) |
|
Strength |
Johnson Cook |
|
Shear Modulus |
8.18000E+01 (GPa ) |
|
Yield Stress |
1.53900E+00 (GPa ) |
|
Hardening Constant |
4.77000E-01 (GPa ) |
|
Hardening Exponent |
1.80000E-01 (none ) |
|
Strain Rate Constant |
1.20000E-02 (none ) |
|
Thermal Softening Exponent |
1.00000E+00 (none ) |
|
Melting Temperature |
1.76300E+03 (K ) |
|
Ref. Strain Rate (/s) |
1.00000E+00 (none ) |
|
Strain Rate Correction |
1st Order |
|
Failure |
None |
|
Erosion |
None |
|
Material Cutoffs |
- |
|
Maximum Expansion |
1.00000E-01 (none ) |
|
Minimum Density Factor |
1.00000E-04 (none ) |
|
Minimum Density Factor (SPH) |
2.00000E-01 (none ) |
|
Maximum Density Factor (SPH) |
3.00000E+00 (none ) |
|
Minimum Soundspeed |
1.00000E-09 (m/ms ) |
|
Maximum Soundspeed |
1.01000E+20 (m/ms ) |
|
Maximum Temperature |
1.01000E+20 (K ) |
|
Reference: LA-4167-MS. May 1 1969. Selected Hugoniots: EOS 7th Int. Symp. Ballistics. Johnson & Cook |
|
5.2 Результаты моделирования
На приведенных ниже рисунках представлены модели
сварки взрывом в разные моменты времени и профили, из которых видна
максимальная температура в зоне контакта.
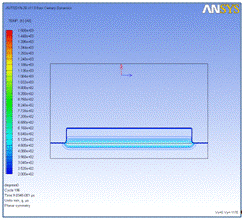
Рисунок 5.2 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен нулю. t=0,9034
мкс
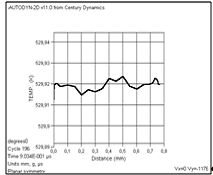
Рисунок 5.3 - Температура в зоне контакта
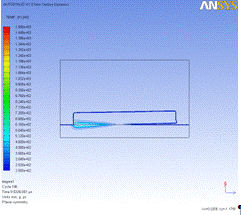
Рисунок 5.4 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 1 градусу. t=0,9022
мкс
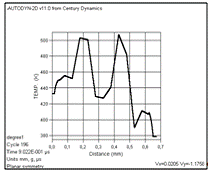
Рисунок 5.5 - Температура в зоне контакта
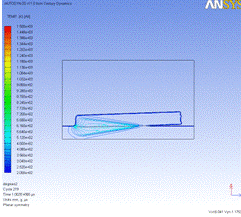
Рисунок 5.6 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 2 градусам. t=1,002
мкс
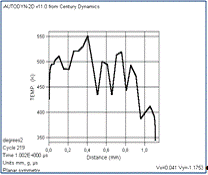
Рисунок 5.7 - Температура в зоне контакта
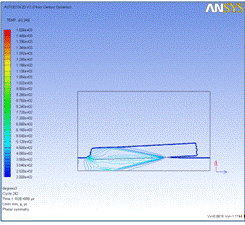
Рисунок 5.8 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 3 градусам. t=1,102
мкс
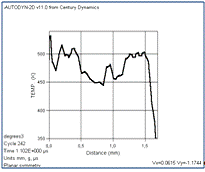
Рисунок 5.9 - Температура в зоне контакта
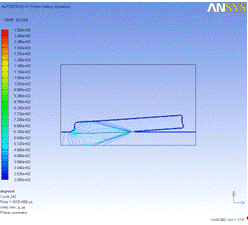
Рисунок 5.10 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 4 градусам. t=1,101
мкс
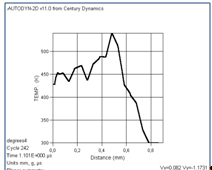
Рисунок 5.11 - Температура в зоне контакта
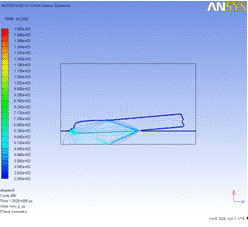
Рисунок 5.12 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 5 градусам. t=1,202
мкс
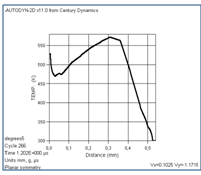
Рисунок 5.13 - Температура в зоне контакта
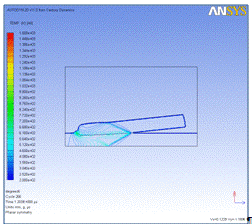
Рисунок 5.14 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен градусам. t=1,203
мкс
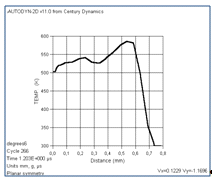
Рисунок 5.15 - Температура в зоне контакта
Рисунок 5.16 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 7 градусам. t=1,303
мкс
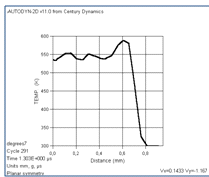
Рисунок 5.17 - Температура в зоне контакта
Рисунок 5.18 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 8 градусам. t=1,302
мкс
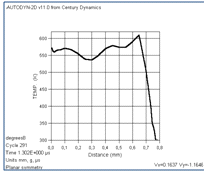
Рисунок 5.19 - Температура в зоне контакта
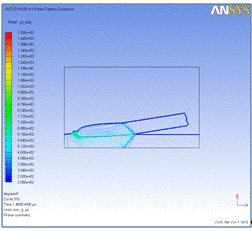
Рисунок 5.20 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 9 градусам. T
= 1,4 мкс
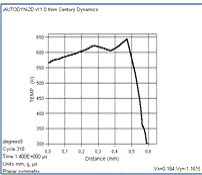
Рисунок 5.21 - Температура в зоне контакта
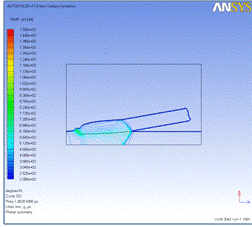
Рисунок 5.22 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 10 градусам. t=1,402
мкс
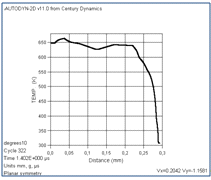
Рисунок 5.23 - Температура в зоне контакта
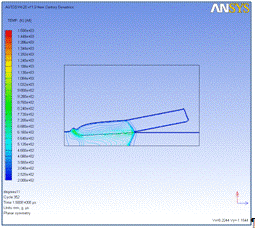
Рисунок 5.24 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 11 градусам. t=1,5
мкс
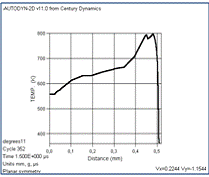
Рисунок 5.25 - Температура в зоне контакта
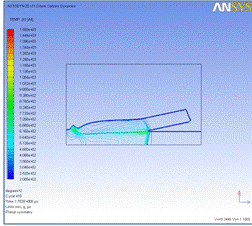
Рисунок 5.26 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 12 градусам. t=1,702
мкс
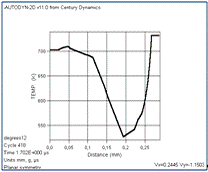
Рисунок 5.27 - Температура в зоне контакта
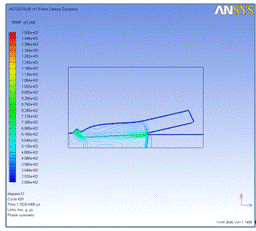
Рисунок 5.28 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 13 градусам. t=1,702
мкс
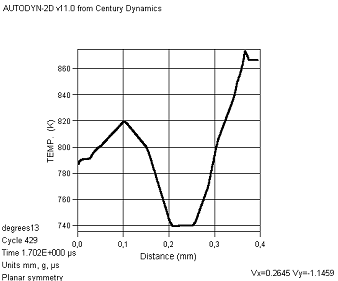
Рисунок 5.29 - Температура в зоне контакта
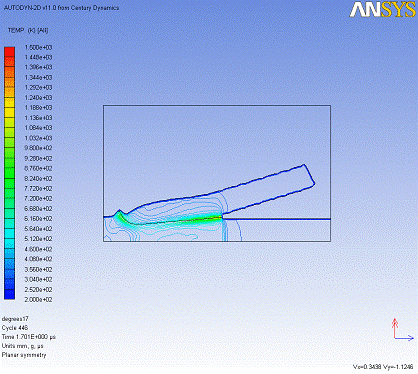
Рисунок 5.30 - Модель экспериментальной сборки.
Скорость равна 1176 м/с, угол равен 17 градусам. t=1,701
мкс
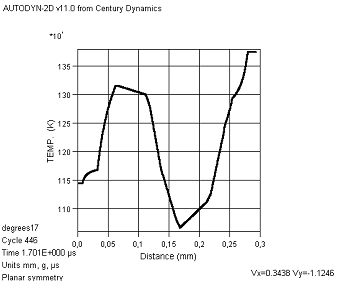
Рисунок 5.31 - Температура в зоне контакта
.3 Вывод о зависимости температуры в
точке контакта от угла соударения
Из представленных выше графиков определена
зависимость максимальной температуры в точке контакта от угла схлопывания. Эта
зависимость изображена на рисунке 5.32. Напрашивается вывод о том, что
температура увеличивается с увеличением угла, что объясняется увеличением
величины пластических деформаций в пластине.
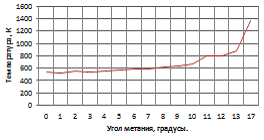
Рисунок 5.32 - Зависимость максимальной
температуры в точке контакта от угла схлопывания
Также возникает вопрос о причинах несовпадения
результатов численного моделирования с участием ВВ, и без него, с заранее
разогнанной пластиной. Вероятнее всего это объясняется тем, что при метании ВВ,
пластина дважды деформируется, а следовательно и дважды нагревается.
Температуры в зоне первой деформации представлена на рисунке 5.33.
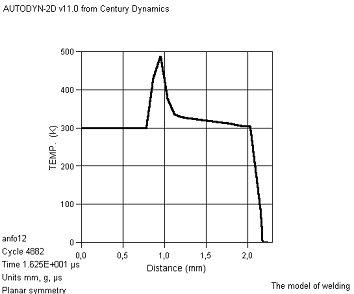
Рисунок 5.33 - Температура в зоне первой
деформации пластины
Из рисунка 5.29 следует, что температура в точке
контакта при угле метания 13 градусов равна 870К, что на 530К ниже результата,
полученного в счете с пластиной, разгоняемой ВВ. Эта разница, по всей
видимости, и создается в момент первой деформации, что подтверждается
значениями, отраженными на рисунке 5.33.