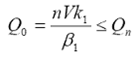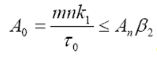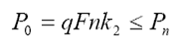Курсовая работа (т): Экономические основы технологии производства пластмасс
.2 Подробное изложение одного из эффективных способов
производства пластмасс
Процесс литья пластмасс под давлением.
Литье пластмасс под давлением - самый распространенный метод изготовления пластмассовых деталей. Он весьма технологичен, обеспечивает высокую производительность, хорошо автоматизируется и не требует проведения последующей механической обработки.
Термопластичные материалы, используемые при литье под давлением, имеют широкий диапазон физических и химических свойств и легко поддаются повторной переработке.
Сырьем для литья пластмасс служат гранулы термопластичного полимера. Перед производством гранулы просушиваются для удаления излишков влаги, а затем засыпаются в приемный бункер термопластавтомата. Оттуда пластик ссыпается непосредственно в шнек машины, где расплавляется и под действием поршня подается с высоким давлением в пресс-форму. Расплав проходит через литниковые каналы, и с большой скоростью заполняет полость пресс-формы, после чего форма охлаждается и материал застывает, образуя пластиковую деталь. Пресс-форма раскрывается, деталь выпадает, и цикл повторяется вновь.
Весь цикл литья осуществляется на термопластавтомате, в который монтируется пресс-форма. Собственно термопластавтомат состоит из двух основных частей: узла пластикации и узла смыкания. Все движения этих узлов осуществляются гидроприводами, а давление в гидросистеме обеспечивает электродвигатель. Процессами управляет блок ЧПУ - центральный контроллер, который не только задает все параметры цикла литья, но и может управлять внешними устройствами - электро- и гидроприводами, нагревателями и т. п.
Основными параметрами, характеризующими конкретную модель ТПА, являются:
§ Усилие смыкания формы, в тоннах (а точнее в тысячах килограмм силы) или килоньютонах ( 1т = 10КН ). Это максимальная сила, с которой узел смыкания может удерживать пресс-форму в закрытом состоянии.
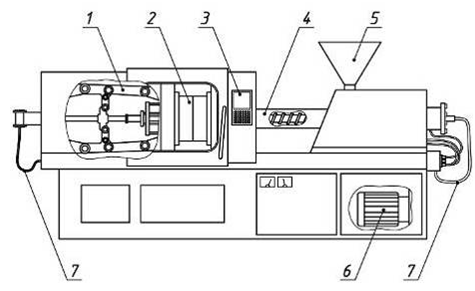
Рис. 1. Схема термопластавтомата(Рис.1): 1 Узел
смыкания. 2 Пресс-форма. 3 Блок ЧПУ. 4 Узел пластикации. 5 Загрузочный бункер.
6 Двигатель. 7 Гидравлическая система.
§ Объем, а точнее масса впрыска, обычно измеряемая в граммах или унциях полистирола. Это максимальная масса полистирола, которую машина может переработать за один цикл.
§ Давление впрыска. Это максимальное давление расплава, которое может поддерживать узел впрыска в цикле литья.
§ Расстояние между колонками. Это ширина просвета между колонками - направляющими подвижной плиты ТПА. Просвет определяет максимальную ширину пресс-формы, которую можно установить на машину.
Все перечисленные параметры находятся во взаимной зависимости. Так увеличение давление впрыска может быть достигнуто снижением диаметра шнека, а следовательно и объема впрыска. С другой стороны, большее давление приведет к возрастанию усилия, раздвигающего пресс-форму и потребует либо увеличения усилия смыкания, либо уменьшения геометрических размеров формы.
Поэтому для обозначения термопластавтоматов обычно используют один показатель - усилие смыкания. Он дает достаточное представление о размерах и основных возможностях машины.
Узел пластикации и впрыска
Этот узел является определяющим для всего процесса
литья. Его функция заключается в расплавлении полимера и его подаче в полость
пресс-формы.
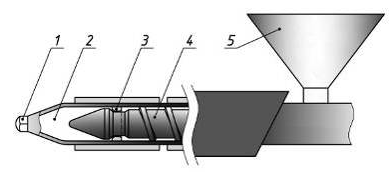
Рис.2. Схема узла пластикации (Рис.2) 1 Сопло. 2 Шнековая камера. 3 Обратный клапан. 4 Шнек. 5 Бункер.
Цикл работы термопластавтомата можно представить в виде круговой диаграммы, показывающей длительность каждого из этапов литья.
По диаграмме видно, что основное время цикла занимают процессы выдержки под давлением и охлаждения изделия. Причем, чем больше масса изделия, чем толще его стенки, тем большую долю займут эти два процесса. В тонкостенных изделиях, напротив, более критичными становятся скоростные характеристики термопластавтомата, так называемое время "сухого цикла". Для таких изделий использование скоростного оборудования является весьма желательным, а иногда и обязательным условием.
Цикл литья начинается со смыкания пресс-формы, после чего в её полость впрыскивается расплав полимера. Процесс впрыска на современных машинах может разбиваться на несколько ступеней, с управлением скоростью впрыска на каждой из них. Это позволяет обеспечить нужную скорость прохождения материала по различным каналам и полостям формы. Наладчик может добиться качественной детали, подобрав скорость вхождения материала в центральный и разводящий литники, затем в основную полость отливки и, наконец, в её тонкие ребра и стенки.
После заполнения формы шнек поддерживает давление впрыска материала, компенсируя его усадку в процессе охлаждения. Если это давление будет слишком большим, половинки формы могут слегка раздвинуться, и материал начнет утекать в появившиеся щели, образуя облой по линии смыкания.
На третьей фазе цикла шнек начинает вращаться, отодвигаясь в исходное положение. При этом следующая доза расплавленного материала поступает в шнековую камеру.
В результате охлаждения пресс-формы деталь застывает, после чего подвижная плита отходит назад, раскрывая форму. Обычно, пресс-форма проектируется таким образом, чтобы после раскрытия деталь гарантированно оставалась на подвижной части формы - пуансоне. С пуансона деталь снимается толкателями, они приводятся в движение отдельным гидроцилиндром термопластавтомата, к которому прикреплён хвостовик.
Необходимо отметить, что представленные схемы
описывают процесс литья весьма приблизительно, и существует множество
модификаций оборудования и пресс-форм, заметно отличающихся от описанных в
статье. Тем не менее основные принципы работы термопластавтоматов остаются
неизменными уже многие десятилетия, а отличия обычно находятся в области
небольших изменений того или иного узла.
.3 Построение технологической схемы производства пластмасс
Технологическая схема производства пластмасс методом литья под давлением
Хранение сырьевых материалов
Склад сырьевых материалов ; V, м3; T, сут.;
↓
Перемешивание
Бункер термопластавтомата ; Полимер: Добавки
↓
Литье
пресс-форма; а х в х h, мм; t, °С ; P, Па T, мин;
↓
Хранение готовой продукции
склад готовой продукции; V, м3; T, сут.; W,
сут.;
3. Характеристика готового вида продукта и его
экономическое назначение
.1 Виды и основные технико-экономические показатели
В зависимости от природы полимера и характера его перехода из вязкотекучего в стеклообразное состояние при формовании изделий пластмассы делят на:
· Термопласты - пластмассы, которые при нагреве расплавляются, а при охлаждении возвращаются в исходное состояние;
· Реактопласты - такие пластики, которые в начальном состоянии имеют линейную структуру макромолекул, а при некоторой температуре отверждения приобретают сетчатую. После отверждения не могут переходить в вязкотекучее состояние. Рабочие температуры выше, но при нагреве разрушаются и при последующем охлаждении не восстанавливают своих исходных свойств.
· Газонаполненные пластмассы - вспененные пластические массы, обладающие малой плотностью.
К термопластичным материалам или термопластам относятся полимеры, которые при нагревании в процессе переработки переходят из твердого агрегатного состояния в жидкое: высокоэластическое или вязкотекучее (литьевые термопласты переходят в вязкотекучее состояние). При охлаждении материала происходит обратный переход в твердое состояние. Поведение при нагревании отличает термопласты от термореактивных материалов или реактопластов, которые утверждаются при переработке и не способны далее переходить в жидкое агрегатное состояние.
Классификация термопластов по эксплуатационным свойствам
Литьевые термопластичные материалы делят на несколько групп в зависимости от уровня эксплуатационных свойств. К таким свойствам прежде всего относится температура долговременной эксплуатации.
Пластмассы достаточно условно делят на группы:
Материалы общего назначения или общетехнического назначения
Конструкционные пластмассы или пластмассы инженерно-технического назначения;
Суперконструкционные или высокотермостойкие полимеры.
Среди термопластов выделяют особую группу термопластичных эластомеров или термоэластопластов, которые по технологическим свойствам являются обычными термопластами, а по эксплуатационным подобны каучукам и резинам, т.е. способны к большим обратимым деформациям. В зависимости от температуры долговременной эксплуатации термоэластопласты также подразделяют на материалы общего назначения и инженерно-технического назначения.
Примерами могут служить те ходовые термопласты, с которыми ежедневно, практически каждый сталкивается в быту, полиэтилен, полипропилен, полиэтилентерефталат, поливинилхлорид, поликарбонат, политетрафторэтилен, полистирол.
Реактопласты (термореактивные пластмассы) - этопластмассы, переработка которых в изделия сопровождается необратимой химической реакцией, приводящей к образованию неплавкого и нерастворимого материала. Термореактивные полимеры состоят из макромолекул, соединенных поперечными ковалентными, то есть химическими связями. Такая сетчатая химическая структура необратима. Нагревание сетчатых полимеров приводит не к расплавлению, а к разрушению пространственной сетки, сопровождающемуся деструкцией. При нагревании в реактопластах происходит необратимое изменение свойств в результате сшивания молекулярных цепей поперечными химическими связями. Материал при этом затвердевает и переходит из расплавленного состояния в твердое состояние. Температура отверждения может быть как высокой (80-160 оС) при горячем отверждении, так и низкой - при холодном отверждении. Отверждение происходит за счет образования поперечных химических связей, которые могут образовываться как в результате только взаимодействия функциональных групп самого материала, так и при помощи отвердителей, вводимых в него.
Благодаря сетчатой молекулярной структуре реактопласты имеют свойства, которые не наблюдаются утермопластов. Густосетчатые термореактивные полимеры, к которым относятся полиэпоксиды, характеризуются повышенными значениями жесткости, модуля упругости, теплостойкости; редкосетчатые реактопласты, основными представителями которых являются резины, обладают высокой деформативностью, стойкостью к истиранию, повышенным коэффициентом трения.
Для улучшения свойств в реактопласты вводят специальные добавки (стабилизаторы, пластификаторы, твердые наполнители). Реактопласты содержат функциональные полярные группы и поэтому являются полярными диэлектриками.
Наиболее распространены реактопласты на основе фенолоформальдегидных, полиэфирных, эпоксидных и карбамидных смол. Содержат обычно большие количества наполнителя - стекловолокна, сажи, мела и др. К реактопластам относятся также крезолоформальдегидные смолы, анилиноформальдегидные смолы, глифталевые смолы, пентафталевые смолы и т. д.
Газонаполненные пластмассы относятся к сравнительно новому классу промышленных материалов, завоевавших признание в различных отраслях техники. Специфическая особенность этих материалов, получаемых на основе синтетических смол, заключается в их физической неоднородности, в своеобразии их структурного строения, напоминающего структуру застывшей пены. Эти материалы отличаются небольшим объемным весом и высокой тепло-, звуко- и электроизолирующей способностью.
Различают газонаполненные пластмассы с замкнуто-ячеистой и
открыто-пористой структурой. Материалы с явно выраженной замкнуто-ячеистой
структурой называют пенопластами, а материалы с открыто-пористой структурой, в
которых элементарные ячейки или поры сообщаются между собой и с окружающей
средой называют поропластами.
Таблица 1. Структура себестоимости литьевой продукции:
Расходы
Доля*, %
На сырье**
40-45
На переработку
55-60
На заработную плату с начислениями
10-12
На износ и замену пресс-форм
10-11
Общепроизводственные
20-24
Общехозяйственные
12-13
Основными показателями для литьевых машин,
производящих изделия из пластмасс являются: усилие запирания формы (кН), то
есть смыкания формы, создаваемое прессовым блоком, и объем впрыска или
мощность, выражаемая числом кубических сантиметров расплава, которые могут быть
подготовлены машиной для однократной подачи в литьевую форму и пластикационная
производительность ТПА.
Объем отливки при оптимальной гнездности:
где Qn- номинальный объем впрыска,
принимается из данных по машине; - объем одного изделия; 1 -
коэффициент, учитывающий наличие литника и утечки через неплотности формы,
зависит от объема изделия;
β1 - коэффициент использования машины
(для аморфных полимеров 0,7-0,8, для кристаллических полимеров 0,6 - 0,7).
Пластикационная производительность литьевой машины:
где An - номинальная (по полистиролу)
пластикационная производительность;
β2 - коэффициент, учитывающий отношение
пластикационной производительности по данному материалу к ее значению по
полистиролу;
τ0- время охлаждения изделия, - масса изделия.
Усилие смыкания формы:
где Pn- усилие смыкания по паспорту машины;
- площадь проекции одного изделия на плоскость разъема формы; 2-
коэффициент, учитывающий влияние литника (k2= 1,0-1,5); - давление
формования.
.2 Области применения пластмасс Термопластичные пластмассы. Получают их на основе
полимеризационных смол. Наиболее распространены термопластичные пластмассы:
полиэтилен, поливинилхлорид, фторопласт и др.
Полиэтиленшироко применяется как электроизоляционный
материал. Он имеет хорошие антикоррозионные и диэлектрические свойства, большую
удельную прочность, стойкость к радиоактивным излучениям и т.д.
Полиэтилен применяется для изготовления пленок, труб,
деталей машин, бутылей, резервуаров и др. Изделия из полиэтилена получают
литьем под давлением, прессованием и другими способами.
Поливинилхлорид применяется для изготовления электрокабелей,
аппаратов и труб в химической промышленности, искусственной кожи, линолеума и
др.
Особо следует выделить винипласт, который обладает
большой механической прочностью, высокой химической стойкостью и
диэлектрическими свойствами.
Извинипласта изготовляют различные фасонные изделия.
Листовой винипласт используют как облицовочный материал. Подавляющее
большинство изделий из винипласта изготовляют сваркой.
Фторопласт обладает низким коэффициентом трения,
поэтому идет на изготовление деталей машин, не требующих смазки. Из фторопласта
изготовляют также трубки, пленки и др.
Наибольшее применение находит в промышленности
фторопласт-4. Изделия из этого материала не теряют своих свойств при нагревании
до 26° С. Из фторопласта-4 изготовляют электро- и радиотехнические изделия,
краны, насосы, прокладки, сальниковые набивки и т. д.
Термореактивные пластмассы. Получают их на основе
термореактивных полимеров. К ним относятся: фенопласты, аминопласты,
эпоксипласты, эфиропласты, силикопласты и др. Эти пластмассы отличаются высокой
прочностью, теплостойкостью, низкой ударной вязкостью. Остановимся на некоторых
из них.
Фенопласты. Чаще всего их изготовляют на основе
фенолформальдегидных смол. Из фенопластов с порошкообразным наполнителем
(древесная мука, минераласбест, кварцевая мука) изготовляют корпусы приборов,
детали электрорадиотехнической аппаратуры, некоторые детали машин.
Аминопласты. Их изготовляют на основе
мочевино-формальдегидных и меламинформальдегидных смол. Аминопласты способны
окрашиваться в любой цвет. Они обладают высокой водопоглощаемостью, пониженной
теплостойкостью и некоторыми другими важными качествами. Используются
аминопласты для изготовления разных выключателей.
Текстолит изготовляют в виде листов и плит толщиной до
70 мм, а также в виде стержней и труб. Он имеет высокую стойкость к
вибрационным нагрузкам, обладает хорошими антифрикционными и другими
свойствами. Из него изготовляют подшипники, прокладки, зубчатые колеса, лодки и
др.
Стеклопластики. В качестве связующего вещества в этом
материале применяют эпоксидную, полиэфирную, фенольную и другие смолы, а в
качестве, наполнителя - стеклянные волокна, обладающие химической прочностью,
негорючестью, прочностью на разрыв и др. Стеклопластик обладает довольно
высокой удельной прочностью и широко применяется в различных отраслях
промышленности: в машиностроении, на железнодорожном транспорте, в
судостроении, а также в качестве кровельного и облицовочного материала.
Газонаполненные пластмассы применяют в качестве легких
заполнителей элементов силовых конструкций и демпфирующих материалов в
авиастроении, автомобилестроении, как элементы радио- и электронной аппаратуры,
в мебельной промышленности, при строительстве жилых домов и др.
Сферы применения пластмасс зависят, в основном, от их
полимеров и добавок из которых он создан. Но есть ещё один важный момент- чаще
всего изделия из пластмассы используются лишь однажды, и должны
перерабатываться для дальнейшего использования. Создан список для переработки
пластиков, утвержденный в 1988 году Обществом Пластмассовой Промышленности.
Международные универсальные коды переработки
пластмасс:
. ПЭТ - полиэтилентерфталат. Используется для
изготовления упаковок (бутылок, банок, коробок и т.д.) для розлива
прохладительных напитков, соков, воды. Также этот материал можно встретить в
упаковках для разного рода порошков, сыпучих пищевых продуктов и т.д. Очень
хорошо поддается переработке и вторичному использованию.
. ПВД - полиэтилен высокого давления. Используется для
изготовления кружек и пакетов для молока и воды, бутылок для отбеливателей,
шампуней, моющих и чистящих средств. Для изготовления пластиковых пакетов.
Канистр для моторного и прочих машинных масел и т.д. Очень хорошо поддается
переработке и вторичному использованию.
. ПВХ - поливинилхлорид. Используется для упаковки
жидкостей для мытья окон, пищевых растительных масел. Из него изготавливаются
банки для упаковки сыпучих пищевых продуктов и разного рода пищевых жиров. И
именно этот пластик практически не поддается переработке. Более того,
существуют доказательства того, что содержащейся в нем канцероген винилхлорид
обладает способностью проникать в продукты питания, а затем и в организм
человека. Также для производства ПВХ используется множества добавок, которые
весьма токсичны для человека: фталаты, тяжелые металлы и т.д. И еще, процесс
производства, использования и утилизации ПВХ сопровождается образованием
большого количества диоксинов (самых опасных ядов) и других крайне токсичных
химических веществ.
. ПНД - полиэтилен низкого давления. Используется в
производстве полиэтиленовых пакетов, гнущихся пластиковых упаковок и для
производства некоторых пластиковых бутылок. Хорошо поддается переработке и
вторичному использованию.
. ПП - полипропилен. Из него делаются крышки для
бутылок, диски, бутылки для сиропа и кетчупа, стаканчики для йогурта, упаковки
для фотопленок, мешки, тара, трубы, детали технической аппаратуры, нетканые
материалы.
. ПС - полистирол. Используется в производстве
поддонов для мяса и птицы, контейнеров для яиц, в строительной индустрии -
теплоизоляционные плиты, несъемная опалубка, сандвич панели, потолочный багет,
потолочная декоративная плитка.
. ДРУГОЕ. Смесь различных пластиков или полимеры, не
указанные выше. Упаковка, маркированная этой цифрой, не может быть переработана
и заканчивает свой жизненный цикл на свалке или в печи мусоросжигательного
завода. В данной категории представлены реактопласты и вспененные пластмассы.
.3 Основные производители пластмасс
Крупнейшим производителем пластмасс в Белгороде
является предприятие компании «Стандарт Пластик Групп», образованное в 2000
году, которое является одним из лидеров Российского рынка по производству
изделий из пластмасс.
Производственная площадь 12 000 кв. м. находится на
территории в г. Белгород, складские и торговые площади в Воронеже, Москве,
Новосибирске, Краснодаре и Белгороде. Рынок сбыта продукции охватывает все
федеральные округа Российской Федерации, включая Дальневосточный.
Производственный комплекс компании состоит из:
· 52 термопластавтоматов, мощностью от 50 до 2500 тонн с возможностью
производства изделий весом до 12 кг (цельнолитой выпуск крупногабаритных
изделий);
· 8 термоформовочных линий производства Италии и Китая с
возможностью выпуска 35 наименований изделий для одноразового пищевого
применения;
· 5 выдувных линий для производства термоусадочной пленки;
· 25 металлообрабатывающих станков в инструментальном цехе для
ремонта и изготовления пресс-форм и собственное конструкторское бюро.
Стандарт Пластик Групп предлагает широкий
ассортимент(более 500 наименований) продукции по таким направлениям как:
пластиковая садовая и детская мебель; товары хозяйственно-бытового назначения;
одноразовая посуда; одноразовые пищевые контейнеры; пленочная продукция;
упаковка.
Заключение
В ходе выполнения курсовой работы я подробно изучил производство
пластических масс, ознакомился со стадиями технологического процесса, составил
технологическую схему производства пластмасс, рассмотрел основные
технико-экономические показатели производства.
Способ производства пластмасс с помощью литья под давлением
- наиболее выгодный метод изготовления пластмассовых деталей. Он
высокотехнологичен, обеспечивает самую высокую производительность среди других
способов производства, имеет высокую степень автоматизации и не требует
проведения последующей механической обработки изделия, что обусловлено высоким
качеством изготовления данным способом.
Термопластичные материалы, которые используются при
литье под давлением, имеют широкий диапазон физических и химических свойств и
легко поддаются повторной переработке, что делает их наиболее привлекательными
для использования в производстве.
Но данная технология имеет и свои недостатки, в первую
очередь это высокая стоимость оснастки при изготовлении малых партий, а также
длительное время изготовления оснастки. Кроме того, имеется и технические
недостатки - невозможность производства тяжелых изделий (более 10кг) или
изделий, имеющих толстые стенки.
Подробно не рассмотренные в работе методы экструзии и
вакуумной формовки лишены недостатков, которые имеет производство пластмасс с
помощью литья под давлением - ограничений по толщине стенок и размерам изделия
практически нет, а стоимость матриц значительно ниже, по сравнению с матрицами
для термопластавтомата
Будущее промышленности прямо связано с развитием
химической промышленности, в частности её полимерной отрасли, которая уже
сейчас поставляет на рынок потребительских товаров наиболее выгодные по
соотношению цена/качество товары, все чаще имеющие свойства, которые невозможно
получить при использовании традиционных материалов. Самые инновационные отрасли
потребляют все больше пластмасс с каждым годом. Но плюсы пластмасс не должны
перекрываться главным минусом-возникновением гигантского количества отходов,
которые загрязняют нашу планету, хотя могут быть выгодно использованы в
качестве вторичного сырья для производства новых товаров, поэтому
промышленность должна действовать вместе с компаниями по сортировке отходов, и
использовать переработанные материалы, уменьшая расходы на покупку сырья и
увеличивая эффективность использования ограниченных ресурсов.
пластмасса экономический нормативный
Библиографический список
1. Васильева И.Н. Основы технологического развития. /
И.Н. Васильева, Г.В. Плеханова - Москва: Банки и биржи, ЮНИТИ, 2005. - 160 с.
2. Волков С.С. Сварка и склеивание полимерных
материалов. / Волков С.С. - Москва: Химия, 2012. - 376 стр.
. Володин В.П. Экструзия профильных изделий из
термопластов./ Володин В. П. - Санкт-Петербург: Профессия, 2010. - 235 с.
. Гольдберг И.Е. Пути оптимизации литьевой оснастки/
Гольдберг И.Е. - Санкт-Петербург: Научные основы и технологии,2011. - 352 с.
. Гордон М.Дж. Управление качеством литья под
давлением. / Гордон, М. Дж. - Санкт-Петербург: Научные основы и
технологии,2008. - 823 с
. Максанова Л.А. Полимерные соединения и их применение./
Максанова Л.А., Аюрова О.Ж. - Улан-Удэ: ВСГТУ,2013. - 356 с.
. Михайлин Ю.А. Волокнистые полимерные композиционные
материалы в технике/ Михайлин Ю.А. - Москва: Издательство: Научные основы и
технологии,2014. - 752 с.
. Пол Д. Полимерные смеси: Рецептуры и свойства. / Пол
Д., Бакнелл К. - Санкт-Петербург: Научные основы и технологии, 2012. - 1200 с
. Справочное руководство по испытаниям пластмасс и
анализу причин их разрушения/ Пер. с англ. под ред. А.Я. Малкина. -
Санкт-Петербург: Научные основы и технологии,2010. - 736 с.
. Физические и химические процессы при переработке
полимеров. /Кербер М.Л., Буканов А.М., Вольфсон С.И., и др. - Санкт-Петербург:
Научные основы и технологии,2013 - 320 с.
. Функциональные наполнители для пластмасс /Пер. с
англ. под ред. В.Н. Кулезнева. - Санкт-Петербург: Научные основы и
технологии,2010. - 576 с.
. Шварц О. Переработка пластмасс./ Шварц О., Эбелинг
Ф.В. - Санкт-Петербург: Профессия, 2013. - 260 с.
13. R.G. Jones, J. Kahovec (Eds.) IUPAC. Compendium
of Polymer Terminology and Nomenclature/ RSC Publishing, Cambridge, UK,2013. -
430 p.
Дополнительные источники
14. Гринпис Россия. Маркировка полимерных
материалов:[электронный документ] Режим доступа: http://www.greenpeace.org/russia/ru/ - загл.с экрана.
15. EuropeenCommitteeforStandarization.
Plastics - Guide for Vocabulary in the Field of Degradable and Biodegradable
Polymers and Plastic Items, CEN/TR 15351:2006 report (2006). Режим доступа:
<http://esearch.cen.eu/> - загл.с экрана.