Курсовая работа (т): Этаноламины: свойства, получение, применение
 [7]
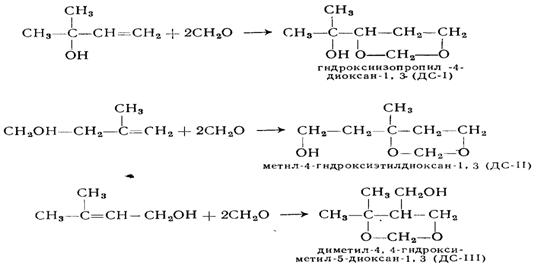
Взаимодействие непредельных спиртов с формальдегидом приводит к
образованию высококипящих диоксановых спиртов [3]:
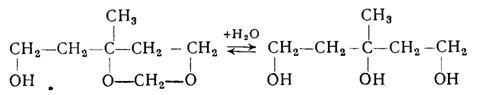
Гидролиз диоксанового спирта ДС-II с образованием трехатомного спирта З-метилпентантриола-1, 3, 5:
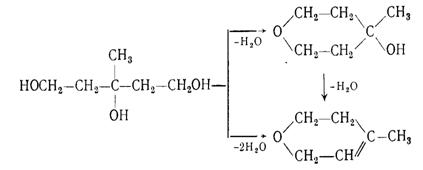
Неполная дегидратация триола приводит к образованию третичного
тетрагидропиранового спирта, а полная дегидратация - метилдигидропирана
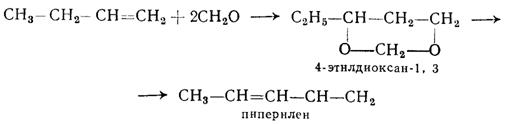
В технической изобутан-изобутиленовой фракции содержатся бутены
нормального строения и бутадиен, которые реагируют с формальдегидом с
образованием изомерных диоксанов. При разложении последних образуются вредные
примеси в изопрене: пиперилен, изовалериановый альдегид и циклопентадиен [3]:
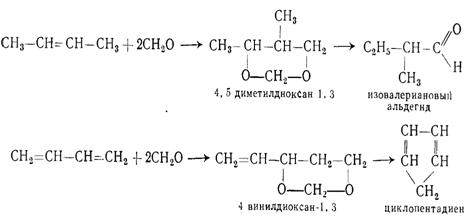
Особенно нежелательны примеси циклопентадиена, его содержание в изопрене должно быть не более 0,0005% (масс).
Вторая стадия процесса получения изопрена также сопровождается многочисленными побочными реакциями.
Распад ДМД на исходные продукты:
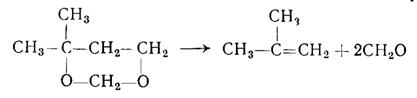
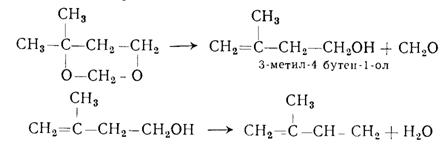
Отщепление от ДМД молекулы формальдегида приводит к образованию
непредельного спирта, который подвергается дегидратации с образованием
изопрена:
Основным побочным продуктом разложения ДМД является ме-тилдигидропиран,
образующийся при взаимодействии изопрена с формальдегидом [3]:
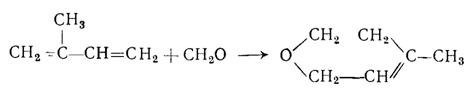
Небольшая часть формальдегида, образующегося при разложении ДМД, частично
подвергается крекингу:
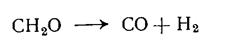
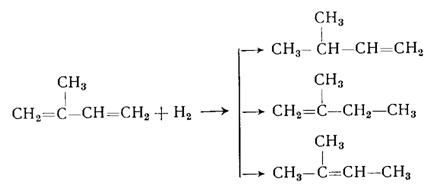
При гидрировании изопрена водородом, выделяющимся при этой реакции,
получаются амилены:
При взаимодействии амиленов с формальдегидом образуются соответствующие
диоксаны, которые подвергаются расщеплению с образованием гексадиенов [3]:
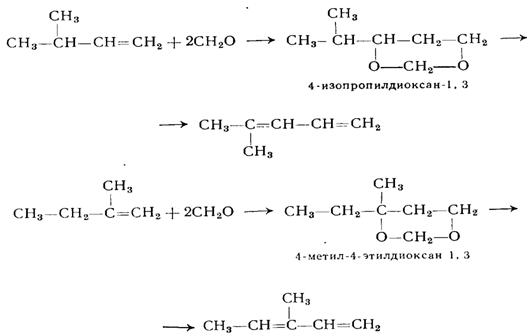
Кроме указанных протекают также реакции, вызванные присутствием в ДМД
других изомерных диоксанов, образующихся на первой стадии при взаимодействии
бутенов с формальдегидом. В незначительной степени протекают реакции
полимеризации изопрена, преимущественно с образованием его циклических димеров
терпенового ряда:
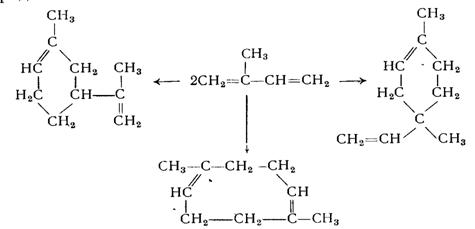
Эти углеводороды составляют основную часть так называемого «зеленого масла», которое способствует образованию кокса.
Число веществ, образующихся в результате побочных реакций, гораздо больше, чем перечислено выше. Выделение и идентификация многих побочных продуктов представляют значительные трудности и нуждаются в дальнейшем изучении. В настоящее время проводятся исследования по изысканию эффективных путей использования побочных продуктов синтеза изопрена из изобутилена и формальдегида [3].
Синтез диметилдиоксана
Конденсация изобутилена с формальдегидом с образованием ДМД осуществляется в трех последовательно соединенных трубчатых реакторах 7. Синтез проводится в жидкой фазе при температуре 80÷100 0С под давлением 0,16÷0,20 МПа. Молярное соотношение формальдегид: изобутилен =2:1. [3]
Свежий 40% раствор формальдегида в смеси с возвратным поступает в емкость
1на смешение с рециркулирующим водным кислым слоем катализатора. Далее
формальдегидная шихта подогревается паром до 90 0С в подогревателе 6
и подается в нижнюю часть трубного пространства реактора 71. ИИФ в
смеси с возвратным изобутиленом подогревается паром в подогревателе 4 до 7 0С
и через экстракционную колонну 5 направляется через распред. устройство в
реактор 71, предварительно подогреваясь, паром до температуры
реакции в подогревателе 8. Реакция конденсации изобутилена с формальдегидом
протекает с выделением теплоты, постоянная температура поддерживается подачей
охлажденного конденсата в межтрубное пространство реакторов 71, 72,
73 . Реакционная масса после охлаждения в холодильниках
10,11 поступает на расслаивание в отстойник 12. Водный слой из нижней части
отстойника 12 подается на дополнительный отстой в сепаратор 15, затем
собирается в емкость 16 и направляется на переработку водного слоя. Масляный
слой из верхней части отстойника 12 подается на отмывку от формальдегида и
щавелевой кислоты в скруббер 13. Отмывка осуществляется в обессоленной воде при
температуре 40÷50 0С
и давлении 0,14÷0,18 МПа [3].
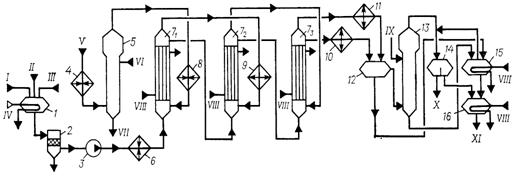
Рисунок 1 - Схема получения ДМД
,16 - емкости; 2- фильтр, 3 - насос;4,6,8 - подогреватели; 5 - экстрактор; 71, 72, 73 - реакторы; 9,10,11 - холодильники; 12,14 - отстойники; 13 - скруббер; 15 - сепаратор.
I - 40% формалин, II - рецикловый водный слой; III возвратный формалин, IV -водяной пар, V - ИИФ, VI - дистиллят колонны упарки водного слоя, VII - водный слоя на обезметаноливание, VIII - паровой конденсат. IX - обессоленная вода, X - масляный слой, XI - водный слой на переработку. Промывные воды из куба колонны 13 выводятся в сепаратор 15, а маслянный слой, отмытый от формальдегида и щавелевой кислоты, собирается в отстойник 14, после предварительного дросселирования до 0,8МПа. Отстоявшаяся вода из отстойника 14 стекает в емкость 16, а масляный слой направляется на разделение.
Показатели процесса синтеза ДМД:
Конверсия изобутилена, % (масс)80-81
Конверсия формальдегида, % (масс)85-86
Выход ДМД в расчете на формальдегид, % (масс)66,5
Выход ДМД в расчете на изобутилен, % (масс)52-53
Переработка масляного слоя состоит из стадий:
- ректификация малсяного слоя с выделением фракции С4,
- ректификация с выделением метилаль-метанольной фракции и широкой фракции, содержащей С4, метилаль, ТМК и возврата ее в синтез ДМД.
- вакуумная ректификация с выделением фракции ДМД от ВПП.
Целевой продукт - ДМД получается с концентрацией не менее 93% (масс). Содержание примесей не должно быть выше, % (масс.):
Триметилкарбинол 7,5 Вода 1,0
Метиловый спирт0 ,15 Тяжелый остаток 0,2
Метилаль 0,1
Переработка водного слоя состоит из следующих стадий:
- упарка водного слоя под вакуумом с выделением рециклового водного слоя, возвращаемого на синтез ДМД и формальдегидсодержащего водного слоя,
- абсорбция газообразного формальдегида циркулирующим слабым раствором формальдегида,
- экстракция органический продуктов (ДМД, ТМК и ВПП) из водного слоя с помощью свежей фракции С4, поступающей на синтез ДМД,
- обезметаноливание формальдегидной воды в ректификационной колонне под вакуумом,
- укрепление формальдегидной воды до 40% содержания формальдегида в ректификационной колонне. Полученный формалин возвращается на синтез ДМД. [3]
Разложение диметилдиоксана
Вторая стадия синтеза - разложение ДМД - является эндотермическим
процессом. Тепловой эффект реакции составляет около -146,5 кДж/моль. В качестве
теплоносителя используется перегретый водяной пар с температурой 700 °С.
Разложение ДМД проводится на кальцийфосфатном катализаторе КБФ-76 в
вертикальных реакторах секционного типа (рис. 2). ДМД смешивается с водяным
паром в соотношении ДМД : пар = 1 : 0,4 и поступает в испаритель 1. Испарение
ДМД происходит при температуре 140 °С и давлении 0,26 МПа. Пары шихты из
испарителя перегреваются в трубчатой печи до температуры не более 400 °С. Во
избежание термического разложения ДМД перед печью шихта смешивается с водяным
паром до соотношения шихта : пар = 1 : 0,7, учитывая разбавление в испарителе
1. Из печи перегретые пары шихты подаются на первую секцию шести полочного
реактора 3. Перегретый водяной пар подается на каждую полку по температуре под
слоем катализатора. Для восстановления активности катализатора на каждую полку
через смеситель вместе с перегретым паром подается водный раствор смеси борной
и фосфорной кислот. Разложение ДМД протекает при 270-380 °С в зависимости от
срока службы катализатора. При завышении температуры предусмотрена подача
насыщенного водяного пара. [3]
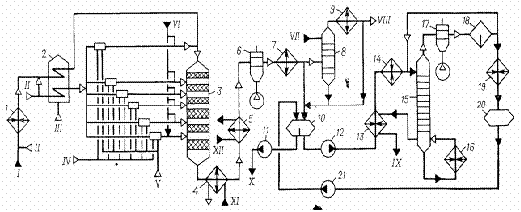
Рисунок 2 - Схема разложения диметилдиоксана и отгонки органических
продуктов из водного слоя
- испаритель; 2 - трубчатая печь; 3 - реактор; 4 - котел-утилизатор; 5,13 - теплообменник; 6 - воздушный холодильник; 7, 9 - конденсаторы; 8 - скруббер; 10 - отстойник; 11, 12, 21 - насосы; 14 - подогреватель; 15 - ректификационная колонна; 16 - кипятильник; 17 - воздушный конденсатор; 18 - сепаратор; 19 - холодильник; 20 - емкость.
I - ДМД; II - водяной пар; III - топливный газ; IV - воздух; V - насыщенный водяной пар; VI - фосфорная кислота; VII - конденсат; VIII - отдувки на сжигание; IX - формальдегидиая вода; X - масляный слой (на выделение изопрена); XI - паровой конденсат; XII - горячая вода. Образующийся контактный-газ проходит котел-утилизатор 4, а затем теплообменник 5, где охлаждается до 115 °С, при этом конденсируется вода и частично органические продукты. Дальнейшее охлаждение и конденсация контактного газа происходит в воздушном холодильнике 6 и конденсаторе 7. Конденсат стекает в отстойник 10, а несконденсировавшиеся газы, в основном изопрен и изобутилен, направляются на отмывку от формальдегида в скруббер 8. Отмывка контактного газа в скруббере осуществляется паровым конденсатом с температурой 33 °С. После отмывки конденсат стекает в отстойник 10. Отмытый от формальдегида контактный газ из скруббера 8 направляется в аммиачный конденсатор 9. Несконденсировавшиеся газы, содержащие небольшое количество изопрена и изобутилена, направляются в цех выделения изопрена, в аварийных случаях - направляются на сжигание.
Конденсат из конденсатора 9 также собирается в отстойник 10, где происходит расслаивание углеводородного (масляного) и водного слоев. Масляный слой насосом 11 подается на выделение изопрена, водный слой насосом 12 через теплообменник 13 и подогреватель 14 - в колонну 15. В колонне 15 отгоняются азеотропные смеси ДМД, непредельных спиртов и других органических продуктов с водой. Отгоняемые пары конденсируются в воздушном конденсаторе 17, собираются в емкость 20 и возвращаются в отстойник 10. Кубовая жидкость колонны 15 - формальдегидная вода - после рекуперативного теплообменника 13 откачивается на установку переработки водного слоя. [3]
Продолжительность контактирования 3 ч; после этого реактор продувается водяным паром в течение 15 мин и переключается на регенерацию, продолжительность которой также 3 ч. Регенерация катализатора, заключающаяся в выжиге отложившегося на нем кокса, проводится паровоздушной смесью при температуре 460- 500 °С. Переключение с цикла контактирования на цикл регенерации и наоборот производится автоматически при помощи командного электрического прибора КЭП-12.
Условия и показатели процесса разложения ДМД :
Температура, °С 290-380
Давление, МПа, ие более 0,12-0,16
Объемная скорость подачи сырья, ч-1 1 -1,4
Массовое соотношение ДМД : водяной пар 1 : (1,5-1,9)
Выход изопрена в расчете на пропущенный ДМД, % (масс.) 37-40
Селективность, % (масс.) 50-51
Конверсия, % (масс.) 78-80
Состав продуктов разложения ДМД, % (масс.)
Изопрен 86,13
Метилентетрагидропиран 0,4
Изобутилен 7,66
Олигомеры изопрена 0,67
Амилены 0,11
Оксид и диоксид углерода 0,02
Гексадиены 0,93
Кокс 1,0
Непредельные спирты 3,57
Выделение и очистка изопрена состоит из следующих стадий:
- отмывка углеводородного слоя от формальдегида и карбонильных соединений обессоленной водой в отмывочной колонне,
- ректификация углеводородного слоя с выделение изопрен-изобутиленовой фракции от высогогипящих продуктов (ДМД, непредельных спиртов, МДГП и др).
- отмывка изопрен-изобутиленовой фракции от карбонильных соединений обессоленной водой в отмывочной колонне,
- азеотропная осушка изопрен-изобутиленовой фракции,
- разделение изобутилена от изопрена в ректификационной колонне,
- ректификация изопрена от пиперилена, циклопентадиена,
- тонкая химическая очистка изопрена от циклопентадиена и карбонильных коединений, путем смешения изопрена с циклогесаном и бутиловым спиртом в присутствии едкого калия, с последующей ректификацией,
- отмывка изопрена от карбонильных соединений паровым конденсатом при 15 0С,
- азеотропная осушка изопрена,
- отделени возвратного ДМД от МТГП, МДГП и тыжелых примесей последовательно в трех ректификационных колоннах.
Изопрен-ректификат после очистки получается с чистотой не менее 99,0% (масс). Содержание примесей в нем должно быть не выше, % (масс): [3]
Бутены и пен гены 1,0 Карбонильные соединения 0,0002
Пиперилен 0,02 Серусодержащие соединения 0,0003
Циклопентадиен 0,0001 Азотсодержащие соедииения 0,0002
Ацетиленовые углеводороды 0,0002
5.2 Получение изопрена из изопентана и изоамиленов
В Советском Союзе впервые разработан и освоен в промышленном масштабе процесс получения изопрена методом двухстадииного дегидрирования изопентана. Сущность данного процесса состоит в последовательном превращении изопентана в изоамилены и в изопрен. Процесс дегидрирования изопентана и изоамиленов имеет много общего с процессами дегидрирования бутана и бутенов. В качестве сырья для данного процесса используется изопентановая фракция газовых бензинов или изопентан-изоамиленовая фракция бензина каталитического крекинга. Для увеличения ресурсов изопентана проводят изомеризацию пентана, в значительных количествах содержащегося в легких фракциях бензинов каталитического крекинга. [3]
Изомеризация пентана в изопентан
Реакция изомеризации пентана в изопентан протекает по следующему
уравнению:
CH3-CH2-CH2-CH2-CH3
-> CH3-CH-CH2-CH3
Процесс проводится в паровой фазе над платиновым катализатором в присутствии водорода, циркулирующего в системе; одновременно с изомеризацией катализатор очищает продукт от серусодержащих соединений (рис. 3). [3]
Исходная пентановая фракция, предварительно освобожденная ректификацией
от тяжелых углеводородов, подается на азеотропную осушку в колонну 1. Осушенный
пентан из куба колонны 1 поступает в емкость 7, откуда подается на изомеризацию
через теплообменник. 9, обогреваемый контактным газом, выходящим из реактора.
Перед теплообменником 9 пентан смешивается с циркулирующим газом, содержащим
около 85% водорода. В теплообменнике 9 пентан испаряется и перегревается до 300
0C Далее пентан перегревается в печи 10 и с температурой 450 0C
направляется в реактор 11. Реакционные газы охлаждаются в теплообменнике 9 до
150 0C и поступают в теплообменник 12, где охлаждаются до 1100C
пентан-изопентановой фракцией, подаваемой из емкости 15. После теплообменника
12 реакционные газы поступают в конденсатор 13, где происходит конденсация
углеводородов. Образующийся конденсат собирается в емкость 14, а
несконденсировавшийся газ через сепараторы 16 и 17 направляется на компрессор и
затем смешивается с исходной пентановой фракцией, поступающей на изомеризацию.