Курсовая работа (т): Гидроочистка прямогонных бензиновых фракций
Гидроочистка прямогонных бензиновых фракций
Ведение
Одна из основных задач отечественных нефтеперерабатывающих заводов - выпуск высококачественных нефтепродуктов, пользующихся высоким спросом на потребительском рынке.
Гидроочистку начали применять для улучшения качества бензина - сырья каталитического риформинга от серы. Сернистые соединения, содержащиеся в моторных топливах оказывают вредное воздействие: при сгорании сернистых топлив образуются окислы серы SO2 и SO3 , которые в зоне пониженных температур вместе с конденсирующимися парами воды образуют сернистую и серную кислоты и оказывают сильное коррозирующее действие на металл двигателя.
Мною представлена тема реконструкция гидроочистки ГО-4 с целью увеличения производительности до 2,5 мил.т\год. Предложена новая схема разделения гидроочищенного сырья с учетом строительства установки изомеризации углеводородов С5-С6.
В литературном обзоре мною рассмотрены теоретические основы процесса, основные факторы, влияющие на процесс гидроочистки, а также варианты технологического оформления процесса с краткой характеристикой модификаций отечественных и зарубежных установок.
Гидроочистку, применяемую с целью обессеривания прямогонных бензиновых фракций для подготовки их к каталитическому риформингу, часто объединяют (комбинируют) с риформингом. При таком комбинировании гидроочистки с каталитическим рифрмингом стоимость очистки значительно снижается.
Гидроочистку прямогонных бензиновых фракций, предназначенных для каталитического риформинга проводят с целью удаления сероорганических соединений, производных кислорода, азота, непредельных и ароматических углеводородов, отравляющих платиновый катализатор риформинга и влияющих на его избирательность. Применение гидроочищенного сырья позволяет значительно увеличить длительность цикла работы катализатора, получить бензин лучшего качества, снизить коррозию нефтезаводского оборудования.
На основании литературных данных, а также исходя из опыта работы действующих установок гидроочистки нами была выбрана технологическая схема гидроочистки установки ГО-4 ОАО «Салаватнефтеоргсинтез», состоящая из реакторного блока, блока стабилизации и ректификации, блока очистки газов.
Существующие в нормах западных странах ограничения по содержанию серы, ароматики препятствуют экспорту бензинов из России в виде конечного товарного продукта (а следовательно ниже цена при экспорте).
В настоящее время на установке ГО-4 в качестве катализатора гидроочистки применяют катализаторы RK-231Ni, RK-242Ni, RK-231Co, применение которых показывает, что достигнутая степень обессеривания исходного сырья (бензиновая фракция 85-180оС с содержанием серы 0,0001 % масс.).
По требованиям, предъявляемым к сырью бензина каталитического риформинга, необходимо получить гидрогенизат с содержанием серы 0,00005 % масс. Это требование достигается при использовании в качестве катализатора гидроочистки - катализатор HR-506.
В предлагаемом мною проекте, и учитывая особенности нашего региона
(использование высокосернистого сырья) в реакторном блоке предусмотрена замена
катализатора RK-231Ni, RK-242Ni, RK-231Co, на
катализатор HR-506, что снижает содержание серы в
сырье до тысячных долей, а это в свою очередь определяет работоспособность
катализаторов гидроочистки и риформинга. В меньшей степени происходит процесс
закоксовывания, что увеличивает межрегенерационный пробег установки. За счет
использования эффективного катализатора HR-506 улучшается качество получаемого продукта, снижается
количество его загрузки в реактор гидроочистки Р-1, а следовательно снижаются
затраты на его приобретение, что отразится на себестоимости готовой продукции,
улучшается качество получаемого продукта.
Теоретические основы и назначение процесса
гидроочистка бензиновый фракция
Гидроочистка является основным гидрогенизационным процессом. Гидроочистку прямогонных бензиновых фракций, предназначенных для каталитического риформинга и для процесса изомеризации настоящее время мировой спрос на изомеризат в странах с развитой нефтепереработкой заключается в невысоких капитальных и эксплуатационных затратах проводят с целью удаления металл- и сероорганических соединений , а также производных кислорода и азота, смол, непредельных и ароматических углеводородов, отравляющих платиновый катализатор риформинга и влияющих на его избирательность. Мышьяк и свинец, содержащиеся в сырье риформинга в микроколичествах, накапливаясь на платиновом катализаторе, вызывают необратимую его дезактивацию.
Применение гидроочищенного сырья позволяет значительно увеличить длительность цикла работы катализатора, особенно при жестком высокотемпературном режиме. В результате гидроочистки снижается содержание указанных вредных примесей, а также коррозия нефтезаводского оборудования и загрязненность атмосферы. При гидроочистке происходит деструкция сероорганических соединений и частично кислород- и азотсодержащих соединений. Продукты разложения насыщаются водородом с образованием сероводорода, воды, аммиака и предельных или ароматических углеводородов.
Доля гидрогенизационных процессов в США 80-х годах составила 42,2 % на перерабатываемую нефть, в том числе 29,4 % на гидроочистку, 7,2% на гидрообессеривание, 5,6 % на гидрокрекинг. Из этих данные видно,что первое место по суммарной мощности занимает гидроочистка (примерно 70 % от мощности всех гидрогенизационных установок). Это объясняется серы, смол, азота и других примесей и менее расщепляющих углеводородную часть топлива. В результате были созданы катализаторы на основе окисла алюминия. Особенно широко стали применять алюмокобальтмолибденовые и алюмоникельмолибденовые катализаторы, которые в настоящее время используются в большинстве отечественных и зарубежных установках гидроочистки. Также началось проектирование и строительство различных типов установок.
Внедрение процесса гидроочистки в нашей стране можно разделить на три периода. Первый период проектирование, строительство и пуск гидроочистка бензиновых фракций осуществлялась на отдельно стоящих блоках, мощностью 300 тыс. т./год. Второй период- широкое освоение установок мощностью бензиновые фракции подвергались очистке в блоках гидроочистки установок риформинга мощностью 300 и 600 тыс.т./год. Третий период-проектирование и строительство укрупненных установок различного типа и назначения, как отдельно стоящих, так и в виде блоков комбинированных установок мощностью от 1 до 2 млн. т/год.
Специальный технический регламент «О требованиях к автомобильному и авиационному бензинам, дизельному и судовому топливу, топливу для реактивных двигателей и топочному мазуту» был утвержден постановлением Правительства России № 11 от 27 февраля 2008 года. Регламент устанавливает обязательные требования к экологической безопасности топлива, соответствующие требованиям директив Европейского парламента и Совета 2003/17/ES и 98/70ES (так называемые стандарты Евро-2, 3, 4, 5). Технический регламент устанавливает минимально допустимые химические и физические параметры автомобильного бензина и дизельного топлива (см. таблицу 1), а также сроки прекращения производства топлива того или иного экологического класса. Согласно первоначальной редакции регламента, производство автомобильного топлива, соответствующего классу 2 (соответствует спецификациям Евро-2), прекращалось 31 декабря 2008 года, классу 3 (соответствует Евро-3) - 31 декабря 2009 года, классу 4 (соответствует Евро-4) - 31 декабря 2013 года.
Одним из основных продуктов нефтепереработки являются моторные топлива: в
структуре мирового потребления нефти с 2008 года по 2015 год объем их
производства должен вырасти с 51 % до 80 % от мощностей первичной переработки.
Для установления причин худшего качества отечественных нефтепродуктов в
сравнении с западными аналогами рассмотрим для примера структуру производства
товарных бензинов в разных регионах мира в таблице 1.1
Таблица 1.1 - Структура производства товарных бензинов в разных регионах мира
|
Показатели |
Россия |
США |
Зап. Европа |
|
1. Переработки нефти - загрузка мощностей первичной переработки, млн.тн/год |
168 |
787 |
686 |
|
2. Мощность вторичных процессов, % масс. от прцессов первичной переработки: ГО КР |
28 9,3 |
43,6 23,6 |
30 15,5 |
|
3. Производства бензина, млн.тн/год |
24 |
330 |
130 |
Из таблицы 1.1 видно, что в России мощность процессов вторичной переработки (которые определяют качество топлив, в частности бензинов) меньше, чем в передовых странах мира, не только по абсолютным значениям, но и относительно мощностей первичной переработки. Сильно различаются и количественные соотношения, и качественная структура вторичных мощностей, а следовательно, компонентный состав бензинов. Существующие в нормах западных странах ограничения, представленные в таблице 1.2, по содержанию серы, ароматики, свинца препятствуют экспорту бензинов из России в виде конечного товарного продукта (а следовательно ниже цена при экспорте).
Таблица 1.2 - Нормы по качеству бензина
|
Показатели |
Россия |
США |
Зап. Европа |
|
1.Общий объем производства бензина, млн.тн/год |
24 |
330 |
130 |
|
2.Октановое число (ОЧИ+ОЧМ)/2 |
82 |
89 |
87 |
|
3.Содержание серы, % масс. |
0,1 |
0,03 |
0,02 |
|
4. Содержание серы в 2011 году, % масс. |
0,1/0,03 |
0,017 |
0,01 |
Для изменения сложившейся ситуации необходимо российских нефтеперерабатывающих заводах реализовать стратегию строительства новых НПЗ, оптимизировать использование мощностей действующих заводов и полностью их реконструировать, резкое увеличение мощностей вторичных процессов (гидрогенизационных, каталитических процессов), повышающих глубину переработки нефти. Максимальное приближение производства нефтепродуктов к потребителям и экспорту - одно из главных условий резкого повышения эффективности обеспечения потребителей нефтепродуктами. Новая концепция развития нефтепереработки, основанная на рациональном размещении обновленных НПЗ, разделении на экспортное и внутренне потребление, означает создание существенно новой структуры нефтепереработки, которая в корне должна отличаться от ныне существующей. Для заводов существуют планы реконструкции, как правило, в эти планы, в первую очередь, включены комбинированные установки по глубокой переработки нефти, в которые входят гидрогенизационные процессы и каталитический крекинг с микросферическим катализатором.
За 40 лет применения технологии гидроочистка в нефтеперерабатывающей промышленности этот процесс оказался вполне конкурентоспособным. Он позволяет эффективно перерабатывать дистиллятное и остаточное сырье в продукты самого высокого качества. Доли вторичных процессов от мощности первичной переработки нефти Российских НПЗ представленные в таблице 1.3.
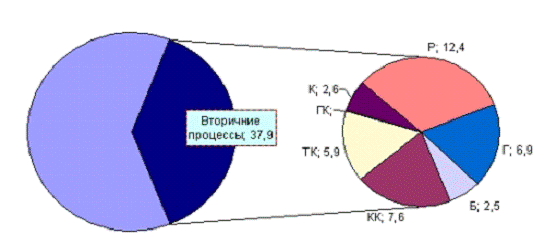
Рисунок 1.1-Доли вторичных процессов от мощности первичной переработки
нефти в среднем по России
Таблица 1.3 - Доли различных видов вторичных процессов Российских НПЗ
|
Город |
Мощность установок вторичных процессов, % от мощности первичной переработки нефти |
Доля вторичных процессов от мощности |
||||||
|
|
КК |
ТК |
ГК |
Р |
Г |
Б |
|
|
|
Москва |
16,7 |
0 |
0 |
0 |
11,3 |
28,1 |
3,8 |
59,9 |
|
Ачинск |
|
|
|
|
14,9 |
37,1 |
6,4 |
58,4 |
|
Грозный |
9,9 |
6,9 |
0 |
0 |
5,1 |
10,9 |
0 |
32,8 |
|
Омск |
8,1 |
5,3 |
3,7 |
2,8 |
11,2 |
13,5 |
3,9 |
48,5 |
|
Салават |
9,6 |
4,3 |
0 |
0 |
17,3 |
65 |
0 |
96,2 |
|
Самара |
14,7 |
14 |
0 |
0 |
17,9 |
34,5 |
0 |
81,1 |
|
Уфа, НПЗ |
17,4 |
10,4 |
0 |
0 |
5,1 |
31,1 |
1,5 |
65,5 |
|
Уфа, НУ НПЗ |
6,7 |
16,3 |
0 |
1,9 |
11,9 |
19,5 |
0,3 |
|
|
Ярославль (ЯНОС) |
6,9 |
4,1 |
0 |
0 |
6,5 |
18,5 |
3,9 |
39,9 |
|
Уфа, НХ |
7,5 |
7,3 |
8,3 |
0 |
13,3 |
21,2 |
2,5 |
60,1 |
Влияние «опережающих» требований технического регламента для автомобильного топлива на инвестиционную активность в российской нефтеперерабатывающей отрасли. Сохранение тенденций, существовавших во второй половине 90-х - первой половине 2000-х годов в российской нефтепереработке, означало бы, что техническое перевооружение и модернизация российских НПЗ по-прежнему проводится крайне медленными темпами. Учитывая инвестиционные параметры проектов российских ВИНК в сфере нефтепереработки, наблюдавшиеся в первой половине 2010-х годов медленные темпы модернизации отрасли, были вполне объяснимы. Под воздействием роста рыночного спроса на высокооктановый бензин, обусловленного в первую очередь ростом парка импортных автомобилей и запуском промышленной сборки иномарок в самой России, ВИНК начали программы по модернизации нефтеперерабатывающих активов.
К настоящему времени глубина переработки нефти на шести заводах топливно-масляного профиля (Ново-Уфимский, Омский, Волгограднефтепереработка, Уфанефтехим) превышает 80%. Ряд НПЗ, таких, как дочерние предприятия компании «ЛУКОЙЛ», Башнефть, Татнефть, Ярославский, и другие, уже сегодня находится на достаточно высоком уровне развития и может обеспечивать рынок высококачественным топливом. Таким образом, решение задачи ускорения модернизации российских нефтеперерабатывающих заводов тесно связано с повышением роли отечественных компаний на российском рынке нефтегазопереработки и нефтехимии. Реализация этой задачи может стать реальностью лишь при налаживании эффективного взаимодействия государства, бизнеса, производства и науки.
Производство бензина в странах Европы осуществляется на 135 НПЗ,
производительность которых составляет - 852 млн. тонн нефти в год, что
составляет около 20% мировой нефтепереработки (на 1.01.2008 г.). Объем рынка бензинов
в Европе на протяжении последних трех лет 112.0 - 125.0 млн. тонн. Для
производства этого бензина НПЗ использует более - 6.0 млн. тонн добавок (ЕТВЕ,
МТВЕ, ТАМЕ), что в денежном эквиваленте оценивается в 6.5 млрд. долларов США.
Компонентный состав европейского бензина на протяжении последних лет включал в
себя: бензин каталитического крекинга - 30%, бензин каталитического риформинга
- 50%, продукты: алкилирования - 5%, изомеризации - 8%, добавки (ЕТВЕ, МТВЕ,
ТАМЕ, этанол) -7%.
2
Химизм процесса гидроочистки
Процесс гидроочистки основан на реакции умеренной гидрогенизации, в результате которой органические соединения серы, кислорода, азота превращаются в углеводороды с выделением сероводорода, воды и аммиака, а олефины преобразуются в более стабильные углеводороды парафинового ряда в зависимости от природы олефинов в исходном сырье.
В зависимости от строения сернистого соединения меркаптаны, сульфиды линейного строения и циклического, дисульфиды и простые тиофены при гидроочистке превращаются в парафиновые или ароматические углеводороды с выделением сероводорода.
Сернистые соединения присутствуют в бензинах прямой гонки в виде активных соединений: сероводорода, меркаптанов, а так же в виде нейтральных сернистых соединений: моно и дисульфидов, циклических сульфидов.