Отчет по практике: Изготовление художественных витражей в различных техниках
.3. Общая технологическая схема изготовления витражей.
Изготовление эскиза ( autodesk 3ds Max )
Выбор цветового решения
Распечатка эскиза
Выполнение витража по заданному эскизу
Готовое изделие
. Характеристика технологического оборудования, используемых при
изготовлении витражей
В витражной мастерской используется несколько видов технологического
оборудования для изготовления витражей - настольный дисковый шлифовальный
станок, печь для фьюзинга и шлифовально-полировальный ленточный станок.
.1 AVDS-1: Настольный дисковый шлифовальный станок
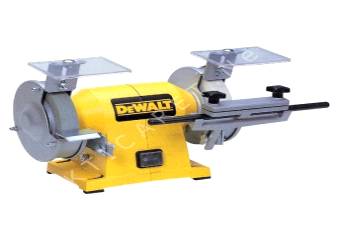
Рисунок 29. Дисковый шлифовальный станок
Дисковый шлифовальный станок АртВитраж AVDS-1 предназначен для обработки кромки стекла при изготовлении витражей (рис. 29).
За счет массивного вала и большого алмазного диска удается избежать
биений, которые свойственны простым настольным шлифовальным станкам и приводят
к сколам на кромке стекла. Производительность станка AVDS-1 в несколько раз
выше станков Kristall и Inland, благодаря чему обработка стекла происходит
очень плавно и без особых усилий со стороны оператора. Срок службы диска при
обработке витражного стекла исчисляется сотнями километров, т.е. практически не
ограничен.[10]
.2 «AVFKI-MINI»: Печь для фьюзинга АртВитраж
Печь АртВитраж « AVFKI-MINI» предназначена для спекания (фьюзинга) или
отекания (моллирования) стекла толщиной 10 мм (рис. 30).
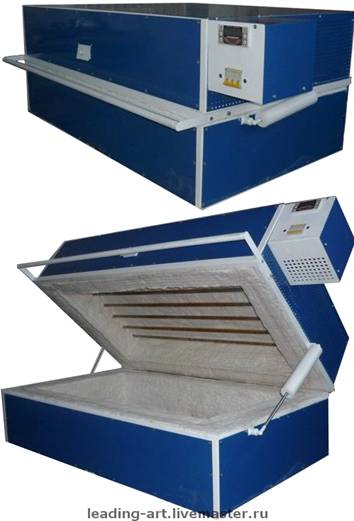
Рисунок 30. Печь для фьюзинга
Фьюзинг - это перспективная технология изготовления стеклянных декоративных изделий, витражей получившая название своё название от английского слова «Fusе» ,что в переводе означает - плавка, спекание. Слово «фьюзинг» наиболее точно отражает суть технологии, поскольку изготовление витража, то есть формование стекла происходит по средству спекания разноцветных стеклянных элементов в печи для фьюзинга при температуре в диапазоне 850-1000 оС.
Моллирование - технологически сложный процесс придания изделию из стекла криволинейной форма горизонтальной плоскости путем нагрева и последующего охлаждения. Формование стекла происходит следующим образом разогретая до пластического состояния листовое стекло (600-700 оС), деформируясь под действием собственного веса, принимает конфигурацию опорной формы. После моллирования изделия подвергает закалке или отжигу.
Печь для фьюзинга «AVFKL-MINI»копании «АртВитраж» представляет собой устройство чемоданного типа. Верхняя крышка печи в которой расположены нагревательные элементы, имеет увеличенную глубину открывается вверх, что позволяет использовать печь для молирования достаточно крупных изделий. Нижняя часть печи предназначена для установки обрабатываемого стекла либо формы для молирования. Стекло на нижнюю часть печи, далее верхняя крышка опускается и технологический процесс начинается.[11]
Для управления процессами нагревания и охлаждения печь для фьюзинга оснащена современным блоком управления с программируемым термоконтроллером. Блок управления печи выполняют регулировку мощности, установку температуры и времени с возможным подключением к компьютеру.
Высокоэффективная двойная теплоизоляция и низкая энертность печей для фьюзинга обеспечивает отличную управляемость всеми процессами, кроме того, минимальная толщина теплоизоляции и использование самых современных комфортных легких материалов позволяют максимально использовать внутреннее пространство печи и снизить общий вес конструкции.
Благодаря низкой теплопроводности теплоизоляционных материалов удалось снизить потребление электроэнергии печи для фьюзинга, что сопоставимо с электрическом чайником и позволяет запитать устройство в любой квартире или гараже, где имеется розетка 220 В.
Важной конструктивной особенностью печей является использование в
качестве нагревателей инфракрасных излучений, что обеспечивает прямую передачу
тепловой энергии внутрь стекла и гарантирует равномерный нагрев по всей массе.
Нагревательные элементы расположены внутри кварцевых трубок, которые
предотвращают попадание окалины на изделия и не препятствуют попаданию лучистой
энергии. [12]
.3 Шлифовально-полировальный ленточный станок
Шлифовка и полировка торца плоского стекла и каменных плит с помощью
абразивных лент является все более распространявшейся технологией. Каждое
предприятие, которое работает со стеклом, оценит ряд его преимуществ.
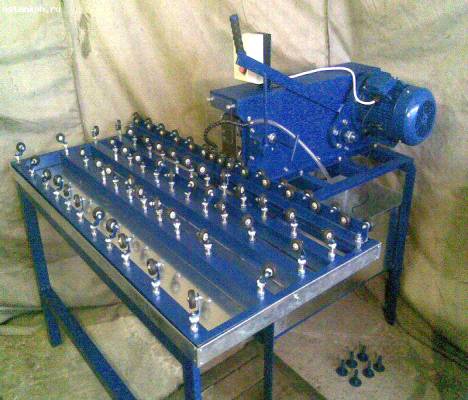
Рисунок 31. Шлифовально-полировальный ленточный станок
Одним из очень важных преимуществ данной технологии является мобильность и универсальность. Это значит, что на простом и легко управляемом ленточном шлифовальном станке можно с помощью трех и четырех лент различной зернистости обрабатывать, с очень высоким качеством, зеркала, стекла любой толщины или же многослойный триплекс, бронирование стекло практически любой формы и любого размера (рис.31).
Следующим большим преимуществом данной технологии является относительно низкая стоимость ленточного шлифовального станка и инструмента. Особенно ленточный шлифовальный станок был оценен большими и малыми предприятиями, где нет больших серий стекла. Станки уже успешно работают на фирмах, выпускающих торговое оборудование, мебель, холодильные витрины и прилавки, аквариум [13].
Сегодня ленточный шлифовальный станок AVGRD - 1 производства компании «
АртВитраж» относится к лучшим шлифовальным станкам.
. Контроль качества изделия
Чтобы получить качественное конкурентоспособное готовое изделие, следует вести контроль на каждом этапе производства.
На стадии разработки эскиза очень важно, чтобы все детали, нарисованные на эскизе, могли быть в точности вырезаны из стекла. Чем больше в рисунке витража Т-образных пересечений, тем он прочнее; если швы витража планируются широкими, лучше не делать узкие длинные элементы с очень острыми углами. Во-первых, широкая фолия все равно закроет значительную часть поверхности элемента, а во-вторых, не имея достаточно опыта, можно легко перегреть стекло до образования трещин.[14]
Если витраж планируется узким и высоким, предусмотрите в эскизе плавные линии от края до края, для ребер жесткости.
На стадии выбора стекла следует учитывать, какой эффект требуется, какое будет освещение, будут ли стекла смотреться напросвет или в отраженном свете.
При резке деталей и их шлифовке нужно быть осторожным, чтобы избежать трещин на деталях и скола под косым углом.
При подгонке деталей укладывать их свободно, в противном случае они могут треснуть даже при небольшом нагреве.
Процесс пайки требует особого внимания, ведь качество шва - это качество витража в целом. Очень важно, чтобы шов был ровным и аккуратным.
. Организация службы охраны труда и природы на
предприятии
Охрана труда рассматривается как одно из важнейших социально-экономических, санитарно-гигиенических и экономических мероприятий, направленных на обеспечение безопасных и здоровых условий труда. Охрана здоровья рабочих и служащих в процессе исполнения трудовых обязанностей закреплена в трудовом законодательстве, непосредственно направленном на создание безопасных и здоровых условий труда. Кроме того, разработаны и введены в действие многочисленные правила техники безопасности, санитарии, нормы и правила, соблюдение которых обеспечивает безопасность труда.
Ответственность за состояние охраны труда несет администрация предприятия, которая обязана обеспечивать надлежащее техническое оснащение всех рабочих мест и создавать на них условия работы, соответствующие правилам охраны труда, техники безопасности, санитарным нормам.
Одним из важнейших принципов организации производства является создание безопасных и безвредных условий труда на всех стадиях производственного процесса.
Предприятие «АртВитраж» спроектировано согласно «Санитарных норм проектирования промышленных предприятий» СН 245-71.
Техника безопасности. Система обучения работающих безопасности труда организуется в соответствии с общими положениями ГОСТ 12.0.004-90 «ССБТ. Организация обучения безопасности труда. Общие положения». Стандарт предусматривает обучение безопасности труда при подготовке новых рабочих, организацию инструктажа работающих и обучение безопасности труда при повышении квалификации.
Обучение безопасности труда новых рабочих проводится при профессионально-техническом обучении или непосредственно на рабочем месте под руководством мастера участка, цеха.
Для всех вновь поступающих на работу лиц и также для работников, переводимых на другую работу, руководитель организации (работодатель) или уполномоченное им лицо в обязательном порядке проводит инструктаж по охране труда, организовывает обучение безопасным методам и приемам выполнения работ и оказанию первой помощи пострадавшим.
Названный выше ГОСТ предусматривает проведение следующих видов инструктажей: вводного, первичного на рабочем месте, повторного, внепланового и целевого.
Вводный инструктаж проводят со всеми принимаемыми на дату независимо от их образования, стажа работы или должности, а также с командированными, учащимися и студентами, пришедшими на производственное обучение или на практику.
Вводный инструктаж регистрируется в журнале регистрации вводного инструктажа (личной карточке инструктажа). Программа утверждается руководителем предприятия или его заместителем.
Первичный инструктаж проводится на рабочем месте. Его задача - привить вновь поступающему на работу (или переводимому в другое подразделение) навыки безопасных приемов труда.
Первичный инструктаж проводится с каждым работником индивидуально с практическим показом безопасных приемов и методов труда. Вновь обученные выполняют свою работу в течение 2-5 смен под наблюдением мастера или бригадира, после чего оформляется допуск их к самостоятельной работе, который фиксируется в журнале регистрации инструктажа на рабочем месте (личной карточке инструктажа).
Повторный инструктаж проводится индивидуально или с группой работников через шесть месяцев по программе инструктажа на рабочем месте с целью проверки и повышения уровня знаний правил и инструкций по охране труда.
Внеплановый инструктаж проводят при изменении правил по охране труда, технологического процесса, модернизации оборудования, приспособлений и инструмента, нарушении работниками требований безопасности; длительных перерывах в работе.
Целевой инструктаж проводят с работниками, направляемыми на работы,
требующими наряд-допуск. Знания проверяет лицо проводившее инструктаж. Работники, показавшие неудовлетворительные знания, к работе не допускаются, они обязаны пройти инструктаж вторично.
Целевой инструктаж также проводится в следующих случаях:
· выполнение разовых работ, не связанных с прямыми обязанностями работника по его специальности (погрузка-выгрузка, уборка территории и т. п.);
· ликвидация последствий аварий, стихийных бедствий, катастроф;
Производственное оборудование цеха должно соответствовать требованиям ГОСТ 12.2.003-91 ССБТ «Оборудование производственное. Общие требования безопасности».
По электробезопасности цех в соответствии с требованием ПУЭ относиться к категории с повышенной опасностью (2 класс).
Для защиты людей от поражения электрическим током производственное оборудование должно удовлетворять следующим требования:
) токоведущие части производственного оборудования являющиеся источником опасности должны быть надежно изолированы или расположены в недоступных для людей местах;
) металлические части производственного оборудования, которые вследствие повреждения изоляции токоведущих частей могут оказаться под напряжением опасной величины, должны быть заземлены (занулены), согласно Правил ТБ и ПС в ПСМ, часть I.
Заключение
В ходе производственной практики я закрепила теоретические знания, полученные при изучении курсов «Специальные технологии художественной обработки материалов», «Композиция», «Мастерство», «Тепловые процессы и аппараты в технологии художественной обработки материалов». Помимо этого была рассмотрена технологическая схема изготовления витражей, выполняемых в различных техниках.
Так же в ходе прохождения практики я ознакомилась со следующими вопросами:
1. Историей и ближайшими перспективами развития предприятия.
. Изучили ассортимент выпускаемой продукции предприятия.
. Рассмотрели технологическую схему изготовления комбинированного витража.
. Рассмотрели вопросы охраны труда и техники безопасности.
А так же подробно изучила технологию изготовления различных видов
витражей и принцип работы основного технологического и теплотехнического
оборудования. Художественные витражи Тиффани, фьюзинг, классика, роспись по
стеклу - различные техники помогают воплощать в жизнь самые разнообразные
решения. Художники способны воплотить идею заказчика на любой её стадии - от
эскиза до готового витража. Все работы выполняются на производственной базе
качественно и в срок. При необходимости сотрудники компании также устанавливают
изготовленный витраж непосредственно в помещении.
Список литературы
1. Электронный ресурс: <https://www.google.ru/search>
. Электронный ресурс: <http://artultra.ru/>
. Лазарева Е.А. Технология изготовления художественных изделий из стекла: Учеб. пособие/ Юж.-Рос. гос. техн. ун-т. - Новочеркасск: ЮРГТУ, 2002. - 99с.
. Зубехин А.П., Голованова С.П., Лазарева Е.А., Рябова А.В. Технология изготовления и художественной обработки стекла. Введение в специальность: Учеб. пособие/ Под ред. Зубехина А.П. - Новочеркасск: ЮРГТУ, 2004. - 160с.
. Электронный ресурс: <http://promsklo.com.ua/sander-glass>
. Электронный ресурс: <http://steklishko.ru/?p=34>
. Электронный ресурс: <http://ra9wof.qrz.ru/files/Shemes/Other/orgsteklo.htm>
. Электронный ресурс: <http://clemar.ru/equipment/add/fusing-glass/>
. Электронный ресурс: http://ru.wikipedia.org/wiki/%D0%A1%D1%82%D0% B5%D0%BA%D0%BB%D0%BE <http://ru.wikipedia.org/wiki/%D0%A1%D1%82%D0%B5%D0%BA%D0%BB%D0%BE>
. Электронный ресурс: <http://www.o-m-d.ru/vitrazhi/67-fuzing-vinteryiere.html>
. Электронный ресурс: <http://www.domechti.ru/fusing-stekla/8968>
. Электронный ресурс: <http://clemar.ru/stati/fusing/>
. Электронный ресурс: <http://www.steklosphera.ru/technique/fusing/>
. Электронный ресурс: <http://vk.com/artvitrage_com>