Реферат: Изменения свойств смазки и антифрикционных свойств подшипников скольжения в эксплуатации
При решении вопроса о прекращении эксплуатации, кроме того должна быть учтена суммарная стоимость всех произведенных ранее ремонтов. В качестве ориентировочного правила можно считать, что суммарные затраты на ремонт за весь период службы машины не должны превышать ее стоимости [4].
Главным способом повышения
износостойкости при абразивном износе является увеличение твердости трущихся
поверхностей. Влияние поверхностной твердости на износостойкость поверхностей,
подвергнутых действию абразива (корунд), показано на рис. 2. За единицу принята
износостойкость поверхности с НУ 500 (НКС 48). Как видно из диаграммы,
повышение твердости на каждые 500 единиц НУ увеличивает износостойкость в 10
раз. Условия опыта (абразивный износ) отличаются от реальных условий работы
смазанных поверхностей в узлах трения машин. Тем не менее, по мнению П.И.
Орлова, они дают представление об огромном влиянии твердости на
износостойкость.
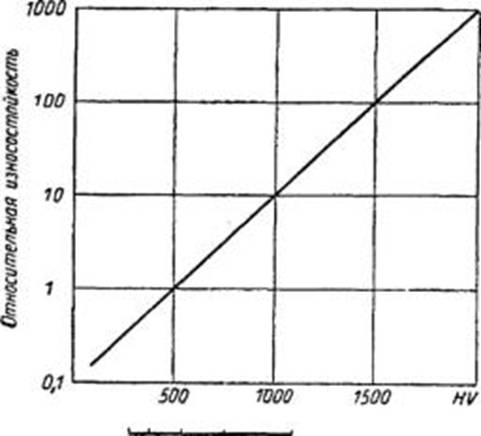
30 40 50 60 70HRC
Рис. 2. Зависимость износостойкости
деталей от поверхностной твердости (по Гудвину)
Современная технология располагает эффективными средствами повышения поверхностной твердости: цементация и обработка ТВЧ (Я V500 - 600), азотирование (ЯК800 - 1200), бериллизация (ЯК 1000- 1200), диффузионное хромирование (ЯК 1200 - 1400), плазменная наплавка твердыми сплавами (ЯК1400 - 1600), борирование (НУ 1500 - 1800), бороцианирование (ЯК 1800 - 2000) [4].
Приведем еще один пример по упрочнению деталей
цилиндров и поршневых колец. Испытания различных вариантов упрочнения деталей
ЦПГ даны в табл. 1 [7].
Таблица 1
Результаты испытаний упрочненных деталей ЦПГ
|
Методы упрочнения |
Средние значения максимального
износа И∙ |
поршневых колец |
|
|
Хромирование: |
|
|
|
|
гильз |
3,1 |
17,4 |
|
|
поршневых колец |
7,8 |
14,8 |
|
|
Изотермическая закалка гильз |
8,6 |
37,5 |
|
|
Нормализация колец |
15,4 |
44,0 |
|
|
Без упрочнения |
16,8 |
48,5 |
|
 , мкм/км
Испытания показывают, что хромирование цилиндров повышает их износостойкость в 3...5 раз, а соединенных с ними нехромиро- ванных колец в 2.. .3 раза. Однако учитывая, что поршневые кольца карбюраторных двигателей покрыты хромом, а при работе пара хром по хрому не работает (коэффициент трения 0,08... 1,0), в то же время хром по чугуну работает хорошо (при аналогичных условиях коэффициент трения хром по чугуну 0,06...0,08), то чугунные гильзы карбюраторных автотракторных двигателей не хромируют. Хромируют в основном цилиндры авиационных двигателей. Здесь поршневые кольца применяют из высоколегированных чугунов [6].
Другим направлением является улучшение антифрикционных свойств поверхностей путем использования методов, основанных на эффекте избирательного переноса (ФАБО, металлоплакирующие смазки, антифрикционные вставки, медьсодержащие чугуны и др.), осаждении фосфатных пленок (фосфатирование), насыщении поверхностного слоя серой (сульфидирование), графитом (графитирование), свинцом (свинцевание) и др. При умеренной твердости такие поверхности обладают малым коэффициентом трения, высокой устойчивостью против задиров и схватывания. Эти способы (особенно при режиме избирательного переноса) увеличивают износостойкость стальных деталей в 10-20 раз.
Важное значение имеет правильное сочетание твердости парных поверхностей трения. При движении со средними скоростями под высокими нагрузками целесообразно максимальное повышение твердости обеих поверхностей. При этом поверхности трения должны быть тщательно пригнаны одна к другой и приработаны. В качестве примера можно привести результаты длительных испытаний (более 1000 ч )пористохромированного подшипника скольжения, работающего в паре с шатунной шейкой коленчатого вала авиационного двигателя М-11. Износ трущейся пары по сравнению с традиционной парой (баббит - сталь) в этом случае был в 3 раза меньше [2].
При движении с большими скоростями в присутствии смазки - сочетание твердой поверхности с мягкой способствует повышению антифрикционных свойств. Еще раз подчеркнем, что наиболее целесообразным является создание на трущихся поверхностях сервовитной пленки в сочетании с серфинг-пленкой, разделяющих поверхности трения, исключающих непосредственный контакт и обеспечивающих безызносное трение.
У транспортных машин долговечность составляет 10... 20 тыс. ч и срок службы 5...8 лет, у стационарных, например машин-орудий,- 50 ... 100 тыс. ч, что при двухсменной работе соответствует сроку службы 15-25 лет, при трехсменной работе- 10...20 лет. При таких сроках службы становится актуальной проблема морального устаревания.
Вопросы повышения долговечности и морального устаревания техники тесно связаны между собой. Моральное устаревание наступает, когда машина, сохраняя физическую работоспособность, по своим показателям перестает удовлетворять промышленность в силу повышения требований или появления более совершенных машин.
Признаками морального устаревания являются пониженные по сравнению со средним уровнем показатели надежности, качества продукции, производительности, расхода электроэнергии на единицу продукции, стоимости рабочей силы при обслуживании и ремонте и, как общий результат, - сниженная рентабельность машины.
Моральное устаревание не связано с физическим износом.
Рассматривая в настоящее время общее положение дел с качеством технической продукции в России, нельзя не процитировать некоторые тезисы из статьи В.А. Бокова, специалиста в области надежности машин, “Кризис методов обеспечения качества продукции” [1]:
качество основной массы продукции нельзя признать удовлетворительным и соответствующим мировым стандартам:
рекомендации науки и разработанные на их основе руководящие документы (ГОСТы, справочники, методические указания и др.) в основном малоэффективны, так как рассчитаны на узкий круг специалистов-теоретиков и далеки от практики;
практические инженерно-технические мероприятия по повышению качества продукции носят поверхностный характер из-за слабости экспериментальной базы и не вскрывают глубинных первопричин дефектов продукта;
- отсутствует государственная целенаправленная программа управления качеством, не разработана единая техническая политика обеспечения качества и нет системы подготовки специалистов.
Необходимость улучшения ситуации с качеством продукции диктуется, как отмечает В. А. Боков, тем обстоятельством, что, начиная с 1970-х гг. в мировое экономическое развитие вмешались такие факторы, как энергетический кризис, экологические ограничения и дефицит трудовых ресурсов, которые свели к абсурду выпуск низкокачественной продукции. Положение усугубляется ослаблением координации работ по проблеме качества в связи с изменением общественного устройства и его демократическим реформированием на пути к рыночной экономике.
Приведенные пояснения по неудовлетворительному состоянию качества продукции целиком относятся к развитию и использованию методов повышения износостойкости машин и механизмов, новых более эффективных технологических процессов обработки трущихся деталей, к разработке и применению методов безразборного восстановления узлов трения и машин в целом.
В связи с этим следует продолжить начатый анализ, выполненный, В. А. Боковым о кризисе методов обеспечения качества продукции. Он пишет: “ Математический аппарат, предлагаемый для оценки качества и надежности, доступен из-за своей сложности только узкому кругу теоретиков и его можно отнести, по справедливому определению академика Л. Понтрягина, к “математической мистификации”. Этот аппарат создает завесу математической абстракции и является бутафорией, прикрывающей практическую неэффективность трудов, посвященных надежности и управлению качеством.
Исходные статистические данные, используемые в расчетах при оценке или управлении качеством, утеряли первоначальный физический смысл и связи с законами природы и производства. Это, например, прямо следует из утверждения, что “предметом математической статистики является формальная математическая сторона статистических методов исследования, безразличная к специфической природе изучаемых объектов” (МСЭ т. 5)”.
Наличие кризиса и его углубление, вызванное принципиальными расхождениями между теоретической и практической сторонами проблемы качества В.А. Боков объясняет следующими причинами:
- развитие теоретических основ качества и надежности происходило на волне общей тенденции возрастания роли научных исследований, в частности математических методов в технике;
-математизация методов обеспечения качества и надежности облегчала и ускоряла нахождение требуемых зависимостей, освобождая от затрат усилий и средств на отыскание и исследование истинных закономерностей, связанных с физической сущностью объектов;
наукообразие основ управления качеством и надежностью не позволяло сомневаться в их истинности без риска быть обвиненным в посягательстве на науку либо просто в безграмотности;
возможность опоры на “высокую науку”, хотя и уводившую в дебри математической абстракции, формализма и схоластики, устраивала не только разработчиков теоретических основ, но и изготовителей продукции, фактически освобождая их от ответственности за конечные результаты. Кризис поразил, хотя и в меньшей степени, развитые промышленные страны, за исключением Японии. Годами упорного труда японские специалисты выбирали из мирового опыта такие приемы и подходы, которые можно легко применить без специальной математической подготовки. Это позволило создать и широко использовать систему, решающую основные проблемы управления качеством[1].
Несомненно, сказанное относится к развитию и использованию триботехнических методов повышения качества машиностроительной продукции. Приведем лишь несколько примеров, подтверждающих такое мнение. Так, например, в некоторой технической литературе, изданной за три последние десятилетия, включая учебники и учебные пособия по трибологии, отсутствуют данные по физике отказов узлов трения машин, доказательства механизмов отдельных видов изнашивания и повреждений поверхностей трения методами электоронной микроскопии, спектроскопии, меченых атомов, металлографических исследований, рентгеноскопии, использования фото как объективных документов и т.п. Кандидатские и докторские работы в некоторых случаях заканчиваются разработкой математических моделей, из которых не вытекает конкретных, проверенных на практике, рекомендаций по повышению надежности трущихся деталей и узлов машин и механизмов. В ряде изданий по триботехнике, рекомендованных как учебники или учебные пособия, без особого физического анализа излагаются математические выкладки по отдельным процессам, разобраться в которых не только студенту, но и преподавателю затруднительно.
Можно полагать, что с подъемом промышленности и развитием конкуренции в решении задач по повышению качества машиностроительной продукции будет востребован прежний арсенал тонких физико-химических методов исследования поверхностных слоев трущихся деталей, вновь разовьются лабораторные и стендовые испытания образцов, деталей и узлов машин.
В будущем при эксплуатации машин найдут более широкое применение методы повышения износостойкости узлов трения, основанные на эффекте безызносности. Однако использование таких методов требует специальной подготовки обслуживающего персонала, как в части теоретических знаний, так и практических навыков.
Необходимо обратить внимание на то, что в последние годы в популярной технической литературе появилось много рекламных материалов о новых препаратах российского и зарубежного производства, применение которых в эксплуатации даст потрясающие результаты по экономии топлива, повышению ресурса и других эксплуатационных характеристик машин. Некоторые из них не обоснованы с научной точки зрения, не исследованы и не дают ожидаемых результатов. Иногда авторы, без проведения необходимых исследований, ссылаются на эффект безызносности, который якобы проявляется при применении разработанных препаратов, но на других принципах, отличных от избирательного переноса (эффекта безызносности). Поясним это.
Эффект безызносности, как явление природы, может быть только один так же как нет нескольких эффектов Ребиндера, явлений сверхпроводимости или сверхпластичности и др. При работе узлов трения детали могут не соприкасаться между собой (например при газовой или гидродинамической смазке). В этом случае износ деталей может быть равен нулю, однако это в научном плане не является эффектом безызносности. Иногда авторы при экспериментах вследствие малой чувствительности метода измерения износа его не улавливают и выдают это как безызносность, не анализируя физических причин “безызносности”.
В связи с изложенным ниже будут даны лишь некоторые основные аспекты в области проявления эффекта безызносности и его механизма.
Эффект безызносности. Напомним, что на основе эффекта безызносности разработаны новые износостойкие материалы, конструкции узлов трения и смазки, которые позволяют:
повысить ресурс машин и механизмов;
снизить расход топлива и смазочных материалов;
сократить потребление запасных частей, время регламентных работ;
в некоторых случаях заменить смазку маслом на смазку водой;
-улучшить эксплуатационные характеристики машины (улучшить запуск двигателя внутреннего сгорания, снизить трение в соединениях машины);
-улучшить экологическую обстановку при работе двигателей внутреннего сгорания;
-без разборки двигателя поднять его эксплуатационные характеристики и др.
Все это проверено на практике и описано в учебнике [3], а также в журнальных статьях, сборниках и трудах конференций. Применение эффекта безызносности в промышленности не требует больших капитальных затрат и может быть реализовано на любом транспортном и промышленном предприятии.
Избирательный перенос апробирован и применяется в ряде отраслей промышленности: авиационная техника, морской флот, тяжелое машиностроение, легкая промышленность, железнодорожный транспорт, станкостроение, машины горнорудной промышленности и др. Однако не стоит упрощать механизм эффекта безызнос- ности.
К механизму реализации эффекта безызносности при трении в паре сталь -медный сплав.Рассмотрим реализацию эффекта безызносности пары сталь - бронза при смазывании ее глицерином.
1. При трении глицерин восстанавливает оксидные пленки на поверхностях трения медного сплава и стали.
2. Далее глицерин начинает растворять поверхность трения медного сплава, удаляя с поверхности легирующие элементы: алюминий, олово, цинк, железо и др.
3. Легирующие элементы медного сплава уходят в смазочный материал и с лигандами смазочного материала образуют координационные (комплексные) соединения.
4. Поверхность медного сплава постепенно обогащается атомами меди. Диффузия легирующих элементов из медного сплава к по поверхности и переход их в смазку происходит до тех пор, пока на поверхности медного сплава образуется слой медной пленки толщиной 1,5-2 мкм.
5. Медная пленка на поверхности медного сплава переносится на стальную поверхность и постепенно полностью ее покрывает. Ее толщина - 1,5-2 мкм.