Материал: конспект сварка
Стали повышенной прочности хуже свариваются (особенно стали с высоким содержанием кремния) и требуют иногда использования специальных технологических мероприятий для предотвращения образования горячих трещин.
По коррозионной стойкости большинство сталей этой группы близки к малоуглеродистым сталям. Более высокой коррозионной стойкостью обладают стали с повышенным содержанием меди (С345Д, С375Д, С390Д).
Высокое значение ударной вязкости сохраняется при температуре -40°С и ниже, что позволяет использовать эти стали для конструкций, эксплуатируемых в северных районах. За счет более высоких прочностных свойств применение сталей повышенной прочности приводит к экономии металла до 20...25%.
Стали высокой прочности (sy ≥ 40 кН/см2). Прокат из стали высокой прочности (С440...С590) получают легированием и термической обработкой. Для легирования используют нитридообразующие элементы, способствующие образованию мелкозернистой структуры.
Стали высокой прочности могут не иметь площадки текучести (при sy ≥ 50 кН/см2), и их пластичность (относительное удлинение) снижается до 14% и ниже. Отношение sy / su увеличивается до 0,8...0,9, что не позволяет учитывать при расчете конструкций из этих сталей пластические деформации.
Подбирая химический состав и режим термообработки, можно значительно повысить сопротивление хрупкому разрушению и обеспечить высокую ударную вязкость при температурах до - 70°С. Однако высокая прочность и низкая пластичность сталей требуют более мощного оборудования для резки, правки, сверления и других операций.
При сварке термообработанных сталей вследствие неравномерного нагрева и быстрого охлаждения в разных зонах сварного соединения происходят различные структурные превращения. На одних участках образуются закалочные структуры, обладающие повышенной прочностью и хрупкостью (жесткие прослойки), на других металл подвергается высокому отпуску и имеет пониженную прочность и высокую пластичность (мягкие прослойки).
Разупрочнение стали в околошовной зоне может достигать 5...30 %, что необходимо учитывать при проектировании сварных конструкций из термообработанных сталей. Эффект разупрочнения снижает введение в состав стали некоторых карбидообразующих элементов (молибден, ванадий).
Применение сталей высокой прочности приводит к экономии металла до 25...30 % по сравнению с конструкциями из низкоуглеродистых сталей и особенно целесообразно в большепролетных и мощных конструкциях.
Атмосферостойкие стали. Для повышения коррозионной стойкости металлических конструкций применяют низколегированные стали, содержащие в небольшом количестве (доли процента) такие элементы, как хром, никель и медь.
В конструкциях, подвергающихся атмосферным воздействиям, весьма эффективны стали с добавкой фосфора (например, сталь С345К). На поверхности таких сталей образуется тонкая оксидная пленка, обладающая достаточной прочностью и защищающая металл от развития коррозии. Однако свариваемость стали при наличии фосфора ухудшается. Кроме того, в прокате больших толщин металл обладает пониженной хладостойкостью, поэтому применение стали С345К рекомендуют при толщинах не более 10 мм.
В конструкциях, совмещающих несущие и ограждающие функции (например, мембранные покрытия), широко используют тонколистовой прокат. Для повышения долговечности таких конструкций целесообразно применение нержавеющей хромистой стали марки ОХ18Т1Ф2, не содержащей никеля. В больших толщинах прокат из хромистых сталей обладает повышенной хрупкостью, однако свойства тонколистового проката (особенно толщиной до 2 мм) позволяют применять его в конструкции при расчетных температурах до -40°С.
По химическому составу стали подразделяют на углеродистые и легированные.Углеродистые сталисостоят из железа и углерода с некоторой добавкой кремния (или алюминия) и марганца. Прочие добавки (медь, хром и т.д.) специально не вводятся и могут попасть в сталь из руды.
Углерод, повышая прочность стали, снижает ее пластичность и ухудшает свариваемость, поэтому для строительных металлических конструкций применяют только малоуглеродистые стали с содержанием углерода не более 0,22 %.
В состав легированных сталей помимо железа и углерода входят специальные добавки, улучшающие их качество. Поскольку большинство добавок в той или иной степени ухудшают свариваемость стали, а также удорожают ее, в строительстве в основном применяют низколегированные стали с суммарным содержанием легирующих добавок не более 5 %.
В зависимости отвида поставки стали подразделяются на:
- горячекатаные;
- термообработанные (нормализованные или термически улучшенные).
В горячекатаном состоянии сталь далеко не всегда обладает оптимальным комплексом свойств. При нормализации измельчается структура стали, повышается ее однородность, увеличивается вязкость, однако существенного повышения прочности не происходит. Термическое улучшение (закалка в воде и высокотемпературный отпуск) позволяют получить стали высокой прочности, хорошо сопротивляющиеся хрупкому разрушению.
По степени раскисления стали могут быть кипящими, полуспокойными, спокойными.
Нераскисленные стали кипят при разливке вследствие выделения газов: такая сталь носит название кипящей и оказывается более засоренной газами и менее однородной.
Степень раскисления обозначается буквами: кп - кипящая; сп -спокойная; пс - полуспокойная.
Кипящие стали, имея достаточно хорошие показатели по пределу текучести и временному сопротивлению, хуже сопротивляются хрупкому разрушению и старению.
Чтобы повысить качество низкоуглеродистой стали, ее раскисляют добавками кремния от 0,12 до 0,3 % или алюминия до 0,1 %. Кремний (или алюминий), соединяясь с растворенным кислородом, уменьшает его вредное влияние. Кроме того, при соединении с кислородом раскислители образуют силикаты и алюминаты, которые увеличивают число очагов кристаллизации и способствуют образованию мелкозернистой структуры стали, что ведет к повышению ее качества и механических свойств. Раскисленные стали не кипят при разливке в изложницы, поэтому их называют спокойными. Спокойная сталь более однородна, лучше сваривается, лучше сопротивляется динамическим воздействиям и хрупкому разрушению. Ее применяют при изготовлении ответственных конструкций, подвергающихся статическим и динамическим воздействиям.
Спокойные стали примерно на 12 % дороже кипящих, что несколько ограничивает их применение.
Полуспокойная сталь по качеству является промежуточной между кипящей и спокойной. Ее раскисляют меньшим количеством кремния - 0,05...0,15 % (редко алюминием). По стоимости полуспокойные стали также занимают промежуточное положение. Низколегированные стали поставляют в основном спокойной (редко полуспокойной) модификации.
Нормирование сталей. Основным стандартом, регламентирующим характеристики сталей для строительных металлических конструкций, является ГОСТ 27772 - 88. Согласно ГОСТу, фасонный прокат изготовляют из сталей С235, С245, С255, С275, С285, С345, С345к, С375, для листового и универсального проката и гнутых профилей используются также стали С390, С390К, С440 и С590К. Стали С345, С375, С390 и С440 могут поставляться с повышенным содержанием меди (для улучшения коррозионной стойкости) при этом к обозначению стали добавляют букву Д.
Буква С в наименовании означает сталь строительную, цифра показывает значение предела текучести в МПа, буква К - вариант химического состава.
Прокат поставляют как в горячекатаном, так и в термообработанном состоянии. Выбор варианта химического состава и вида термообработки определяется заводом. Например, листовой прокат стали С345 может изготовляться из стали с химическим составом С245 с термическим улучшением. В этом случае к обозначению стали добавляют букву Т, например С345Т;
В зависимости от температуры эксплуатации конструкций и степени опасности хрупкого разрушения испытания на ударную вязкость для сталей С345 и С375 проводятся при разных температурах, поэтому они поставляются четырех категорий, а к обозначению стали добавляют номер категории, например С345-1, С375-2.
Оценку свариваемости стали проводят по углеродному эквиваленту (%):
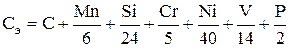 ,
(2.3)
где С, Mn, Si, Cr, Ni, Си, V и Р - массовая доля углерода, марганца, кремния, хрома, никеля, меди, ванадия и фосфора, %.
Если Сэ < 0,4%, то сварка стали не вызывает затруднений, при 0,4%<Сэ<0,55% сварка возможна, но требует принятия специальных мер по предотвращению возникновения трещин. При Сэ > 0,55% опасность появления трещин резко возрастает.
Отличительной особенностью ГОСТ 27772 - 88 является использование для некоторых сталей (С275, С285, С375) статистических методов контроля, что гарантирует обеспеченность нормативных значений предела текучести и временного сопротивления.
Строительные металлические конструкции изготовляют также из сталей, поставляемых по ГОСТ 380 - 88* "Сталь углеродистая обыкновенного качества", ГОСТ 19281 - 89 " Прокат из стали повышенной прочности. Общие технические условия." и другим стандартам.
Различий между свойствами стали, имеющими одинаковый химический состав, но поставляемым по разным стандартам, нет. Разница в способах контроля и обозначениях. Так, по ГОСТ 380-88* в обозначении марки стали указываются группа поставки, способ раскисления и категория.
При поставке по группе А завод гарантирует механические свойства, по группе Б - химический состав, по группе В - механические свойства и химический состав.
Для малоуглеродистых сталей в зависимости от вида испытаний на ударную вязкость установлено 6категорий: категории 1,2 - испытания на ударную вязкость не проводят, 3 - проводят при t = +20°С, 4 - при -20°С, 5 - при -20°С и после механического старения, 6 - после механического старения.
Все эти факторы указывают в марке стали. Так, например, ВСтЗпсб - это сталь 3, полуспокойная, с гарантией в пределах величин, установленных стандартом для этой стали, механических характеристик, химического состава и ударной вязкости после механического старения. В строительстве в основном используют стали марок ВСтЗкп2, ВСтЗпсб и ВСтЗсп5, а также сталь с повышенным содержанием марганца ВСтЗГпс5.
Стали, поставляемые по разным стандартам, взаимозаменяемы. Так, сталь С235 соответствует стали ВСтЗкп2, сталь С245 - ВСтЗпсб, сталь С255 - ВСтЗсп5. Рекомендации по такой замене приведены в нормах проектирования.
Одним из технологических процессов упрочняющей обработки является термомеханическая обработка (ТМО).
Термомеханическая обработка относится к комбинированным способам изменения строения и свойств материалов.
При термомеханической обработке совмещаются пластическая деформация и термическая обработка (закалка предварительно деформированной стали в аустенитном состоянии).
Преимуществом термомеханической обработки является то, что при существенном увеличении прочности характеристики пластичности снижаются незначительно, а ударная вязкость выше в 1,5…2 раза по сравнению с ударной вязкостью для той же стали после закалки с низким отпуском.
В зависимости от температуры, при которой проводят деформацию, различают высокотемпературную термомеханическую обработку (ВТМО) и низкотемпературную термомеханическую обработку (НТМО).
Сущность высокотемпературной термомеханической обработки заключается в нагреве стали до температуры аустенитного состояния (выше А3). При этой температуре осуществляют деформацию стали, что ведет к наклепу аустенита. Сталь с таким состоянием аустенита подвергают закалке (рис. 16.1 а).
Высокотемпературная термомеханическая обработка практически устраняет развитие отпускной хрупкости в опасном интервале температур, ослабляет необратимую отпускную хрупкость и резко повышает ударную вязкость при комнатной температуре. Понижается температурный порог хладоломкости. Высокотемпературная термомеханическая обработка повышает сопротивление хрупкому разрушению, уменьшает чувствительность к трещинообразованию при термической обработке.
Высокотемпературную термомеханическую обработку эффективно использовать для углеродистых, легированных, конструкционных, пружинных и инструментальных сталей.
Последующий отпуск при температуре 100…200oС проводится для сохранения высоких значений прочности.
Низкотемпературная термомеханическая обработка (аусформинг).
Сталь нагревают до аустенитного состояния. Затем выдерживают при высокой температуре, производят охлаждение до температуры, выше температуры начала мартенситного превращения (400…600oС), но ниже температуры рекристаллизации, и при этой температуре осуществляют обработку давлением и закалку (рис. 16.1 б).
Низкотемпературная термомеханическая обработка, хотя и дает более высокое упрочнение, но не снижает склонности стали к отпускной хрупкости. Кроме того, она требует высоких степеней деформации (75…95 %), поэтому требуется мощное оборудование.
Низкотемпературную термомеханическую обработку применяют к среднеуглеродистым легированным сталям, закаливаемым на мартенсит, которые имеют вторичную стабильность аустенита.
Повышение прочности при термомеханической обработке объясняют тем, что в результате деформации аустенита происходит дробление его зерен (блоков). Размеры блоков уменьшаются в два – четыре раза по сравнению с обычной закалкой. Также увеличивается плотность дислокаций. При последующей закалке такого аустенита образуются более мелкие пластинки мартенсита, снижаются напряжения.
Механические свойства после разных видов ТМО для машиностроительных сталей в среднем имеют следующие характеристики (см. табл. 16.1):
Конструкционная прочность часто зависит от состояния материала в поверхностных слоях детали. Одним из способов поверхностного упрочнения стальных деталей является поверхностная закалка.
В результате поверхностной закалки увеличивается твердость поверхностных слоев изделия с одновременным повышением сопротивления истиранию и предела выносливости.
Общим для всех видов поверхностной закалки является нагрев поверхностного слоя детали до температуры закалки с последующим быстрым охлаждением. Эти способы различаются методами нагрева деталей. Толщина закаленного слоя при поверхностной закалке определяется глубиной нагрева.
Наибольшее распространение имеют электротермическая закалка с нагревом изделий токами высокой частоты (ТВЧ) и газопламенная закалка с нагревом газово-кислородным или кислородно-керосиновым пламенем.
Диффузионная металлизация – это насыщение поверхностного слоя стали различными элементами. При насыщении алюминием процесс называют алитированием, хромом – хромированием, кремнием – силицированием, бором – борированием.
При диффузионной металлизации металлы образуют с железом твердые растворы замещения. Диффузия металлов происходит значительно медленнее, чем диффузия углерода или азота, поэтому все процессы диффузионной металлизации протекают при больших температурах: алитирование при 900-1200°С, силицирование при 1050-1100 °С, хромирование при 1000-12000С. Применение диффузионной металлизации технически эффективно и экономически выгодно. Детали из углеродистых сталей, насыщенные с поверхности хромом, алюминием или кремнием, становятся жаростойкими при температуре 1000-1100°С, что значительно выгоднее, чем изготовление их из дорогостоящих жаростойких легированных сталей.
При металлизации алюминием повышается жаростойкость деталей. Такие детали можно эксплуатировать при температуре 1200оС.
Цианирование – химико-термическая обработка, при которой поверхностьнасыщается одновременно углеродом и азотом.
Осуществляется в ваннах с расплавленными цианистыми солями, например NaCN с добавками солей NаCl, BaCl и др. При окислении цианистого натрия образуется атомарный азот и окись углерода:
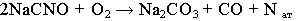
Глубина слоя и концентрация в нем углерода и азота зависят от температуры процесса и его продолжительности.
Цианированный слой обладает высокой твердостью 58…62 HRC и хорошо сопротивляется износу. Повышаются усталостная прочность и коррозионная стойкость.
Продолжительности процесса 0,5…2 часа.
Высокотемпературное цианирование – проводится при температуре 800…950oС, сопровождается преимущественным насыщением стали углеродом до 0,6…1,2 %, (жидкостная цементация). Содержание азота в цианированном слое 0,2…0,6 %, толщина слоя 0,15…2 мм. После цианирования изделия подвергаются закалке и низкому отпуску. Окончательная структура цианированного слоя состоит из тонкого слоя карбонитридов Fe2(C, N), а затем азотистый мартенсит.
По сравнению с цементацией высокотемпературное цианирование происходит с большей скоростью, приводит к меньшей деформации деталей, обеспечивает большую твердость и сопротивление износу.
Низкотемпературное цианирование – проводится при температуре 540…600oС, сопровождается преимущественным насыщением стали азотом
Проводится для инструментов из быстрорежущих, высокохромистых сталей, Является окончательной обработкой.
Основным недостатком цианирования является ядовитость цианистых солей.
Нитроцементация – газовое цианирование, осуществляется в газовых смесях из цементующего газа и диссоциированного аммиака.
Состав газа температура процесса определяют соотношение углерода и азота в цианированном слое. Глубина слоя зависит от температуры и продолжительности выдержки.
Высокотемпературная нитроцементация проводится при температуре 830…950oС, для машиностроительных деталей из углеродистых и малолегированных сталей при повышенном содержании аммиака. Завершающей термической обработкой является закалка с низким отпуском. Твердость достигает 56…62 HRC.
На ВАЗе 95 % деталей подвергаются нитроцементации.
Низкотемпературной нитроцементации подвергают инструмент из быстрорежущей стали после термической обработки (закалки и отпуска). Процесс проводят при температуре 530…570oС, в течение 1,5…3 часов. Образуется поверхностный слой толщиной 0,02…0,004 мм с твердостью 900…1200 HV.
Нитроцементация характеризуется безопасностью в работе, низкой стоимостью.
Наиболее распространенными закалочными средами являются вода различной температуры, полимерные растворы, растворы спиртов, масло, расплавленные соли. При закалке в этих средах различают несколько стадий охлаждения:
- пленочное охлаждение, когда на поверхности стали образуется «паровая рубашка»;
- пузырьковое кипение, наступающее при полном разрушении этой паровой рубашки;
- конвективный теплообмен.
Более подробно про стадии охлаждения при закалке можно прочитать в статье "Характеристики закалочных масел"
Кроме жидких закалочных сред используется охлаждение в потоке газа разного давления. Это может быть азот (N2), гелий (Не) и даже воздух. Такие закалочные среды часто используются при вакуумной термообработке. Здесь нужно учитывать факт возможности получения мартенситной структуры - закаливаемость стали в определенной среде, т. е. химический состав стали от которого зависит положение с-кривой.
Превращение перлита в аустенит – процесс кристаллизационного типа и подчиняется закономерностям кристаллизации, т.е. зарождаются центры новой фазы, в которых растут кристаллы.
В полном соответствии с диаграммой состояния Fe – С процесс превращения может совершиться лишь при очень медленном нагреве. При обычных условиях нагрева превращение запаздывает и получается перенагрев, т.е. превращение происходит лишь при температурах, несколько более высоких, чем указано на диаграмме Fe – C.
Окончание процесса превращения характеризуется образованием аустенита и исчезновением перлита. Однако этот вновь образовавшийся аустенит даже в объеме одного зерна неоднороден. В тех местах, в которых ранее были пластинки (зерна) перлитного цементита, содержание углерода больше, чем в тех местах, где залегали пластинки феррита. Поэтому только что образовавшийся аустенит неоднороден.
Для получения однородного по составу (гомогенного) аустенита при нагреве требуется не только перейти через точку окончания перлитно-аустенитного превращения, но и перегреть сталь выше этой точки или дать выдержку для завершения диффузионных процессов внутри аустенитного зерна. Начало перлитно-аустенитного превращения сопровождается образованием первых зерен аустенита.
Первые зерна аустенита образуются на границе между ферритом и цементитом (структурными составляющими перлита). Так как эта граница весьма разветвлена, то превращение начинается с образования множества мелких зерен. Следовательно, по окончании превращения перлита в аустенит образуется большое количество малых аустенитных зерен. Размер этих зерен характеризует так называемый размер начального зерна аустенита.
Скорость гомогенизации аустенита в значительной степени определяется исходной структурой стали – степенью дисперсности цементита и его формой. Чем мельче частицы цементита и, следовательно, больше их суммарная поверхность, тем быстрее происходят описанные превращения.