Материал: Конструирование микросхем и микросборок. Конспект лекций. Крюков Ю.Г
Рис.9. Технологический процесс изготовления КМДП-транзистора
Рассмотрим ИС на пассивных подложках. Хорошо известно, что собственное предельное быстродействие МДП-транзисторов, определяемое процессом установления тока в канале, очень велико, а снижение быстродействия в реальных структурах объясняется наличием в них значительных паразитных ёмкостей перекрытия, стоковых и истоковых pn-переходов и соединительной металлизации. Недавно разработаны эффективные методы уменьшения паразитных ёмкостей в МДП-ИС за счёт использования изолирующих термостойких монокристаллических подложек из сапфира, среди которых важное место занимают КНС-структуры (кремний на сапфире). На подложке из сапфира выращивается тонкий (1мкм) эпитаксиальный слой монокристаллического кремния, а отдельные МДП-транзисторы формируются в вытравленных в этом слое изолированных друг от друга островках, что позволяет уменьшить паразитные связи между отдельными элементами ИС. С помощью КНС-технологии можно достигнуть очень высокой плотности упаковки элементов схемы. По сравнению со стандартными КНДП-ИС упрощаются фотошаблоны и уменьшается их число. Это обусловлено тем, что на сапфире можно исключить защитные зоны, изолирующие p- и n-области. Применение КНС-структур позволяет увеличить быстродействие ИС средней степени интеграции в 3-5 раз и даже 10 раз, если быстродействие не определяется полностью ёмкостью корпуса и электродов.
Т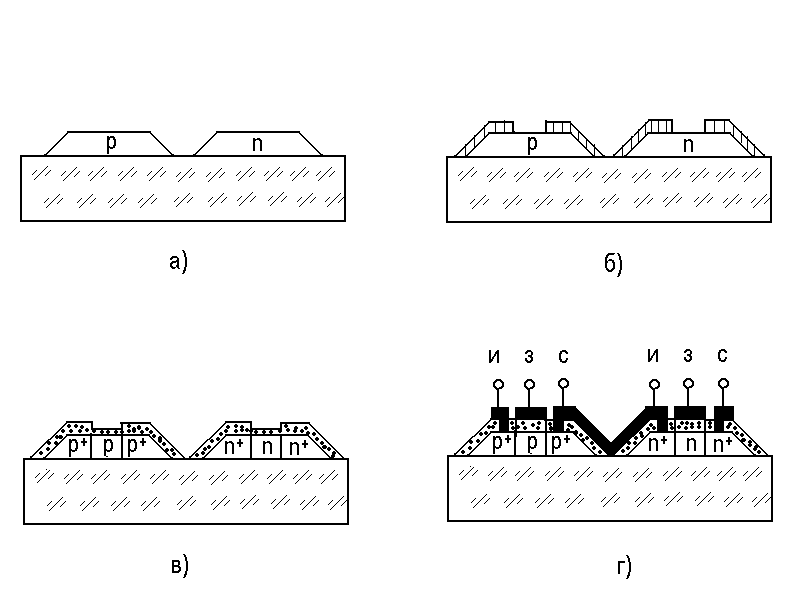 ехнология
изготовления МДП-транзисторов на
изолирующих сапфировых подложках
показана на рис.10.Процесс начинается с
тщательной механической обработки
сапфировой подложки с целью предания
её поверхности высокой степени
плоскостности и гладкости. Затем на
подготовленной поверхности
Рис.10. Технологический процесс изготовления МДП-транзисторов на
структурах КНС
выращивают эпитаксиальный слой монокристаллического кремния p-типа толщиной в 1 мкм с высоким удельным сопротивлением, в котором с помощью фотолитографии и селективного травления формируют изолированные островки для отдельных транзисторов (рис.10,а). Над стоковыми и истоковыми областями будущих приборов с каналами p-типа осаждают слой окисла с каналами n-типа –слой окисла, легированного фосфором (рис.10,б). После этого пластина помещается в печь, в которой при температуре 1100 оС проводится одновременная диффузия примесей обоих типов на всю глубину кремниевого слоя и выращивание защитного слоя (рис.10,в). Затем осуществляется одновременное вскрытие окон под диэлектриком истоков и стоков в приборах обоих типов, термическое окисление затвора, напыление алюминия и соединительных проводников (рис.10,г).
В структурах на сапфировой подложке удаётся получить значительное уменьшение ёмкости pn-переходов и снизить до нуля паразитные ёмкости проводников. Значительно упрощается сам технологический процесс изготовления КМДП-структур, так как отпадает проблема изоляции разнотипных приборов, а диффузия акцепторной и донорной примесей проводится одновременно. Это делает процесс формирования КНС-структур сравнимым по сложности с точки зрения числа операций фотолитографии и диффузии со стандартным МОП-процессом. Почти в 20 раз уменьшается площадь плёнки кремния на подложке, а вместе с тем число дефектов в окисле и замыканий в соединительных шинах, что способствует повышению процента выхода годных приборов.
Толщина используемых плёнок не превышает 2 мкм, что соизмеримо с глубиной диффузии примесей, применяемой при изготовлении МОП-структур. Легирующие примеси проникают на всю глубину плёнки кремния и плоскость pn-перехода оказывается нормальной к поверхности подложки. Поскольку площадь такого вертикального pn-перехода определяется толщиной эпитаксиального слоя, то ёмкость структур мала. Быстродействие таких МДП-ИС возрастает до 250 МГц, что превышает быстродействие приборов, получаемыми всеми другими технологическими методами.
Технология КНС-ИС имеет ряд недостатков, Различие в кристаллических структурах сапфира и кремния приводит к значительному повышению концентрации структурных дефектов в эпитаксиальной плёнке и вследствие этого к падению подвижности носителей зарядов и увеличению коэффициента диффузии легирующей примеси вблизи границы раздела кремний-сапфир, что вызывает опасность сквозного диффузионного замыкания канала. При высокой температуре происходит автолегирование кремния аммонием и кислородом, входящими в состав сапфира, а диффундирующие примеси отражаются от границы раздела кремний-сапфир. Сапфировые подложки трудно резать на кристаллы. Они не поддаются скрайбированию и их режут полотнами. Сапфировые чипы нельзя монтировать в корпус путём пайки эвтектикой, их приходится приклеивать.
5. Резисторы
С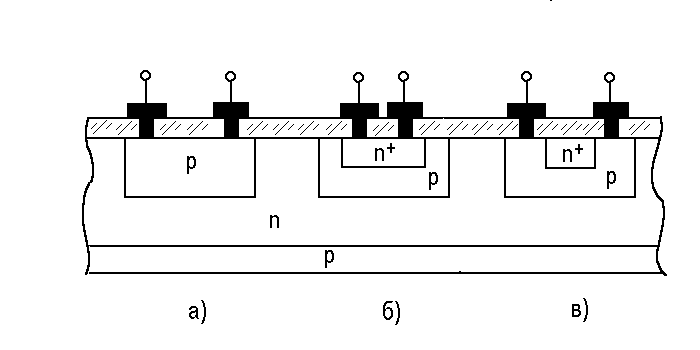 оздание
резистивного элемента в ИС основано на
использовании удельного сопротивления
определённого объёма кремния. Структура
диффузионного резистора приведена на
рис.11.
Рис.11. Структура диффузионных резисторов: а) резистор на базовом
диффузионном слое; б) резистор на эмиттерном диффузионном слое;
в) канальный резистор, ограниченный сверху эмиттерным переходом
Диффузионные резисторы изготавливают одновременно с другими элементами ИС, при этом в качестве резистивного слоя обычно используют базовый диффузионный слой, поверхностное сопротивление которого зависит от технологического процесса и изменяется от 100 до 300 Ом/. Диапазон номиналов резисторов реализуется в пределах от десятков Ом до 40 кОм. Для резисторов с номиналом от единиц до нескольких десятков Ом целесообразно использовать эмиттерный диффузионный слой. Поверхностное сопротивление эмиттерного диффузионного слоя в зависимости от технологического процесса может изменяться от 2 до 20 Ом/.
Для
резисторов с номиналом порядка нескольких
десятков кОм в качестве резистивного
слоя рекомендуется использовать базовый
диффузионный слой под эмиттерным
диффузионным слоем. Поверхностное
сопротивление этого слоя 200-1000 Ом/;
точность воспроизведения величины
поверхностного сопротивления этого
слоя
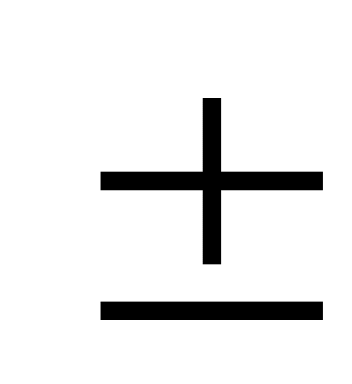 (10-15)%.На
рис. 12 приведена конфигурация диффузионных
резисторов. Конфигурации а) и б)
рекомендуется применять в качестве
высокоомных резисторов (диапазон
номиналов 1 – 10 кОм), если не требуется
высокая точность номинала. Конфигурация
г) применяется для низкоомных резисторов
(диапазон номиналов от 50 до 200 Ом), при
этом ширина резистора боль длины.
Конфигурация в) применяется для резисторов
с номинальной величиной сопротивления
от 200 Ом до 1 кОм.
Величина
сопротивления диффузионного резистора
изменяется с изменением температуры
вследствие температурной зависимости
удельного сопротивления. Температурный
коэффициент сопротивления резистора
уменьшается с уменьшением величины
удельного сопротивления. В связи с этим
для диффузионных резисторов целесообразно
использовать высоколегированные
д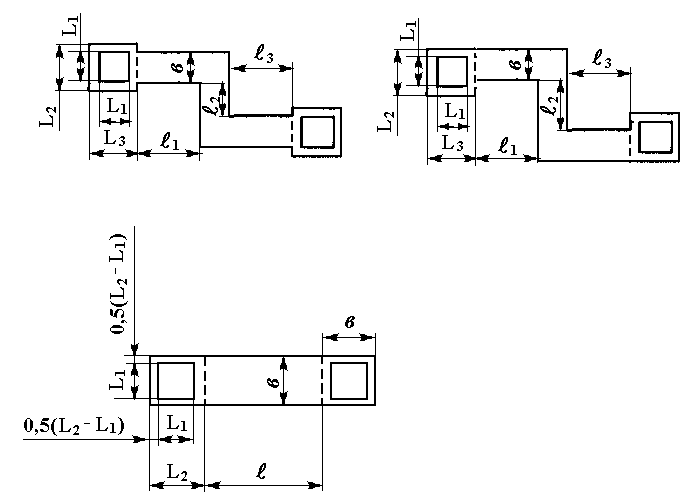 иффузионные
слои.
Рис.12. Конфигурация диффузионных резисторов
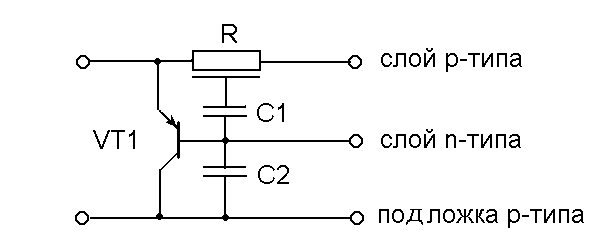 Неотъемлемой частью диффузионного
резистора является распределённая
ёмкость (рис. 13). Величина распределённой
ёмкости лежит в пределах 2- 10 пф для
типичных структур. Эта ёмкость должна
приниматься во внимание при работе
схемы на частотах более 10 МГц.
Рис.13.Эквивалентная схема диффузионного резистора
Помимо распределённой ёмкости в эквивалентную схему входят паразитный p-n-p транзистор. Для предотвращения паразитного эффекта в ответственных случаях n-слой присоединяется к наибольшему положительному потенциалу схемы для смещения перехода эмиттер-база паразитного транзистора в обратном направлении. Диффузионные резисторы имеют ограниченную мощность рассеивания, так как чрезмерный нагрев может привести к нелинейности вольтамперных характеристик. Мощность, рассеиваемая резистором, зависит от качества теплоотвода.
При изоляции p-n переходом максимальное напряжение на резисторе ограничено напряжением пробоя изолирующего перехода. Если изолирующий переход дополнительно смещён в обратном направлении, то максимальное напряжение на резистор должно быть уменьшено на величину смещения изолирующего перехода.
Проблема надёжности металлизации в КНС-ИС решается с помощью увеличения толщины напыляемого алюминия до 1 мкм, что позволяет формировать сплошные соединительные шины на ступеньках, образованных островками кремния.
Вместо сапфировых подложек применяют подложки из кристаллической шпинели, структура которой близка к структуре кремния, а способность к автолегированию на порядок меньше, чем у сапфира.
Конденсаторы
В ИС применяются конденсаторы двух видов:
диффузионные конденсаторы на основе р-п перехода;
конденсаторы с диэлектриком на основе двуокиси кремния (МДП-структура).
Диффузионные конденсаторы создаются в процессе диффузии примеси р-типа (базовая диффузия) в изолированной области п-типа. Обычно формирование осуществляется с изготовлением транзисторных структур. Наиболее часто для этих целей используется р-п переход коллектор-база, характеризующийся удельной ёмкостью 250-350 пф/мм2 при нулевом смещении и рабочем напряжении до 20-50 В. нижней обкладкой конденсатора является относительно слаболегированный коллекторный слой, поэтому сопротивление нижней обкладки достаточно велико (30-50 Ом), что существенно ухудшает частотные характеристики конденсаторов. При проектировании ИС, использующих конденсаторы этого типа, необходимо учитывать наличие паразитной ёмкости нижней обкладки конденсатора на подложку через переход коллектор-подложка. В ряде случаев, например, при проектировании конденсаторов, одна из обкладок которых заземлена, целесообразно использовать ёмкость р-п перехода коллектор-подложка, имеющего удельную ёмкость150-250 пф/мм2 при нулевом смещении и весьма высокое пробивное напряжение.
Конденсаторы на основе р-п перехода эмиттер-база характеризуются наиболее высокой удельной ёмкостью (1400-1500 пф/мм2 при нулевом смещении), но используются сравнительно редко вследствие низкого пробивного напряжения (5-7В).
Конденсаторы на основе ёмкости р-п перехода полярны и требуют для нормальной работы подачи на р-п переход запирающего напряжения. Температурный коэффициент ёмкости имеет порядок 10-3 град-1. Параметры конденсатора изменяются при изменении напряжения смещения, под действием радиоактивного излучения, освещения и других факторов. Частотный диапазон конденсаторов этого типа ограничен высоким сопротивлением обкладок и без принятия специальных мер к снижению этого сопротивления не превышает нескольких сотен кГц.
Из-за несовершенства диффузионных конденсаторов в ИС всё шире применяются конденсаторы со структурой МДП(рис.14а). эквивалентная схема такого конденсатора (рис.14б) состоит из полярной ёмкости С1, небольшого сопротивления r ≈ ≤ 10 Ом , диода Д с его ёмкостью С2 относительно подложки.
Н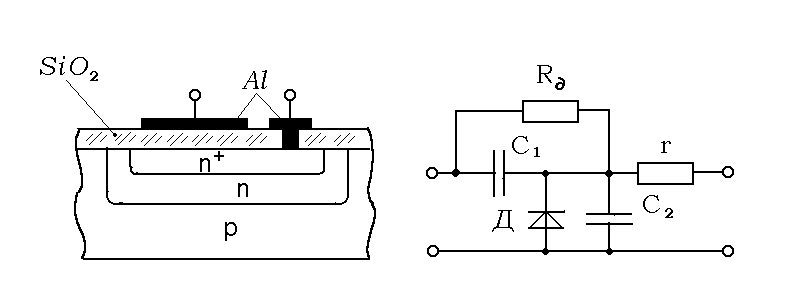 ижней
обкладкой таких конденсаторов является
сильно легированная п+
область, формируемая в процессе эмиттерной
диффузии, верхней обкладой служит плёнка
алюминия, напыленная на поверхность
покрывающей подложку плёнки диэлектрика
–двуокиси кремния. Параметры конденсаторов
определяются в основном качеством и
толщиной оксидной плёнки под верхней
обкладкой.
Рис.14. Структура а) и эквивалентная схема б) МДП конденсатора
Хотя для изготовления конденсатора со структурой МДП можно использовать ту же оксидную плёнку, которая покрывает все области п+ -типа, обычно для этих целей используется специально выращенная плёнка меньшей толщины (800-1000 Å). Удельная ёмкость конденсаторов с такой плёнкой лежит в пределах 350-450 пф/см2, рабочее напряжение порядка 50 В.
Конденсаторы со структурой МДП неполярны, более стабильны, чем конденсаторы на основе ёмкости р-п перехода, ёмкость конденсатора не зависит от величины приложенного напряжения. За счёт диффузии примесей п-типа величина поверхностного сопротивления снижается до 2-3 Ом/□.
Такое поверхностное сопротивление значительно меньше поверхностного сопротивления в области , расположенной вблизи р-п - перехода , что приводит к уменьшению последовательного сопротивления. Добротность конденсаторов со структурой МДП значительно выше диффузионных конденсаторов, частотный диапазон шире.
В то же время применение конденсаторов этого типа существенно увеличивает стоимость изготовления микросхемы, так как для выращивания тонкой пленки окисла требуется дополнительная технологическая операция. Кроме того, применение тонкой оксидной пленки накладывает дополнительные ограничения на качество напыления слоя алюминия.