Материал: Контроль и сертификация качества изделий. методические указания к выполнению практических работ для студентов направления Машиностроение. Краснова М.Н., Жачкин С.Ю

|
|
Окончание табл. 4 |
|
|
|
7 |
По измерению зависимых и неза- |
Измерение действительных отклонений; |
|
висимых допустимых отклонений |
измерение предельных отклонений с помощью про- |
|
|
ходимых и непроходимых калибров. |
8 |
В зависимости от объекта контро- |
Контроль качества продукции; |
|
ля |
контроль товарной и сопроводительной документа- |
|
|
ции; |
|
|
контроль технологического процесса; |
|
|
контроль средств технологического оснащения; |
|
|
контроль технологической дисциплины; |
|
|
контроль квалификации исполнителей; |
|
|
контроль прохождения рекламаций; |
|
|
контроль соблюдения требований эксплуатации. |
9 |
По влиянию на возможность по- |
Разрушающий; |
|
следующего использования |
неразрушающий. |
К неразрушающим методам принадлежат:
•магнитные (магнитографические методы);
•акустические (ультразвуковая дефектоскопия);
•радиационные (дефектоскопия с помощью рентгеновских и гамма-
лучей).
Статистические методы контроля качества и применение их в производ-
стве.
Смысл статистических методов контроля качества заключается в значительном снижении затрат на его проведение по сравнению c органолептическими (визуальными, слуховыми и т.п.) со сплошным контролем, с одной стороны, и в исключении случайных изменений качества продукции – с другой.
Различаются две области применения статистических методов в производстве (рис. 10):
–при регулировании хода технологического процесса с целью удержания его в заданных рамках (левая часть схемы);
–при приемке изготовленной продукции (правая часть схемы).
26
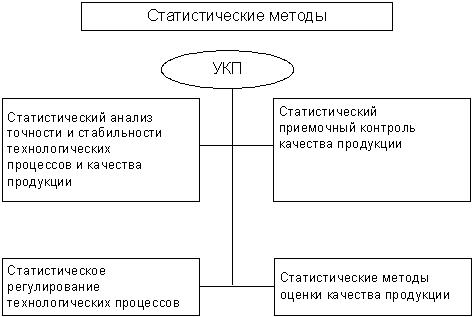
Рис. 10. Области применения статистических методов управления качеством продукции
Обычно для анализа данных используются семь, так называемых, стати-
стических методов или инструментов контроля качества:
1.Расслаивание (стратификация) данных;
2.Графики;
3.Диаграмма парето;
4.Причинно-следственная диаграмма (диаграмма исикавы или «рыбий скелет»);
5.Контрольный листок и гистограмма;
6.Диаграмма разброса;
7.Контрольные карты.
Примеры заданий на статистические методы контроля качества, применительно к производству.
Рассмотрим форму причинно-следственной диаграммы на рис. 11 (она называется еще «рыбий скелет» или диаграмма Исикавы), влияющей на качество продукции.
Порядок составления диаграммы:
1.Выбирается проблема для решения – «хребет».
2.Выявляются наиболее существенные факторы и условия, влияющие на проблему – причины первого порядка.
3.Выявляется совокупность причин, влияющих на существенные факторы и условия (причины 2-, 3- и последующих порядков).
27
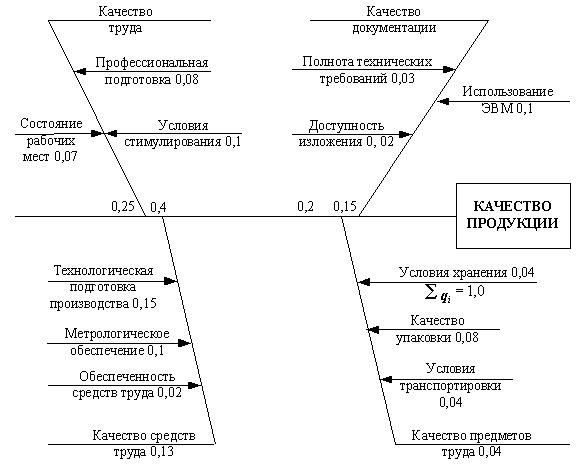
4.Анализируется диаграмма: факторы и условия расставляются по значимости, устанавливаются те причины, которые в данный момент поддаются корректировке.
5.Составляется план дальнейших действий.
Рис. 11. Примеры причинно-следственной диаграммы
Причинно-следственная диаграмма используется, когда требуется исследовать и изобразить возможные причины определенной проблемы. Ее применение позволяет выявить и сгруппировать условия и факторы, влияющие на данную проблему.
Контроль технического состояния и техническое диагностирование Работоспособность современных автоматических производственных ком-
плексов может быть обеспечена при полной технической диагностике станков, что требует широкого применения разнообразных средств вычислительной техники непосредственно в системах управления станками и автоматическими станочными комплексами.
Задачи и принцип действия системы диагностики МРС Работая в условиях безлюдного производства, ГПС должны иметь высо-
кие надежность и точность работы. Поэтому входящие в состав ГПС техноло-
28
гические машины и устройства должны включать системы надзора и диагностики, которые призваны обеспечивать длительную и надежную работы ГПС и требуемое качество обрабатываемых деталей.
Диагностика ГПС осуществляется в двух направлениях: контроль за правильностью функционирования системы в целом во время работы или холостых ходов и контроль состояния узлов и механизмов. Выбор и состав системы диагностики определяется информацией о наиболее часто наблюдаемых аварийных ситуациях и их последствиях, времени простоев оборудования, стоимости запчастей и трудоемкости ремонтов, влиянии того или иного узла на качество продукции и безопасность работы персонала.
На основании таблицы можно сделать вывод о важности контролирования состояния шпиндельного узла, который требует значительного времени на ремонт и вызывает длительные простои оборудования.
Следует добавить, что в общем времени простоя до 80 % приходится на время выяснения причины неисправности и только 20 % — на ее устранение.
Диагностирование станков, с ЧПУ основано на теории системного анализа сложных систем управления.
Первый этап анализа — разработка иерархической структуры станка. Такая структура для токарного ГПМ . На первом уровне иерархии выделены формообразующая, управляющая и вспомогательная подсистемы, на втором — приводы, подсистемы программного управления, системы смены заготовки и инструмента, подачи СОЖ и т.п. Подсистемы третьего уровня — это функциональные блоки. Далее разрабатываются математическая модель диагностирования объекта и алгоритмы принятия решений.
Системы надзора и диагностики правильности работы станка связаны с системами ЧПУ. Они обеспечивают проверку наличия обратных связей между системами станка (например, отсутствие непрерывной информации о положении узла станка вызывает быстрое неконтролируемое перемещение стола), а также взаимного расположения узлов станка во времени и в пространстве (соответствует ли расположение узлов и последовательность их работы заданному циклу). При выполнении заданного цикла система контроля ожидает его окончания (сигнала от соответствующего микровыключателя о нахождении в требуемой позиции). Отсутствие сигнала вызывает реакцию системы. Если система ЧПУ не может скорректировать выявленное несоответствие, на мониторе появляется код ошибки либо текстовая информация о неисправности.
Для наиболее быстрого определения причин отказа широко используется так называемое граф-дерево ошибок. Для его построения необходимо составить перечень: основных элементов и узлов станка; действий, которые должны быть правильно выполнены; повреждений, в результате которых станок не может правильно выполнить то или иное действие; условий работы, вызывающих повреждение.
Повреждения и их причины рассматриваются как происшествия. Они могут быть записаны в виде соответствующего графа, ветви которого описывают
29
существующие причинно-следственные связи. На основе графа можно определить, какие причины вызвали наблюдаемую ошибку.
Для диагностики состояния элементов и узлов станка могут быть использованы так называемые экспертные системы.
Пример задания на изучение структур контрольно-измерительных систем.
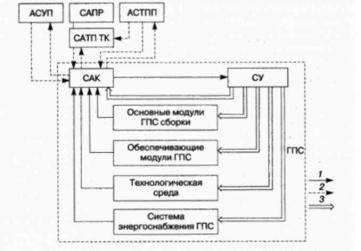
В общем случае в систему обеспечения технологического оборудования ГПС входят (рис. 12): автоматизированная система научных исследований (АСНИ); система автоматизированного проектирования (САПР); автоматизированная система технологической подготовки производства (АСТПП); автоматизированная система управления предприятиями (АСУП); автоматизированная транспортно-складская система (АТСС); автоматизированная система инструментального обеспечения (АСИО); система автоматизированного контроля (САК); система автоматизированного проектирования технологического контроля (САТП ТК); сравнивающее устройство (СУ); автоматизированная система удаления отходов и т.д.
Рис. 12. Схема информационных потоков взаимодействия САК с автоматизированными системами: 1 – проектной и программной; 2 – контрольно-измерительной; 3 – управляющей
2. ТЕМЫ ДЛЯ ПРАКТИЧЕСКИХ РАБОТ
•Контроль и сертификация качества изделий.
•Методы стандартных испытаний физико-механических свойств и технологических показателей материалов и изделий машиностроительного производства. Контроль и диагностика в автоматизированном производстве.
30