Контрольная работа: Контроль резьбы при изготовлении деталей
Контроль резьбы при изготовлении деталей
Оглавление
1. Краткие сведения о мерительном инструменте [1]
2. Выбор стали
2.1 Требования к сталям для измерительного инструмента [2]
2.2 Влияние легирующих элементов на свойства инструментальной стали
2.3 Характеристики стали 9ХВГ [4]
3. Основы теории термической обработки [3]
4. Режим термообработки для стали 9ХВГ
4.1 Предварительная обработка - отжиг
4.2 Закалка
4.3 Обработка холодом
4.4 Отпуск
5. Выводы
Список использованной литературы
1. Краткие сведения о мерительном инструменте [1]
Калибром называется бесшкальный измерительный инструмент, предназначенный для контроля (проверки) размеров, формы и взаимного расположения поверхностей детали.
В зависимости от формы контролируемой поверхности калибры разделяет на гладкие - для контроля деталей гладких цилиндрических соединений, шлицевые, конусные и специальные.
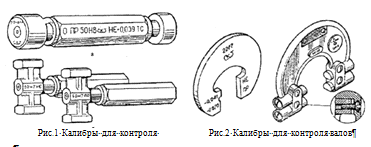
Предельные гладкие калибры предназначены для контроля
наибольшего и наименьшего предельных размеров элемента детали. Калибры для
контроля отверстий называют пробками (рис.1). Калибры для контроля валов
называют скобами (рис.2).
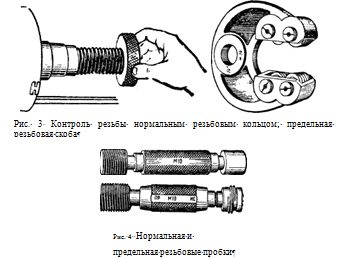
Инструментом для контроля резьб являются резьбовые калибры - нормальные и предельные. Наружная резьба проверяется нормальным резьбовым кольцом или предельными резьбовыми скобами (рис.3), а внутренняя - нормальной резьбовой пробкой или предельной резьбовой пробкой (рис.4)
контроль резьба обработка деталь
Как гладкие, так и резьбовые предельные калибры применяют обычно при изготовлении большого количества одинаковых деталей и вообще в тех случаях, когда детали должны иметь точные размеры с определенными допусками.
2. Выбор стали
2.1 Требования к сталям для измерительного инструмента [2]
Стали для измерительных инструментов должны обладать:
· высокой твердостью и износостойкостью
· удовлетворительной вязкостью
· высоким постоянством размеров во времени
· хорошей шлифуемостью при высоком классе чистоты поверхности
· малой деформацией при закалке
· удовлетворительной обрабатываемостью резанием
· повышенной стойкостью против коррозионного воздействия некоторых сред.
Из этих требований износостойкость и высокое постоянство размеров являются решающими, особенно для инструментов высокого класса точности.
Для изготовления мерительного инструмента применяют инструментальные стали повышенной прокаливаемости (легированные инструментальные стали).
2.2 Влияние легирующих элементов на свойства инструментальной стали
Хром обеспечивает одновременно удовлетворительную прокаливаемость с износостойкостью, а также повышает устойчивость ферритной фазы (т.е. является ферритизатором). Износостойкость обусловлена наличием в структуре растворяющихся при очень высокой температуре карбидов (Fe, Сr) 3С. Количество хрома в сталях обычно колеблется в пределах от 0,9 до 1,5%. Дальнейшее повышение содержания хрома вызывает карбидную неоднородность, которая понижает механические свойства и обрабатываемость резанием.
Слабо карбидообразующий марганец повышает прокаливаемость инструментальной стали. Марганец вводится в легированные инструментальные стали в количестве до 0,9-1,2%, т.к. он увеличивает склонность к росту зерна. Кроме того, марганец является аустенизатором.
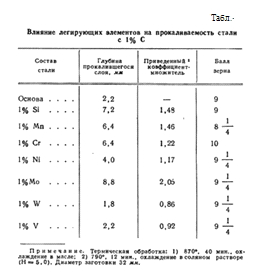
Вольфрам, хотя и понижает прокаливаемость (табл.1), значительно повышает износостойкость стали за счет увеличения в структуре количества и повышения твердости карбидов. Избыточные карбиды вольфрама также способствуют получению более мелкого зерна и, следовательно, лучших механических свойств (например, более высокой вязкости). Вольфрам, как и хром, является ферритизатором. [2]
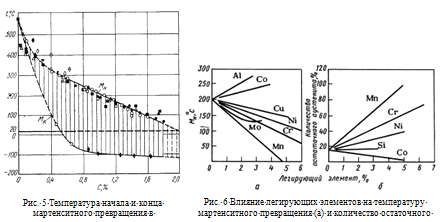
Легирующие элементы влияют на температуру начала
мартенситного превращения, и как следствие, на количество остаточного аустенита в
закаленной стали. Большинство элементов снижает мартенситную точку и
увеличивает количество остаточного аустенита (рис.6). Так в углеродистой стали
с 0,9% С температура начала мартенситного превращения равна около 240°С
(рис.5). Наличие хрома и марганца снижает эту температуру до 205°С (п.2.3
Характеристики стали 9ХВГ).
Все легирующие элементы уменьшают склонность аустенитного зерна к росту, кроме марганца и бора. Хром, молибден, вольфрам, ванадий, титан сильно измельчают зерно.
Также легирующие элементы замедляют процесс распада мартенсита. Это связано с тем, что процессы при отпуске имеют диффузионный характер, и большинство легирующих элементов замедляет карбидное превращение. Для получения одинаковых результатов сталь, легированную такими элементами, как хромом, молибденом, кремнием и др., нужно нагревать при отпуске до более высокой температуры или увеличивать продолжительность отпуска по сравнению с углеродистой сталью. [3]
2.3 Характеристики стали 9ХВГ [4]
Назначение - резьбовые калибры, лекала сложной формы, сложные весьма точные штампы для холодных работ, которые при закалке не должны подвергаться значительным объемным изменениям и короблению.
Температуры критических точек,°С
Ас1
Ас3 (Асm)
Мн
750
900
205
Химический состав, % (ГОСТ 5950-73)
С
Si
Mn
Cr
W
S
Р
Ni
Сu
Мо
не более
0,85 - 0,95
0,15 - 0,35
0,90 - 1, 20
0,50 - 0,80
0,50 - 0,80
0,03
0,03
0,35 0,30
Сталь поставляется в виде прутков и полос после отжига или
высокого отпуска.
Твердость в состоянии поставки: не более HB 241 (HRC 23).
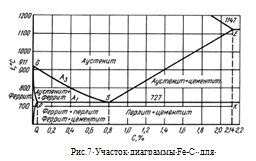
Сталь 9ХВГ: за эвтектоидная и имеет структуру [П+Ц],
среднелегированная.
Термообработка - совокупность операций нагрева до
определенной температуры, выдержки при этой температуре и последующего
охлаждения металлических сплавов с заданной скоростью в твердом состоянии.
Цель термообработки: изменение свойств металла
путем изменения структуры.
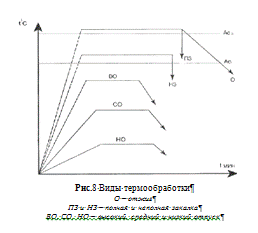
Виды термообработки
Отжиг - термическая операция, состоящая в нагреве
металла, имеющего неустойчивое состояние в результате предшествовавшей
обработки, и приводящая металл в более устойчивое состояние.
Цель отжига: перекристаллизация для измельчения зерна
и получения структуры зернистого перлита. Эта структура обеспечивает низкую
твердость, хорошую обрабатываемость резанием и лучшие свойства при последующей
закалке. У некоторых заэвтектоидных сталей отжиг при определенных условиях
устраняет карбидную сетку.
Существует 2 вида отжига. Если сплав не имеет фазовых
превращений при нагреве, то такой отжиг называется отжигом первого рода, или
нормализационным. Если у сплава есть фазовое превращение, то такая обработка
тоже относится к отжигу, но классифицируется как отжиг второго рода или фазовая
перекристаллизация.
Закалка - термическая операция, состоящая в нагреве на
30-50°С выше температуры превращения (Ас1 для заэвтектоидных сталей
и Ас3 - для доэвтектоидных) с последующим быстрым охлаждением для
получения структурно неустойчивого состояния сплава.
Цель закалки: получение мартенситной структуры, которая
обладает высокой твердостью.
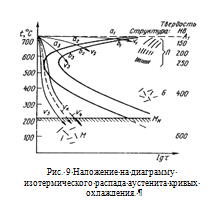
При медленном охлаждении аустенит распадается на [Ф+Ц]. С
увеличением скорости охлаждения превращение происходит при более низких
температурах и Ф-Ц смесь становится все более мелко дисперсной. Если же
скорость охлаждения достигает критической скорости охлаждения (Vк на
рис.9) и выделения цементита и феррита не происходит, то и распада твердого
раствора не происходит, а аустенит (γ-твердый раствор)
превращается в мартенсит (пересыщенный твердый раствор углерода в α-железе).
Отпуск - нагрев закаленной стали ниже Ас1 для
уменьшения остаточных напряжений, созданных закалкой.
Виды отпуска:
Низкий отпуск - при температуре 100-250°С. Структура после
отпуска - мартенсит отпуска.
Средний отпуск - при температуре 350-450°С. Структура -
тростит.
Высокий отпуск - при температуре 450-650°С. Структура -
сорбит.
Основные фазовые превращения стали.
I. Превращение перегретого перлита в аустенит П →
А
II. Превращение переохлажденного аустенита в перлит А
→ П
III. Превращение аустенита в мартенсит при постоянном
охлаждении А → М
IV. Превращение мартенсита в перлит (феррито-карбидную
смесь) М→ П. Оно происходит при всех температурах, так как при всех
температурах свободная энергия мартенсита больше свободной энергии перлита.
При отжиге происходят первое и второе основные превращения
стали: перлита в аустенит и аустенита в перлит.
Температура нагрева должна быть лишь немного
выше Ас1, чтобы сохранить нерастворенной большую часть избыточных
карбидов и получить структуру зернистого перлита. Температура нагрева при
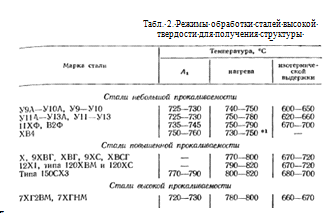
отжиге стали 9ХВГ в соответствии с таблицей 2 - 770-800°С.
Выдержка в течение 30-60 мин после прогрева обеспечивает
растворение той части карбидов, которая может быть переведена в аустенит при
данной температуре, а также обеспечивает выравнивание в нем концентрации
углерода и легирующих элементов.
Возможны два режима охлаждения:
. Замедленное, обеспечивающее получение твердости, как в
состоянии поставки. Заготовку охлаждают со скоростью 50 - 60°С/ч до температуры
изотермической выдержки (670-720°С), а затем выдерживают для завершения распада
аустенита с образованием феррито-карбидной структуры. Время распада аустенита
при температуре изотермической выдержки составляет от 20 до 60 мин. Дальнейшее
охлаждение можно выполнять на воздухе. Однако для уменьшения напряжений
рекомендуется заготовки сложной формы охлаждать с печью до 550-600°С.
. Очень медленное охлаждение со скоростью 20-30°С/ч до тех же
температур изотермической выдержки. После окончания выдержки снова следует
медленное охлаждение 60-80°С/ч до 500°С, а затем на воздухе или с печью.
Твердость после отжига по указанному режиму на 15-20 НВ ниже твердости в
состоянии поставки. В этом случае еще больше снижаются предел текучести предел
прочности. [5]
При закалке происходят первое и третье основные превращения
стали: перлита в аустенит и аустенита в мартенсит.
Оптимальной является закалка заэвтектоидной стали с
температуры, которая на 30-50°С выше Ас1. Нагрев выше Асm
опасен и не нужен, так как он снижает твердость и износоустойчивость вследствие
растворения избыточного цементита и увеличения остаточного аустенита; также при
таком нагреве растет зерно аустенита, увеличивается возможность возникновения
больших закалочных напряжений, интенсивнее обезуглероживается сталь с
поверхности и т.д. [3]
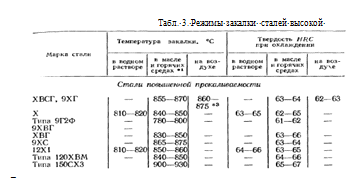
Учитывая, что для стали 9ХВГ Ас1=750°, температура
закалки должна быть 780-800°, что соответствует табл.3. Закалка производится в
масло для предотвращения появления трещин и коробления.
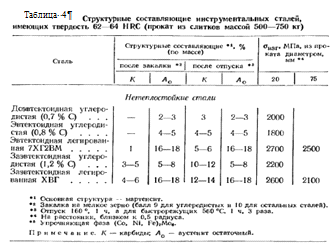
Структура правильно закаленной стали - мартенсит, остаточный
аустенит и карбиды. Количественное соотношение между структурными составляющими
указано в табл.4. [5]
В результате закалки получаем структуру: мартенсит,
4-6% карбидов, 16-18% остаточного аустенита. Твердость закаленной стали - HRC
61-62.
Наличие остаточного аустенита делает размеры закаленных
деталей нестабильными из-за возможного протекания процесса изотермического
распада аустенита. Обработка холодом, уменьшающая количество остаточного
аустенита, стабилизирует размеры закаленных деталей.
Превращения при обработке холодом: третье основное
превращение - мартенситное.
Обработка холодом измерительных инструментов рабочей длиной
5-10 мм.
Не позже чем через 15 - 30 мин после закалки плитки охлаждают
до - 70°С. Затем их отпускают при 120-130°С 24-36 ч при наименьшей толщине до
15-20 мм и 38-48 ч для больших сечений.
Отпуск уменьшает содержание углерода в мартенсите до 0,4-0,5
% и снижает напряжения до уровня, при котором они не вызывают изменений формы и
размеров. Вместе с тем отпуск при указанных температурах не изменяет количества
аустенита. Аустенит, сохранившийся после однократной обработки холодом,
частично превращается в эксплуатации, вызывая небольшой прирост длины. Поэтому инструменты
высокого класса точности, в том числе инструменты длиной >50 мм подвергают
многократной обработке холодом. После охлаждения до - 70°С их отпускают 2-3 ч
при 120-125°С и снова обрабатывают холодом (до - 70°С), затем отпускают при
120-125 сС, 2-3 ч. Эти операции повторяют 2-Зраза. Рекомендуется
даже 6 кратное повторение обработки холодом и отпуска. Продолжительность
последнего отпуска рассчитывается так, чтобы суммарная продолжительность всех
отпусков была не меньше указанной выше для однократного отпуска.
В результате каждого последующего охлаждения ниже 0°С
превращается все меньше аустенита, и определенное количество γ-фазы сохраняется даже после многократной обработки. [5]
Превращения при отпуске: четвертое основное
превращение.
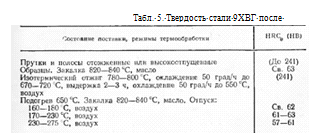
Отпуск производится при температуре 230-275°С в соответствии
с табл.5, твердость после отпуска HRC 57-61. [4]
Полученная структура: отпущенный мартенсит,
остаточный аустенит, карбиды.
В результате назначенного режима термообработки получится
сталь высокой и равномерной твердости, повышенной износостойкостью и
постоянством размеров детали. Полученная сталь отвечает требованиям задания.
Возможная замена стали: сталь марки ХВГ,
которая тоже относится к инструментальным сталям повышенной прокаливаемости,
тоже является заэвтектоидной и среднелегированной, имеет близкий к стали 9ХВГ
химический состав. [4]
[1]
Чернова Т.А. Лабораторный практикум по курсу "Метрология, стандартизация и
сертификация", РГУ нефти и газа им. И.М. Губкина, 2013
[2]
Меськин В.С. Основы легирования стали, Металлургиздат, 1959
[3]
Гуляев А.П. Металловедение, Металлургия, 1986
[4]
Сорокин В.Г. Марочник сталей и сплавов, Машиностроение, 1989
[5]
Геллер Ю.А. Инструментальные стали, Металлургия, 1983
3.
Основы теории термической обработки [3]
4. Режим
термообработки для стали 9ХВГ
4.1
Предварительная обработка - отжиг
4.2 Закалка
4.3 Обработка
холодом
4.4 Отпуск
5. Выводы
Список
использованной литературы