Материал: Лекция 10. Технология изготовления основных сборочных единиц аппаратуры
Лекция 10 ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ ОСНОВНЫХ
СБОРОЧНЫХ ЕДИНИЦ АППАРАТУРЫ 10.1 Монтаж штуцеров, люков-лазов
В аппаратостроении применяют главным образом штуцеры с фланцами плоскими приварными и приваренными встык и люки-лазы с плоскими и приварными встык фланцами.
При сборке плоских фланцев с патрубками необходимо обеспечивать равномерный кольцевой зазор между патрубком и фланцем. Зазор на сторону между наружной поверхностью патрубка (обечайки) и стенкой отверстия плоского фланца не должен превышать 2,5 мм.
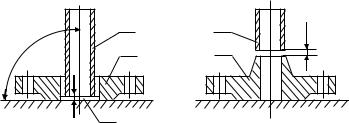
Сборка и сварка штуцеров с плоским фланцем (рис. 10.1а). Плоский фланец укладывается уплотнительной поверхностью на сборочную плиту. По внутреннему диаметру укладываются подкладки, по толщине равные величине недовода k торца патрубка до уплотнительной поверхности фланца. Патрубок торцом устанавливается во фланец на подкладки. Выдерживаются перпендикулярность оси патрубка к уплотнительной поверхности фланца, зазор между патрубком и фланцем. Патрубок прихватывается сваркой и затем приваривается к фланцу.
|
|
1 |
900 |
|
2 |
|
|
|
|
k |
3 |
|
а) |
|
|
|
1 |
2 |
2 |
1- |
|
б)
Рисунок 10.1 – Сборка и сварка штуцеров:
а – плоский фланец; б – буртовой фланец: 1 – патрубок; 2 – фланец; 3 – подкладка
84
Сборка и сварка штуцеров с буртовым фланцем (рис.10.1б). Фланец укладывается на сборочную плиту привалочной поверхностью вниз. На фланец устанавливают патрубок, выдерживая зазор 1-2 мм с помощью подкладок. При установке выдерживается перпендикулярность оси патрубка к уплотнительной поверхности фланца и выводится внутреннее смещение кромок патрубка и фланца. Патрубок прихватывается электросваркой, при этом количество прихваченных мест (точек) и их длина выбираются в зависимости от диаметра штуцера (табл. 10.1).
Таблица 10.1 – Количество прихваченных мест (точек) и их длина
|
Dy, мм |
|
100 |
150 |
200 |
250 |
300 |
350 |
400 |
450 |
|
|
|
|
|
|
|
|
|
|
|
|
количество при- |
|
|
|
|
|
|
|
|
|
|
хваченных мест |
|
|
3 |
|
|
|
4 |
|
|
|
длина |
|
|
|
|
|
|
|
|
|
|
прихваченного |
|
|
|
|
|
|
|
|
|
|
места, мм |
|
20 |
|
40 |
|
|
60 |
||
|
|
|
|
|
||||||
|
При Dу 300 мм прихватку выполняют аргонодуговой |
|||||||||
сваркой, при Dу |
> 300 |
мм - |
ручной электродуговой сваркой. |
|||||||
Сварка кольцевого шва производится следующим образом. Для Dу 150 мм аргонодуговой сваркой заваривают корень шва, затем производят сварку основного слоя; от Dу > 150 мм до Dу =
300 мм аргонодуговой сваркой заваривают корень шва, затем производят сварку основного слоя и подварку с внутренней стороны; для Dу > 300 мм в среде СО2 заваривают наружный слой,
выбирают корень шва, заваривают изнутри. После сварки и удаления дефектов сварной шов контролируют.
10.2 Корпуса. Общие технические требования
После сборки и сварки корпусы аппаратов должны удовлетворять следующим требованиям:
85
а) отклонение по длине аппарата не должно превышать 0,3% от номинальной длины корпуса, но не более ± 75 мм;
б) непрямолинейность изделия не должна выходить за пределы 2 мм на длине 1 м и во всяком случае на всей длине изделия не более 20 мм при длине изделия до 10 м включительно и 30 мм при его длине более 10 м;
в) у аппаратов с внутренними устройствами, присоединяемыми в собранном виде, непрямолинейность не должна быть более величины номинального зазора между внутренним диаметром корпуса и наружным диаметром устройства.
Допускаемая овальность корпусов для всех аппаратов, за исключением теплообменной аппаратуры, аппаратов, работающих под вакуумом, а также негабаритной аппаратуры 1% номинального диаметра, но не более 20 мм для аппаратов диаметром свыше 2000 мм. Овальность корпусов для аппаратов, работающих под вакуумом или под наружным давлением, не должна выходить за пределы 0,5% номинального диаметра и не должна превышать 20 мм для аппаратов свыше 4000 мм. Допускаемая овальность негабаритных аппаратов оговаривается в рабочих чертежах.
Сборка и сварка корпусов из обечаек.
Уобечаек стыкуемые кромки под сварку на ширину 15-20
ммот кромки и торец зачищаются абразивом или металлической щеткой. Обечайки устанавливаются на сборочный стенд (кантователь), собираются и прихватываются сваркой по кольцевым швам. Продольные сварные швы в горизонтальных аппаратах должны располагаться вне пределов 140° нижней части корпуса, если эта часть мало доступна для осмотра. Производятся замеры корпуса по диаметру в местах стыковки обечаек. Затем выполняется сварка сначала наружных, затем внутренних кольцевых швов.
Сборка корпусов из обечаек диаметром 600-3600 мм максимальной высотой обечаек 2200 мм и максимальной длиной корпусов 9000 мм производится на специальном стенде, где производят наружную и внутреннюю стыковку обечаек.
86
Вырезка отверстий в корпусе.
Производится расцентровка корпуса, наносятся осевые линии и краской отмечаются номера главных осей; размечаются отверстия под штуцеры по чертежу; накерниваются центр и окружность. Затем вырезают отверстие со снятием фасок под сварку. Отклонения по диаметрам отверстий для штуцера и люка не должны быть более: +0,15 – 0,5 для отверстий диаметром до 150 мм; +0,2 ;- 0,5 для диаметров 150-300 мм и +0,3 - 0,5 для диаметров > 300 мм.
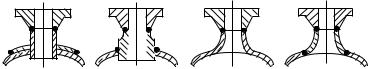
Соединение люков и штуцеров с корпусами аппаратов может быть осуществлено четырьмя способами рис. 10.2:
-посредством укрепляющего кольца (рис. 10.2а),
-утолщенного патрубка (рис. 10.2б),
-приварки к вытянутой в корпусе горловине (рис. 10.2в);
-приварки к вваренному в корпус торовому воротнику
(рис. 10.2г).
а) б) в) г) Рисунок 10.2 – Способы соединения люков и штуцеров с
корпусами аппаратов
При установке штуцеров и люков отклонения от номинальных размеров не должны превышать следующих величин
(рис. 10.3):
-по расположению осей штуцеров и люков ± 10 мм;
-по диаметрам отверстий под штуцеры и люки - в пределах зазоров, допускаемых для сварных соединений соответствующими стандартами;
-по расположению отверстий для болтов и шпилек фланцев (отверстия не должны попадать на главные оси сосудов и аппаратов и должны располагаться симметрично относительно этих
87
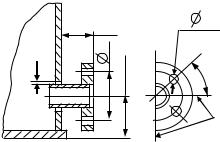
осей) ±5°; по высоте (вылете) штуцеров ±5 мм.
|
L ± 5 |
n отв |
|
|
|
С |
± 10 |
450±50 |
|
H |
|
|
|
Главные оси |
Рисунок 10.3 – Отклонения номинальных размеров при установке штуцеров и люков
88