Материал: Лекция 6
В зависимости от качества поверхности листовое стекло выпускается неполированным и полированным. Неполированное стекло формуют на машинах вертикального или горизонтального вытягивания ленты из вязкой стекломассы, либо горизонтальным прокатом. Полированным называют прозрачное стекло, обе поверхности которого отшлифованы и отполированы для придания им плоскостности и параллельности с целью обеспечения чёткого неискажённого изображения при просмотре сквозь него или при отражении. Микронеровности на поверхности полированного стекла не превышают 0,01 мкм. Получают либо путём механической шлифовки и полировки сырого прокатного или тянутого стекла, либо полирования ленты стекла в процессе её формирования на поверхности расплавленного металла (СТБ 2417).
П р и м е ч а н и е – Формование стекла – это процесс превращения расплавленного стекла (стекломассы) в твердое изделие заданной геометрической формы. При этом стекло из состояния вязкой жидкости в результате ее охлаждения и твердения переходит сначала в пластичное, а затем в твердое хрупкое состояние. Формование стекла осуществляется в интервале определенных температур.
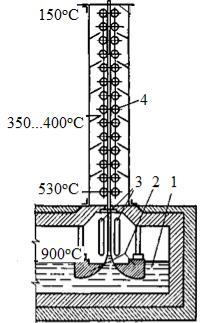
При вертикальном способе производства вязкая стекломасса из стекловаренной печи постепенно оттягивается специальными машинами в виде непрерывной ленты (СТБ 2418). По виду узла формования различают «лодочное» и «безлодочное» вытягивание ленты стекла. Лодочный способ заключается в том, что лента стекла вытягивается через щель специального шамотного поплавка (лодочку), погруженного на некоторую глубину в расплавленную стекломассу (рис. 6.2).
Рис.6.2. Схема процесса формования стекла лодочным способом:
1 расплав стекломассы, 2 шамотная лодочка, 3 холодильники, 4 тянущие валки
6
Толщина стекла при этом регулируется путём изменения скорости вытягивания ленты. Однако качество стекла при таких способах производства получается недостаточно высоким, имеет оптические искажения. Для устранения имеющихся дефектов и повышения его качества стекло приходится подвергать дополнительной обработке (шлифовке, полировке), что усложняет и удорожает процесс производства. Выпускается тянутое стекло трех видов: новоантичное (плоское стекло ручной выработки с особой структурой поверхности), для ремонта (с допустимым наличием дефектов) и с минимальным наличием видимых дефектов.
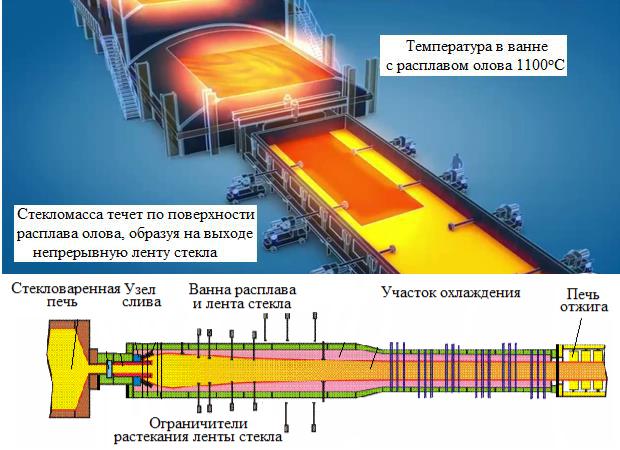
Стекло с более высокими качественными показателями получают флоатспособом (разработан в 1959 г. фирмой Pilkington) и называют флоат-стеклом. Флоатстекло (float-glass) получило своё название от английского глагола «to float» (плавать). Сущность такого способа производства (т. н. термического формования) листового стекла состоит в том, что регулируемое количество стекломассы в виде плоской ленты поступает из стекловаренной печи в ванну на зеркальную поверхность расплавленного металла (олова), находящегося в защитной атмосфере из азота и водорода. Поскольку стеклянная масса имеет значительно меньшую плотность и более высокую вязкость относительно расплава металла, то она не смешивается и образует верхний слой, который продвигаясь по расплаву металла, превращается в ленту стекла с огненно-полированными поверхностями (рис. 6.3). В результате контакта нижней поверхности ленты стекла с идеально гладкой поверхностью расплавленного металла и огневой полировки ее верхней поверхности (под действием сил поверхностного натяжения) достигается исключительное качество поверхностей такого стекла – оно как бы полируется, становится абсолютно ровным и с малыми оптическими искажениями.
Для получения стекла необходимой толщины происходит либо растягивание ленты стекла (для малых толщин) с помощью специальных устройств (роликов, топроллеров), либо ограничение растекания (для больших толщин). Охлаждение сформированной ленты стекла осуществляется через футеровку ванны дополнительными холодильными установками различных конструкций. После охлаждения и выхода из флоат-ванны лента стекла подается в печь отжига для устранения остаточных напряжений путем регулируемого охлаждения (по заданному режиму) от температуры формования до температуры резки (≈60°С). Отжиг позволяет предотвратить образование временных напряжений, и ослабить остаточные напряжения до величины, безопасной с точки зрения прочности изделий. После отжига лента стекла разрезается на необходимые размеры (СТБ EN 572-8), маркируется, упаковывается и складируется.
П р и м е ч а н и е – Резка стекла считается нормальной, если соблюдаются следующие условия:
рез по стеклу должен быть ровный;
наносится при равномерной, постоянной скорости движения стеклореза и постоянном давлении ролика на стекло;
7
наклон стеклореза при его движении не должен изменяться;
резка должна производиться стеклорезом, смоченным в керосин, при этом не должна образовываться стеклянная стружка и пыль;
стекло должно разламываться по линии реза без образования сколов и т. п.
Рис. 6.3. Схема производства флоат-стекла
Флоат-стекло выпускается толщиной от 2 до 25 мм, но может быть меньше 2 мм и больше 25 мм, а размеры в длину и ширину – 5100…6000 х 3210 мм (свободных размеров) и по спецификации потребителя (твёрдых размеров). Оно может быть прозрачным, окрашенным или иметь специально нанесённое покрытие. Продолжительность цикла с момента формования ленты до упаковки готового стекла составляет около 2-х часов. В Республике Беларусь производителем флоат-стекла является ОАО «Гомельстекло» (две технологические лини с общим выпуском
35…45 млн. м2 в год).
П р и м е ч а н и е – На разработку и практическое внедрение уже запатентованного фло- ат-способа производства листового стекла (еще в 1902 г.) фирме Pilkington из 500 сотрудников (из них 250 с учеными степенями) потребовалось более 7 лет. Затраты фирмы были настолько высоки, что практически привели ее к разорению. Однако новый способ, получивший название «флоатспособ» (плавающее стекло), оказался перспективным и рентабельным. За короткое время (10…15 лет) этот способ практически полностью заменил механические конвейеры по обработке стекла и стал доминирующим в мире. Ширина ленты стекла может составлять до 4 м при толщине до 50 мм. Скорость выработки – от 600 до 1300 м/час.
8
Флоат-ванна имеет длину 45…55 м, ширину по длине от 7 до 4 м. Глубина слоя расплавленного олова изменяется по длине от 100 до 40 мм. Масса олова в ванне – 120…150 т. Невозвратные потери олова со стеклом составляют 4…5 т в год.
При горизонтальном способе проката стекломасса сливается на гладкую поверхность и прокатывается валками с гладкой или узорчатой поверхностью. Таким способом получают крупноразмерное цветное и бесцветное утолщенное стекло, а также армированное, узорчатое и волнистое.
3. Качественные характеристики основных изделий из стекла
Листовое стекло является в основном базовым продуктом для производства стекла функционального назначения. Основными качественными показателями таких стёкол являются внешний вид, оптические и спектрофотометрические характеристики (светопропускание, светоотражение, поглощение энергии и др.), плотность, прочность, твёрдость, коэффициент линейного расширения и др. (СТБ 2416, ГОСТ 111, 32361, 32539 и 33004).
Внешний вид и оптические искажения. Внешний вид листового стекла оцени-
вается по наличию и размерам видимых пороков: включений – газообразных (пузырь, мошка), кристаллических (камень), стекловидных (свиль, шлир), пороков формования (отпечатки валков, кованость, прилипшая крошка), механических повреждений (царапины, потёртости, сколы, выступы, отбитости, трещины, посечки) и другие (дросс, блюм).
Оптические искажения (в проходящем и отраженном свете) стекла устанавливаются визуально по распознаваемости или искажению изображений в виде системы черно-белых полос «зебра» или «кирпичная стена» и оцениваются минимальным (максимальным) углом между направлением наблюдения и плоскостью листа стекла, при котором не наблюдаются искажения (изменение формы полос экрана, их «размытие»).
В соответствии с оптическими искажениями и допускаемыми пороками листовое стекло подразделяют на марки М0, М1, М4, М7 (ГОСТ 111). Чем ниже цифра в марке стекла, тем выше его качество, т. е. самого высокого качества стекло марок М0 и М1.
Светотехнические показатели стекла связаны с характерными особенностями взаимодействия световых лучей со стеклом. Луч света при воздействии на стекло частично проходит через слой стекла, частично поглощается стеклом (0,5…3%) и частично отражается (8…9%). Поглощение света вызвано присутствием в стекле соеди- нений-красителей, вызывающих избирательное поглощение, т. е. поглощение лучей только определенной длины волны. Поглощенное излучение возвращается стеклом во внешнее и внутреннее пространство путем конвекции и вторичного теплового излучения.
9
Светопропускание стекла (прозрачность, т. е. способность пропускать световые лучи) характеризует собой отношение светового потока, проходящего сквозь стекло, к падающему световому потоку.
Светоотражение ‒ отношение светового потока, отраженного от стекла, к падающему световому потоку.
Отражение энергии – процент солнечной энергии, отражённой от стекла. Поглощение энергии – процент солнечной энергии, поглощённой панелью стек-
ла в остеклённой конструкции ограждения.
Светопропускаемость стекла, как и другие оптические свойства (светоотражение, отражение и поглощение энергии) оцениваются коэффициентами соответственно светопропускания, отражения и поглощения (абсорбции). Определяющими показателями всех остеклений являются коэффициенты светопропускания и общего пропускания солнечной энергии (ГОСТ 26302). Остальные показатели несут дополнительную информацию о свойствах остекления (СТБ ЕН 410). По коэффициенту прохождения видимого света через стекло определяется оптическая прозрачность.
Обычные силикатные стекла хорошо пропускают всю видимую (87…90%) и инфракрасную (ИК) (почти 80% от падающего потока) часть спектра и практически не пропускают ультрафиолетовые лучи. Минимальное значение коэффициента направленного светопропускания в зависимости от толщины стекла (2…25 мм) составляет соответственно 0,89…0,67. Теоретически, даже особо прозрачное, не поглощающее свет стекло, не может пропускать света более 92%, так как обе его поверхности отразят не менее 8% световых лучей. Высокая прозрачность листового стекла обусловлена тем, что стекло является однородной и однофазной средой. В нём отсутствуют границы раздела фаз, которые вызывают рассеяние света. Коэффициент эмиссии силикатного стекла составляет 0,837, показатель преломления – 1,5 (хрустального
–1,65) и коэффициент направленного отражения света – 0,08.
Пр и м е ч а н и е ‒ 1. Декларируемая характеристика пропускания видимого света даже т. н. сверхпрозрачного стекла составляет 91,5 % при толщине 2 мм.
2. Отражение света от поверхности стекла может быть снижено (называется просветлением стекла) или увеличено путем нанесения тонких пленок некоторых материалов, имеющих меньший (больший) коэффициент преломления, чем стекло. По методике нанесения и составу покрытия просветление бывает физическим (напыление) и химическим (травление).
Теплофизические свойства. Коэффициент теплопередачи характеризуется количеством тепла в ваттах (Вт), которое проходит через 1 м2 конструкции остекления при разности температур по обе стороны в один градус по шкале Кельвина (К) и измеряется в Вт/(м2∙К). Сопротивление теплопередаче (термическое сопротивление)
– величина, обратная коэффициенту теплопередачи, выражает собой отношение разности температур окружающей среды по обе стороны ограждающей конструкции к плотности теплового потока, измеряется в м2∙К/Вт. Теплопроводность листового стекла составляет 0,4…0,82 Вт/(м∙К), что почти в 10 раз меньше, чем у аналогичных
10