Курсовая работа (т): Меры безопасности при проведении электросварочных работ
Светофильтры, изготовляемые нашей промышленностью, представляют собой пластинку темного стекла размером 121×69 мм Эти стекла совершенно не пропускают ультрафиолетовых лучей, а инфракрасные лучи пропускают лишь в пределах от 0,1 до 4% от общего их количества. Для электросварщиков выпускаются защитные стекла серии от Э-1 до Э-4. Подручные рабочие сварщика и другие лица, работающие с ним, обязаны носить защитные очки со стеклами от В-1 до В-3.
Выбор конкретных типов средств индивидуальной защиты должен проводиться в зависимости от вида работ и применяемых веществ и материалов.
Защитные средства, выдаваемые в индивидуальном порядке, должны находиться во время работы у работника или на его рабочем месте.
Выбор СИЗ следует определять в зависимости от уровня загрязнения воздушной среды и поверхностей изделия токсичными веществами, интенсивности шума, вибрации, микроклимата на рабочем месте и характера выполняемой работы.
СИЗОД применяются в том случае, когда при помощи вентиляции не обеспечивается требуемая чистота воздуха рабочей зоны, предусмотренная требованиями ГОСТ 12.1.005 - 88.
При превышении предельно допустимых норм шума работники должны обеспечиваться СИЗ органов слуха: противошумными наушниками, шлемами или противошумными вкладышами.
СИЗ органов слуха следует выбирать в зависимости от частотного спектра шума на рабочем месте. Типы и группы СИЗ органов слуха следует выбирать в соответствии с требованиями ГОСТ 12.4.051 - 87.
Работающие, пользующиеся средствами индивидуальной защиты, должны быть проинструктированы о правилах пользования этими средствами и способам проверки их исправности.
Спецодежда должна быть безвредной, удобной, не стеснять движения работающего, не вызывать неприятных ощущений, защищать от искр и брызг расплавленного металла, свариваемого изделия, влаги, производственных загрязнений, механических повреждений, отвечать санитарно - гигиеническим требованиям и условиям труда. Выбор спецодежды в зависимости от методов сварки и условий труда должен производиться в соответствии с рекомендациями ГОСТ 12.4.044 - 87 и ГОСТ 12.4.010 - 75.
Для защиты рук при сварке работники должны обеспечиваться рукавицами, рукавицами с крагами или перчатками, изготовленными из искростойкого материала с низкой электропроводностью.
Запрещается использовать рукавицы и спецодежду из синтетических материалов типа лавсан, капрон и т.д., которые не обладают защитными свойствами, разрушаются от излучений сварочной дуги и могут возгораться от искр и брызг расплавленного металла, и спекаться при соприкосновении с нагретыми поверхностями.
Для защиты ног от ожогов брызгами расплавленного металла, механических травм, переохлаждения при работе на открытом воздухе зимой, перегревания при сварке изделий с подогревом, а также от поражения электрическим током, особенно при работе в закрытых сосудах, отсеках, работники должны обеспечиваться специальной обувью.
Применять спецобувь с открытой шнуровкой и металлическими гвоздями не допускается.
. Техническое состояние оборудования
Чистка агрегата и пусковой аппаратуры должна производиться ежедневно после окончания работы.
На корпусе сварочного трансформатора или преобразователя должен быть указан инвентарный номер, дата следующего измерения сопротивления изоляции и принадлежность цеху.
Установки для электрической сварки должны удовлетворять требованиям соответствующих разделов Правил устройства электроустановок, Правил технической эксплуатации электроустановок потребителей и Правил техники безопасности при эксплуатации электроустановок потребителей.
Сопротивление изоляции токоведущих частей сварочной цепи должно быть не ниже 0,5 МОм. Замеры сопротивления изоляции сварочных проводов оформляются протоколами.
Каждый электросварочный аппарат подключают к индивидуальному рубильнику проводом соответствующего сечения, при этом расстояние между аппаратом и стеной составляет не менее 0,5 м.
Органы управления электросварочными аппаратами (рубильники, пакетные выключатели, кнопки, пускатели и др.) должны иметь надежные фиксаторы или ограждения, предотвращающие их самопроизвольное или случайное включение (отключение).
При одновременном использовании нескольких сварочных трансформаторов их необходимо размещать таким образом, чтобы расстояние между ними составляло не менее 0,35 м, а ширина проходов - не менее 0,8 м.
Места огневых работ и размещения электрогенераторов должны быть очищены от горючих материалов в радиусе не менее 5 м. Электросварочные работы в строящихся холодильниках можно вести только в камерах и отсеках, освобожденных от сгораемых материалов.
Сварочные аппараты должны иметь защитные устройства со стороны питающей сети. Напряжение холостого хода сварочного трансформатора на низкой стороне не должно превышать 75... 110 В.
Корпус электросварочного аппарата, вторичную обмотку трансформатора и свариваемый предмет следует надежно заземлить до подключения их к сети, и это заземление не должно нарушиться до отключения аппарата от сети.
Для присоединения заземляющего провода на корпусе электросварочного аппарата, в доступном месте, необходимо установить болт диаметром 5... 8 мм, и снабдить его надписью: «Земля». Над клеммами сварочных трансформаторов должны быть козырьки и надписи: «Высокая сторона» и «Низкая сторона».
Схемы подключения сварочных трансформаторов к сети напряжением 380 и 220 В приведены на рис. 4 и 5.
Обратным проводом может служить стальная шина
любого профиля, сварочная плита, стеллаж или сама сварочная конструкция в том
случае, если их сечение обеспечивает безопасное, с точки зрения возможного нагрева,
протекание сварочного тока.
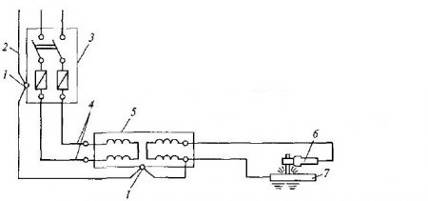
Рис. 4. Схема подключения сварочного
трансформатора к сети напряжением 380 В: 1 - заземляющие болты; 2 - заземляющий
провод сети; 3 - ЯРВ; 4 - питающие фазовые провода; 5- сварочный трансформатор;
6 - электродержатель; 7 - свариваемая деталь
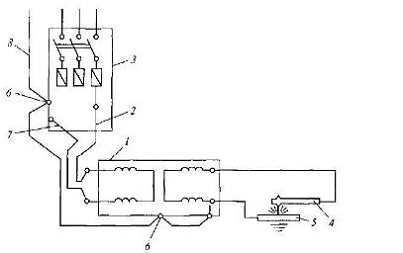
Рис. 5. Схема подключения однофазного сварочного
трансформатора к сети напряжением 220 В: 1 - сварочный трансформатор; 2 -
питающий фазовый провод; 3 - ЯРВ; 4 - электродержатель; 5 - свариваемая деталь;
6 - заземляющие болты; 7 - нулевой провод; 8 - заземляющий провод
Отдельные элементы обратного провода должны быть соединены друг с другом болтами, струбцинами или зажимами.
Электропроводка между сварочной установкой и электродержателем должна быть выполнена из провода в соответствии с государственным стандартом, с учетом силы тока и соблюдением условий безопасности.
Необходимо принимать меры против повреждения изоляции на проводах (кабелях) и исключать их соприкосновение с водой, маслом, стальными канатами, шлангами с горючими газами и горячими трубопроводами. Применение электросварочных проводов с поврежденной оплеткой или изоляцией запрещается. Если нет возможности заменить поврежденный провод, то необходимо заключить его в резиновый шланг.
Длина проводов между питающей сетью и передвижными сварочными аппаратами не должна превышать 10 м, причем провода следует защищать от механического повреждения.
Сварочные провода следует соединять посредством горячей пайки, сварки, с помощью соединительных муфт, имеющих изолирующую оболочку, причем места паяных и сварных соединений проводов должны быть тщательно изолированы.
Рукоятку электрододержателя для ручной сварки изготавливают из теплоизолирующего диэлектрического материала. Электрододержатель должен обеспечивать надежный зажим и быструю смену электродов, а также исключать возможность короткого замыкания корпуса электрододержателя на свариваемую деталь при временных перерывах в работе или при случайном его падении на металлические предметы.
Электрододержатели должны обеспечивать возможность захвата электрода не менее чем в двух положениях: перпендикулярно и под углом 115° и более к оси электрододержателя. Необходимо, чтобы конструкция электрододержателя позволяла производить замену электрода за время, не превышающее 4 с. Токоведущие части электрододержателей должны иметь надежную изоляцию сопротивлением не менее 5 МОм для предотвращения их случайного непосредственного контакта со свариваемым изделием или руками сварщика.
Изоляция рукоятки должна выдерживать без пробоя испытательное напряжение 1500 В частотой 50 Гц в течение 1 мин.
Температура наружной поверхности рукоятки при номинальном режиме работы не должна повышаться более чем на 55 °С. Необходимо, чтобы поперечное сечение рукоятки в месте обхвата ладонью сварщика вписывалось в круг диаметром не более 40 мм.
Электрододержатели должны обладать достаточной механической прочностью.
К дополнительному инструменту сварщика относятся винтовые зажимы, проволочные щетки, клейма, зубила и молотки. Для присоединения провода к изделию применяют винтовые зажимы типа струбцин, в которые конец провода впаивают твердым припоем. Зажимы должны обеспечивать плотный контакт со свариваемым изделием.
Для зачистки швов и удаления шлака применяют проволочные щетки ручные и с электроприводом.
Для клеймения швов, вырубки дефектных мест, удаления брызг и шлака служат клейма, зубила и молотки.
Для хранения электродов при сварке на монтаже применяют брезентовые сумки длиной 300 мм, подвешиваемые к поясу сварщика. В цеховых условиях для этой цели используют стаканы аналогичной длины, изготовленные из отрезка трубы диаметром 50...75 мм, с приваренным донышком-подставкой.
Сварочные провода служат для подвода тока от сварочной машины или трансформатора к электрододержателю и свариваемому изделию. Электрододержатель снабжают гибким изолированным резиновым проводом, сплетенным из большого числа отожженных и облуженных медных проволок диаметром 0,18...0,2 мм.
Перед началом работ электросварщик обязан проверить изоляцию электропровода и электрододержателя, наличие и правильность заземления корпуса сварочного аппарата, вторичной обмотки трансформатора, свариваемой детали и кожуха рубильника, надежность соединений электропроводов с аппаратом, а также убедиться в отсутствии на рабочем месте легковоспламеняющихся веществ (расстояние от места производства электросварочных работ до легковоспламеняющихся предметов должно составлять не менее 10 м, а при ветре, направленном в сторону легковоспламеняющихся веществ, - не менее 20 м).
Для заземления сварочных преобразователей и сварочных трансформаторов необходимо:
соединить заземляющий болт на корпусе сварочного преобразователя четырехжильным шланговым кабелем с заземляющей жилой;
для питания однофазного сварочного трансформатора при менять трехжильный шланговый кабель с заземляющей жилой, которая присоединяется одним концом к корпусу, а другим - к заземляющему болту на ЯРВ;
заземлить низкую сторону сварочного трансформатора (со стороны провода, присоединяемого к свариваемой детали).
Электросварочный аппарат необходимо регулярно, не реже одного раза в месяц, проверять:
на отсутствие замыкания на корпус;
целостность заземляющего провода;
исправность изоляции питающих проводов (сопротивление изоляции должно составлять не менее 0,5 МОм);
отсутствие оголенных токоведущих частей;
отсутствие замыкания между обмотками высокого и
низкого напряжения.
3. Меры безопасности при проведении
электросварочных работ
К электросварочным работам допускаются лица не моложе 18 лет, прошедшие медицинское освидетельствование и специальное техническое обучение и имеющие удостоверения на выполнение указанных работ. Женщин к сварочным работам внутри емкостей (цистерн, резервуаров) не допускают. Для всех электросварщиков обязательна ежегодная проверка знаний для продления срока действия удостоверения на право производства сварочных работ.
Рабочее место сварщика, находящееся под открытым небом, защищают от ветра, дождя и снега, ограждают переносными ширмами, предохраняя работающих по соседству от действия лучистой энергии сварочной дуги.
Очистку поверхностей деталей перед сваркой, а также зачистку швов после сварки выполняют стальными щетками, зубилом и молотком или наждачным кругом, при этом обязательно надевают предохранительные очки с прозрачными стеклами. При сварке тяжелых и громоздких изделий рабочее место сварщика обеспечивают грузоподъемными механизмами (краном, лебедкой) и тельфером.
Важное значение для безопасности труда сварщика имеет правильная проводка и прокладка проводов к сварочным постам, сварочным машинам, трансформаторам и особенно к передвижным сварочным установкам, где устройство обычной сети исключено. Токопроводящая сеть сварочных установок должна состоять из хорошо изолированных проводов. Нельзя прокладывать без изоляции и провод, идущий к свариваемой детали (обратный провод). Нельзя зажигать дугу без предупреждения об этом окружающих и до приведения предохранительного щитка или шлема в рабочее положение, отстранять щиток или шлем от лица до прекращения горения дуги.
Перед началом сварочных работ электросварщик надевает брезентовый костюм с огнестойкой пропиткой - брюки навыпуск, куртку с закрытыми клапанами карманов, ботинки с глухим верхом, головной убор, диэлектрические перчатки пли рукавицы, которые должны быть сухими, без следов масла. Приводятся в порядок защитные приспособления - шлем-маска и резиновый диэлектрический коврик или резиновые диэлектрические боты. Надо внимательно осмотреть и проверить надежность контакта и крепление заземляющих проводников с корпусами сварочных трансформаторов, сварочных машин, сварочных столов, металлических каркасов токораспределительных щитов и другого подсобного оборудования, которое может оказаться под напряжением, проверить исправность пусковых и отключающих устройств - рубильников, магнитных пускателей, выключателей, а также изоляцию токоведущих проводников.
Электрод в электрододержателе
заменяют в брезентовых рукавицах.
4. Инструкция по охране труда на проведение
электросварочных работ
. Общие требования безопасности
.1. К самостоятельному выполнению электросварочных работ допускаются лица не моложе 18 лет, имеющие соответствующую квалификацию, получившие вводный инструктаж и первичный инструктаж на рабочем месте по охране труда, прошедшие проверку знаний по электробезопасности, обученные безопасным методам работы и имеющие соответствующее удостоверение.
Женщины к производству электросварочных работ внутри емкости (котлах, цистернах, баках) не допускаются.
.2. Электросварщик, не прошедший своевременно повторный инструктаж по охране труда (не реже 1 раза в 3 месяца) и ежегодную проверку знаний по безопасности труда не должен приступать к работе.
.3. При поступлении на работу электросварщик должен проходить предварительный медосмотр, а в дальнейшем - периодические медосмотры в сроки, установленные Минздравмедпромом России.
.4. Электросварщик обязан соблюдать правила внутреннего трудового распорядка, установленные на предприятии.