Материал: Методические указания к выполнению лабораторных работ по дисциплине “Технология производства электромеханических преобразователей”. Пархоменко Г.А., Горемыкин С.А
Ки |
|
Wqи |
(1) |
|
Sk |
||||
|
|
|
и коэффициент заполнения катушки голым проводом
Км |
|
Wqм |
, |
(2) |
|
||||
|
|
Sк |
|
|
где W – число витков; qи, qм – сечение изолированного и голого провода; Sк – сечение катушки.
Коэффициент заполнения изолированным проводом в большей степени характеризует технологические возможности обеспечения требуемых размеров катушки. Следует обратить внимание, что коэффициент заполнения изолированным проводом учитывает, что кроме изолированного повода в пазу находятся пазовая изоляция, клин. Форма сечения провода и перекрещивания проводников приводят к образованию многочисленных пустот между проводниками. К этому следует добавить, что незанятое проводниками пространство паза должно допускать возможность выполнения чисто технологических процедур: ввод в паз инструментов (гладилки, подбойки) для закрывания пазовой коробочки, осадки проводников и ввода клина.
Обмотка якоря коллекторной микромашины обычно выполняется прямой вмоткой витков в пазы. Обмотка может быть «хордовой» или «двуххордовой». После намотки каждой катушки должны быть выполнены выводы к петушкам соответствующих коллекторных пластин.
Обмотка якоря или статора для обеспечения симметричности выполняется раздельно: а) намотка катушек или катушечных групп; б) укладка катушек в пазы с подъемом шага.
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Внимательно ознакомиться с содержанием технологического процесса выполнения обмотки. Заправить провод согласно
9
инструкции. Проверить наладку режимов намотки катушки. Включить станок и намотать катушку. Проверить выполненное число витков на соответствие чертежу. Переналадить оборудование для намотки следующей катушки. При необходимости выполнить и зафиксировать выводы катушек. Соблюдая требования конструкторской и технологической документации, завершить намотку катушечной группы.
При раздельной обмотке катушки заложить в пазы с подъемом шага.
Используя предусмотренный технологией инструмент, закрыть пазовые коробочки, осадить провода в сторону дна паза, заложить клинья.
Проверить обмотку на обрыв провода, измерить сопротивление, проверить на отсутствие замыканий на корпус и между разобщенными катушками.
Все действия и режимы по пунктам зафиксировать письменно для отражения в отчете.
КОНТРОЛЬНЫЕ ВОПРОСЫ
1.Как заправить провод в систему КПК намоточного
станка?
2.Из каких соображений назначаются режимы
намотки?
3.Что называют катушечной группой обмотки?
4.Как выполняется пазовая изоляция в электрических микромашинах?
5.В чем различие прямой вмотки и раздельной обмотки пазового магнитопровода?
6.Как правильно закрыть пазовую изоляцию после заполнения паза проводниками?
7.Как заложить в заполненный паз пазовый клин?
8.Как проверить качество обмотки?
10
ЛАБОРАТОРНАЯ РАБОТА №3
ИССЛЕДОВАНИЕ ОСНАЩЕНИЯ РАБОЧЕГО МЕСТА СБОРКИ МАГНИТОПРОВОДА ЭЛЕКТРИЧЕСКОЙ МИКРОМАШИНЫ
ЦЕЛЬ РАБОТЫ
Ознакомление с номенклатурой, технологическими характеристиками и правилами практического использования оборудования, оснастки и инструментария рабочего места сборщика шихтованных магнитопроводов электрических микромашин.
СОДЕРЖАНИЕ РАБОТЫ
Изучение номенклатуры, технологических характеристик и правил практического использования оборудования, приспособлений, технологических и мерительных инструментов, необходимых для выполнения шихтовки магнитопровода ротора или статора электрической микромашины. Ознакомление с технологическими и конструкторскими документами, приемами наладки оборудования и оснастки, использования инструментария
ТЕОРЕТИЧЕСКИЕ СВЕДЕНИЯ
Магнитопроводы электрических машин, изготовленные из специальной электротехнической стали, выполняются шихтованными. Это значит, что изделие собирается из предварительно сформированных методами вырубной штамповки, электроэрозионной или лазерной резки листов и покрытых слоем изоляции. Такое решение позволяет снизить потери энергии в машине от вихревых токов и снизить в минимуму затраты на изготовление магнитопровода, имеющего сложную геометрическую конфигурацию.
11
При сборке магнитопровода следует обеспечить совпадение сопрягаемых листов по контуру, требования чертежа по величине и точности размеров сопрягаемых поверхностей, расчетный коэффициент заполнения магнитопровода сталью. Отдельно должны быть выполнены требования по состоянию поверхностей, соприкасающихся с обмоткой, которая на этапе выполнения обмоточных работ должна быть уложена на магнитопроводе. Решение поставленных задач облегчается наличием предусмотренного чертежом матричного знака на каждом листе.
Для выполнения шихтовочной операции на рабочем месте должны присутствовать: стол слесаря-сборщика, слесарная плита, рейсмус, специальные оправки, снабжённые средствами контроля положения матричного знака, реечный, винтовой или пневматический пресс с возможностью контроля величины прессового усилия, весы для пакетирования листов, набор разновесок, щуп для проверки плотности листов в пакете, специальный или универсальный мерительный инструмент, вспомогательные материалы в соответствии с требованиями технологической документации.
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Работу начинать с изучения требований технологической документации к оснащению рабочего места сборщика магнитопровода. Обратить внимание на специальные требования к оснастке в части точности выполнения требований чертежа изделия.
Проверить наличие оснастки. Тщательно проверить соответствие её технологических характеристик требованиям документации. Убедиться в наличии и точности геометрии и размеров поверхностей технологического базирования операции шихтовки.
Убедиться в справедливости назначенного веса пакета листов, обеспечивающего заданный коэффициент заполнения
12
магнитопровода сталью. Убедиться в гарантированной точности определения веса пакета.
Обсудить с персоналом возможности механизации и автоматизации изучаемой операции. Зафиксировать наиболее привлекательные предложения по этому вопросу.
Сделать эскизы используемого оборудования с указанием основных технологических характеристик и требований по наладке.
КОНТРОЛЬНЫЕ ВОПРОСЫ
1.Какие средства оснащения рабочего места шихтовщика предусматриваются технологическими документами?
2.Какие сборочные действия называют шихтовкой в производстве электрических машин?
3.Какое оборудование используется для подбора числа листов в отдельном магнитопроводе?
4.Как устроена шихтовочная оправка, какие элементы её конструкции гарантируют точность шихтовки?
5.Какое оборудование используется для прессовки магнитопровода?
6.Как зафиксировать спрессованное состояние шихтованного магнитопровода?
7.Какими технологическими средствами обеспечивается совпадение листов магнитопровода по контуру?
ЛАБОРАТОРНАЯ РАБОТА №4
ИССЛЕДОВАНИЕ ПРОЦЕССА СБОРКИ МАГНИТОПРОВОДА ЭЛЕКТРИЧЕСКОЙ МИКРОМАШИНЫ
ЦЕЛЬ РАБОТЫ
13
Изучить порядок и режимы шихтовки магнитопровода электрической микромашины, приемы наладки оборудования, произвести шихтовку магнитопровода. Проверить влияние наладочных параметров на качество магнитопровода.
СОДЕРЖАНИЕ РАБОТЫ
Выполнить наладку технологической оснастки. Произвести шихтовку магнитопровода в соответствии с требованиями чертежа и технологических документов. Проверить качество полученного магнитопровода. Исследовать влияние наладки оснастки и режимов шихтовки на качество магнитопровода.
ТЕОРЕТИЧЕСКИЕ СВЕДЕНИЯ
Магнитопровод электрической микромашины является её активной частью, обеспечивая необходимые параметры магнитного поля. Магнитопровод может содержать пазы для укладки обмотки. В современных конструкциях все чаще используются так называемые гладкие, беспазовые обмотки, проводники которых ровным слоем укладывают и фиксируют на гладкой поверхности магнитопровода. Это позволяет значительно упростить конфигурацию и изготовление магнитопровода.
Как правило, магнитопровод набирается из отдельных листов, изготовленных из специальной электротехнической стали методом вырубной штамповки, лазерной или электроэрозионной резки. Листы должны быть покрыты слоем изоляции, что ослабляет потери энергии в машине от вихревых токов.
Важным параметром шихтованного магнитопровода является коэффициент заполнения его объема сталью. Этот показатель определяется не только соотношением толщины листа и изоляционной пленки, но и неплоскостностью самих листов. Поэтому для их плотного прилегания друг к другу шихтованные магнитопроводы электрических машин сжимают вдоль оси с необходимым усилием и фиксируют в этом состоянии, используя
14

различные конструктивные решения: стяжные скобы, заклепки, сварные швы или др.
В мелкосерийном производстве шихтовка магнитопроводов производится вручную и отличается высокой трудоемкостью. Технологический процесс включает следующую последовательность действий: пакетирование, ориентирование, спрессовка и фиксация в спрессованном состоянии.
Целью пакетирования является подбор для каждого магнитопровода такого числа листов, которое обеспечивало бы его заданную длину при расчетном усилии осевой спрессовки. Обычно в рабочем чертеже указывают количество листов, входящих в магнитопровод. Однако руководствоваться этим указанием в производстве неудобно, так как погрешность толщины листов накапливается, что может привести к выходу полученной длины магнитопровода за пределы установленного допуска. Выявить это можно только после спрессовки пакета. Поэтому необходимость корректировки длины пакета путем изменения числа листов повышает трудоемкость операции. Практикой установлено, что пакетирование листов удобнее выполнять взвешиванием. Вес пакета определяется выражением:
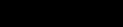 , (3)
где: Gп - вес пакета; kзап - расчетный коэффициент заполнения магнитопровода сталью; Gм - вес магнитопровода, если бы он был выполнен из монолитного куска стали.
Ориентированием листов обеспечивают совпадение контуров листов в магнитопроводе. Чем точнее взаимное ориентирование листов, тем меньше собранный магнитопровод нуждается в дополнительной обработке после сборки. Чаще всего для ориентирования листов используют специальное приспособление – шихтовочная оправка. При ориентировании листы должны свободно перемещаться вдоль оси оправки, что обеспечивается технологическим зазором. Его величина должна быть больше суммы допусков на размеры охватывающих поверхностей листа
15
и охватываемых поверхностей оправки. Следует обратить внимание на то, что в пределах этого зазора лист может смещаться относительно оправки, что снижает точность ориентирования.
После ориентирования на оправке всех листов пакета выполняют осевую прессовку магнитопровода. Усилие прессовки выбирается из двух соображений, противоречащих друг другу.
С одной стороны - это усилие должно быть максимальным для достижения возможно большего коэффициента заполнения магнитопровода сталью. С другой же стороны - это усилие не должно привести к разрушению изоляционных прослоек между листами. Усилие прессовки определяют, как:
Р р0 F, |
(4) |
где: р0 - удельное усилие, величина которого зависит от материала листов изоляции и длины пакета; F - площадь листа.
Не снимая прессующего усилия Р, размер пакета следует зафиксировать средствами, предусмотренными конструкцией приспособления. После чего оправку с магнитопроводом снимают с пресса. Контролируют длину спрессованного магнито-
провода ( ), где - размер по чертежу. Часть размеравыбирается после повторной подпрессовки изделия. Ее необходимость связана с тем, что со временем спрессовка сердечника ослабевает вследствие усадки изоляционных пленок, выравнивания листов и др. Удельное усилие подпрессовки выбирается на 15 20% меньше первоначального, что обеспечит стабильность прессовки листов в дальнейшем. В процессе прессовки магнитопровода иногда приходится корректировать число листов для получения требуемой осевой длины .
Более точное ориентирование листов может быть достигнуто при их установке непосредственно на вал, когда не только можно избежать технологического зазора, но и устанавливать листы с необходимой посадкой, обеспечивающей прочность соединения магнитопровода с валом.
16
ПОРЯДОК ВЫПОЛНЕНИЯ РАБОТЫ
Выполнить наладку оснастки, в соответствии с требованиями технологической документации. Определить требуемый коэффициент заполнения магнитопровода сталью и выполнить пакетирование листов.
Ориентируя листы друг относительно друга по матричному знаку, собрать пакет на шихтовочной оправке. Произвести спрессовку пакета, соблюдая требования к усилию прессовки. В процессе прессовки произвести замер толщины пакета при нескольких промежуточных значениях прессового усилия. Построить зависимость толщины пакета от усилия прессовки. С помощью щупа проверить плотность окончательной спрессовки пакета. Средствами технологического оснащения зафиксировать пакет в спрессованном состоянии.
Проверить размеры магнитопровода на соответствие требованиям чертежа. При необходимости повторить переходы операции для исключения выявленного дефекта.
Выдержать пакет в нормальных условиях некоторой время (2 – 4 часа), после чего повторно проверить плотность спрессовки. Установить пакет под пресс, произвести подпрессовку указанным в техдокументации усилием. Измерить толщину пакета, вычислить усадку.
Проверить сборочные размеры пакета и оценить степени распушения.
КОНТРОЛЬНЫЕ ВОПРОСЫ
1. Какие переходы содержит шихтовочная опера-
ция?
2. Для чего выполняется пакетирование листов по
весу?
3. Как определить коэффициент заполнения пакета листов сталью?
17
4.Как при шихтовке обеспечивается максимальное совпадение листов по контуру вырубки?
5.Из каких соображений назначается усилие прес-
совки пакета?
6.Как проверить качество сборки пакета магнито-
провода?
7.Какие причины вызывают распушение листов?
8.Для чего выполняется подпрессовка пакета?
ЛАБОРАТОРНАЯ РАБОТА №5
ИССЛЕДОВАНИЕ ПРОЦЕССА СБОРКИ И РЕГУЛИРОВКИ ЭЛЕКТРИЧЕСКОЙ МИКРОМАШИНЫ ПОСТОЯННОГО ТОКА
ЦЕЛЬ РАБОТЫ
Освоить методы и приемы выполнения подготовительных работ, сборки и регулировки микроэлектродвигателя постоянного тока. Изучить применяемое оборудование, получить практические навыки работы с оборудованием, оценить влияние режимов сборкина качество продукции.
СОДЕРЖАНИЕ РАБОТЫ
Изучить конструкцию двигателя по чертежам, обратив внимание на требования к сборочным размерам, наладке щеточного узла, свободе хода ротора, собранному изделию в целом, указания по выполнению регулировочных работ Ознакомиться с технологическими документами, уяснить состав, последовательность сборочных операций, требования к режимам сборки.
Выполнить сборочно-подготовительные операции, сборку узлов машины и изделия в целом, выполнить необходимые регулировки.
18