Материал: Методические указания к выполнению лабораторных работ по курсу «Физические основы материаловедения» для студентов направления 16.03.01 «Техническая физика». Жиляков Д.Г., Горожанкина О.В
КРАТКИЕ ТЕОРЕТИЧЕСКИЕ СВЕДЕНИЯ Цель любого процесса термической обработки заключа-
ется в том, чтобы нагревом до определенной температуры и последующим охлаждением вызвать желаемое строение металла. Основными факторами воздействия при термической обработке являются температура и время.
Если в сплавах при нагреве имеет место фазовое превращение (полиморфное превращение, растворение второй фазы и т.д.), то нагрев выше некоторой критической температуры вызывает изменение в строении сплава. При последующем охлаждении произойдет обратное превращение. Если охлаждение происходит достаточно медленно, то превращение совершается в полной мере, фазовый состав будет соответствовать равновесному состоянию (отжиг). Если охлаждение быстрое, то зафиксируется состояние сплава, характерное для высоких температур (закалка).
Во многих случаях закалка фиксирует не состояние сплава при высокой температуре, а некоторую стадию структурного превращения, при которой в сплаве не достигается еще равновесное состояние.
И в том, и в другом случае сплав нагревается выше температуры фазового превращения и окончательное строение приобретает в результате превращения при последующем охлаждении.
Термической обработкой называют комплекс технологических операций нагрева материала до определенных температур, выдержки при этих температурах и охлаждения с различными скоростями с целью изменения структуры и свойств. Упрочнению термической обработкой в машиностроении подвергается до 40 % стали, потребляемой этой отраслью. Выбор материала и вида его термической обработки с целью получения максимальных технико-экономических показателей является наиболее важным и сложным звеном в процессе конструирования и изготовления изделия, определяющим его надежность и долговечность. Основными операциями термической
24
обработки, различно изменяющими структуру и свойства стали, и назначаемыми в зависимости от требований, предъявляемых к полуфабрикатам и изделиям, являются отжиг, нормализация, закалка и отпуск.
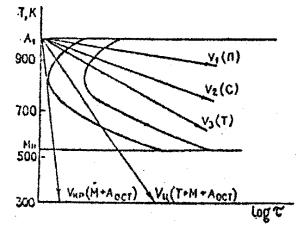
Общее описание процессов отжига, закалки и нормализации можно сделать при наложении кривых охлаждения на диаграмму изотермического распада аустенита. Первым (общим) этапом всех этих процессов является нагрев для получения структуры аустенита выше критических температур A1 -A3. Далее следует выдержка при этих температурах для выравнивания температуры и завершения образования аустенита и охлаждение до комнатных температур. В процессе охлаждения происходит превращение переохлажденного аустенита, причем строение и свойства стали зависят от скорости охлаждения
(рис. 7).
Рис. 7. Влияние скорости охлаждения на превращение аустенита в стали
При отжиге сталь после нагрева выше критической точки медленно охлаждается вместе с печью со скоростью V1 , обеспечивающей получение в углеродистой стали наиболее равновесной структуры - перлита. Для проведения полного отжига доэвтектоидную сталь нагревают до температур, на 20-400 вы-
25
ше точки А3 и охлаждают вместе с печью. Структура после охлаждения – феррит и перлит.
Для заэвтектоидных сталей полный отжиг с нагревом выше Аcm не используют. Для них применяют отжиг с нагревом до 740-7800С и последующим медленным охлаждением. Структура после охлаждения – зернистый перлит.
При нормализации сталь нагревают до температур на 30500С выше линии GSE; охлаждение производится на спокойном воздухе со скоростью V2, обеспечивающей в углеродистой стали получение структуры сорбита.
При охлаждении в масле со скоростью V3 получается структура троостита. Критическая скорость охлаждения - это минимальная скорость, при которой не происходит распада аустенита на феррит и цементит. Охлаждение со скоростью выше критической реализуется при использовании в качестве охлаждающей среды воды и обеспечивает в углеродистой стали получение наиболее неравновесной структуры - мартенсита.
Указанные выше структуры: перлит, сорбит и троостит - являются продуктами распада переохлажденного аустенита в области перлитного превращения, представляют собой ферри- то-цементитные смеси пластинчатого строения и отличаются друг от друга по структуре только степенью дисперсности. Однако это различие вызывает существенное изменение свойств: по мере увеличения дисперсности в ряде перлит -сорбит - троостит пластичность стали уменьшается, а твердость ее возрастает.
Мартенситное превращение Мартенситное превращение протекает при быстром охла-
ждении (Vкр) углеродистой стали с температуры выше А1, например, в воде, когда подавлен диффузионный распад аустенита на смесь двух фаз (феррита и карбида), резко отличающихся по составу от исходного аустенита. Концентрация углерода в мартенсите такая же, как и в исходном аустените, следовательно, в отличие от перлитного превращения мартенситное превращение – бездиффузионное. Это превращение характеризуется некоторыми особенностями.
26
1.Превращение аустенита в мартенсит может протекать только при непрерывном охлаждении.
2.Превращение аустенита в мартенсит никогда не идет до конца, даже при при охлаждении ниже точки Мк; всегда в закаленной стали кроме мартенсита, остается небольшое количества остаточного аустенита, что объясняется увеличением объема и фазовым наклепом аустенита.
3.Превращение аустенита в мартенсит протекает с огромной скоростью.
4.При превращении аустенита в мартенсит возникают большие внутренние напряжения, которые вызывают деформацию, а иногда появление трещин в закаленных изделиях.
5.Мартенсит имеет игольчатое строение.
Превращение аустенита в мартенсит при охлаждении начинается с определенной для каждой марки стали температу-
ры Мн.
При закалке на мартенсит резко возрастает твердость стали. Например, твердость эвтектоидной стали в отожженном состоянии равна ~ 18 HRC, а в закаленном - ~ 65 HRC. высокая твердость сталей, закаленных на мартенсит, обусловлена, главным образом, возникновением сильных искажений в решетке пересыщенного -раствора за счет внедренных атомов углерода. Другими причинами упрочнения являются: фазовый наклеп – деформация решетки из-за увеличения объема при мартенситном превращении, образование внутри кристаллов мартенсита множества двойниковых пластин, тормозящих движение дислокаций, закрепление дислокаций атмосферами из атомов углерода, а также дисперсными частицами карбида, успевающими выделиться из мартенсита в период закалочного охлаждения ниже температуры Мн.
Закалка стали Полная закалка с нагревом до температуры, обеспечива-
ющей получение структуры однородного аустенита, применяется только для доэвтектоидных и эвтектоидных сталей. Структура после закалки этих сталей будет состоять из мелко-
27
игольчатого мартенсита и остаточного аустенита. При нагреве доэвтектоидных сталей до температуры выше А1 , но ниже А3 (неполная закалка) структура стали будет состоять из аустенита
иферрита. При последующем охлаждении со скоростью выше критической феррит в структуре сохранится, а аустенит превратиться в мартенсит. Наличие феррита ведет к снижению твердости стали и одновременно не увеличивает пластичность
иударную вязкость стали (брак по недогреву). Перегрев стали, т.е. нагрев на 150-2000С выше А3, способствует росту аустенитного зерна. После охлаждения структура стали будет состоять из крупноигольчатого мартенсита и остаточного аустенита, обладающего пониженной ударной вязкостью (брак по перегреву).
Заэвтектоидные стали закаливают с температур, превышающих точку А1 на 35-60 оС (неполная закалка). При закалке с температур в интервале А1 – Аcm в заэвтектоидных сталях наряду с мартенситом имеется остаточный аустенит и вторичный цементит, который повышает износостойкость инструмен-
та. Нагрев до температур выше Аcm вреден, так как твердость при этом не возрастает, но зато укрупняется аустенитное зерно, усиливается обезуглероживание поверхности и растут закалочные напряжения.
Режим охлаждения должен давать необходимую глубину прокаливаемости и не приводить к возникновению сильных закалочных напряжений.
Закалочные напряжения складываются из термических и структурных напряжений. Термические напряжения возникают в результате перепада температур по сечению образца, т.к. наружные и внутренние слои образца сжимаются на разную величину. Мартенситное превращение связано с увеличением объема на несколько процентов. А поскольку из-за перепада температур оно происходит не одновременно в разных точках сечения изделия, возникают структурные напряжения.
Чем выше температура нагрева под закалку и скорость охлаждения, тем больше перепад температур, что ведет к росту термических и структурных напряжений.
28