Материал: Методические указания по выполнению курсовой работы по ПМ Участие в организации производственной деятельности структурного подразделения. Тимофеева Е.А
ФГБОУ ВПО «Воронежский государственный
технический университет»
Естественно-технический колледж
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
по выполнению курсовой работы
по ПМ Участие в организации производственной деятельности структурного подразделения
Раздел 02.01 «Планирование деятельности структурного подразделения»
для студентов специальности 15.02.08 «Технология машиностроения»
Воронеж 2015
Составитель: преп. Е.А. Тимофеева
УДК 621.38
Методические указания по выполнению курсовой работы по ПМ Участие в организации производственной деятельности структурного подразделения Раздел 02.01 «Планирование деятельности структурного подразделения» для студентов специальности 15.02.08 «Технология машиностроения» /ФГБОУ ВПО «Воронежский государственный технический университет»; сост. Е.А. Тимофеева. Воронеж, 2015. 15 с.
Методические указания предназначены для студентов 4 курса Естественно-технического колледжа для специальности 15.02.08 «Технология машиностроения» для закрепления знаний, полученных студентами при изучении дисциплины «Планирование деятельности структурного подразделения», и привития навыков самостоятельной работы по расчету технико – экономических решений по созданию нового производства.
Методические указания подготовлены в электронном виде в текстовом редакторе Microsoft Word 2003 и содержатся в файле МУ для СРС.doc
Библиогр.: 3 назв.
Рецензент канд. экон. наук, доц. Л.А. Дронова
Ответственный за выпуск директор ЕТК ВГТУ профессор А.А. Долгачев
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
© ФГБОУ ВПО «Воронежский государственный технический университет», 2015
Общие положения
Курсовая работа имеет целью закрепить знания, полученные студентами при изучении дисциплины «Планирование деятельности структурного подразделения» и привить навыки самостоятельной работы по расчету технико – экономических решений по созданию нового производства.
Работа выполняется по материалам практики на предприятии.
Задание на курсовую работу выдается на специальном бланке. Оно включает тему курсовой работы, сроки ее выполнения, вид работ по изготовлению детали, нормы времени по операциям, разряды работ, цена оборудования марки и оптовые цены потребляемых материалов, номы их расхода, а так же другие дополнительные данные.
Работа состоит из двух взаимосвязанных частей:
первая представляет собой технико – экономическое обоснование проектируемого механического участка в соответствии с принятой в мждународной практике методикой;
вторая часть – индивидуальное задание, выполняемое на заданного преподавателя, либо по материалам первой части как углубление и дополнение одной из составляющих технико – экономического обоснования предлагаемого решения.
Содержание курсовой работы
Курсовая работа, имеющая название «Расчет технико – экономических показателей участка механической обработки деталей» должна содержать следующие разделы:
Титульный лист;
Задание на курсовую работу;
Лист «Замечание руководителя»;
Содержание;
Введение;
Основную часть (план производства продукции, расчет потребности в технологическом оборудовании, расчет стоимости основных фондов участка и амортизационных отчислений, расчет потребности в трудовых ресурсах и средствах на оплату труда, расчет потребности в материалах, расчет текущих издержек, расчет основных технико – экономических показателей);
Индивидуальное задание;
Заключение;
Список литературы;
Приложения.
Методические указания по выполнению основных разделов курсовой работы
Во введении к работе следует указать цель работы, задачи, которые необходимо решить для достижения указанной цели. Кроме того, во введении дается характеристика актуальности решаемой задачи, обосновывается необходимость этой работы, ее практическая значимость, приводится используемые приемы и методы исследования.
Заключение по курсовой работе должно содержать выводы о степени достижения задания на курсовую работу. Вы должны сделать вывод о целесообразности создания данного производства рассматриваемого продукта и о его эффективности. Предприятие постоянно осуществляет новые проекты, результатом которых могут быть:
совершенствование производства выпускаемой продукции на базе использования более современных технологий и оборудования;
экономия производственных ресурсов;
улучшение качества продукции;
повышение экологической безопасности.
1.1 План производства продукции
Для расчетов используется производственная программа, применяемая в курсовой работе по технологии машиностроения. Программа должна показывать количество изделий, производимых на участке в течение одного года и затраты труда в нормо-часах. Разбивка по кварталам производится с учетом количества рабочих дней в квартале.
При планировании производственной мощности механического участка исходными данными являются нормы трудоемкости по операциям. Так как на планируемом участке возможно изготовление целого ряда деталей с аналогичным технологическим процессом, расчет следует вести с учетом коэффициента корректировки (Приложение 2).
Годовая производственная программа в нормо – часах рассчитывается по формуле:
Qч.в.
= Nч.в. ·
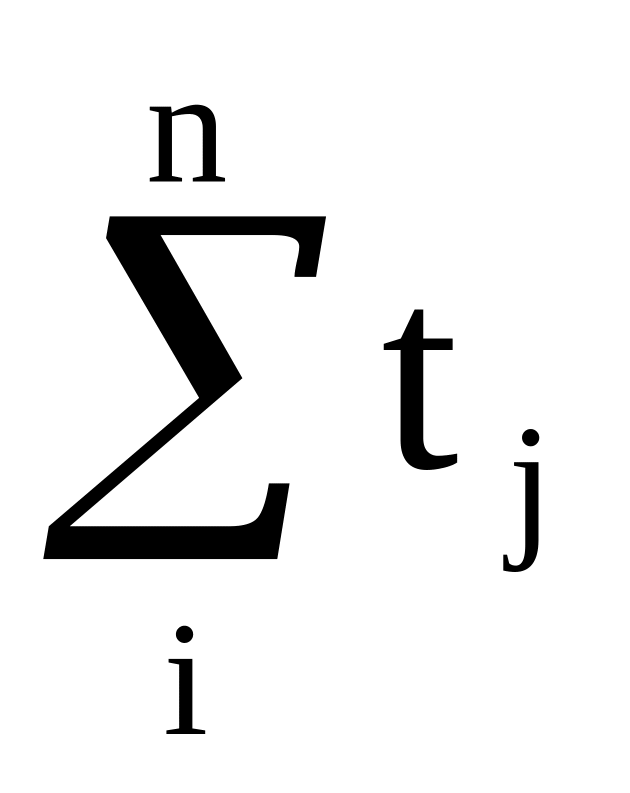 ,
где n – количество технологических операций.
В этом же разделе характеризуется тип производства (единичный, серийный и массовый). Каждый тип производства имеет свои особенности и каждому из них свойственна соответствующая форма организации производственного процесса /4, с. 60/.
Раздел заканчивается заполнением табл. 1.
Таблица 1
№ п/ п |
Наименование изделия |
Всего за год |
В том числе по кварталам |
||||||||
Шт. |
н-ч |
I |
И |
III |
IV |
||||||
Шт. |
н-ч |
Шт. |
н-ч |
Шт. |
н-ч |
Шт. |
н-ч |
||||
1.2 Расчет потребности в технологическом оборудовании
Определение количества производственного оборудования в серийном производстве на каждой операции технологического процесса ведется по формуле:
Ср = (N · tj) / (Fэ · Кв.н. · 60), |
где Ср - количество станков, необходимое для выполнения операции;
N - производственная программа, шт.;
tj – трудоемкость работ, выполняемых на оборудовании;
Fэ - эффективный фонд времени работы оборудования, ч.;
Кв.н. - плановый коэффициент выполнения норм. 1,1
Эффективный фонд времени работы оборудования определяется по формуле:
Fэ =Тпл · Тсм. · h (1 – (∆Fр/100)), |
где Тпл - число рабочих дней в плановом периоде;
Тсм - продолжительность смены, ч.;
h - число смен работы оборудования;
∆Fр - потери времени на ремонт оборудования (9-10%).
Расчетное количество станков (Ср) округляется до ближайшего целого числа в большую сторону - принятого количества станков (Сп). Загрузка оборудования более 100% не рекомендуется, т.к. перегруз станков ведет к поломкам.
Определение количества станков (рабочих мест) в массовом производстве на каждой операции поточной линии ведется по формуле:
Ср = tшт. / ч, |
где tшт. - штучная норма времени на операцию, мин.;
ч - такт поточной линии, мин.
Принятое количество оборудования (рабочих мест) определяется путем округления расчетного количества до ближайшего целого числа, при этом загрузка не должна превышать 11%. После окончания расчетов количества производственного оборудования (рабочих мест) определяем коэффициент загрузки станков (рабочих мест) К3 в процентах:
Кз = (Ср / Сп) · 100, |
Средний коэффициент загрузки оборудования участка определяется по формуле:
Кз = (∑ Ср / ∑ Сп) · 100, |
где Ср - расчетное количество станков (рабочих мест);
Сп - принятое количество станков (рабочих мест).
По коэффициентам загрузки каждого станка и среднему коэффициенту необходимо построить график загрузки оборудования (рабочих мест). Ширина столбиков в соответствующем масштабе должна быть пропорциональна количеству станков данной модели. Средний коэффициент загрузки всего станочного парка не графике вычерчивается горизонтальной красной линией, проходящей через весь график.
Студент должен стремиться к тому, чтобы величина среднего процента загрузки станков была не ниже отраслевого коэффициента загрузки оборудования (0,8-0,9). Догрузка оборудования может производиться несколькими путями: 1) подбором аналогичных деталей заданной с установлением годовых программ по этим деталям (коэф. корректировки программы см. приложение №1); 2)приведенной программой выпуска изделий, когда догружаемые детали условно по трудоемкости приводятся к заданной (типовой) детали; 3) отбирают детали для погрузки только определенных типов станков в качестве кооперирования или услуг другими участками и цехами завода. В этом случае определяют количество станко-часов принимаемых для каждого типа оборудования так, чтобы К3=0,85-0,95.
Расчеты оформите в табл. 2.
Таблица 2
Наименование оборудования |
Трудоемкость годового выпуска, час (N · tj) |
Годовой фонд времени работы оборудования, (Fэфj) |
Коэффициент выполнения норм, kвн |
Количество оборудования |
Коэффициент загрузки оборудования |
|
расчетное |
принятое (округленное) |
|||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
1 Токарное |
|
|
|
|
|
|
2 Фрезерное |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Итого: |
Х |
Х |
Х |
Х |
Х |
Х |