Материал: Оборудование, приспособления и инструмент для разборочносборочных работ
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
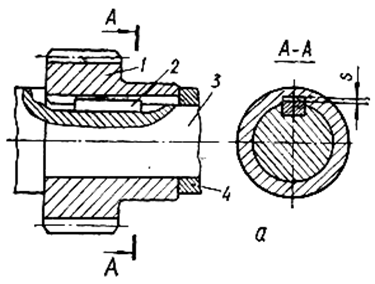
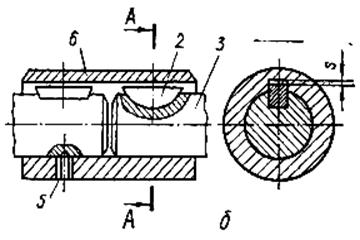
При запрессовке подшипника в корпус:- корпус нагреть струей воздуха или погружением (малогабаритные корпуса) в горячее масло.- усилие прикладывать к наружному кольцу (рис. 5, Г).При одновременной напрессовке на вал и в гнездо:- усилие прикладывать на торцы обоих колец,- вал и корпус должны быть неподвижны (рис. 5, В).При сборке игольчатых подшипников с закрытым торцом:- использовать оправку (рис. 5, Е),- отверстие охватывающей детали 2 смазать тонким слоем консистентной смазки,- в отверстие ввести монтажный валик 3 и в образовавшийся зазор устанавливают комплект иголок (роликов).- вместо монтажного валика ввести рабочую ось.Если торец игольчатого подшипника открыт, то иглы вводят в зазор между осью и корпусом без монтажного валика.При установке неразъемных подшипников скольжения (втулки распределительного вала):- запрессовывать в гнезда, совместив маслопроводимые отверстия втулки и корпуса;- расточить или развернуть втулки под диаметр шеек сопряженных валов. Если втулки соосны - растачивать (развертывать) с одной установки. При сборке разъемных подшипников скольжения (вкладышей):добиться равномерного прилегания вкладышей к поверхностям гнезд корпусов и шеек валов;при необходимости, при сборке узлов с толстостенными вкладышами, выполнить пригоночные работы к поверхностям гнезд и к шейкам валов (по пятнам касания);пригонку тонкостенных вкладышей к гнездам и валу не производить.для обеспечения равномерного зазора между шейкой вала и вкладышем необходимо:тщательно проверить геометрическую форму и соосность гнезд, а также параллельность плоскостей разъема;убедиться в наличии гарантированного зазора между шейкой и вкладышами.Масляный зазор для толстостенных вкладышей равен (0,001...0,005)D, тонкостенных (0,001...0,0015) D, Где D —Диаметр шейки вала, мм.Cборка шпоночных соединений. Призматические и сегментные шпонки устанавливают в паз вала с натягом по ширине (легкими ударами медного молотка).Между торцом шпоночной канавки ступицы (втулки) и верхней плоскостью шпонки должен быть зазор 5 (рис. 6, А, б).
  | |
| | |
Клиновидные шпонки должны входить в пазы сопрягаемых деталей с натягом по высоте. Между боковыми гранями и головкой шпонки должен быть зазор 5 (рис. 6, В). Зазор «головка шпонки - торец ступицы» равен 1,0... 1,5 высоты шпонки у головки.
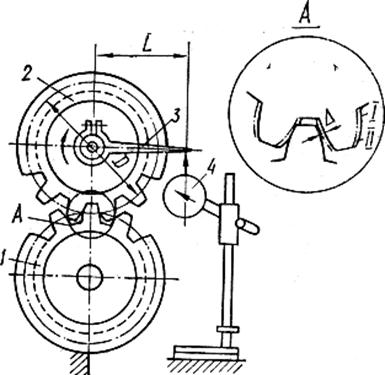
Cборка шлицевых соединенийа) неподвижные:- натяг 0,03...0,04 мм,-охватывающую деталь (шестерню) нагреть до температуры 90...120°С, а затем напрессовать на вал до упора.б) подвижные:- шестерня должна свободно перемещаться от усилия руки по всей длине шлицов вала, предварительно смазанных моторным маслом.Сборка зубчатых передач.качество сборки оценивать по боковому зазору и прилеганию рабочих поверхностей зубьев,боковые зазоры между зубьями замерять индикатором или щупом, а для зубчатых зацеплений с большим модулем — с помощью свинцовой пластины, прокатив ее между зубьями и измерив ее толщину,прилегание рабочих поверхностей зубьев оценивать по расположению и форме пятна контакта,в шестернях, находящихся в постоянном зацеплении, торцы венцов зубьев должны совпадать.Боковой зазор в зацеплении можно замерить индикатором (рис. 7). Методика измерения:- застопорить нижнюю шестерню 1,- стержень индикатора 4 установить перпендикулярно хомуту 3,- проворачивая незакрепленное зубчатое колесо 2, фиксировать показания индикатора.
Рис. 7. Проверка бокового зазора в зацеплении цилиндрических зубчатых колес: 1 — нижняя шестерня; 2 — зубчатое колесо, 3 — Хомут; 4 — Индикатор, I— II— положения зубчатого колеса.Боковой зазор определяют по формуле:∆ = Dh / 2Lгде D — диаметр делительной окружности зубчатого колес, мм;L — длина плеча, мм; h — показания индикатора, мм,Прилегание (взаимный контакт) рабочих поверхностей зубчатых колес. Проверка «на краску».
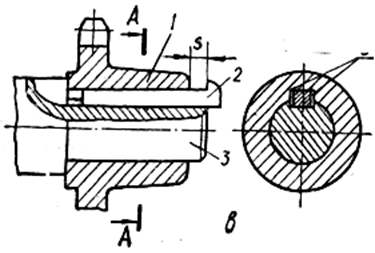 Рис. 6. Сборка шпоночных соединений: А - Призматической шпонкой; Б — сегментной шпонкой; В — Клиновой шпонкой; 1 — зубчатое колесо; 2 — шпонка: 3 — вал; 4 — Распорная втулка: 5 — установочный винт; 6 — втулка; S— зазор. |
 |
Возможная форма и расположение отпечатка показаны на рисунке 8.Рис. 8. Проверка правильности контакта зубчатых колес «на краску»: А — цилиндрических; Б— конических зубьев ведущей шестерни; в — конических зубьёв ведомой шестерни» I — при нормальном межцентровом расстоянии; II — при уменьшенном; III— при увеличенном, IV —при перекосе осей; V— при нормальном зацеплении; VI, VII, VIII — при неправильном зацеплении.Сборка цепных и ременных передач. Необходимые условия:- параллельность и расположение в одной плоскости валов и звездочек (шкивов),- стрела прогиба:для горизонтальных цепных передач - 2 % от межцентрового расстояния,для вертикальных — 0,6 % от межцентрового расстояния,для клиноременных передач –1,5 – 2,0 % от межцентрового расстояния при усилии 10 кг.Установка самоподжимных сальников и др. уплотнений. При запрессовке самоподвижного сальника усилие прикладывать только к армированному корпусу.Сальник вместе устанавливать на шейку вала при помощи конусной оправки. Шейку вала предварительно смазать моторным маслом. Обеспечить перпендикулярность плоскости расположения сальника к оси вала.Установка фетрового (войлочного) уплотнения:пропитать в солидолографитной смеси (80% солидола и 20 % чешуйчатого графита) в течение 30 мин. при 50...70°С.пропитанное уплотнение установить в канавку корпуса и обжать оправкой по месту.При установке Асбестового кольца (шнура):отпустить нажимную втулку;в зазор между корпусом и валом намотать шнур,зажать втулкой.Зазор между торцами втулки и корпуса в рабочем положении должен быть не менее 3 мм. При установке уплотняющих картонных прокладок:покрыть клеем «Герметик», если они соприкасаются с маслом (допускается ставить без клея),покрыть пастой типа УН-25, суриком или белилами, если они соприкасаются с водой.пробковые прокладки перед установкой выдержать в увлажненной ткани в течение 4...5 ч.Сборка заклепочных соединений:сверление отверстия под заклепку;фиксация склепываемых деталей с помощыо штифтов;сжатие склепываемых деталей.высаживание свободного конца заклепок (равен 1,5 диаметра Заклепки) оправками с приложением ударной или статической нагрузки.Клепка может выполняться в холодном состоянии или после предварительного нагрева заклепок до температуры 900... 950 °С.
Второй способ клепки бесшумен и обеспечивает получение соединения лучшего качества. Механизация клепки заключается в применении клепальных скоб, пневматических клепальных молотов и специальных клепальных машин (прессов, полуавтоматов и автоматов).Необходимая сила холодной клепки (кН) на прессах составляет не менее 250 F, А горячей — 100 F, Где F — Площадь поперечного сечения заклепки, см2. Пресс выбирают из расчета превышения расчетной силы клепки на 20...40%.Раздел 3. Охрана труда и техника безопасности
3.1) Охрана труда на СТО
ТО и ТР автомобилей производится в специально отведенных местах (постах), оснащенных необходимыми приборами и приспособлениями, инвентарем, оборудованием и инструментом, в том числе специализированным, предусмотренными определенным видом работ.На посты ТО и ТР автомобили должны подаваться чистыми и в сухом состоянии.Постановка автомобилей на посты ТО и ТР осуществляется под руководством мастера или начальника участка.Не допускается въезжать в помещения стоянки, ТО и ТР на автомобиле, габариты которого превышают указанные над въездными воротами.Автомобиль, установленный на напольный пост ТО и ТР, необходимо надежно закрепить путем установки не менее двух упоров под колеса, затормозить стояночным тормозом, при этом рычаг коробки переменных передач должен быть установлен в нейтральное положение, на автомобилях с бензиновыми двигателями следует выключить зажигание, а на автомобилях с дизельными двигателями перекрыть подачу топлива. Во всех случаях кнопка массы автомобиля должна быть выключена.На рулевое колесо должна быть вывешена табличка с надписью "Двигатель не запускать! Работают люди!".На автомобилях, имеющих дублирующее устройство для пуска двигателя, аналогичная табличка должна вывешиваться у этого устройства.Перемещение автомобилей с помощью подъемников необходимо производить в соответствии с требованиями паспортов-инструкций подъемников.При обслуживании автомобиля на подъемнике (гидравлическом, электромеханическом) на пульте управления подъемником должна быть вывешена табличка с надписью "Не трогать - под автомобилем работают люди!".Перед вывешиванием подвижного состава с помощью грузоподъемных машин и механизмов все другие работы на нем должны быть прекращены, а исполнители этих работ должны быть удалены на безопасное расстояние.В рабочем или подмятом положении плунжер гидравлического подъемника должен надежно фиксироваться упором или штангой, гарантирующим невозможность самопроизвольного опускания подъемника.Посты ТО на поточных линиях с принудительным передвижением автомобилей должны быть оборудованы:сигнализацией (световой, звуковой), предупреждающей работающих на линии обслуживания о начале передвижения автомобиля с поста на постустройством, обеспечивающим остановку передвижения с любого поста
Источник: https://files.student-it.ru/previewfile/175431