Реферат: Образование газообразных включений в алюминиевых сплавах
Щелочные и щелочноземельные металлы активно поглощают азот, образуя сначала насыщенный раствор, а затем термически стойкие нитриды. Следовательно, при их плавлении азот в атмосфере не допустим.
Тугоплавкие металлы четвертой, пятой и шестой групп периодической таблицы Д.И. Менделеева (титан, цирконий, гафний, ванадий, ниобий, тантал, хром, молибден и вольфрам) и их сплавы в большом количестве растворяют азот и образуют нитриды. Насыщение этих металлов азотом вызывает резкое повышение хрупкости. Таким образом, азот для этих тугоплавких металлов является вредным газом и недопустим в атмосфере печи.
Чистый азот широко применяют при дегазации алюминиевых сплавов, его вводят в виде мелких пузырьков по всему объему расплава. На практике расплавы сплавов с содержанием более 1,5 % Mg азотом не обрабатывают из-за образования нитрида магния, который резко снижает технологические свойства сплавов.
.3 Взаимодействие со сложными газами
В атмосфере плавильных печей и установок могут находиться следующие сложные газы: пары воды Н2О, оксиды углерода СО и СО2, сернистый газ SO2.
Во всех случаях взаимодействия сложных газов с жидкими металлами происходит разрушение молекул газа, сопровождаемое образованием новых соединений, появлением свободных элементов, входящих в состав сложного газа, возникновением растворов одного или обоих этих элементов в жидком металле.
В связи с тем, что в состав сложных газов входят углерод и сера, необходимо учитывать взаимодействие жидких металлов с этими элементами. Их обычно называют газообразующими.
Взаимодействие жидких металлов с парами воды. Как показывают термодинамические расчеты, почти все металлы при тех температурах, когда они находятся в жидком состоянии при плавке, взаимодействуют с парами воды. Освобождающийся водород будет уходить в атмосферу. Жидкие алюминий будут также покрываться слоем нерастворимого в металле оксида, но выделяющийся водород будет растворяться в расплаве. Таким образом, плавка этих металлов в атмосфере, содержащей водяные пары, будет вызывать не только загрязнение расплава неметаллическими включениями оксидного характера, но и приводить к насыщению его растворенным водородом. Для этих двух металлов вследствие их большого сродства к кислороду реакция с водяными парами практически нацело сдвинута в сторону образования оксида металла и водорода.
.4 Взаимодействие с водородом
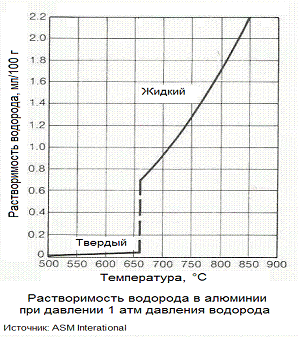
Водород является единственным газом, который заметно
растворяется в алюминии и его сплавах. Его растворимость изменяется
пропорционально величине температуры и корню квадратному из давления. Как
показано на рисунке, растворимость водорода в жидком алюминии значительно выше,
чем в твердом: 0,65 и 0,034 мл/100 г, соответственно. Эти величины
незначительно изменяются в зависимости от химического состава сплавов. При
охлаждении и затвердевании расплавленного алюминия с содержанием водорода
значительно выше, чем его растворимость в твердом состоянии, он (водород) может
выделиться в молекулярной форме, что приведет к образованию первичных или
вторичных пор.
 <#"728881.files/image006.gif">
Рисунок 2 - Шкала пористости алюминиевых сплавов
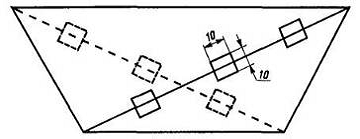
Рисунок 3 - Схема расположения квадратов на макрошлифе
3. Дегазация алюминиевых сплавов
На металлургических заводах применяют пять схем обработки струи расплавленного металла газами:
в желобе (или обогреваемой емкости) с введением газа через пористые диафрагмы, вмонтированные в дно;
в обогреваемой емкости в сочетании с фильтрацией через насыпной или пенокерамический фильтр;
в емкости с введением газа при помощи ротора, вращающегося со скоростью 400-600 об/мин;
в желобе при литье слитков;
флюсом в сочетании с газом.
В каждом из этих процессов расплавленный металл рафинируют при переливе. Это, с одной стороны, повышает производительность плавильно-литейного агрегата, так как исключает из производственного цикла время, необходимое для рафинирования расплава в печи или миксере, а с другой - обеспечивает лучшую проработку расплава рафинирующим реагентом.
Эти способы обработки расплава получили широкое распространение в практике приготовления как литейных, так и деформируемых алюминиевых сплавов. Содержание водорода в расплаве после продувки определяется рядом факторов, и в первую очередь зависит от обьема продуваемого газа. С увеличением объема степень дегазации, как правило. возрастает. Исключением является случай, когда наряду с очисткой расплава развивается процесс вторичного его загрязнения продуктами взаимодействия с кислородом и влагой атмосферы при интенсивном бурлении жидкого металла.
На НКаЗе применяется следующие схемы обработки струи расплавленного металла газами:
флюсом в сочетании с газом (Дегазационная установка PAL FI 60R);
в емкости с введением газа при помощи ротора, вращающегося со скоростью 400-600 об/мин (Двухступенчатая установка внепечного рафинирования SNIF P-140UHB).
.1 Дегазационная установка PAL FI 60R
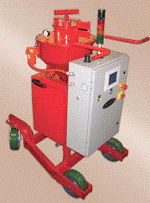
Дегазационная установка PAL FI 60R предназначена для
очистки расплава от водорода в миксере. Обработка расплава производиться
продувкой расплава в миксере аргоном, с возможностью инжекции флюса.
Технические характеристики установки представлены в таблице 9.
Таблица 1 - Технические характеристики установки PAL FI 60R
Параметры
Величина
Электрическое
напряжение, В
220
Расход флюса,
кг/мин
от 1 до 46
Расход газа,
л/мин
от 180 до 250
Объем бункера
под флюс, л/кг
38/45
Масса
установки, кг
400
УСТАНОВКА "PAL FI60R" - автоматическая
система роторной инжекции флюса, обеспечивает постоянную инжекцию флюса под
уровень металла для эффективного связывания оксидов. Обработка флюсом в
сочетании с возможностью удаления водорода дегазацией инертного газа позволяет
улучшить качество алюминиевых сплавов с одновременным уменьшением издержек
производства.
Рисунок 4 - Дегазационная установка PAL FI 60R
Система PAL FI 60R увеличивает эффект инжекции флюса путём
введения постоянного потока флюса под линию поверхности расплава. Введение
флюса помогает повысить качество алюминиевых сплавов, в тоже время, понижая
эксплуатационные затраты. Инжекторы флюса могут использоваться либо в крупных
алюминиевых раздаточных печах, в соединении с длинной
трубкой для вдувания флюса, либо в небольшой тигельной печи,
в соединении с графитовой трубкой. Установка PAL FI60R также может быть
использована в соединении с одной из популярных дегазационных установок
"Пиротека" с вращающимся соплом.
Особенности и преимущества:
Резервуар емкостью 10-галлонов (38 л) вмещает до ~45 кг
флюса.
Усовершенствованная конструкция уплотнения помогает содержать
материал флюса сухим.
Новая и улучшенная конструкция роторной подачи флюса
позволяют инжекцию как порошковых, так и гранулированных флюсов.
Инжектор флюса установлен на прочную четырёхколёсную раму,
что способствует лёгкой транспортировке между разными печами завода.
Повышает качество расплава металла путём удаления включений и
водорода.
Снижает количество формирующегося шлака
Уменьшает появление оксидных отложений на стенках печи.
Инжекция флюса под поверхность расплава может понизить общий
объём потребления флюса. Понижает эксплуатационные затраты, потребление энергии
и экономит время. Создаёт более чистые условия труда, и способствует чистоте
печи.
Применение:
Печи периодического действия
Раздаточные ковши
Раздаточные печи
Плавильные печи
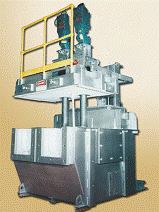
Двухступенчатая установка внепечного рафинирования SNIF P-140UHB предназначена для
очистки расплавленного металла от растворенного водорода и щелочноземельных
элементов.
Таблица 2 - Технические характеристики двухступенчатой
установки внепечного рафинирования SNIF P-140UHB
Наименование
показателя
Значение
Вместимость
камеры, т
1,76
Номинальная
мощность, кВт
45
Электрическое
напряжение, В
380
Число
нагревателей, шт
6
Максимальная
температура блока,°С
800
Максимальная
температура жидкого металла,°С
760
Производительность
установки, т/ч
63,5
Количество
роторов, шт
2
Расход газа на
каждый ротор (аргон), м3/час Частота
вращения роторов: режим холостого хода, об/мин; рабочий режим, об/мин
150 455-480
Система SNIF® SHEER P-60U с двумя роторами обеспечивает
номинальную непрерывную производительность рафинирования 63 500 кг в час.
Система состоит из печи рафинирования, двух вращающихся роторов SNIF,
автоматических средств управления процессом PLC и регулирования нагрева печи.
Для оптимальной эффективности печь разделена на две отдельные камеры рафинирования,
каждая из которых оборудована вращающимся ротором, смонтированным на крышке
печи. Каждая камера сконструирована таким образом, чтобы обеспечить полное
насыщение расплава пузырьками рабочего газа и достичь максимальной степени
рафинирования с помощью обеих вращающихся сопел. Встроенная система перегородок
регулирует поток металла, обеспечивая эффективное рафинирование расплавленного
алюминия при прохождении его через печь рафинирования. Наиболее важной
особенностью конструкции является возможность проведения быстрой и простой
замены предварительно обожженной огнеупорной футеровки картриджа печи. Когда
необходима замена огнеупора печи, старый картридж просто вынимается и
заменяется на новый. Замену огнеупора можно провести за один или два дня,
возможно без удаления стального корпуса с литейной линии. Систему можно
возвратить в эксплуатацию после 30-ти часового предварительного нагрева.
Рисунок 5 - Двухступенчатая установка внепечного
рафинирования SNIF P-140UHB
Футеровка картриджа состоит из многослойного плотного
огнеупора и изоляции. Все огнеупоры являются несмачиваемыми и
термоотвержденными. Картридж заключен в фольгу чтобы предотвратить абсорбцию
влаги во время хранения и минимизировать контакт с изоляцией во время установки.
Запатентованные воздушные шлюзы (замки) желобов на входе и выходе обеспечивают
свободное движение расплавленного алюминия через камеру и предотвращают
инфильтрацию воздуха, приводящую к чрезмерному образованию шлака. Глубокие
порты вход/выход печей разработаны для применений, требующих высокого уровня
металла для инициирования последующих фильтрующих систем. Печь можно
устанавливать по линии движения металла, в U-образной конфигурации с изменением
направления движения металла на обратное и в L-образной конфигурации с
изменением направления движения металла на 90°. Печи имеют автономный
гидравлический механизм подъема крышки, который поднимает верхнюю часть печи,
чтобы обеспечить доступ ко всей поверхности ванны для чистки и обслуживания. В
закрытом положении крышка печи обеспечивает прекрасное уплотнение по периметру,
что препятствует инфильтрации воздуха и образованию шлака. P-60U выпускается с
двумя различными нагревательными системами. Установка оборудована съемными
нагревательными элементами, установленными в графитовом блоке. Преимущества:
улучшение удаления водорода;
удаление микрооксидов;
высокий выход металла;
длительный срок службы роторов;
высокая производительность;
Недостаток:
ограниченный срок службы ротора (не более 4 месяцев);
затраты на газ;
большая потребность в металле для промывки при смене сплава
При взаимодействии сплава с газами (Н, О2, N) возможно образование
следующих дефектов: газовая пористость, газовые раковины, неметаллические
включения.
Взаимодействие с газом может протекать по эндотермической и
по экзотермической реакции. Взаимодействие водорода со сплавом протекает по
экзотермической и эндотермической реакциям. В данном случае водород
взаимодействует по эндотермической реакции. Это приводит к образованию в сплаве
раствора водорода, а в дальнейшем при кристаллизации возможно образование
газовой пористости или газовых раковин.
С кислородом, все металлы взаимодействуют по экзотермической
реакции, при этом образуется окислы. Окислы образуют в отливках дефекты в виде
окисных плёнок и окисных частиц.
Образующиеся в отливке перечисленные дефекты резко снижают
эксплуатационные свойства детали (механические свойства, герметичность).
Данные дефекты литья можно избежать путём: плавки металла в
вакууме, плавки под слоем защитного флюса или плавкой в нейтральной среде.
Источником насыщения водородом в сплавах является влага,
которая может находиться:
в воздухе
на поверхности плохо просушенного плавильного инструмента или
плавильной печи
на поверхности шихты
Для предупреждения насыщением водородом сплава применяют
следующие меры. Так как основное количество водорода в процессе плавки сплав
получает из влаги содержащейся на поверхности шихты, плавильного инструмента и
атмосферы печи. Необходимо просушить шихтовой материал также необходимо
просушить плавильный инструмент, печь и тигель. Для того, что бы в процессе
плавки расплав не взаимодействовал с атмосферой печи, плавку следует
производить под покровом защитного флюса.
Обработка расплава продувкой газом при помощи быстровращающегося
ротора является самой перспективой в части диспергирования рафинирующей фазы и
улучшения возможности удаления водорода и неметаллических включений из расплава
алюминия. Стремятся получать по возможности множество мелких пузырьков и их
гомогенное распределение в расплаве при одновременно высокой конвекции во всей
ванне, что достигается при использовании различных конструкций роторов.
По сравнению с продувкой расплава газом через трубки и
пористые диафрагмы использование роторов имеет следующие преимущества:
деление газа на очень мелкие пузырьки;
равномерное распределение газа в расплаве;
перемешивание всего расплава.
1.
Курдюмов, А.В. Производство отливок из сплавов цветных металлов / А.В. Курдюмов
[и др.]. - М.: МИСиС, 1996.
.
Леви, Л.И. Основы теории металлургических процессов и технология плавки
литейных сплавов / Л.И. Леви. - М.: Машиностроение, 1970.
.
Непомнящий, В.Н. Основы производства сплавов цветных металлов / В.Н.
Непомнящий. - Красноярск: ГАЦМиЗ, 2002.
.
Цветное литье: Справочник/ Н. М Галдин. - М.: Машиностроение, 1989.
.
Алюминиевые сплавы. Плавка и литье алюминиевых сплавов: Справочник/ В.И.
Добаткин. - М.: Металлургия, 1983.
.
Напалков, В.И. Непрерывное литье алюминиевых сплавов/ В.И. Напалков и др. - М.:
Интермет, 2005.
.
Хосен, Ри. Свойства алюминиевых сплавов в жидком и твердом состояниях / Ри
Хосен. - Владивосток: Да, 2002.
.
Плавка и литье алюминиевых сплавов: Справочник / М.Б. Альтман [и др.]. - М.:
Металлургия, 1983.
.2
Двухступенчатая установка внепечного рафинирования SNIF P-140UHB
Заключение
Список
использованных источников