Курсовая работа (т): Организация работы заводской сортировочной станции
Организация работы заводской сортировочной станции
Введение
вагонооборот поезд маневровый станция
Промышленный транспорт играет большую роль в развитии современного производства и является важной его отраслью. Значение транспорта непрерывно возрастает в связи с тем, что современные масштабы промышленности связаны с перемещением больших объемов сырья, топлива и готовой продукции. Транспортировка должна быть непрерывной и согласованной, так как все виды транспорта в условиях современного хозяйства являются звеньями единой транспортной системы страны. Транспорт входит в технологический комплекс предприятий, оказывая прямое воздействие на эффективность их работы. Несвоевременная подача вагонов может привести к нарушению технологии основного производства и остановке агрегатов. Совокупность взаимодействующих технологических средств и устройств различных видов транспорта, предназначенных для обслуживания и обеспечения технологической взаимосвязи между цехами и предприятиями, называется промышленным транспортом.
Характерными особенностями промышленного железнодорожного транспорта являются:
наличие тесной взаимосвязи транспорта и промышленного производства, составной частью которого он является;
преобладание в перевозочном процессе погрузочно-разгрузочных операции;
- незначительная средняя дальность перевозок (6,8 км для железнодорожных и 16,7 км для автомобильных);
- большой объем маневровой работы;
многократное выполнение грузовых операций;
небольшая протяженность и большая разбросанность железнодорожных путей, которые приводят к усложнению системы управления промышленным транспортом.
Межцеховые перевозки подразделяются на специальные, выполняемые технологическим составом, и общего характера. Обычно подвижной состав, используемый для внутризаводских перевозок, не выходит на магистральную сеть. На металлургических предприятиях объем специальных (горячих) перевозок составляет примерно 25% грузооборота завода. Организация работы транспорта влияет на ритм работы основных цехов металлургического производства, коксохимического, доменного, сталеплавильного и прокатного.
В доменном цехе должна обеспечиваться своевременная подача ковшей под выпуски чугуна и доставка его к миксерам и к нагревательным колодцам должна осуществляться с наименьшей потерей температуры в процессе транспортировки.
Ритмичность отгрузки готовой продукции позволяет снизить простои вагонов, влияет на экономические показатели предприятия в целом.
Работа железнодорожного транспорта в металлургическом производстве имеет ряд особенностей:
срочность горячих перевозок;
большие нагрузки на ось подвижного состава;
большая грузонапряженность железнодорожных путей;
подвижной состав на перевозке.
Кроме собственных грузов, железнодорожный транспорт металлургических предприятий перевозит значительное количество грузов сторонних организаций, удельный вес которых составляет в среднем 15% общего грузооборота. Поворот к интенсивным методам ведения хозяйства, повышение эффективности экономики - главная задача, которая стоит перед народным хозяйством, а значит и перед промышленным железнодорожным транспортом.
Заводские сортировочные станции предназначены для расформирования поездов, прибывших в адрес предприятия, и формирования поездов отправляемых на внешнюю железнодорожную сеть. Поезда, прибывшие в адрес завода и состоящие из вагонов разных назначений, на сортировочной станции расформировываются с подборкой вагонов по внутризаводским районам станции, где их окончательно распределяют по фронтам выгрузки. При этом не исключается возможность и полного расформирования поездов по фронтам выгрузки, если разгрузочные пункты обслуживаются ЗСС. Вагоны, отправляемые предприятием на внешнюю сеть, формируют в поезда. Если в пунктах погрузки, обслуживаемых ВЗС, накапливается достаточное для формирования поезда количество вагонов, то он может быть организован во внутризаводской район станции. Такой поезд будет проходить ЗСС без переработки, как транзитный.
В тех случаях, когда на ВЗС нельзя сформировать поезд из-за недостатка вагонов, его формируют на ЗСС из вагонов поступающих с нескольких ВЗС. На ЗСС могут быть выполнены работы по выгрузке и погрузке грузов, прибывающих или отправляющихся с завода.
Когда ЗСС является одновременно и пунктом по обмену вагонов между предприятиями и дорогой примыкания, по ней осуществляются операции по приёму и сдаче вагонов.
ЗСС выполняет
обычно приём поездов пребывающих в адрес завода с внешней сети, отправление их
на внешнюю сеть; расформирование прибывающих поездов; формирование отправляемых
поездов, расчленение прибывающих маршрутных поездов на части; накапливание
вагонов до полного состава; погрузка-выгрузка вагонов; приём и отправление
поездов и др.
1. Общая часть
.1
Технико-эксплуатационная характеристика станции
На станции поперечного типа уложено 12 путей и 32 комплекта стрелочных переводов, 8 из которых марки 1/11, а остальные марки 1/9. На главном пути уложены рельсы типа Р-65, на остальных путях рельсы типа Р-50.
Пути станции предназначены для выполнения следующих операций:
путь - главный, предназначен для безопасного пропуска поездов и для стоянки поездов имеющих кратковременную остановку;
и 3 пути - приемоотправочные, предназначены для приема, отправления и обработки сборных поездов, прибывающих с РЖД, а также для безостановочного пропуска поездов;
путь - приемоотправочный, предназначен для приема и обработки сборных поездов, отправляемых на станцию примыкания;
и 6 пути - приемоотправочные, предназначены для приема и стоянки внутризаводских поездов;
, 8, 9, 10 пути - сортировочные, предназначены для расформирования и формирования составов;
путь - предназначен для накопления вагонов РЖД на сдачу;
12 путь -
маневровая вытяжка, предназначена для работы со сборными
поездами.
2. Специальная часть
.1 Расчет суточного
грузооборота
Суточный грузооборот рассчитывается
по формуле (1):
Q =
 ,
(1)
где Qгод - годовой грузооборот, т;
kн - коэффициент неравномерности перевозок, в расчетах принимается по прибытию - 1,2, по отправлению - 1,1.
Суточный грузооборот по прибытию:
На Д
- Руда Q= =
4932
Известняк Q= =
1151
На М
Металлолом Q=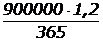 =
2960
Ферросплав Q= =
592
Магнезит Q= =
675
На У
Коксующийся уголь Q= =
3123
Оборудование Q = 361
На П
Валки Q = 295
Огнеупоры Q = 493
Суточный грузооборот по отправлению
с Д
- Чушковый чугун Q= =
813
Шлак гранулированный Q= =
603
с М
Слитки Q= =
1085
с У
Кокс Q= =
904
Смола Q==
603
Сульфат Q= =
362
с П
Готовый прокат Q= =
2441
Суточный грузооборот внутризаводских перевозок
У - Д
Кокс Q= =
383
П - М
Обрезь Q= =
302
2.2 Расчет вагонооборота
Суточный вагонооборот
рассчитывается по формуле (2):
U= ,
(2)
где Qсут - суточный грузооборот, т;
q - грузоподъемность, т;
kг - коэффициент использования грузоподъемности.
Суточный вагонооборот по прибытию
На Д
- Руда U= =
77
Известняк U= =
20
На М
Металлолом U= =
46
Ферросплавы U= =
12
Магнезит U= =
13
На У
Коксующийся уголь U= =
61
Оборудование U= =
6
На П
Валки U= =
5
Огнеупоры U= =
9
Суточный вагонооборот по отправлению
с Д
Чушковый чугун U= =
13
Шлак гранулированный U= =
11
с М
Слитки U= =
17
с У
Кокс U= =
19
Смола U= =
15
Сульфат U= =
7
с П
Готовый прокат U= =
38
Суточный вагонооборот внутризаводских перевозок
У - Д
Кокс U= =
8
П - М
- Обрезь U= =
4
Результаты расчетов сводятся в косую таблицу вагонооборота
вагонооборот поезд
маневровый станция
Таблица 1 - Косая
таблица вагонооборота
Куда Откуда
РЖД
ЗСС
Д
У
М
П
Итого
РЖД 271
ЗСС
Д 97
У 89
М 89
П 52
Итого
271
__
97
89
89
52
Таблица 2 - Таблица
избытка и недостатка порожних вагонов
Наименование станции
Прибыло
Убыло
Избыток
Недостаток
РЖД
Д
97 пв.
24 пв.
73 пв.
У
61 пв. 6 пл.
19
пв. 15ц. 7 кр.
42 пв. 6 пл.
15ц. 7 кр.
М
59
пв. 12 кр.
18 пл.
59 пв. 12 кр.
18 пл.
П
5 пл. 9 кр.
38 пв.
5 пл. 9 кр.
38 пв.
2.3
Расчет нормы массы поездов на прилегающих перегонах
Норма массы поездов
рассчитываются по формуле (3):
где Fk - касательная сила тяги локомотива,
кг;
P
- вес локомотива, т;
i
- руководящий подъем, 0/00.
Для поездной работы
используется локомотив ТЭ - 3 (1 секция) со следующими характеристиками:
Fk
= 20200 кг
P
= 124 т
РЖД - ЗСС
Q= ЗСС - Д
Q= ЗСС - П
Q= ЗСС - У
Q= ЗСС - Д
Q= 2.4
Расчет количества вагонов в поезде
Количество вагонов
в поезде определяется по формуле (4):
где Q - норма массы поезда, т;
qбр
- вес вагона брутто (85 т.).
ЗСС - РЖД
n
= ЗСС - Д
n
= ЗСС - П
n
= ЗСС - У
n
= ЗСС - М
n
= 2.5
Расчет количества поездов
Расчет количества
маршрутных поездов
Количество
маршрутных поездов определяются в зависимости от заданного процента
маршрутизации.
Количество
маршрутов рассчитываются по формуле (5):
где Uм - суточный вагонопоток для маршрутных грузов;
m
- количество вагонов в маршруте (55 ваг.).
ЗСС - У
─ уголь
N ЗСС - Д
руда
У - ЗСС
кокс
П - ЗСС
прокат
Расчет количества
сборных поездов
Количество сборных поездов
рассчитывается по формуле (6):
где ncб
- количество вагонов приходящих в сборных поездах;
mcб
- количество вагонов в сборном поезде.
По прибытию
РЖД - ЗСС
ЗСС - Д
ЗСС - У
ЗСС - П
ЗСС - М
По отправлению
ЗСС - РЖД
Д - ЗСС
П - ЗСС
У - ЗСС
М - ЗСС
Расчет количества
поездов с порожними вагонами
Количество поездов
с порожними вагонами рассчитываются по формуле(7):
где nпор - количество порожних вагонов отправляемых на регулировку под
погрузку готовой продукции на РЖД, ваг;
mпор
- количество порожних вагонов в поезде, зависит, как правило от вместимости ПОП
(40 ваг.).
По прибытию:
РЖД - ЗСС
ЗСС - У
ЗСС - М
По отправлению:
ЗСС - РЖД
Д - ЗСС
У - ЗСС
М - ЗСС
П - ЗСС
У - М
П - М
П - У
Д - П
Расчет количества
внутризаводских поездов
Внутризаводские поезда
перевозятся по предприятию по контактному графику и называются «вертушками».
Контактный график - это
суточный план внутризаводских поездов, увязанный с технологией работы цехов,
складов и самого транспорта.
Количество поездов
определяется по формуле (8):
где nмп - количество вагонов, перевозимых во внутризаводских поездах за
сутки;
mмп
- количество вагонов в «вертушке».
«Вертушки» в одном
направлении идут груженные, а обратном - порожние.
У - Д - кокс
П - М - обрезь
2.6 Расчет нормы времени
на прием и отправление поездов
Расчет времени на
прибытие поезда
Время прибытия поезда
рассчитывается по формуле (9):
Тприб = Тмарш
+ Тосв + где Тмарш
- время на приготовление маршрута приема поезда и открытия входного сигнала,
принимается 1 мин. при ЭЦ;
Тосв -
время на освоение сигнала машинистом поезда, принимается 0,5 мин;
L - путь, пройденный поездом по прибытию, км;
V - скорость прибытия поезда, принимаем 25 км/ч.
Путь пройденный
поездом по прибытию рассчитывается по формуле (10)
L = Lторм + Lсигн + Lстр + Lполез, (10)
где Lторм - тормозной путь, принимается 300 м;
Lсигн - расстояние от
входного сигнала до входной стрелки, принимается 50 м;
Lстр - длина стрелочной зоны,
принимается 200 м;
Lполез - полезная длина пути
приема, принимается 1050 м.
L = 300 + 50 + 200 + 1050 = 1600 = 1,6 км
Тприб = 1,0 +
0,5 + Расчет времени на
отправление поезда
Время на отправление
поезда рассчитывается по формуле (11):
Тотпр=Тмарш+ Lотпр=Lстр+Lполез, (12)
Lотпр
= 200 + 1050 = 1250 = 1,25 км
Tотпр
= 1,0 + Расчет времени хода
поездов по перегону
Время хода поездов по
перегону определяется по формуле (13)
где L - длина перегона, км;
V
- установленная скорость движения по перегону, км/ч;
Tр-з
- время разгона и замедления поезда, принимается 1 мин.
ЗСС - РЖД
ЗСС - Д
ЗСС - П
ЗСС - У
ЗСС - М
2.7 Расчет норм времени
на выполнение маневровых передвижений
Расчет времени на
расформирование состава
Время на расформирование
сборного поезда на станции промышленного предприятия, с использованием
горизонтальной вытяжки, определяется по формуле (14)
Трасф = (А •
q + Б • m + 0.03 • m) • k, (14)
где А, Б - нормативные
коэффициенты, зависящие от способа выполнения маневров. При расформировании
изолированными толчками А = 0,88, Б = 0,22;
q
- количество отцепов, принимаем по количеству назначений q = 4;
m
- количество вагонов в сборном поезде, ваг;
k
- коэффициент, учитывающий сложность работы промышленного транспорта, принимаем
1,2.
Трасф = (0,88
• 4 + 0,22 • 27 + 0,03 • 27) • 1,2 = 12 мин.
Расчет времени на
формирование поезда
Время на формирование
поезда рассчитывается по формуле (15):
Тформ=Тсорт+Тсб,
(15)
где Тсорт -
время на сортировку вагонов, мин;
Тсб - время
на сборку отсортированных групп, мин.
Время на сборку
отсортированных групп рассчитывается по формуле (16)
Тсб =1,8 • Р
+ 0,03 • n
где Р - количество
путей, с которых собирается отсортированные группы, мин;
Тсб =
1,8 • 2 + 0,03 • 27 = 4 мин.
Тформ=16+5=21
мин.
2.8
Расчет плана расформирования и формирования поездов
Таблица 3 - План
расформирования сборных поездов


 __


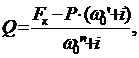 (3)
 - основное удельное
сопротивление движению локомотива, кг/т;
 - основное удельное
сопротивление движения вагонов, кг/т;
= 1.9 кг/т
= 2.1 кг/т
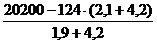 =
2433
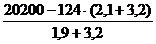 =
3214
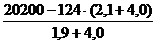 =
2558
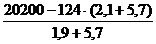 =
1854
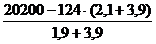 =
2626
 , (4)
 =
27
 =
36
 =
28
 =
21
 =
29
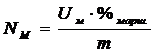 , (5)
 =
 =0,8
- нет маршрута
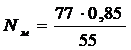 =1,19 - маршрут 18
вагонов
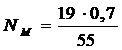 =0,2 - нет маршрута
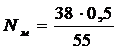 =0,3 - нет маршрута
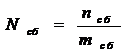 , (6)
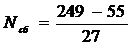 =7п.
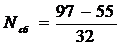 = 2п.
 = 4п.
 = 1п. (Из 14 вагонов)
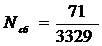 = 3п.
 = 5п.
 =1п. (из 24 вагонов)
 = 1п.
 = 2п.
 = 1п. (из 18 вагонов.)
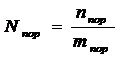 , (7)
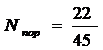 = 1п. (из 22 вагонов)
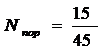 = 1п. (из 15 вагонов)
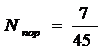 = 1п. (из 7 ваг)
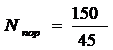 = 4п.
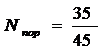 = 1п. (из 35 вагонов)
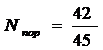 = 1п. (из 42 вагонов)
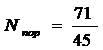 = 2п.
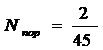 = 1п. (из 2 вагонов)
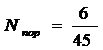 = 1п. (из 6 вагонов)
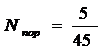 = 1п. (из 5 вагонов)
= 1п. (из 7 вагонов)
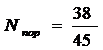 = 1п. (из 38 вагонов)
 , (8)
 =1 поезд
 = 1 поезд
 ,
(9)
 =
6 мин
 ,
(11)
 =
4 мин
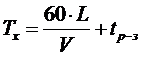 , (13)
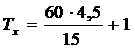 = 19
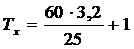 = 9
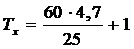 = 12
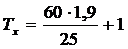 = 6
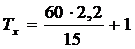 = 10
Д
У
М
П
28
6
9
13
-
28
6
9
13
-
28
6
9
13
-
28
6
10
7
5
28
6
10
7
5
27
6
10
17
4
27
6
10
11
-
194
42
67
71
14
Таблица 4 - План
формирования сборных поездов
РЖД
Д
У
М
П
27
5
8
4
10
27
5
8
4
10
27
5
8
5
9
27
5
8
5
9
13
4
9
-
-
121
24
41
18
38
2.9
Технологические графики обработки поездов
Таблица 5 -
Примерный график обработки поездов, поступающих в переработку ЗСС
Операции
До прибытия поезда
Время
Исполнители
0 0
10
2200000
1. Получение от соседней станции извещение об отправлении поезда
ДСП
2. Выход на путь приема работников, участвующих в обработке
поездов
ш
Работники ПТО, приемосдатчик
3. Оформление приема поездов
5
ДСП
4. Отцепка поездного локомотива
5
Локомотивная бригада
5. Технический и коммерческий осмотр состава, устранение
неисправности
2
2
Работники ПТО, приемосдатчик
6. Получение документов от ДСП и проверка их
8 5
ДСД, тех. конторщик
7. Проход списчика к составу
3
1
8. Меловая разметка состава
Списчик
9. Подготовка маневрового состава к расформированию
10 •
|
Работники ПТО
10. Подача маневрового локомотива
5
Локомотивная бригада
11. Начало расформирования
ИТОГО
20
Таблица 6 -
Примерный график обработки поезда своего формирования по отправлению
Операции
До прибытия поезда
Время
Исполнители
0
1
20
30
1. Окончание формирования
Сост. Бригада
2. Перестановка состава
н
Сост. Бригада
3. Технический и коммерческий осмотр состава устранение
неисправности
20
Работники ПТО, приемосдатчик
4. Списывание вагонов
8 Г
списчик
5. Подборка документов
7
Тех. Конторщик
6. Проверка состава
10
•
ДСД
7. Подача поездного локомотива
6 - Л
\
Локомотивная бригада
8. Проход главного кондуктора в те. контору и прием документов
10 1
ДСД
9. Прицепка поездного локомотива, проба автотормозов
10 шииввяц
Локомотивная бригада
10. Проход ДСД к поезду, оформление и отправление
5
ДСД ДСП
ИТОГО
30 •вв
Таблица 7 -
Примерный график обработки поезда с порожними вагонами
Операции
До прибытия поезда
Время
0
10
20
30
1. Извещение работников
5 мин
2. Выход работников на путь приема
5 мин.
3. Технический и коммерческий осмотры состава, безотцепочный
ремонт
20
4. Разметка вагонов
5
5. Прицепка маневрового локомотива вытягивание на вытяжку
5
ИТОГО
30 ттяитл
Таблица 8 -
Примерный график обработки поезда с порожними вагонами
Операции
До прибытия поезда
Время
0
10
2
30
40
1. Приготовление маршрутов приема и открытие входного сигнала
3 мин
2. Извещение работников станции о времени и пути приема поезда
1 мин
3. Выход на путь приема работников, участвующих в обработке
поезда
4 мин
4. Отцепка локомотива РЖД
5
5. Приемо-сдаточная операция
•
•
3
\
6. Списывание состава
10
7. Проверка подборка и пакетирование документов
10
8. Вручение документов машинисту локомотива
5 • ^^и~^~ ю :
9. Прицепка локомотива и опробование тормозов
10
ИТОГО
40 тшятт
Таблица 9 -
Примерный график обработки «вертушек»
Операции
До прибытия поезда
Время
Исполнители
0
1
20
1. Извещение работников
5 мин
ДСП
2. Выход работников на путь приема
5 мин
Работники ПТО
3. Технический и коммерческий осмотры состава, безотцепочный
ремонт
т
15 •
|
Работники ПТО
4. Разметка вагонов
5
ДСД, тех. конторщик
5. Прицепка маневрового локомотива и вытягивание на вытяжку
10 •
Локомотивная бригада
ИТОГО
20
3.
Организационная часть
.1
Организация приема и отправления поездов
Заводская
сортировочная станция принимает и отправляет маршрутные и сборные поезда,
порожние вагоны с назначением на РЖД и внутризаводские станции, а также
внутризаводские поезда. Если станция двух - парковая, то транзитные поезда
прибывают в приемоотправочный парк, где с ними выполняют приемосдаточные
операции, разметку вагонов, оформление документов и отправление на
внутризаводскую станцию назначения, а сборные поезда вытягивают на вытяжку для
расформирования
Внутризаводские
поезда принимают в приемоотправочный парк и после технологического осмотра
«вертушки» отправляют на внутризаводские станции по назначению.
3.2
Организация маневровой работы на станции
Маневровая работа
на ЗСС по расформированию и формированию поездов осуществляется соответствии с
планом с использованием горизонтальной вытяжки. Маневры по расформированию
сборных поездов осуществляется изолированными толчками по путям сортировочного
парка. Пути в сортировочном парке имеют свою специализацию в соответствии с
назначением на внутризаводские станции Д, П, М, У.
Формирование сборных
передач на РЖД из груженых вагонов осуществляется с использованием двух путей
СП, на которых вагоны подбирают в двухгруппные поезда (нечетного и четного
направлений), которые выставляют в ПОП для выполнения операций по сдаче на РЖД.
4.
Экономическая часть
.1
Расчет показателей суточного плана графика
К показателям
суточного плана графика относятся:
0коэффициент использования поездного локомотива во времени;
1занятость горловины в процентах;
2занятость приемоотправочных путей в процентах;
3занятость сортировочных устройств;
4средний простой вагонов на станции.
Коэффициент
использования локомотивов во времени определяется по формуле (16):
kв = (М•Т)/(Мр•
(Т-Тэк)) •100% (16)
где М•Т - потребное
количество локомотиво-часов для выполнения работ на станции, лок.;
Мр -
рабочий парк локомотивов, в расчетах принимается 1 лок.;
Т - время работы
локомотива в течение суток, в расчетах принимается 1440 мин.;
Тэк -
время на экипировку локомотива, в расчетах принимается 60 мин.
Занятость локомотива
на сортировочных станциях составляет от 30 до 70 процентов.
Литература
1.
Калинин В.К. Общий курс железных дорог. - М.: Транспорт, 1972
2.
Савченюк И.Е. Железнодорожные станции и узлы. - М.: Транспорт,
1973
3.
Лабадин С.И., Шмулевич М.И. Организация перевозок и управление
железнодорожным транспортом металлургических заводов. - М.: Металлургия, 1978
4.
Лощин А.В, Охрана труда на железнодорожном транспорте. - М.:
Транспорт, 1977
5.
Хануков Е.Д. Экономика железнодорожного транспорта. - М.: Транспорт,
1979
6.
Петров А.П., Сергеев Е.С. Организация движения на железнодорожном
транспорте. - М.: Транспорт, 1982
7.
Романов А.П., Мирошниченко З.Л. Организация движения поездов на
промышленном железнодорожном транспорте. - Вища школа, Киев, 1986