Курсовая работа (т): Организация специализированного участка сборки швейных машин после ремонта и расчет основных показателей деятельности участка
Тип производства цеха и предприятия определяется преобладанием определенного типа производства на рабочих местах.
Для определения тина конкретного производства рассчитывают ряд показателей: номинальный фонд времени работы оборудования, такт поточной линии, коэффициент серийности.
Расчет типа производства осуществляется в следующей последовательности:
определяется номинальный годовой фонд работы оборудования;
рассчитывается такт поточной линии;
определяется коэффициент серийности, по которому определяют тип рассматриваемого производства.
Определяем номинальный годовой фонд работы
оборудования:
Fн.
= (F р.д..
Tр.д.
- Fпр.д. (Tр.д. - Tпр.д.)).
60,
Fн. - номинальный годовой фонд времени работы оборудования в одну смену, мин.;
F р.д. - количество рабочих дней в году по календарю, дни;
Tр.д. - продолжительность рабочего дня в обычные дни, час;
Fпр.д. -количество предпраздничных дней в году, дни;
Fпр.д.- продолжительность рабочего дня в предпраздничные дни, час.
Fн. = (255 ∙ 8,2 - 7 ∙ (8,2 - 7,4)) ∙ 60 = 125124 (мин.)
Рассчитываем такт поточной линии:
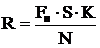 ,
где: R - такт поточной линии, мин./шт.;
S - число смен;- программа выпуска за год, шт.;
К - коэффициент, учитывающий регламентированные простои оборудования в ремонте.
R = 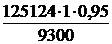 = 12,78
мин./шт.
Определяем коэффициент серийности:
 ,
где: Кc - коэффициент серийности;
tвед. - время выполнения ведущей операции, мин.
Kc =  = 0,28.
Коэффициент серийности (Кс) - характеризует степень специализации рабочих мест и отражает количество различных операций, выполняемых на одном рабочем месте. Согласно коэффициенту серийности определяется тип производства:
Таблица 1
Кс≤1
массовое
1≤
Кс ≤5
крупносерийное
5≤
Кс ≤20
серийное
20≤
Кс ≤40
мелкосерийное
40≤
Кс
индивидуальное
Так как Кс < 1, следовательно,
рассматриваемое производство относится к массовому типу. Для массового типа
производства наиболее прогрессивной и эффективной системой являются поточные
методы организации работ.
.2 Расчет количества рабочих мест и определение
их загрузки
В результате расчета коэффициента серийности и
определения характеристики производственного процесса на местах (в подобранных
вариантах - серийный тип производства) возникает необходимость в расчете
параметров поточной линии.
Основным звеном поточного производства является
поточная линия - группа рабочих мест, на которых осуществляется
производственный процесс обработки или сборки изделий.
Режим работы поточной линии определяет такт
потока. Под тактом потока (линии) r
понимают период времени, отделяющий выпуск или запуск одного предмета труда от
выпуска или запуска следующего за ним. Таким образом, такт - это интервал
времени между двумя запусками на линию или выпусками с линии двух смежных
изделий, деталей или узлов.
По способу поддержания такта поточные линии
делятся на линии со свободным тактом (за соблюдением такта следят сами рабочие
поточной линии) и с регламентированным тактом (с поддержанием такта с помощью
конвейеров, сигнальных и других устройств, режим которых согласовывается с
тактом потока).
Одной из основных расчетных величин поточной
линии является количество рабочих мест (расчетное) Cpi,
необходимых для выполнения заданной годовой программы при установленном
технологическом процессе и такте линии.
Принятое число рабочих мест Спрi,
определяется округлением расчетною количества Cpi
до ближайшего целою числа. Поскольку выполняемые расчеты носят предварительный
характер и проводится в целях синхронизации операций, то допускается перегрузка
до 10-15% на каждое рабочее место. При отладке линии эта перегрузка может быть
снята.
Рассчитав число рабочих мест по операциям
технологического процесса, можно определить коэффициенты загрузки рабочих мест η
по
всем операциям. Следует заметить, что для непрерывно-поточного производства
средний коэффициент загрузки рабочих мест ηз.ср.
должен быть близок к единице. Для выполнения этого условия выполняется
синхронизация операций - согласование длительности операций с тактом (ритмом)
поточной линии, достигаемое рядом организационно-технических мероприятий
(например, применением более производительных приспособлений,
совершенствованием организации и обслуживания рабочих мест и другое). В
результате этого создается возможность применения параллельного вида движения,
исключающего межоперационное пролеживание предмета труда в ожидании последующей
обработки.
Количество рабочих мест определяется в следующем
порядке:
определяется расчетное количество рабочих мест;
устанавливается принятое количество рабочих
мест;
определяются коэффициенты загрузки рабочих мест;
строится график загрузки рабочих мест.
Расчетное количество рабочих мест, необходимое
для выполнения заданной годовой программы при установленном технологическом
процессе определяется по следующей формуле:
где: Ср.i
- расчетное количество рабочих мест на i-той
операции;
tшт.i
- норма штучного времени на i-той
операций.
Полученное расчетное количество рабочих мест
может быть дробным. Поэтому путем округления Ср., в большинстве
случаев до большего целого числа определяем принятое количество рабочих мест по
каждой технологической операции Спр.i
При проектировании поточных линий допускается
некоторое отклонение от данного правила, так называемая перегрузка (до 10-15%).
Коэффициент загрузки рабочих мест по каждой
операции определяется делением расчетного количества рабочих мест на данной
операции на принятое количество рабочих мест:
где: Расчетное и принятое количество рабочих мест, а
также коэффициенты загрузки по каждой операции приведены в табл. 2.
Средний коэффициент загрузки рабочих мест на
линии определяется по формуле:
где: Таблица 2. Расчетное и принятое число рабочих
мест, коэффициент загрузки
№
операции
t шт. (мин.)
Расчетное
число рабочих мест, Ср.i
Принятое
число рабочих мест, Спр.i
Коэф.
загрузки рабочих мест, ηЗi, %
1
14,6
1,14
1
114,2
2
36,6
2,86
3
95,5
3
20,1
1,57
2
78,6
4
31,3
2,45
3
81,6
5
12,8
1,00
1
100,1
6
45,2
3,54
4
88,4
7
12,0
0,94
1
93,9
8
18,5
1,45
2
72,4
Сумма
14,95
17,00
Среднее
87,9
Далее на основании выполненных
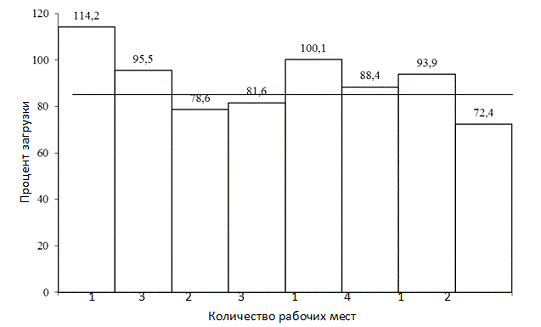
расчетов построим график загрузки рабочих мест (рис. 1).
Построение графика загрузки рабочих
мест проводится в системе координат XY. По оси
абсцисс Х - располагаются рабочие места, по оси ординат Y -
откладывается процент их загрузки.
Средний коэффициент загрузки всех
рабочих мест показывается горизонтальной линией через весь график.
.3 Расчет численности основных рабочих
После определения необходимого числа рабочих
мест необходимо рассчитать потребное число рабочих на каждой операции Чрi.
При этом необходимо учитывать величину нормы обслуживания на каждую операцию Ноi.
Норма обслуживания показывает какое количество объектов (станков) должен обслужить
или какой объем работ может выполнить один рабочий (или группа рабочих) в
течение определенного периода времени.
Рисунок 1 График загрузки рабочих мест
При определении численности основных рабочих
может оказаться, что часть рабочих загружена не полностью. В таких случаях во
избежание простоев рабочих практикуют совмещение выполнения двух и более
операций одним рабочим. В результате такого совмещения сократится общее число
рабочих.
Для наглядности весь расчет необходимого числа
рабочих сводится в таблицу, где происходит совмещение (закрепление) операций.
При этом следует учитывать, что совмещение
операций возможно только на операциях, на которых разряды выполняемых работ
либо совпадают, либо отличаются не более чем на единицу.
Таблица с расчетом необходимого числа основных
рабочих выносится на плакат графической части курсового проекта.
Количество основных рабочих определяется в
следующем порядке:
определяется расчетное количество основных
рабочих;
определяется принятое число основных рабочих
(округляя расчетное значение до ближайшего целого числа при допустимой
перегрузке не более 15%);
проводится организационная синхронизация,
направленная на выравнивание загрузки рабочих путем совмещения профессий;
определяется окончательно принятая численность
основных рабочих.
Расчетное количество основных рабочих на каждой
операции определяют по формуле:
Чр.i = где: Чр.i
- количество основных рабочих на i-той
операции;
Ноi
- норма обслуживания на i-той
операции.
По расчетной численности рабочих устанавливают
их принятую численность путем округления до ближайшего целого числа (как
правило, в большую сторону). В практических расчетах на операциях перегрузка
рабочих допускается не более 15%.
Во избежание простоев рабочих применяют
совмещение выполнения двух и более операций одним рабочим. В результате
сокращается общее число рабочих. Совмещение возможно по операциям, на которых
разряды выполняемых работ либо совпадают, либо отличаются не более чем на 1.
При определении возможности закрепления
нескольких операций за одним рабочим мы исходили из нескольких факторов. Прежде
всего, обратим внимание на получаемое при расчетах число рабочих мест Чр.i
вернее
на его дробную часть. Она показывает степень загрузки недогруженного рабочего
места. Задача проводимой синхронизации состоит в достижении наиболее высокой
производительности труда рабочих и максимально возможной загрузки имеющегося
оборудования. Поэтому необходимо стремиться закрепить рабочих за станками таким
образом, чтобы загрузка оборудования приближалась к 100%.
Кроме этого, обратим внимание на разрядность
работ. Совмещение операций рабочими возможно только на операциях с близким или
совпадающим номером разряда.
Окончательная расстановка основных рабочих на
линии производится с закреплением определенных номеров за работниками.
Номер, присвоенный последнему рабочему на линии,
показывает явочное число основных рабочих в одну смену.
В дальнейшем, с учетом коэффициента невыходов
(из баланса рабочего времени одного среднесписочного рабочего), определим
списочное число основных рабочих.
.4 Расчет заделов
Одним из наиболее важных условий непрерывности и
ритмичности производственного процесса является поддержание на всех стадиях
поточного производства определенной величины заделов.
Заделами называются детали, узлы или изделия,
которые находятся в стадии изготовления или ремонта на различных операциях
производственного процесса или между ними. Денежное выражение задела называют
незавершенным производством.
Заделы являются одной из основных частей
нормируемых оборотных средств. В связи с этим обеспечение непрерывности
поточного производства при минимально возможной потребности в оборотных
средствах является одним из важнейших условий эффективности и рентабельности
производства.
Размер заделов, а, следовательно, и потребных
оборотных средств зависит от организационного построения потока, расстановки
рабочих мест и рабочих, характера применяемого оборудования.
При организации поточного производства
рассчитывают следующие заделы: технологический, транспортный, страховой и
оборотный. Сумма перечисленных заделов представляет собой общий цикловой задел
на линии Zц.
Технологические заделы Zтехн
представляют собой детали, узлы и изделия, находящиеся непосредственно на
рабочих местах на различных стадиях обработки.
Транспортные заделы Zтp
представляют собой детали, узлы и изделия, находящиеся в стадии транспортировки
с одной операции на другую (в случае, если работа производится не на
конвейере).
Страховые (резервные) заделы Zстр
- это вид заделов, необходимых для обеспечения ритмичности в работе линии на
случай непредвиденных нарушений в поставке деталей или аварий. Данные заделы
создаются в резервное время (нерабочие смены, выходные дни) после операций,
выполняемых на оборудовании, которое в силу своих особенностей или характера
работы может выходить из строя. При отсутствии такого оборудования или
выполнении операций на основе ручного труда страховые заделы не создаются.
Оборотные заделы Zoб
имеют место на прерывно-поточных (прямоточных) линиях. На таких линиях не
удается достичь синхронизации операций из-за существенного различия их по
трудоемкости (производительности), а их продолжительность не равна и не кратна
такту линии. Поэтому для поддержания ритма производства принимают
дополнительные меры: устанавливают период обслуживания линии, определяют время
работы отдельных рабочих мест за период обслуживания в соответствии с
трудоемкостью выполняемых операций, создают оборотные заделы.
График работы линии представляет собой
графическое отображение принятого режима работы производственного участка за
систематически повторяющийся период времени. График выполнения операций
технологического процесса должен быть построен таким образом, чтобы обеспечить
наиболее высокую производительность труда рабочих и минимальную величину
незавершенного производства (заделов).
Более частые переходы рабочих от операции к
операции позволяют резко сократить величину заделов. Однако увеличение
переходов влияет на снижение производительности труда рабочих.
Для данного производства выбираем период
обслуживания R0
равным 120 минутам.
Время работы каждого рабочего места за период
обслуживания определяется в зависимости от коэффициента загрузки по каждой
операции. При наличии на операции нескольких рабочих мест вся недогрузка
сосредотачивается на одном рабочем месте, поэтому рассчитывается лишь время
работы недогруженного рабочего места:
где: Тнедi
- время работы недогруженного рабочего места, мин.;
R0
- период обслуживания оборудования, мин.;
Кзагрi
- коэффициент загрузки недогруженного рабочего места, %.
Коэффициент загрузки недогруженного рабочего
места Кзагрi
определяется числом, стоящим после запятой в значении расчетного количества
рабочих мест Чрi.
Для рассматриваемого проекта время работы
недогруженных рабочих мест на второй операции составит:
Остальные расчеты представлены в
таблице 3.
Таблица 3. Расчет время работы недогруженных
рабочих мест
№
Количество
рабочих по операциям, чел., Чрi
Принятое
число рабочих мест, Спр.i
Порядок
совмещения
Время
работы недогруженного рабочего места, мин., Тнедi
1
1,14
1
1
-
2
2,86
3
2
- 3-3
103
3
1,57
2
3
- 2
68
4
2,45
3
4
- 6
54
5
1,00
1
5
-
6
3,54
4
6
- 4
65
7
0,94
1
7
113
8
1,45
2
8
54
В данном проекте случае третье рабочее место на
третьей операции начинает работать не с начала периода обслуживания, а после
того как второй рабочий закончит работу на второй операции.
Покидая одно рабочее место, рабочий обязательно
должен оставить задел деталей для обеспечения непрерывности движения всего
потока.
Величина межоперационных оборотных заделов
определяется по следующей формуле:
где: Zoб.
- величина оборотного задела между смежными операциями за период их совместной
работы, шт.;
Тср. - время совместного выполнения
операций, либо время, когда условия по производительности не меняются, мин.;
Спрi,
Спрi+1
- принятое количество рабочих мест на операциях, работающих одновременно за
время совместной работы.
Для рассматриваемого проекта определяем величину
оборотных заделов в критических точках.
Задел между первой и второй операциями (одна
критическая точка):
Задел между второй и третьей
операциями (одна критическая точка):
Задел между третьей и четвертой
операциями (две критических точки):
Задел между четвертой и пятой
операциями (одна критическая точка):
Задел между пятой и шестой
операциями (одна критическая точка):
Задел между шестой и седьмой
операциями (одна критическая точка):
После расчетов оборотных заделов
между всеми операциями строится график движения оборотных заделов. Для
наглядности применяют совмещение графика работы линии и графика движения
оборотных заделов. Этот совместный график называют стандарт-планом.
На графике работы линии в
определенном масштабе графически покажем сплошной линией время занятости по
каждой операции.
Если обработка деталей на операции
ведется несколькими станками, то время работы каждого из них изображается на
графике отдельной прямой линией. При большом количестве станков на операции,
начинающих и заканчивающих работу одновременно, допускается изображение их на
графике одной жирной прямой линией с указанием над ней количества работающих
станков.
Наряду с оборотными заделами
рассчитываются и другие внутрилинейные заделы: технологические, транспортные и
страховые.
Величина технологического задела на
линии определяется по следующей формуле:
где: Zтехн
- технологический задел, шт.;
ai
- число одновременно обрабатываемых изделий на каждом рабочем месте i-той
операции.
Для рассматриваемого проекта раздел
технологического задела будет следующим:
Zтехн
= (1 ∙ 1 + 3 ∙ 1 + 2 ∙ 1 + 3 ∙ 1 + 1 ∙ 1 + 4 ∙
1 + 1 ∙ 1 + 2 ∙ 1) = 17 ( дет.)
Величина транспортного задела рассчитывается по
формуле:
Zтp=
р ∙ (m - 1),
где: Zтp
- транспортный задел, дет.;
р - размер передаточной партии;
m - число операций,
выполняемых на поточной линии.
В рассматриваемом проекте величина транспортного
задела равна:
Zтp
= 1 ∙ (8 - 1) = 7 (дет.)
Величина страхового задела определяется в
процентах от сменного выпуска по формуле:
где: Zстр
- страховой задел, дет.;
Тсм - продолжительность смены
(рабочего дня в обычные дни), мин.
В рассматриваемом случае размер страхового
задела равен:
Zстр = 15% Общий цикловой задел на линии
определяется суммированием определенных выше заделов:
Zобщ = Zтехн + Zтp + Zстр+ Z'об,
где: Zобщ
- общий цикловой задел, дет.;
Z'об -
суммарный оборотный задел на всех операциях, дет.
В общую сумму оборотных заделов на линии
включают только заделы, создаваемые на начало периода обслуживания (приходящие
на начало периода обслуживания со знаком «минус»). Для рассматриваемого проекта
такими будут заделы между первой и второй, пятой и шестой операциями. Заделы
между второй и третьей, третьей и четвертой, шестой и седьмой операциями
создаются и потребляются внутри периода обслуживания и в общую сумму не
включаются.
Таким образом, общая сумма цикловых заделов
составит:
Z'об = 1
+ 2 = 3 (дет.)
Общая сумма циклового задела равна:
Zобщ
= 17 + 7 + 6 + 3 = 33 (дет.)
Глава 2.
Организация обслуживания производства
.1 Организация ремонтного хозяйства
Результаты деятельности и уровень
технико-экономических показателей работы предприятия в значительной степени
определяются степенью организации и качеством работы вспомогательных и
обслуживающих хозяйств и служб, а также уровнем организационного обслуживания
производства.
Структура служб технического и организационного
обслуживания производства зависит от отраслевой принадлежности предприятия,
типа и масштаба производства, особенностей конструкции и технологии
изготовляемых или ремонтируемых изделий, степени специализации предприятия и
его кооперирования с другими предприятиями и производствами.
Вспомогательные и обслуживающие хозяйства
обеспечивают своевременный ремонт оборудования, бесперебойное снабжение
основных производственных участков материалами, деталями, узлами, всеми
необходимыми видами энергии, организуют рациональное использование транспортных
средств, правильное хранение материалов и готовой продукции. Успешная работа
этих участков создает необходимые условия для эффективной организации основного
производства (занимающегося непосредственным созданием новых или ремонтом
изношенных машин и деталей).
От работы вспомогательных служб в значительной
мере зависит уровень обслуживания населения. Совершенствование организации и улучшение
работы вспомогательных и обслуживающих служб является одной из важнейших задач
предприятий бытового обслуживания населения.
Основная цель обслуживания производства - это
обеспечение рабочих мест всем необходимым - от материалов, инструментов и запасных
частей до электроэнергии.
От того, как налажена организация обслуживания
производства, зависят результаты деятельности и технико-экономические
показатели.
Уровень эффективности производства в
значительной степени зависит от состояния орудий труда, а следовательно, от
системы, которая призвана поддерживать их в работоспособном состоянии путем
технического обслуживания, ремонта и модернизации.
Низкое качество и несвоевременное выполнение
этих работ нарушают ритмичность производства, ведут к значительным потерям,
существенно удорожают продукцию. Вместе с тем затраты на ремонтное обслуживание
составляют значительную часть издержек производства, велика обычно и
численность занятых ремонтом рабочих.
Результаты деятельности и уровень
технико-экономических показателей работы предприятия в значительной степени
определяются степенью организации и качеством работы вспомогательных и
обслуживающих хозяйств и служб, а также уровнем организационного обслуживания
производства.
Структура служб технического и организационного
обслуживания производства зависит от отраслевой принадлежности предприятия,
типа и масштаба производства, особенностей конструкции и технологии
изготовляемых или ремонтируемых изделий, степени специализации предприятия и
его кооперирования с другими предприятиями и производствами.
Вспомогательные и обслуживающие хозяйства
обеспечивают своевременный ремонт оборудования, бесперебойное снабжение
основных производственных участков материалами, деталями, узлами, всеми
необходимыми видами энергии, организуют рациональное использование транспортных
средств, правильное хранение материалов и готовой продукции. Успешная работа
этих участков создает необходимые условия для эффективной организации основного
производства (занимающегося непосредственным созданием новых или ремонтом
изношенных машин и деталей).
От работы вспомогательных служб в значительной
мере зависит уровень обслуживания населения. Совершенствование организации и
улучшение работы вспомогательных и обслуживающих служб является одной из
важнейших задач предприятий бытового обслуживания населения.
Основная цель обслуживания производства - это
обеспечение рабочих мест всем необходимым - от материалов, инструментов и
запасных частей до электроэнергии.
От того, как налажена организация обслуживания
производства, зависят результаты деятельности и технико-экономические
показатели.
.2 Организация энергетического хозяйства
Современные предприятия сферы сервиса достаточно
насыщенны производительной техникой, механизированными и автоматизированными
производственными процессами. В результате этого возникает необходимость в
потреблении разнообразной энергии, возрастает энерговооруженность труда и
потребность в энергии для обеспечения нормальных условий труда.
Качество работы энергетического хозяйства
предприятия оказывает существенное влияние на всю экономику предприятия. Это
определяется, в частности для предприятий бытового обслуживания населения, тем,
что даже кратковременные перебои в энергообеспечении приводят к нарушению хода
производства, а следовательно, к существенным экономическим потерям.
Поскольку технологический процесс ремонта
швейных машин состоит из операций, выполняемых человеческим трудом без
применения специальных машин и оборудования, то значение и задачи
энергетического хозяйства на предприятии сводится к обеспечению светом
помещений цехов и других помещений.
В состав энергетического хозяйства входит
электромонтер, который относится к обслуживающему персоналу. .3 Организация инструментального хозяйства
Одним из важных условий бесперебойного ведения
производства изделий и их ремонта с высокими технико-экономическими
показателями является рациональная организация инструментального хозяйства.
Одной из самых весомых причин простоев
оборудования и рабочих мест являются недостатки в инструментообеспечении, что
сдерживает производительность труда и нарушает ритмичность производства.
Задачи инструментального хозяйства заключаются в
бесперебойном ведении ремонта швейных машин, в целях повышения
производительности труда работников. Для этого необходимо планировать
потребности в инструменте и технологической оснастке.
Поскольку во избежание простоев рабочих
применяют совмещение двух и более операций одним рабочим, то организация
обращения инструмента по цеху не затруднена.
.4 Организация складского хозяйства
Одним из элементов материально-технического
снабжения на предприятии бытового обслуживания населения является своевременное
обеспечение необходимыми материалами, инструментом, оснасткой, запасными
деталями каждого рабочего места. Эта деятельность осуществляется службой
снабжения непосредственно через склады.
От качества работы складского хозяйства во
многом зависит сохранность материальных ценностей, бесперебойность обеспечения
ими производства, скорость оборачиваемости оборотных средств, качество и
себестоимость продукции.
К задачам складского хозяйства относятся такие
как: обеспечение работников необходимыми материалами, инструментом, запасными
деталями; сохранность материалов, запасных деталей на складах; правильные
условия их хранения.
Склады на предприятиях могут быть предназначены
как для производственной части работы (инструменты, запасные детали и т.д.),
так и склады с так называемой «готовой продукцией» (отремонтированные часы, но
не забранные клиентами).
.5 Организация транспортного хозяйства
Для ведения производства на предприятие
доставляется сырье, материалы, комплектующие изделия и другое. Сам процесс
производства связан с перемещением большого количества предметов труда, а после
изготовления продукции она должна быть вывезена с предприятия. Все эти
погрузочно-разгрузочные и транспортные работы выполняются службой транспортного
хозяйства, уровень организации которой оказывает значительное влияние на
технико-экономические показатели производства и ремонта изделий.
От длительности производственного цикла зависит
величина оборотных средств в незавершенном производстве. Это зависит и от организации
транспортного хозяйства.
Значение транспортного хозяйства на предприятии
очень велико, поскольку от него зависит поставка необходимых материалов,
инструментов и т.д. в складское хозяйство, а от последнего зависит оснащенность
рабочих мест необходимым материалом, инструментом.
Задачи транспортного хозяйства:
·
своевременные
поставки материалов, инструментов, запасных частей;
·
обслуживание
дополнительных клиентов - «доставка на дом» заказа;
·
обслуживание
руководителей (служебный транспорт).
Оптимальной организацией работы транспорта для
данного участка будут маятниковые маршруты.
.6 Организация контроля качества продукции
Повышение качества продукции является одним из
важнейших направлений повышения эффективности производства и ремонта изделий,
поскольку с одной стороны это способствует экономии материальных и трудовых
ресурсов, а с другой стороны придает законченность всему процессу производства.
Вопросы качества выпускаемой продукции и оказываемых услуг занимают лидирующее
положение при насыщении рынка и обострении конкуренции производителей.
Качество бытовой услуги - эффективность
произведенного ремонта швейных машин.
Реализация контроля качества на предприятии
осуществляется через отдел технического контроля, куда входят контролеры ОТК,
проверяющие качество выполненных работ.
Глава 3.
Организация оплаты труда и материальное стимулирование работников
Взамен вложенного работником труда в процессе
производства продукции и оказания услуг, для удовлетворения его материальных и
моральных (культурных) потребностей работнику выплачивается заработная плата.
Оплата труда должна учитывать количество и качество затраченного работником
труда, а также нашел ли этот труд потребителя. Такой подход обеспечивает
заинтересованность работника в конечных результатах деятельности предприятия.
Рассчитаем списочную численность основных и
вспомогательных рабочих, а также определим и обоснуем виды заработной платы для
этих категорий работников.
При определении потребного количества рабочих
(списочной численности) следует установить объем работ, необходимый для
выполнения производственной программы (трудоемкость), действительный фонд
времени одного рабочего в часах.
Общая трудоемкость ремонтных работ определяется
по следующей формуле:
Тобщ = где: Тобщ. - общая трудоемкость
ремонтных работ, час.
В рассматриваемом проекте общая трудоемкость
работ равна:
Тобщ. = Действительный (эффективный) фонд
времени работы оборудования находят по следующей формуле:
где: Fd.
- действительный фонд времени работы оборудования, час;
Fн.
- номинальный годовой фонд времени работы оборудования в одну мену, мин.;
S - сменность работы
оборудования;
K - коэффициент,
учитывающий регламентированные простои оборудования в ремонте.
Для рассматриваемого примера значение
действительного фонда времени составит:
В действительном фонде рабочего
времени учитывается число рабочих дней в плановом периоде, режим труда и
планируемые потери рабочего времени (отпуска, болезни, выполнение
государственных обязанностей и другое). Все эти параметры отражаются в балансе
рабочего времени одного среднесписочного рабочего.
При составлении баланса рабочего
времени рассчитывают среднее количество часов, которое рабочий должен
отработать в течение рабочего дня. При этом устанавливают:
количество рабочих мест, необходимых
для выполнения установленного объема работ;
явочное число основных
производственных рабочих;
номинальный фонд рабочего времени в
течение планового периода;
явочный фонд рабочего времени в
течение планового периода;
номинальную продолжительность
рабочего дня;
процент плановых невыходов.
Количество рабочих мест, необходимых
для выполнения установленного объема работ, определяется по формуле:
Мр. = где: Мр. - количество рабочих мест,
необходимых для выполнения установленного объема работ, ед.
Для рассматриваемого примера необходимое
количество рабочих мест равно:
Мр. = Полученный результат должен совпасть
с принятым количеством рабочих по операциям Чпр.i.
Явочная численность основных
производственных рабочих (количество человек, которое должно ежедневно являться
на работу) определяется по формуле:
Чяв. = где: Чяв. - явочное количество
основных производственных рабочих, чел.;
Н0 - усредненная норма обслуживания
рабочих мест.
Для рассчитываемого примера явочная численность
основных производственных рабочих равна:
Чяв. = Значения номинального и явочного
фондов рабочего времени, номинальную и среднюю продолжительность рабочего дня,
процент плановых невыходов определяют непосредственно на балансе рабочего
времени одного среднесписочного рабочего.
Расчет баланса рабочего времени
одного среднесписочного рабочего приведен в табл. 6.
Заполнение баланса рабочего времени
одного среднесписочного рабочего производим следующим образом.
. Календарный фонд времени
определяется по календарю текущего года (365 дней).
. Количество нерабочих дней
определяется по календарю текущего года как сумма выходных (с учетом
пятидневной рабочей недели) и праздничных дней, не совпадающих с выходными. В
рассматриваемом проекте: 103 + 7 = 110 дней.
. Количество календарных рабочих
дней (номинальный фонд рабочего времени) определяется как разность между
календарным фондом времени и количеством нерабочих дней. В рассматриваемом
проекте: 365 - 110 = 255 дня. С учетом номинальной продолжительности рабочего
дня величина номинального фонда рабочего времени составит: 254 ∙ 8,2 =
2091 часов.
. Неявки на работу определяются как
сумма целосменных потерь рабочего времени, связанных с очередными и
дополнительными отпусками, отпусками по учебе, отпусками в связи с родами,
выполнением государственных и общественных обязанностей, болезнями.
Продолжительность отпусков
определяется как средневзвешенная величина с учетом численности категорий
рабочих с разной длительностью отпусков. В связи с тем, что отпуска исчисляются
из расчета 6-дневной недели, а баланс рабочего времени - из расчета 5-дневной
недели, то производится корректировка средней продолжительности отпусков.
На основании исходных и расчетных
данных определяется количество рабочих, имеющих соответствующее число дней
отпуска. При этом используется следующая формула:
Чраб.j = где: Чраб.j
- количество рабочих j-той
группы с соответствующей длительностью отпусков, чел.;
dj
- удельная величина j-той группы
в общей численности рабочих, %.
В рассматриваемом проекте:
Длительность отпуска в 15 дней имеют 33%
основных производственных рабочих:
Чраб.1 = Длительность отпуска в 18 дней имеют
50% основных производственных рабочих:
Чраб.2 = Длительность отпуска в 24 дня имеют
17% основных производственных рабочих:
Чраб.3 = Средняя продолжительность отпусков Дотп.1
всех основных рабочих (15 человек) составит:
Дотп.1 = Необходимо произвести корректировку
средней продолжительности отпусков: полученное значение средней
продолжительности отпусков умножается на среднюю продолжительность рабочего дня
при 6-дневной неделе и делится на среднюю длительность рабочего дня при
5-дневной неделе:
Дотп.’1 = Длительность отпусков по учебе
рассчитывается аналогичным образом как средневзвешенная величина количества
рабочих, пользующихся данными видами отпуска, и продолжительности отпуска.
На основании исходных данных
количество обучающихся рабочих в рассматриваемом проекте составит:
Чраб.4 = Средняя продолжительность отпусков
по учебе составит:
Дотп.2 = Производится корректировка:
Дотп.’2 = Отпуска в связи с родами,
выполнением государственных и общественных обязанностей, болезнями определяются
на основе анализа отчетных данных (либо значение берется из задания).
Процент неиспользуемого рабочего
времени определяется по отдельным показателям по отношению к номинальному фонду
рабочего времени.
. Число рабочих дней в году (явочный
фонд рабочего времени) определяется как разность между количеством календарных
рабочих дней (номинальный фонд) и общим количеством неявок на работу. В
рассматриваемом проекте: 255 - 16 = 239 дней.
. Номинальная продолжительность
рабочего дня определяется трудовым законодательством и дана в задании (8,2
часа).
Таблица 4. Баланс рабочего времени одного
среднесписочного рабочего
№
п/п
Показатели
Кол-во
дней
Кол-во
часов
В
% к номинальному
1
Календарный
фонд времени
365
2
Количество
нерабочих дней, всего
110
-
-
в
том числе:
Выходных
103
-
-
Праздничных
-
-
3
Количество
календарных рабочих дней в году
255
2091
100,0
4
Неявки
на работу, всего
16
128
6,1
в
том числе:
очередные
и дополнительные отпуска
12
-
отпуска
по учебе
3
-
прочие
отпуска
1
-
5
Количество
рабочих дней в году
239
1960
93,7
6
Номинальная
продолжительность рабочего дня
-
8,2
100,0
7
Потери
времени внутри рабочего дня, всего
-
1,2
14,6
в
том числе:
для
занятых на физически тяжелых и вредных работах
-
0,9
11,0
для
кормящих матерей
-
0,2
2,4
для
подростков
-
0,1
1,2
8
Средняя
продолжительность рабочего дня
-
7
85,4
9
Годовой
эффективный фонд рабочего времени
-
1673
85,4
. Потери времени в связи с сокращением
длительности рабочего дня (для занятых на физически тяжелых и вредных работах,
для кормящих матерей, для подростков) исчисляют, исходя из количества рабочих
данных категорий в общем составе рабочих, руководствуясь существующим
законодательством (либо значения берутся из задания).
. Средняя продолжительность рабочего дня
определяется путем вычитания внутрисменных потерь из номинальной
продолжительности рабочего дня. В рассматриваемом проекте: 8,2 -1,2 = 7,0 часа.
. Годовой эффективный фонд рабочего времени
определяется как произведение числа рабочих дней в году (явочный фонд) на
среднюю продолжительность рабочего дня. В рассматриваемом проекте: 239 ∙
7 = 1673 часов.
На основании данных баланса рабочего времени
одного среднесписочного рабочего рассчитывается списочная численность основных
производственных рабочих по формуле:
Чсп. = где: Чсп. - списочная численность
основных производственных рабочих, чел.;
Пн. - процент плановых невыходов на
работу (по балансу рабочего времени), %.
В рассматриваемом проекте списочная численность
основных производственных рабочих составит:
Чсп. = Далее определим численность
вспомогательных и обслуживающих работников участка и назначим соответствующие
формы оплата труда.
ремонтный складской хозяйство труд
Заключение
Итогом данного курсового проекта является
организация специализированного участка сборки швейных машин после ремонта и
расчет основных показателей деятельности участка.
Основные параметры проекта:
Такт поточной линии = 12,78 мин./шт.
Число смен = 1.
Коэффициент серийности = 0,28 (массовый тип).
Средний коэффициент загрузки рабочих мест на
линии = 87,9%.
Определены заделы между первой и второй, второй
и третьей, третьей и четвертой, четвертой и пятой, между пятой и шестой, шестой
и седьмой операциями.
Общая сумма циклового задела = 33 дет.
Средняя продолжительность рабочего дня = 7,0
часа.
Годовой эффективный фонд рабочего времени = 1673
часов.
Явочное количество основных производственных
рабочих = 15 чел.
Списочная численность основных производственных
рабочих = 16 чел.
Организуется 2 бригады по 8 чел.
Список
использованной литературы
1. Васильев В.Н. Организация
производства в условиях рынка. - М.: Машиностроение, 2004. - 368 с.
2. Звягинцев Ю.Е. Оперативное
планирование и организация ритмичной работы на промышленных предприятиях. -
Киев, 2009. - 157 с.
. Зенин В.Н. Обзор влияния
фирм-производителей на развитие рынка сервисного обслуживания бытовой техники
// Сервисное обслуживание. - 2005. - № 2. - С. 29-34.
. Каменицер С.Е., Русинов
Ф.М. Организация, планирование и управление деятельностью промышленных
предприятий. - М.: Техника, 2000. - 335 с.
. Капелюшников Р. Современные
тенденции развития сферы услуг и формирование ее экономической среды. - М.:
Спарк, 2006. - 221 с.
. Кобелев А.Г. Устройство и
ремонт бытовой техники. - М.: Техника, 2004. - 320 с.
. Котел К. Организация
производства на предприятии. - М.: Техника, 2003. - 167 с.
. Котлер Ф. Маркетинг
менеджмент: анализ, планирование, внедрение, контроль. - СПб.: Питер, 2008. -
851 с.
. Котлер Ф., Армсронг Г.,
Сондерс Дж., Вонг В. Основы маркетинга. - М., СПб., К.: Вильямс, 2008. - 1118
с.
. Крук Д.М. Организация,
планирование управление промышленным предприятием. - М.: Техника, 2000. - 375
с.
. Крутик А.Б., Маркушевич
О.Г. Планирование и организация предприятий в условиях рынка и конверсии (в 2-х
томах). - СПб: СПбУЭФ, 2001.
. Лепаев Д.А., Штехман Н.Я.
Бытовые электроприборы. - М.: Легкая и пищевая промышленность, 2005. - 166 с.
. Либенсон Г.З. Ремонт
импортных швейных машин. - М.: Легкая и пищевая промышленность, 2006. - 96 с.
. Низовцев Г.А. Организация и
планирование предприятий по ремонту бытовой техники. - М.: Техника, 2007. - 304
с.
. Низовцев Г.А., Найгеборен
У.М. Организация и планирование предприятий бытового обслуживания населения.
T.I. - М.: Техника, 2000. - 288 с.
. Николаенко А.А., Червяков
Ф.И., Непряхин А.П., Дремалин Н.А. Бытовые швейные машины. - М.: Легкая и
пищевая промышленность, 2005. - 110 с.
. Стивенсон В.Д. Управление
производством. - М.: Бином, 2004. - 928 с.
. Теория фирмы / Под ред.
В.М. Гальперина. - С-Пб.: Экономическая школа, 2005. - 288 с.
. Туровец О.Г., Бухалков
М.И., Родионов В.Б. Организация производства. - М.: ИНФРА-М, 2002. - 528 с.
. Управление хозяйственным
механизмом на предприятиях сервиса / Под ред. В.Н. Соловьева, Д.В. Шопенко. - СПб.:
Гидрометеоиздат, 2005. - 295 с.
. Урнов В.Д. Отличительные
особенности современных швейных машин // Электроприборы. - 2006. - № 23. - С.
10-20.
. Фатхудинов Р.А. Организация
производства. - М.: ИНФРА-М, 2006. - 304 с.
. Шатаев И.М. Основы
организации бытового обслуживания населения. - М.: Легкая индустрия, 2000. -
344 с.
 ,
 Зi =
 ,
 Зi -
коэффициент загрузки рабочих мест по i-той
операции, %
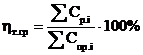 ,
 т ср. -
средний коэффициент загрузки рабочих мест, %;
 - суммарное количество расчетных
мест;
 - суммарное количество принятых
рабочих мест.
т ср. = 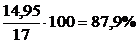 .
 ,
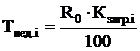
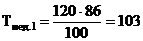 мин.
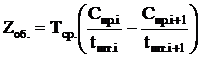 ,
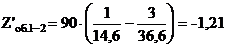 ≈ -1 дет.
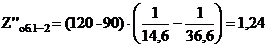 ≈ 1 дет.
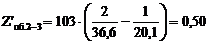 ≈ 1 дет.
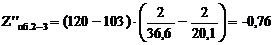 ≈ -1 дет.
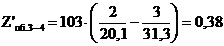 ≈ 0 дет.
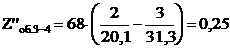 ≈ 0 дет.
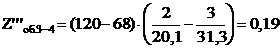 ≈ 0 дет.
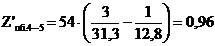 ≈ 1 дет.
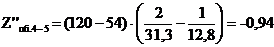 ≈ -1 дет.
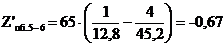 ≈ -1 дет.
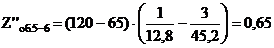 ≈ 1 дет.
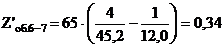 ≈ 0 дет.
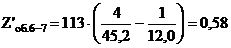 ≈ 1 дет.
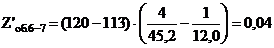 ≈ 0 дет.
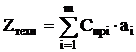 ,
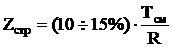 ,
 ≈ 6
(дет.)
 ,
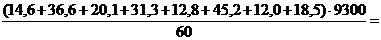 29620,5
(час.)
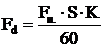 ,
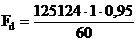 = 1981 (час.)
 ,
 = 14,95 ≈
15 ед.
 ,
 = 15 (чел.)
 ,
 = 5 (чел.)
 = 8 (чел.)
 = 3 (чел.)
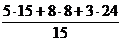 = 12 (дн.)
 = 10 (дн.)
 = 2 (чел.)
 = 3 (дн.)
 = 3 (дн.)

 = 16 (чел.)