Курсовая работа (т): Построение статистической модели многофакторного процесса, оценка его эффективности и контроль
Построение статистической модели многофакторного процесса, оценка его эффективности и контроль
Курсовая работа
Построение статистической
модели многофакторного процесса, оценка его эффективности и контроль
Введение
Статистические методы контроля качества продукции в настоящее время приобретают все большее признание и распространение в промышленности. Необходимость их применения вызвана изменчивостью в поведении и результатах фактически всех процессов даже в условиях очевидной стабильности.
Статистические методы используют при измерении, описании, анализе, интерпретации и моделировании такой изменчивости даже при наличии относительно ограниченного количества данных. Анализ этих данных способствует лучшему пониманию характера, степени и причин изменчивости, что поможет решении и даже предотвращении проблем, обусловленных такой изменчивостью.
Таким образом, статистические методы позволяют лучше использовать имеющиеся данные для принятия решения и тем самым - повышению качества продукции и процессов, а также достижению удовлетворенности потребителя[1].
Цель данной работы - применить наиболее распространенные методы статистического контроля качества в задачах анализа данных и оптимизации эксперимента в задачах управления качеством.
Она состоит из трех частей:
) Построение статистической модели процесса с использованием многофакторных планов;
) Оценка эффективности сравниваемых производственных процессов с одинаковым допуском назначения показателя качества и разными видами распределения продукции, используя интегральный экономический показатель - функцию потерь качества;
) Контроль процесса с использованием ( , R) - карт и (Me, R) -
карт.
1. Построение статистической модели процесса с использованием многофакторных планов
Задание: построение статистической модели процесса с использованием многофакторных планов.
В отличие от однофакторного эксперимента, одновременное варьирование многими факторами позволяет дать количественную оценку не только влияния каждого фактора на выходной показатель, но и их взаимного влияния. Результаты многофакторного эксперимента представляют в виде многофакторной модели, которая может быть использована для анализа факторов по степени и направлению их влияния, для направленной оптимизации исследуемого объекта [2].
Исследуется влияние n=3 факторов (х) на значения выходного показателя
(y). Построим
статистическую модель процесса по данным эксперимента 23// 8.
Таблица 1.1 Данные многофакторного эксперимента
№
х1
х2
х3
Y
ΔY2
x1x2
x1x3
x2x3
x1x2x3
1
-
-
-
83
46
37
+
+
+
-
2
+
-
-
89
124
35
-
-
+
+
3
-
+
-
87
126
39
-
+
-
+
4
+
+
-
70
36,75
33,25
+
-
-
-
5
-
-
+
65
28
37
+
-
-
+
6
+
-
+
67
102
35
-
+
-
-
7
-
+
+
61
100
39
-
-
+
-
8
+
+
+
78
41
37
+
+
+
+
y01
y02
y03
y04
72,8
72,9
72,8
72,9
Искомая модель выглядит следующим образом:
Найдем оценки коэффициентов:
Проверим гипотезу о статистической значимости вычисленных
коэффициентов при помощи t-критерия Стьюдента.
∆b=t0,05∙S{b}
где t0,05 - табличное значение коэффициента
Стьюдента, в нашем случае (уровень значимости Здесь Доверительный интервал:
Сравним вычисленные коэффициенты bq с доверительным
интервалом Все вычисленные коэффициенты этой модели являются значимыми и
модель может быть записана в виде
где
из свойств симметрии.
Все коэффициенты модели значимы, поэтому проверять ее
адекватность по F-критерию нет надобности, так как все расчетные значения ŷ
будут совпадать с реально наблюдаемыми y. Можно опустить члены с наименьшими
коэффициентами и провести проверку такой упрощенной модели на аппроксимацию,
поскольку исходная полная модель слишком громоздка для применения. Уберем
коэффициенты b1=1и b2=-1.
Найдем погрешность описания усеченной моделью исследуемой
зависимости. Данная квадратичная погрешность вычисляется по формуле Таблица 1.2 - Погрешность усеченной модели
№
у
1
83
46
37
44,6
2
89
124
35
39,3
3
87
126
39
44,8
4
70
36,75
33,25
47,5
5
65
28
37
56,9
6
67
102
35
52,2
7
61
100
39
63,9
8
78
41
37
47,4
Как видно, полученная усеченная модель описывает исследуемую
зависимость с погрешностью Перейдем от кодированных значений факторов к их значениям
физических величин: Зависимость y=1676+18,5Х1+559Х2+224,45Х3-9,5Х1Х2-1,975Х1Х3-0,55Х2Х3+0,475Х1Х2Х3.
статистический контроль
многофакторный
Задание: оценить эффективность сравниваемых
производственных процессов с одинаковым допуском назначение показателя качества
и разными видами распределения продукции, используя интегральный экономический
показатель - функцию потерь качества.
Функция потерь качества (ФПК) была разработана Гэнити Тагути.
Принципиальное новшество концепции Тагути - использование обобщенного
экономического показателя для оценки эффективности и конкурентоспособности
производств. Он имеет четкую интерпретацию, многокритериален, легко вычисляется
в денежном эквиваленте через изменчивость измеряемых физических показателей
качества и удобен для сравнительного анализа. Он показал несовершенство мировой
практики в части традиционного подхода к управлению качеством.
Выборка из 10 значений показателей качества была проверена на
соответствие нормальному закону распределения с помощью W-критерия.
Таблица 2.1 Значения коэффициентов
№
y
a
Wα(10)
1
33,9
0,5739
0,938
2
11,1
0,3291
3
12,1
0,2141
4
27,1
0,1224
5
16,2
0,0399
6
24,6
7
19,3
8
24,1
9
22,1
10
17,1
Ранжируем исходные данные по возрастанию:
,1; 12,1; 16,2; 17,1; 19,3; 22,1; 24,1; 24,6; 27,1; 33,9.
Вычисляем сумму квадратов отклонений каждого результата Вычисляем параметр b как сумму разностей
членов упорядоченного ряда, взятых справа и слева в нем с коэффициентами a из вспомогательной
таблицы к W-критерию:
=0,5739*22,8+0,3291*15+0,2141*8,4+0,1224*7+0,0399*2,7=
20,78838
Вычисляем расчетное значение W-критерия:
W= W=0,97074 > W0,05(10)=0,938 - условие подчинения данных
подчиняются нормальному закону распределения, которое выполняется.
Вычислим величину допуска на значения показателя качества по
«правилу трех сигм».
Вычислим границы допуска.
Тогда допуск рассчитаем по формуле D=ВГ - НГ= 6S= 6∙0,384=2,304
Выпускаемая продукция - ниппели 89, отпускная стоимость от
производителя составяет 16 $.
Теперь определим значение коэффициента k для функции потерь
качества по формуле
Рассчитаем величины СКО для трёх процессов при разных
распределениях значений ПК: нормальным, треугольным, равномерным. Вычисления
производим по формулам из математической статистики:
Величину потерь для каждого сравниваемых производств:
норм = k∙ SH2 = 27,78∙0,147
=4,08треуг = k∙ SТР2 = 27,78∙0,221 = 6,14равн
= k∙ SР2 = 27,78∙0,442 = 12,28
Получаем, что потери при производстве с нормальном
распределением наименьшие, и наилучшим является производство с нормальным
распределением продукции.
Вычислим индекс воспроизводимости для каждого из процессов:
СPнорм = СPтреуг = СPравн = Индекс воспроизводимости также указывает на то, что наилучшим
процессом является процесс производства с нормальным распределением, так как
его индекс воспроизводимости больше других.
Задание: контроль процесса с использованием (X, R) - карт.
Главный статистический инструмент, используемый для
поддержания процессов на приемлемом и стабильном уровне - контрольная карта, -
графический способ представления и сопоставления информации, основанной на
последовательности выборок, отражающих текущее состояние процесса с границами,
установленными на основе внутренней присущей процессу изменчивости. Метод
контрольных карт позволяет определить, действительно ли процесс находится в
статистически управляемом состоянии на заданном уровне, а затем поддерживать
управление и высокую степень однородности важнейших характеристик продукции или
услуги посредством непрерывной записи информации о качестве продукции в
процессе производства. Использование контрольных карт и их тщательный анализ
ведут к лучшему пониманию и совершенствованию процессов [3].
Контролировался ход процесса с нормальным распределением,
результаты 20 случайных выборок которого приведены ниже (табл 3.1).
Таблица 3.1 Случайные выборки
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
5,4
5,3
5,3
5,4
5,4
5,4
5,4
5,4
5,3
5,3
5,4
5,3
5,5
5,4
5,5
5,4
5,3
5,4
5,4
5,5
5,4
5,4
5,3
5,4
5,4
5,4
5,4
5,5
5,4
5,4
5,5
5,4
5,4
5,4
5,5
5,4
5,3
5,4
5,4
5,5
5,4
5,4
5,3
5,3 5,4
5,4
5,4
5,4
5,3
5,4
5,4
5,4
5,4
5,5
5,4
5,3
5,4
5,4
5,3
5,3
5,5
5,5
5,6
5,6
5,6
5,5
5,6
5,4
5,5
5,4
5,4
5,4
5,3
5,4
5,4
5,4
5,4
5,6
5,6
Найдем среднее арифметическое для каждой выборки.
Таблица 3.2 Средние
арифметические значения
1234567891011121314151617181920
5,4
5,4
5,3
5,4
5,4
5,5
5,4
5,5
5,4
5,4
5,4
5,4
5,4
5,4
5,5
5,4
5,3
5,4
5,4
5,5
Вычислим общее среднее по всем группам.
Определяем размах в группах.
Таблица 3.3 Размахи групп
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
0,1
0,2
0,2
0,3
0,1
0,1
0,1
0,2
0,1
0,2
0,1
0,1
0,1
0,1
0,1
0
0,1
0
0,2
0,3
Средний размах Вычисляем верхнюю и нижнюю границы допуска для х-карт
ВГ= НГ= Вычисляем границы для R-карт
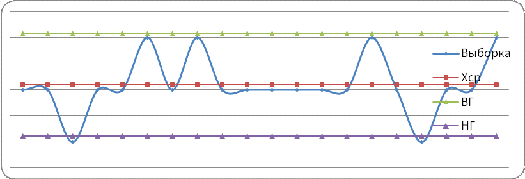
ВГ= НГ= Контрольная x-карта
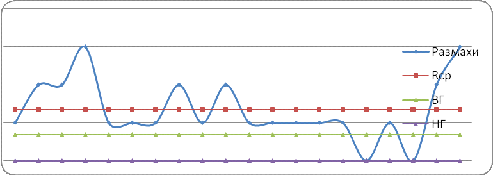
Контрольная R-карта
Проанализируем еще один процесс. Сделаем это при помощи
контрольных карт медиан. В отличие от X-карт и R-карт, они требуют меньшее количество вычислений.
Ниже представлены данные, которые собирались каждый день с
30.06 по 10.07.
Таблица 3.4 Случайные выборки
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
5,6
5,6
5,4
5,4
5,4
5,4
5,3
5,4
5,4
5,4
5,5
5,4
5,6
5,5
5,4
5,5
5,6
5,5
5,5
5,3
5,5
5,4
5,4
5,3
5,4
5,5
5,4
5,4
5,4
5,5
5,4
5,4
5,5
5,4
5,5
5,4
5,4
5,3
5,4
5,4
5,3
5,4
5,5
5,3
5,4
5,4
5,5
5,7
5,5
5,4
5,4
5,3
5,4
5,4
5,4
5,3
5,4
5,4
5,3
5,6
Найдем медианные значения для каждой группы.
Таблица 3.5 Медианы
1234567891011121314151617181920
5,5
5,4
5,4
5,3
5,4
5,4
5,4
5,4
5,4
5,4
5,4
5,4
5,5
5,4
5,4
5,4
5,4
5,4
5,4
5,4
Тогда значение центральной линии Вычислим контрольные границы. Для этого сначала нужно
посчитать размахи групп и средний размах.
Таблица 3.6 Размахи
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
0,3
0,2
0,1
0,1
0
0,1
0,2
0,3
0,1
0,1
0,1
0,1
0,2
0,1
0,1
0,2
0,2
0,2
0,2
0,3
Средний размах Верхняя граница Нижняя граница Теперь можем построить диаграмму.
Контрольная карта медиан
Все точки на Me-карте лежат в пределах контрольных границ,
что свидетельствует о стабильности процесса. Несколько точек на Поэтому необходимо остановить процесс после третьей выборки
для установления причин разладки.
Статистические методы контроля качества обладают большой
палитрой инструментов, позволяющих оценить имеющийся уровень качества, а также
достичь такого, который бы удовлетворял при данных условиях.
В первой части данной работы полученная усеченная модель
описывает исследуемую зависимость с погрешностью Зная закон распределения значений показателей качества, можно
говорить о наилучшем или наихудшем по своим возможностям процессе производства,
наибольших или наименьших потерях при различных производствах. Проведенный
анализ позволяет сказать, что наилучшим по своим возможностям является процесс
производства с нормальным распределением продукции, т.к. он имеет наибольший
индекс воспроизводимости по сравнению с треугольным и равномерным
распределениями.
Контрольные карты позволяют судить о стабильности
производственного процесса. При необходимости с их помощью можно провести его
корректировку.
Первый из рассмотренных процесс является нестабильным, так как
в нескольких точках пересекает границы, второй же их не пересекает, а значит,
является стабильным.

 =b0+b1x1+b2x2+b3x3+b12x1x2+b13x1x3+b23x2x3+b123x1x2x3
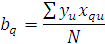
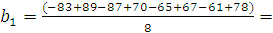 1
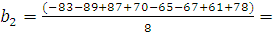 -1
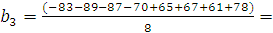 -7,25
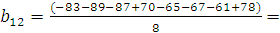 -38
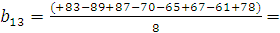 3,75
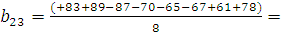 2,75
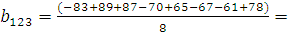 4,75
 ) равное 3,18.
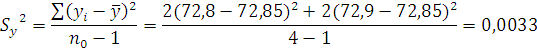
 - ошибка воспроизводимости выходного показателя,
рассчитываемая по повторным измерениям в основном исходном режиме (
 ).
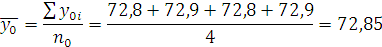
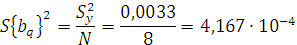
 - дисперсия ошибки определения коэффициентов bi.
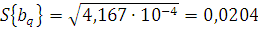
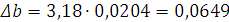
 . Значимыми будут являться те, которые
удовлетворяют условию
 .
=75+x1-x2-7,25x3-38x1x2+3,75x1x3+2,75x2x3+4,75x1x2x3
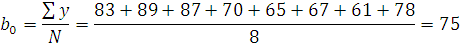
=75-7,25x3-38x1x2+3,75x1x3+2,75x2x3+4,75x1x2x3
 =75 -7,25*(-1) - 38*(1)+3,75 (1)+2,75*(1)+4,75
(-1)=46
 =75 -7,25*(-1) - 38*(-1)+3,75 (-1)+2,75*(1)+4,75
(1)=124
 =75 -7,25*(-1) - 38*(-1)+3,75 (1)+2,75*(-1)+4,75
(1)=126
 =75 -7,25*(-1) - 38*(1)+3,75 (-1)+2,75*(-1)+4,75
(-1)=36,75
 =75 -7,25*(1) - 38*(1)+3,75 (-1)+2,75*(-1)+4,75
(1)=28
 =75 -7,25*(1) - 38*(-1)+3,75 (1)+2,75*(-1)+4,75
(-1)=102
 =75 -7,25*(1) - 38*(-1)+3,75 (-1)+2,75*(1)+4,75
(-1)=100
 =75 -7,25*(1) - 38*(1)+3,75 (1)+2,75*(1)+4,75
(1)=41
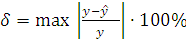 .


 . Ошибка аппроксимации очень велика, поэтому для
данного процесса имеет смысл создать более сложную модель.
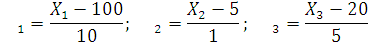
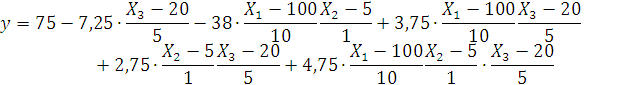
 от температуры, давления и скорости подачи
реагента будет иметь вид:
2.
Оценка эффективности сравниваемых производственных процессов при помощи функции
потерь качества
 от их общего среднего
 по формуле из
математической статистики:
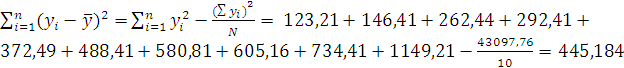 .
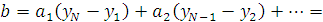
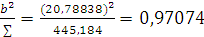
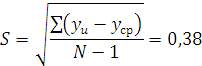
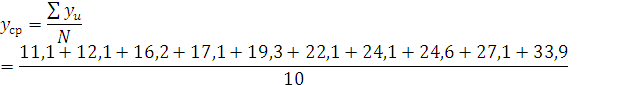

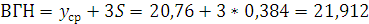
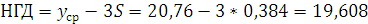
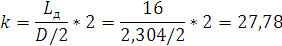
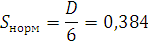
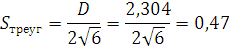
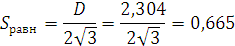
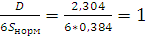
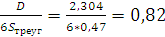
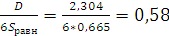
3.
Контроль процесса с использованием (
 , R) - контрольных карт

 , где N=20 - общее количество значений.
 .
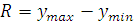
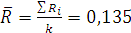
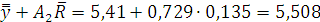
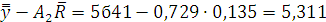
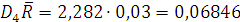
 =0.
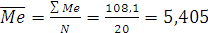
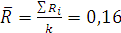
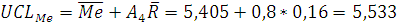
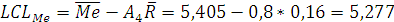
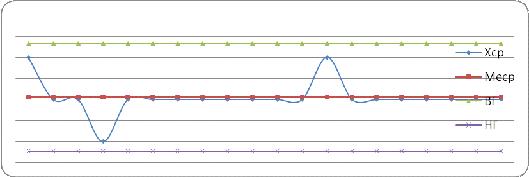
-карте, начиная с
третьей, лежат вне контрольных границ или совпадают с ними. Это свидетельствует
о том, что существуют неслучайные причины изменчивости в производственном
процессе, которые выводят его из управляемого состояния.
Заключение
 , поэтому необходимо
получить модель более высокого порядка.