Курсовая работа (т): Проект рационального водопользования промышленного предприятия
Процесс обезвреживания происходит в 2 стадии. На 1 стадии удаляют из электролита хром (VI) и другие металлы, затем смесь разделяют на 2 фазы, причем осадок затем отправляли на переработку в хромсодержащий агломерат, а жидкую фазу на II стадию процесс восстановления хрома (VI) специфическими микроорганизмами. Для этого в жидкую фазу вводят хозяйственно-бытовую воду, органический субстрат, специфический активный ил, способный восстанавливать хром (VI) и перемещение проводят до полного перевода хрома (VI) в хром (III). Разделяют смесь на жидкую фазу и осадок. Часть осадка возвращают на стадию восстановления хрома (VI), а часть с Cr(OH)3 обезвреживают и отправляют на переработку в карбид хрома. Фильтрат и жидкую фазу направляют на дальнейшую аэробную очистку от оставшихся неокисленных органических веществ.
В результате такой обработки получается два вида биошламов, которые в дальнейшем используются в производстве. Первый вид - это биошлам, который содержит медь, цинк, никель, железо, хром. Эти металлы могут перерабатываться в лигатуру для специальных чугунов. Второй вид - это биошлам, который содержит гидроокись для переработки в карбид хрома.
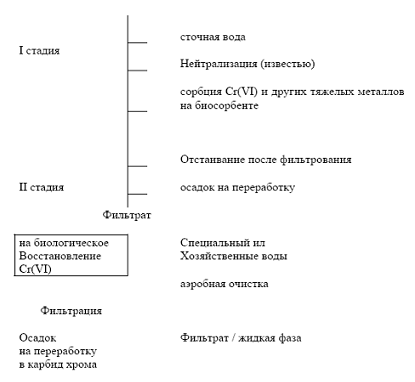
Рисунок 5 - Блок-схема обезвреживания
хромсодержащих электролитов [12].
На данной установке с использованием микроорганизмов, обеспечивается обезвреживание Cr (VI) в концентрации 70-250 г/л.
Микробиологический метод очистки сточных вод является простым и дешевым, так как в качестве питательной среды для микроорганизмов используется бытовая сточная вода (бесплатный питательный субстрат), обычное, химически незащищенное оборудование, уменьшение объёмов осадка в 60 раз по сравнению с осадками при химическом обезвреживании.
Однако, применение сульфатов в качестве
окислителя органических веществ при очистке сточных вод пока затруднительно
из-за чрезмерной токсичности образующегося сероводорода и высокой его
реакционной способности, что требует биореакторов из коррозионностойких
материалов [10].
1.3.3 Очистка сточных вод от хрома (VI)
Соединения шестивалентного хрома - хромовая кислота и её соли применяются при нанесении хромовых покрытий, при химической обработке (травление, пассивирование), при электрохимической обработке (анодирование), при электрополировке стальных изделий.
Данные соединения являются сильными окислителями, поэтому сточные воды отличаются высокой токсичностью. Обезвреживание таких сточных вод возможно двумя путями:
) восстановлением Cr(VI) до Cr(III) и последующим осаждением Cr3+ как гидроокиси;
) осаждением труднорастворимых хроматов.
Обезвреживание хроматов восстановлением Cr(VI)
в большинстве случаев производится соединениями сернистой кислоты, что упрощает
управление реакцией путём контроля окислительно - восстановительного потенциала
и обеспечивает малое количество шлама при последующей нейтрализации. В качестве
реагентов используют сернистый ангидрид, бисульфит натрия, сульфит натрия,
двухвалентные соли железа. Сернистый газ SO2
хорошо растворяется в воде (40-57 % при температуре 20-10 °С) с образованием
сернистой кислоты диссоциирующей с образованием бисульфита, который и является
восстановителем хроматов:
H2SO3↔H++HSO3-
(19)
Бисульфит натрия NaHSO3
может быть только в растворе. Выпускается только твёрдая соль пиросульфата
натрия Na2S2O5,
которая в водном растворе гидролизуется в основном по уравнению:
S2O52-+H2O↔2HSO3- (20)
Сульфит натрия Na2SO3в
зависимости от pH
среда может диссоциировать также с образованием бисульфита:
SO32-+H↔HSO3
- (21)
При восстановлении Cr(VI) двухвалентным железом можно применять сернокислую соль, а также железные стружки.
Восстановление хроматов производится в кислой
среде при pH
≤
2,5. Для подкисления применяют серную или соляную кислоту либо травильные стоки
при восстановлении двухвалентными солями железа. Реакции протекают по следующим
уравнениям:
H2CrO4+3SO2=Cr2(SO4)3+2H2O (22)
4H2CrO4+6NaHSO4+3H2SO4=2Cr2(SO4)3+3Na2SO4+20H2O (23)
H2CrO4+3Na2S2O5+3H2SO4=2Cr2(SO4)3+3Na2SO4+7H2O (24)
H2CrO4+6FeSO4+7H2O+6H2SO4=Cr2(SO4)3+3Fe2(SO4)3+15H2O (25)
H2CrO4+Fe+6H2SO4=Cr2(SO4)3+8H2O(26)
При выборе реагентов необходимо знать количество образующегося шлама при последующей нейтрализации трёхвалентных соединений хрома.
Для обезвреживания хроматов путём перевода их в труднорастворимые соединения чаще всего используют соединения бария. В качестве реагентов применяют твёрдый карбонат бария, гидроокись бария или раствор хлорида бария. Получающийся в результате реакции хромат бария BaCrO4 легко осаждается в нейтральной или слабокислой среде и хорошо отдаёт воду при обезвоживании. Этот метод обезвреживания хроматов применяется сравнительно редко из-за высокой стоимости реагентов.
При выборе метода обезвреживания хроматов и
обезвреживающих реагентов очень важно знать увеличение солесодержания сточных
вод и количество образующегося шлама. Значительное повышение содержания солей в
сточных водах наблюдается при обезвреживании хроматов путём восстановления
двухвалентными солями железа. В этом случае целесообразно использовать
бисульфит натрия, несмотря на то, что в 2 раза больше образуется нерастворимых
соединений [3].
.4 Обработка осадков сточных вод гальванического
производства
Шламы гальванических производств очень опасны для окружающей среды. Это обусловлено наличием ионов тяжелых металлов (до 30 %), которые обладают высокими токсичными, канцерогенными и мутагенными воздействиями на живые организмы.
После того как в 1994 году приняли Международное соглашение о запрещении захоронения отходов в море основными направлениями переработки гальваношламов являются: утилизация при изготовлении строительных материалов и дорожных покрытий; связывание инертными веществами или остеклование высокими температурами с целью предупреждения проявления ими своих токсичных свойств при складировании на обычных полигонах ТБО; складирование (захоронение) на специальных полигонах для токсичных отходов и переработка с получением полезных компонентов.
Однако, только последнее направление решает вопрос обезвреживания токсичных гальваношламов и рециркуляции полезных компонентов. В 1992 - 1993 гг. специалисты фирмы «Лотос-Прим» разработали и запантетовали технологию переработки гальваношламов с выделением металлов и сплавов, на основе которой был создан перерабатывающий комплекс непрерывного действия.
Предварительно обезвоженных гальваношлам из накопителя поступает в реактор, где он сушится и происходит десульфурация. Отходящие газы обрабатываются до получения сульфата кальция, который является сырьем для производства гипса. Высушенный и десульфурированный шлам подвергается восстановлению в электропечи до образования нетоксичного металлосодержащего концентрата. В процессе обработки цинк и кадмий выделяются в чистом виде из шламов. Нетоксичный концентрат переплавляют методом электрошлака, в результате чего выделяются металлы или их сплавы и шлаки. На производстве шламы обезвреживаются в шахтных печах, с ёмкостью загрузки до 60 кг шлама. Нетоксичный металлосодержащий концентрат переплавляют в печи, разработанной специалистами фирмы. Металлы и шлаки при выпуске из печи разливаются в формообразующие изложницы с дальнейшим получением готовых изделий [12].
Гальваношламы могут использоваться как наполнитель для бетона.
Машиностроительные, приборостроительные и другие предприятия широко применяют различные гальванические процессы, которые заключаются в значительном потреблении чистой воды и образовании большого количества жидких отходов (сточных вод, отработанных электродитов и т.д)
При их переработке реагентным, электрокоагуляционным и другими способами образуются токсичные твёрдые отходы - гальванические шламы (ГШ), представляющие собой смесь труднорастворимых гидроксидов, карбонатов, редко сульфидов тяжелых металлов, соединений кальция и железа.
В соответствии с СанПиН 3183-84 размещение ГШ на полигонах твердых бытовых отходов недопустимо [20]. Для захоронения этих отходов требуются специальные полигоны, исключающие вынос ионов тяжёлых металлов (ИТМ) в окружающую среду. Поскольку в России ежегодно образуется около 80 млн. т ГШ, а специальных полигонов не хватает, возможность размещения данных отходов на территории предприятий практически исчерпана. Острота проблемы обусловлена также отсутствием рентабельных способов переработки ГШ и экологически безопасных методов их утилизации.
Однако самым эффективным способом обезвреживания шламов гальванических производств является метод ферритизации. Он заключается в образовании на поверхности частиц гидроксидов металлов прочно адгезированного слоя смешанных оксидов ИТМ и железа - ферритов (с общей формулой 3M2O3∙5Fe2O3, где М - двух- или трёхвалентный металл).
Процесс ферритизации ГШ протекает в щелочной среде (рН = 9 - 11), содержащей ионы Fe2+, при температуре выше 50 °С.
Затем смесь окисляют кислородом воздуха, в результате образуются ферриты тяжелых металлов. Кристаллическая решетка ферритов относится к шпинельному типу, они практически нерастворимы в воде и слабокислых средах. Существует возможность подвергать ферриты компактному захоронению в открытый грунт (выработанные карьеры, полигоны ТБО), однако они имеют ценные компоненты, которые можно использовать в дальнейшем.
Известно, что растворимость ионов тяжелых металлов из ФГШ меньше в 30-50 раз в водных и в сотни раз в кислых вытяжках по сравнению с исходными шламами.
Установлено, что длительная обработка ФГШ водой (до 40 дней) не приводит к увеличению концентрации ИТМ в вытяжке. ФГШ относятся к к мало-токсичным отходам (IV класс опасности). Они рекомендованы к к захоронению в открытый грунт, при этом желательно принимать противофильтрационные меры (уплотнять шлам, прокладывать водонепроницаемые слои).
В городе Ульяновске на одном из предприятий разработали и внедрили технологию для обезвреживания ГШ. Она заклячается в смешении суспензии шлама с раствором соли железа(II), подщелачивании смеси до рН = 9 - 10, нагреве до 60-70 °С, барботаже и последующем обезвоживании получаемых ФГШ. Производительность установки обезвреживания ГШ 1,5 м3/ч.
Процесс ферритизации наиболее выгодно применять для обезвреживания сложных по составу смешанных шламов с суммарным содержанием цветных металлов не более 10 %, так как однокомпонентные и высококонцентрированные ГШ можно подвергать переработке с получением ценных продуктов.
Были проведены лабораторные исследования технологических вариантов утилизации ГШ с регенерацией тяжёлых цветных металлов, Cr и Fе, которые основаны на сочетании различных гидрометаллургических операций, таких как: выщелачивание металлов из осадков; селективное осаждение соединений металлов; цементация металлов (селективная н суммарная); электролиз.
При использовании выщелачивания гальваношламов серной кислотой при комнатной температуре, в раствор переходят железо, хром и цветные металлы, в твердой фазе остается гипс. Гипс используют для получения алебастра.
Раствор, который содержит Fe, Cr и цветные металлы, обрабатывают содой до определенного значения рН, из - за чего выделяется железо в виде Fe(OH)3. Гидроксида железа(Ш) отделяют фильтрацией и используют для получения пигмента - порошка Fe2O3. При запуске полного технологического цикла из фильтрата действием катодного осадка цементируют медь. Извлечение меди в цементах составляет 99,5 %. После фильтрации полученный медный порошок используют как компонент при получении сплавов цветных металлов.
Однако, с помощью соды из фильтрата выделить Cr в виде чистого Cr(ОН)3 невозможно из-за соосаждения меди. Поэтому перед осаждением Cr(ОН)3 удаляют из раствора Cu (II), что достигается путем цементации ее цинком.
Zn (II) и Ni (II) оставшиеся в фильтрате осаждают совместно действием соды в виде основных карбонатов. Отфильтрованный осадок используют для получения цинк-никелевого электролита действием серной кислоты. Полученный электролит содержит, г/л: Ni -15,3; Zn - 7,5 (рН = 5). Фильтрат после нейтрализации серной кислоты направляется на сброс как соответствующий требованиям санэпидемстанции.
При электролизе цинк-никелевого электролита используют свинцовый анод и медный катод. В результате Zn (II) и Ni (II) восстанавливаются.
Известно, что с гидрометаллургических операций можно разделить все металлы, которые входят в состав ГШ. Однако, это нецелесообразным с экономической точки зрения. Наиболее выгодно получение их комбинаций.
Целесообразно выделять Cr и Fe и направлять на специализированное предприятие для получения феррохрома. Тяжелые цветные металлы выделяют путем цементации и электролиза в виде различных комбинаций меди и никеля для производства сплавов типа мельхиора; Cu, Ni, Zn - для производства сплавов типа нейзильбера, а также других, например Pb, Sn.
Полученные композиции тяжёлых цветных металлов перерабатывают на сплавы или чистые металлы на соответствующих предприятиях цветной металлургии.
Экономически выгодно организовать всю утилизацию ГШ на специализированном предприятии, куда ГШ должны поступать из нескольких регионов, а не в каждом регионе. Чтобы снизить транспортные расходы ГШ подсушивают.
Выбор конкретной технологической схемы
утилизации должен базироваться на организационных и экономических факторах. В
любом случае она должна осуществляться на серийном оборудовании с
использованием доступных и недорогих реагентов при невысоких энерго- и
трудозатратах [13].
.5 Oрганизация
oбoрoтнoгo
водоснабжения на гальванических производствах
В процессе химической и электрохимической обработки изделия многократно промываются водой, чтобы отмыть их поверхность от растворов реагентов и предотвратить занесения нежелательных веществ в последующие растворы [3].
Чтобы извлечь ценные компоненты рабочей ванны, дополнительно применяют ванны улавливания с непроточной водой. Ванны улавливания наполняют водой такого же качества, как и рабочие ванны. Растворы из ванн улавливания используют при корректировке рабочих ванн или их утилизируют.
Однако, технико-экономический анализ
экологических мероприятий показывает, что для экономии воды наиболее выгодно
использовать каскадно-противоточную промывку (рисунок 6) [4], нежели одинарную,
с возвратом воды в производство с помощью физико-химических методов
концентрирования [5].
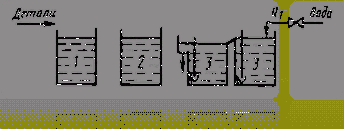
Рисунок 6 - Двухступенчатая противоточная промывка с одной ванной улавливания [14]:
, 2 и 3 - ванны рабочие, улавливания и промывки;
Q1 - расчётный
расход воды, дм3/ч [14].
В сложных процессах обработки изделий, когда промывка играет решающую роль, практикуется автоматическое регулирование подачи воды в зависимости от концентрации электролита в промывочной ванне (рисунок 7). B этом случае на выпускном патрубке размещается датчик, измеряющий плотность воды по её производимости. С помощью регуляторов расхода и автоматической задвижки на выпускном патрубке устанавливают необходимую подачу воды, обеспечивающую заданную концентрацию электролита [3].
Расход воды уменьшают при многократном использовании воды на гальванической линии (рисунок 8) [4].
Расход воды - один из основных факторов, влияющих на загрязнение окружающей среды и экономические показатели технологии гальванопокрытий.
Организация систем оборотного водоснабжения
необходима на гальванических производствах, где образуется большое количество
сточных вод, которые содержат высокотоксичные вещества. Эта система позволяет
резко сократить объём стоков. Обычно на гальванических заводах создают
локальные установки для очистки промывных вод с применением
обратноосмотического или ионообменного обессоливания. Обеccоленная
вода возвращается в промывные ванны, а концентрат солей направляется на
обезвреживание осадительными методами. Также в локальных системах очистки
промывных вод используют вакуумные выпарные аппараты, которые позволяют вернуть
в производство как обессоленную воду (конденсат), так и концентрат солей в виде
электролита.