Материал: Программа и методические указания для выполнения самостоятельных и контрольных работ по дисциплине «Экономика и организация производства». Бейнар И.А
Параллельный вид движения
При параллельном виде движения небольшие передаточные партии или отдельные детали передаются на последующую обработку сразу после обработки их на данной операции независимо от всей обрабатываемой партии. В этом случае обеспечивается самый короткий технологический цикл:
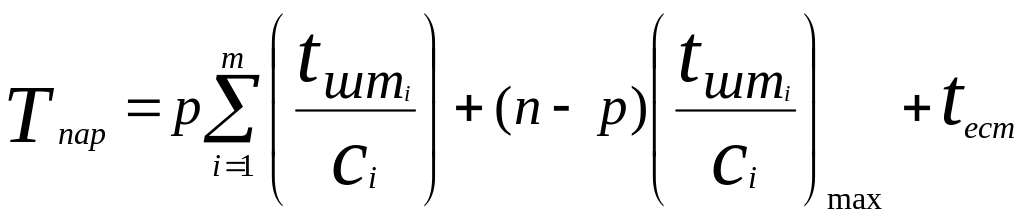 ,
(3.3)
где р – размер передаточной партии;
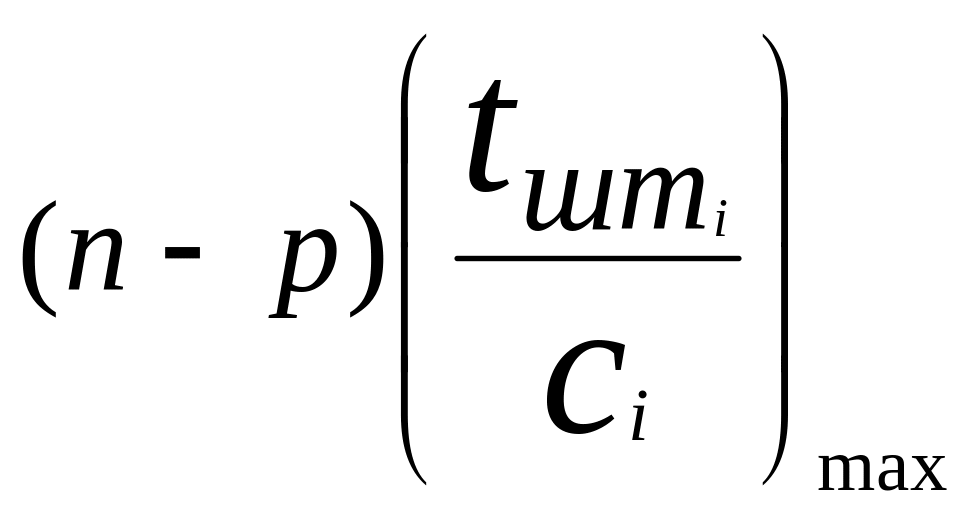 - цикл операции с
максимальной продолжительностью, мин.
Параллельно-последовательный вид движения
При параллельно-последовательном виде движения происходит частичное совмещение времени выполнения смежных операционных циклов. Передача предметов труда с операции на операцию осуществляется партиями (р) или поштучно (р=1).
Длительность производственного цикла будет меньше, чем при последовательном виде движения, и, учитывая длительность естественных процессов, составит:
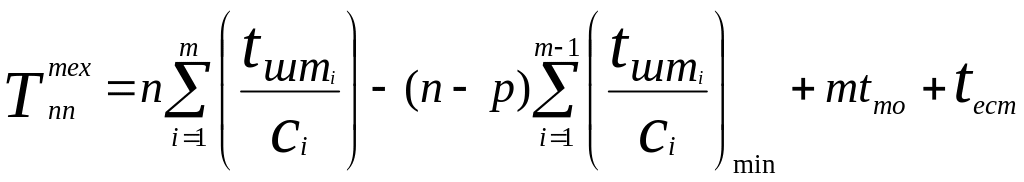 ,
(3.4)
где
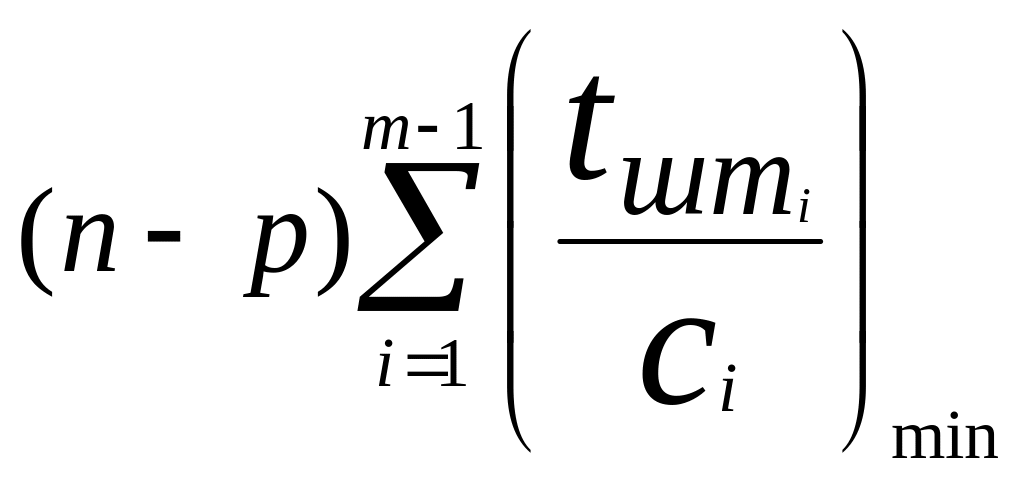 - сумма коротких операционных циклов
из каждой пары смежных операций.
Контрольная работа 2
Технологический процесс сборки изделия проводится на линии с пульсирующим распределительным конвейером и приведен в таблицах 3.12 и 3.13.
Время транспортировки 1 мин. для каждой операции. Линия работает в 2 смены по 8 часов. Регламентированные перерывы в работе линии – 20 минут в смену. Расстояние между центрами двух смежных рабочих мест – 2 м.
Таблица 3.12
№ опе-рации |
Время выполнения операции, мин |
Время на установку и снятие изделий, мин |
||||||||
Варианты |
Варианты |
|||||||||
1 |
2 |
3 |
4 |
5 |
1 |
2 |
3 |
4 |
5 |
|
1 |
3,7 |
5,2 |
11,8 |
7,3 |
2,1 |
0,5 |
0,6 |
1,0 |
0,8 |
0,1 |
2 |
3,9 |
5,3 |
11,7 |
7,5 |
2,0 |
0,3 |
0,7 |
0,9 |
0,8 |
0,1 |
3 |
3,9 |
5,3 |
11,9 |
7,4 |
2,0 |
0,3 |
0,7 |
0,9 |
0,7 |
0,2 |
4 |
3,8 |
5,4 |
11,7 |
7,5 |
2,1 |
0,3 |
0,6 |
1,0 |
0,7 |
0,2 |
5 |
3,9 |
5,2 |
11,8 |
7,4 |
2,2 |
0,3 |
0,6 |
1,0 |
0,8 |
0,1 |
Таблица 3.13
№ опе-рации |
Время выполнения операции, мин |
Время на установку и снятие изделий, мин |
||||||||
Варианты |
Варианты |
|||||||||
6 |
7 |
8 |
9 |
10 |
6 |
7 |
8 |
9 |
10 |
|
1 |
3,8 |
5,3 |
11,7 |
7,9 |
2,8 |
0,7 |
0,5 |
1,1 |
0,2 |
0,5 |
2 |
3,3 |
5,8 |
11,2 |
7,3 |
2,2 |
0,2 |
0,7 |
0,9 |
0,8 |
0,1 |
3 |
3,4 |
5,5 |
11,3 |
7,4 |
2,7 |
0,3 |
0,6 |
0,9 |
0,7 |
0,2 |
4 |
3,2 |
5,4 |
11,7 |
7,5 |
2,1 |
0,3 |
0,6 |
10,9 |
0,7 |
0,2 |
5 |
3,8 |
5,2 |
11,4 |
7,4 |
2,6 |
0,3 |
0,6 |
1,0 |
0,6 |
0,1 |
Определить: ритм пульсирующего конвейера, потребное число рабочих мест и степень их загрузки, длину рабочей части конвейера при одностороннем расположении рабочих мест, суточный объем выпуска на линии, скорость движения конвейера, длительность технологического цикла.
Методические указания
Поточным называется производство, в котором в установившемся режиме над упорядоченно движущейся совокупностью однотипных изделий одновременно выполняются все операции.
Поточная линия – это обособленная совокупность функционально взаимосвязанных рабочих мест, на которой осуществляется поточное производство изделий одного или нескольких типов.
Расчет параметров однопредметной непрерывно-поточной линии (ОНПЛ)
1. Расчет такта поточной линии
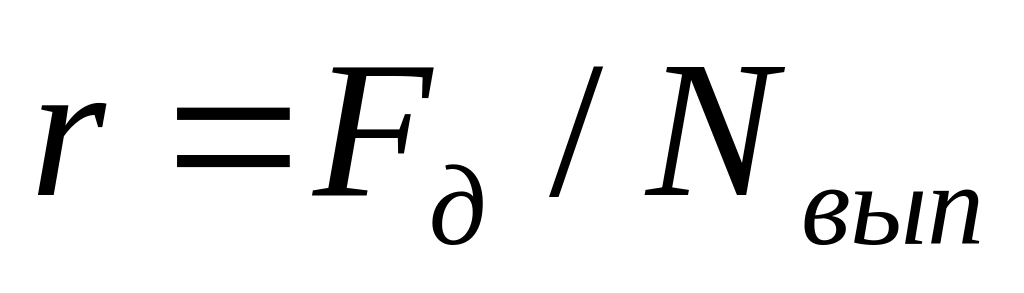 ,
(3.5)
где Fд – действительный фонд времени поточной линии, мин;
Nвып – расчетный объем выпуска изделий за плановый период, шт.
Действительный фонд времени поточной линии за смену
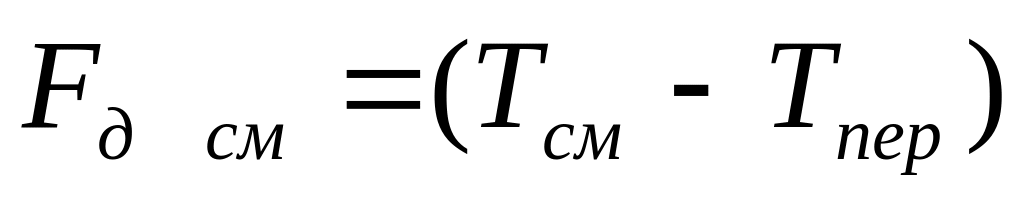 ,
(3.6)
При передаче изделий партиями с операции на операцию определяется ритм поточной линии:
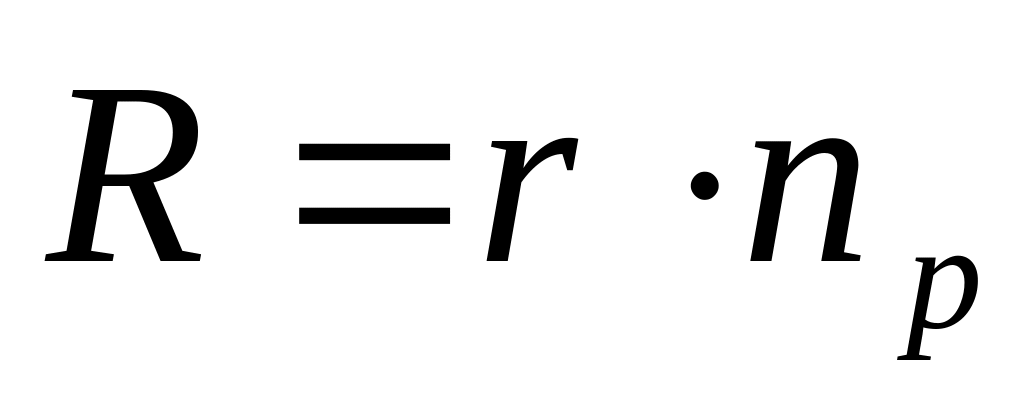 ,
(3.7)
где
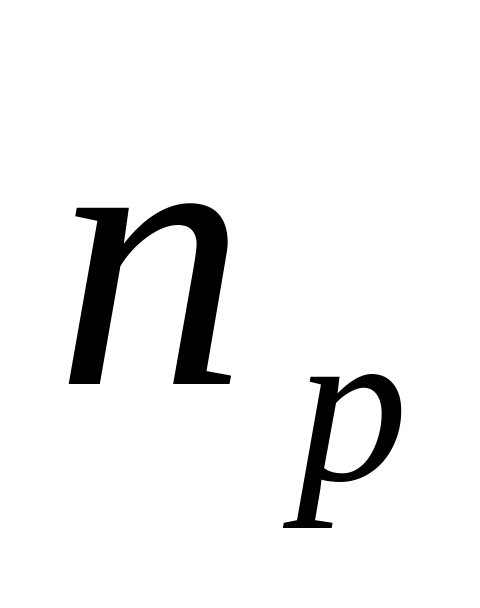 - размер операционной партии, шт.
2. Количество рабочих мест по операциям поточной линии:
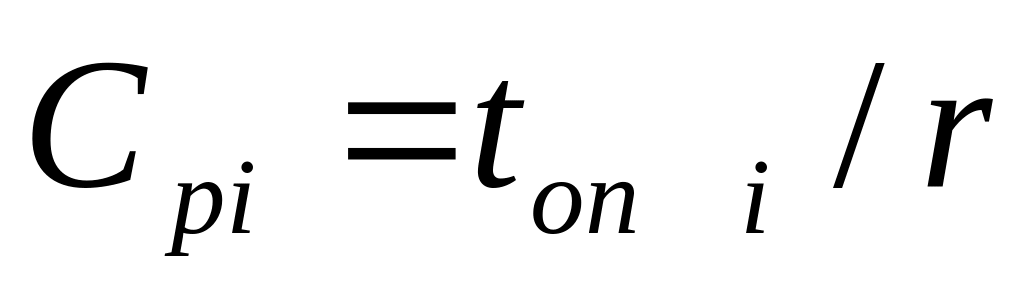 (i=1…m),
(3.8)
где t оп i – оперативное время выполнения i-операции, мин;
m – число операций на линии.
3. Коэффициент загрузки рабочих мест на каждой операции
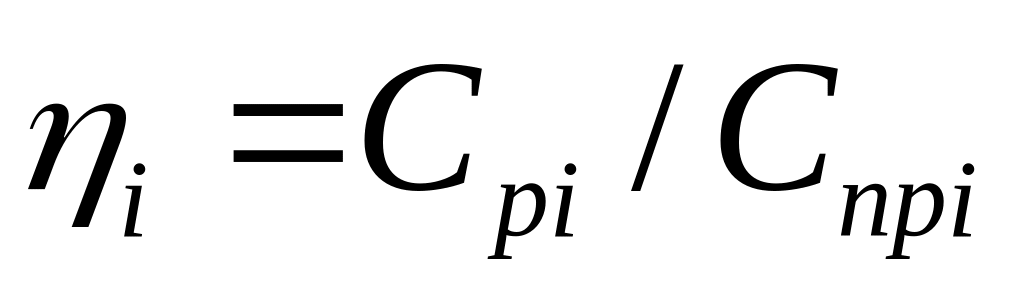 ,
(3.9)
где Спр i – принятое количество рабочих мест, шт.
Общее количество рабочих мест на линии
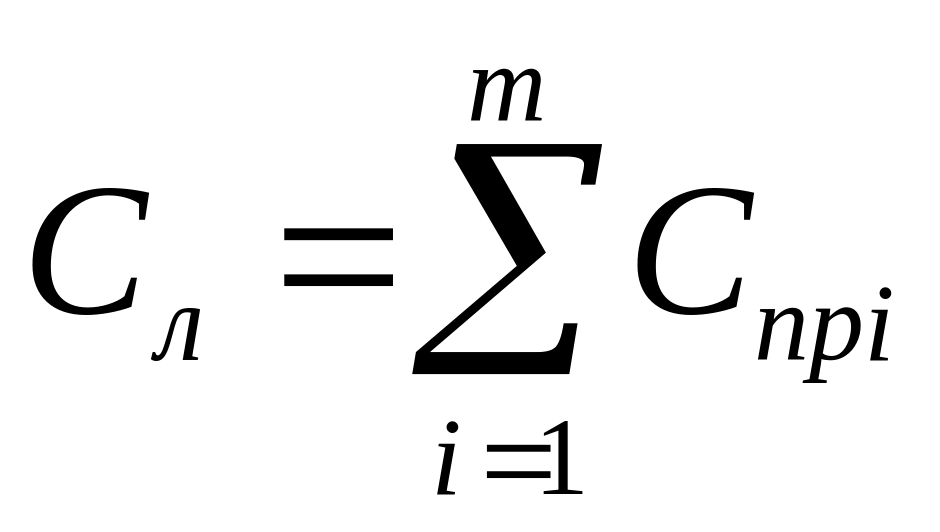 (3.10)
4. Расчет скорости движения контейнера при непрерывном движении:
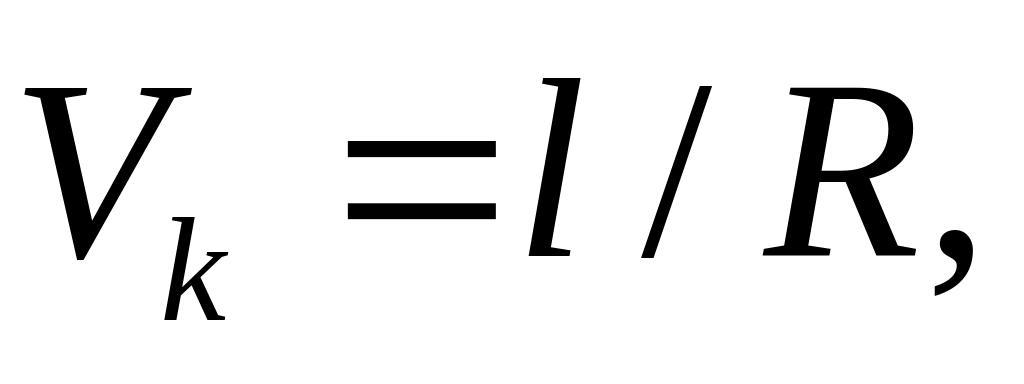 (3.11)
где
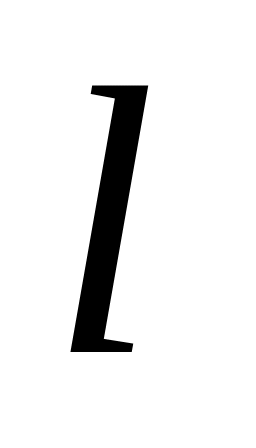 - расстояние между центрами двух смежных
рабочих мест на линии (шаг конвейера),
м.
5. Расчет длины рабочей части конвейера при одностороннем расположении рабочих мест на линии
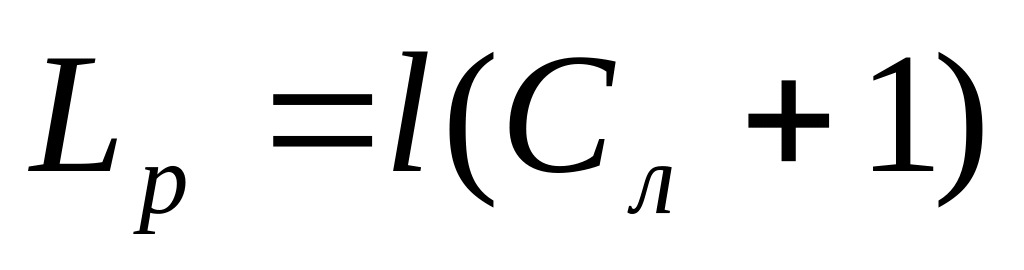 ,
(3.12)
6. Расчет длительности производственного цикла изделия на ОНПЛ с рабочим конвейером
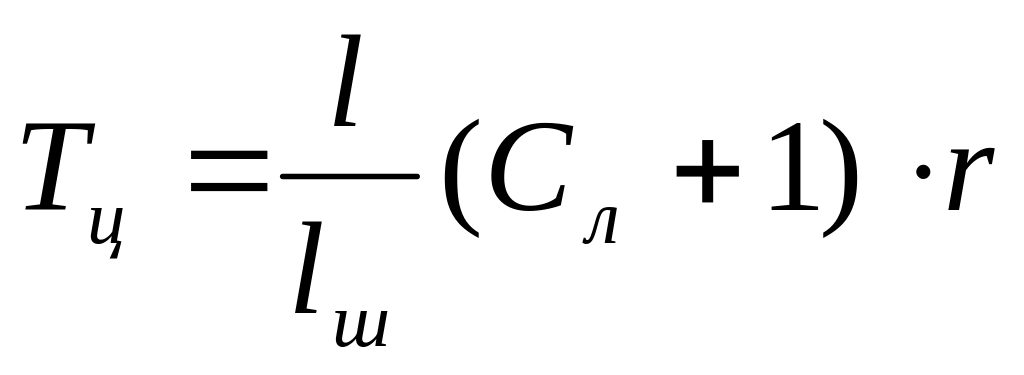 (3.13)
3.6 Технико-экономическое обоснование решений при создании новой техники
3.6.1 Оценка экономической эффективности инженерных решений
Цель и задачи расчетов экономической эффективности разработки и производства новой РЭА. Особенности прогнозирования и определения капитальных и текущих затрат по видам инноваций. Дисконтирование. Норматив экономической эффективности.
Понятие и принципы измерения экономического эффекта от разработки и создания новой техники. Экономическая эффективность: понятие, виды, расчет. Выбор базы сравнения и обоснования новизны.
Инвестиционный проект как форма информационного обеспечения расчетов эффективности. Методы оценки проектов. Выбор лучшего из нескольких проектов и процедура отбора проектов.
3.6.2 Технико-экономический анализ при проектировании новой техники
Характеристика показателей качества и эффективности новых изделий. Методы технико-экономического анализа конструкции. Анализ качества и расчет экономических показателей конструкции. Оценка эффективности конструкторских решений. Оптимизация инженерных решений. Технико-экономическое моделирование. Использование моделирования для поиска оптимальных конструкторских решений. Обоснование параметров проектируемой техники.
3.6.3 Технико-экономический анализ технологии и организации производства
Характеристика показателей качества и эффективности технологических процессов, оборудования, оснастки организации производства. Методы технико-экономического анализа технологии. Оценка эффективности технических и организационных решений. Сущность, принципы и методы проведения функционально-стоимостного анализа. Классификация функций и функциональная модель объекта анализа. Определение затрат на выполнение функций. Генерация вариантов реализации функций. Выбор оптимального варианта.
Оптимизация решений при проектировании технологии и организации производства.
Методические указания
В результате изучения темы студенты должны получить сведения об особенностях прогнозирования и определения капитальных и текущих затрат по видам инноваций и приобрести навыки проведения расчетов экономической эффективности разработки и производства новой РЭА. Необходимо научиться осуществлять выбор базы сравнения и обоснования новизны при расчете сравнительной экономической эффективности и приведения вариантов к сопоставимому виду.
При подготовке вопросов по теме 6.1 необходимо проработать материал учебника /7/, содержащийся в главах 18-21.
Вопросы для самопроверки
С какой целью проводятся расчеты экономической эффективности разработки и производства новой РЭА?
Что такое норматив экономической эффективности?
Как осуществляется измерение экономического эффекта от разработки и создания новой техники?
Перечислите особенности расчета экономического эффекта НИР.
Как определяются основные виды эффективности?
Как осуществляется выбор базы сравнения и обоснования новизны при расчете сравнительной экономической эффективности?
Как производится расчет экономического эффекта новой конструкции? Технологического процесса? Оборудования? Инструмента? Применения новых материалов? Элементной базы?
Назовите основные методы технико-экономического анализа конструкции?
Как осуществляется выбор оптимального варианта технических, технологических и организационных решений при разработке и производстве новой РЭА?
Как проводится оценка эффективности технических и организационных решений?
С какой целью применяется функционально-стоимостный анализ?