Дипломная (вкр): Программное обеспечение для вибродиагностики технологического оборудования
) механические неисправности, причиной которых является износ пар трения, появление несбалансированных моментов на валу, ослабление крепления и т.д.
Первый тип неисправностей сложно непосредственно обнаружить из-за высокой шумовой составляющей в информативном частотном диапазоне. Однако по косвенным признакам и с учетом анализа технологических параметров такие дефекты с определенной вероятностью выявить можно. Правда, для достоверного диагностирования дефектов большинство методик по их идентификации требуют нестационарных режимов работы установки и высокой квалификации оперативного персонала [5].
В данной работе основное внимание уделяется механическим неисправностям, возникающим в процессе функционирования центробежных нагнетателей, которые можно определить во время непрерывной работы агрегата при штатном режиме его работы.
Для правильного определения состояния ЦБН необходимо на основании технических характеристик выбрать наиболее информативные частотные диапазоны. С этой целью рассмотрим конструкцию ЦБН и основные технологические характеристики более подробно.
Вал ЦБН представлен на рисунке 2.5 и состоит из следующих узлов:
1) вал;
) упорные подшипники;
3) опорный подшипник;
) рабочие колеса;
) муфта;
) редуктор для подключения маслонасоса.
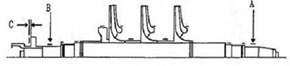
Рисунок 2.5 - Вал ЦБН:
A, B
- опорные подшипники; C
- упорный подшипник
Рассмотрим характеристики узлов ЦБН 7V-3:
1) Вал:
· 1-я критическая скорость вала - 4100 об/мин (68.3 Гц);
· 2-я критическая скорость вала - 14800 об/мин (246 Гц);
· частота вращения вала меняется в пределах 4980-5580 об/мин (83-93 Гц);
· допустимый уровень вибрации по амплитуде 25,4 мкм.
2) Подшипники:
· число вкладок опорной части (подшипники А и В) - 5 шт.;
· число вкладок упорной части (подшипник С) - 6 шт.
3) Рабочие колеса:
· число ступеней сжатия - 3;
· число направляющих лопаток на каждой диафрагме - 28;
· количество лопаток каждого рабочего колеса - 13.
4) Муфта.
5) Маслонасос:
· подключение выполнено через зубчатую пару;
· число зубьев шестерен:
§ ведущей - 19;
§ ведомой - 26.
Отклонения от нормальной работы могут быть зафиксированы во время переходных процессов, при выходе на заданный режим [6]. Это можно проконтролировать, только анализируя основные технологические параметры. К ним относятся:
1) температура переднего опорного подшипника нагнетателя;
) температура заднего опорного подшипника нагнетателя;
3) температура упорного подшипника нагнетателя со стороны насоса;
) температура упорного подшипника нагнетателя со стороны привода.
Нагруженность ЦБН характеризуется параметрами, которые могут свидетельствовать об изменении условий работы:
1) давления газа перед нагнетателем;
) давления газа после нагнетателя;
3) температуры газа перед нагнетателем;
) температуры газа после нагнетателя.
Таким образом, совместный контроль перечисленных параметров и отслеживание их трендов позволят выявить отклонения от нормальной работы агрегатов.
Разработанная методика предназначена для центробежных нагнетателей, работающих в стационарном режиме. В процессе диагностирования принимает участие определенный набор параметров, рассчитываемый на каждой опоре. Каждое состояние характеризуется своим определенным множеством параметров. Проведенный анализ данных показал, что все диагностические параметры можно разделить на несколько групп:
1) Оборотная частота вращения вала - Fo.
) Размах виброперемещения Sр - величина, определяемая Руководством по эксплуатации ЦБН и свидетельствующая об общем состоянии опоры и агрегата. Параметр измеряется в направлениях вертикальном и горизонтальном (для двух опор); рассчитывается из спектров виброперемещения или выбирается из технологических параметров [7].
3) Амплитуда пика в спектре виброперемещения S(Fo) и виброускорения A(Fo), которая определяется из амплитудных спектров, являющихся расчетными функциями из сигнала виброперемещения, и содержащих информацию для диагностирования.
) Наличие пика на определенной частоте R(Fo), которое определяется в виде отношения амплитуды спектра на соответствующей частоте к среднему уровню спектра в окрестности данной частоты.
) Параметр, определяющий число гармоник указанной частоты М(Fo), присутствующих в конкретном спектре.
) Параметр, характеризующий превышение амплитуды определенной частоты над другими информативными пиками EXCS(Fo).
) Параметр, характеризующий технологический режим и определяемый как отношение выходного значения к входному, G(P).
На основании анализа всех параметров был
составлен перечень всех неисправностей, которые возможно распознать в
автоматическом режиме, т.е. без участия оператора. Он представлен в таблице
2.2.
Таблица 2.2 - Перечень неисправностей ЦБН, определяемые системой
|
№ |
Наименование неисправности |
|
1 |
Дисбаланс муфты |
|
2 |
Центральный дисбаланс вала нагнетателя |
|
3 |
Несоосность валов двигателя и нагнетателя |
|
4 |
Некомпенсируемое удлинение вала |
|
5 |
Повышенные величины зазоров в подшипнике 1 |
|
6 |
Износ подшипников скольжения (опорная часть)1 |
|
7 |
Масляная вибрация (вихревая смазка)1 |
|
8 |
Задевание шейки вала за поверхность подшипника 1 |
|
9 |
Перекос оси подшипника относительно оси вала 1 |
|
10 |
Повышенные величины зазоров в подшипнике2 |
|
11 |
Износ подшипников скольжения (опорная часть)2 |
|
12 |
Дефект подшипников скольжения (упорная часть)2 |
|
13 |
Масляная вибрация (вихревая смазка)2 |
|
14 |
Задевание шейки вала за поверхность подшипника 2 |
|
15 |
Задевание в подшипнике в осевом направлении 2 |
|
16 |
Перекос оси подшипника относительно оси вала 2 |
|
17 |
Дефект или износ зубозацепления |
|
18 |
Дефект лопаток |
|
19 |
Срыв потока |
|
20 |
Задевание рабочего колеса |
|
21 |
Общее ослабление конструкции ЦБН |
Выводы по разделу 2
Исходя из конструкции ЦБН, дефекты можно разделить на механические и связанные с аэродинамикой среды. Только механические дефекты можно диагностировать в штатном режиме работы оборудования, поэтому данная работа посвящена им.
Система диагностирования представляет программу на ПК, которая через специальное устройство получает данные от датчиков, расположенных на передней и задней опоре ЦБН, и информацию о технологических параметрах от встроенной штатной системы мониторинга ЦБН.
Для правильного определения состояния ЦБН необходимо:
1) на основании конструкции ЦБН и технических характеристик его узлов выбрать наиболее информативные частотные диапазоны, т.е. установить в каком частотном диапазоне наиболее полно проявляется неисправность конкретного узла ЦБН;
) контролировать основные технологические параметры, такие как давление и температура газа до и после ЦБН.
На основании анализа всех параметров была
разработана методика диагностирования и составлен перечень всех неисправностей,
которые возможно распознать в автоматическом режиме.
3. Обзор аналогичных продуктов
.1 Прибор «Тест-СК»
Прибор «Тест-СК» (см. рисунок 3.1) предназначен для проведения диагностики технического состояния оборудования станков-качалок и проведения диагностики состояния и балансировки вращающегося оборудования [8].
Основная функции прибора - регистрация и анализ ваттметрграмм работы станков-качалок (СК) и регистрация вибросигналов с вращающегося оборудования. Важным преимуществом применения прибора «Тест-СК» является то, что он позволяет диагностировать техническое состояние не только штангового насоса, как при динамографировании, но и редуктора и приводного электродвигателя.
Для удобства работы в приборе реализованы
дополнительные алгоритмы, удобные для практического применения. В состав этих
алгоритмов входят: балансировка с использованием отметчика фазы, расчет
амплитуды и фазы гармоники, расчет спектра огибающей вибросигнала, определение
частот собственного резонанса, маршрутная технология.
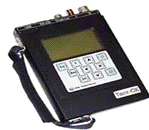
Рисунок 3.1 - Внешний вид прибора «Тест-СК»
Прибор позволяет:
1) Диагностировать дефекты штанговых насосов. Достаточно уверенно диагностируется до 80% дефектов, определяемых по динамограммам. Преимуществом данного метода является сравнительно невысокая трудоемкость и оперативность проведения работ.
) Проводить анализ и контроль технического состояния редуктора. В процессе такого анализа оценивается состояние зубчатых пар и подшипников по валам, оценивается износ и остаточный ресурс редуктора.
3) Эффективно проводить динамическое уравновешивание СК. Реально, до 60% всех СК разбалансировано. Это объясняется низкой эффективностью уравновешивания при помощи токовых клещей.
4) Определять КПД всего станка-качалки, включая электродвигатель, редуктор, штанговый насос и гидравлическое сопротивление колонны штанг и, частично, самой скважины.
) Регистрировать вибросигналы (виброускорение, виброскорость или виброперемещение) по одному измерительному каналу в выбранном частотном диапазоне с возможностью сохранения результатов измерения в энергонезависимую память прибора и последующего их просмотра.
) Преобразовывать и анализировать зарегистрированные вибросигналы (спектр, спектр огибающей, мощность в полосе).
) Проводить работы по динамическому уравновешиванию роторов агрегатов в собственных подшипниках или на балансировочных станках (в приборе реализован алгоритм одноплоскостной балансировки).
) Определять амплитудно-фазо-частотные характеристики механического оборудования в режимах разгона/выбега.
) Определять собственные частоты колебаний конструкций методом импульсного возбуждения.
) Сохранять зарегистрированные сигналы в базе данных персонального компьютера (в приборе реализованы интерфейсы RS-232 и USB).
3.2 Программа «Модальный анализ»
Программа «Модальный анализ» предназначена для анализа импульсных и переходных характеристик сигналов, поступающих с входных каналов модулей АЦП <#"723375.files/image008.gif">
Рисунок 3.2 - Внешний вид программы «Модальный
анализ»
Программа позволяет определять собственные частоты и логарифмические декременты свободных колебаний механизмов и конструкций методом ударного возбуждения. Дополнительное окно «Спектр» предназначено для отображения спектральных характеристик сигналов с опорного и измерительного каналов.
Программа предназначена для обработки, визуализации вибросигнала, спектра вибросигнала, автоматического определения собственных частот, фаз, отношения пиковых амплитуд двух сигналов и декремента затухания различных механизмов, деталей, конструкций и прочих объектов методом измерения частот свободных колебаний, в режиме ударного возбуждения.
Данная программа может быть с успехом применена при проведении испытаний на удар; в области снижения вибрации, связанной с резонансом конструкций; для контроля изготовления и сборки ответственного оборудования; а также в научных целях при проведении экспериментальных исследований.
Измеряемые параметры:
1) амплитуда импульса - амплитуда (пиковое значение импульса) опорного и измерительного каналов, в единицах измерения;
) ширина импульса сигнала опорного и измерительного каналов, в миллисекундах;
3) СКЗ шума - среднеквадратическое значение шума (СКЗ) сигналов
) опорного и измерительного каналов до прихода импульса, в единицах измерения;
) нижний и верхний пороги опорного и измерительного каналов, в единицах измерения;
) соотношение амплитуда/помеха опорного и измерительного каналов, в дБ;
) соотношение амплитуд измерительного канала к опорному;
) время прихода импульсов опорного и измерительного каналов, в миллисекундах;
) разность времен прихода импульсов, в миллисекундах;
) частоты свободных колебаний и логарифмические декременты затуханий импульсов опорного и измерительного каналов;
) фаза сигналов опорного и измерительного
каналов.
3.3 Виброанализатор «Диана-8»
Восьмиканальный синхронный регистратор - анализатор вибросигналов «Диана-8» предназначен для решения практических задач диагностики состояния оборудования [10]. Несмотря на «загруженность» прибора сложными функциями регистрации и обработки сигналов, он прост в работе и доступен для использования специалистами различного уровня вибрационной подготовки.
Таблица 3.1 - Технические параметры виброанализатора «Диана-8»
|
Число каналов контроля вибрации |
9 (8 виброканалов + отметчик фазы) |
|
Рабочий диапазон частот, Гц |
5-10000 |
|
Частотный диапазон датчиков ВК-310A, Гц |
3-5000 |
|
АЦП |
16 бит |
|
Аналоговое интегрирование |
одинарное, двойное |
|
Диапазон измерения виброускорение (м/с2) |
0,3-100 |
|
Диапазон измерения виброскорости, мм/с |
0,3-100 |
|
Диапазон измерения виброперемещения, мкм |
5,0-500 |
|
Граничная частота в спектре |
Выбор из списка в диапазоне 200Гц - 5кГц |
|
Число линий в спектре |
до 51200 |
|
Общий объем свободной энергонезависимой памяти, Мб |
256 |
|
Время хранения данных |
Неограниченно |
|
Порты для связи с компьютером |
USB 1.1 |
|
Размер ЖКИ экрана, точек |
640*480 |
|
Время зарядки, ч |
не менее 12 |
|
Время автономной работы, ч |
4 |
|
Габаритные размеры, не более, мм |
260x250x80 |
|
Масса прибора, не более, кг |
3.5 |
3.4 «Атлант-8» - регистратор и
анализатор вибросигналов
Многоканальный синхронный регистратор-анализатор вибросигналов «Атлант-8» является современным прибором, предназначенным для решения наиболее сложных задач в вибрационной диагностике состояния оборудования. Основу виброанализатора «Атлант» составляет переносный компьютер типа «ноутбук», в котором объединены функции регистрации сигналов, обработки, хранения. Функции первичной обработки вибросигналов, фильтрации и синхронного цифрового преобразования реализуются во внешнем блоке. К этому блоку подключаются вибродатчики и отметчик фазы, используемый при балансировке. Применение компьютера для обработки сигналов снимает практически все ограничения, свойственные обычным переносным приборам виброконтроля. Это - малое количество входных каналов, низкое быстродействие, ограниченный объем памяти. Возможность проведения непрерывной регистрации сигналов в течение десятков секунд или минут позволяет использовать такие приборы для регистрации переходных процессов в оборудовании, для контроля вибрационных процессов в тихоходных механизмах и т. д.