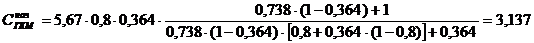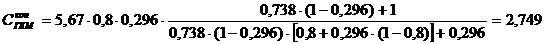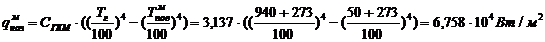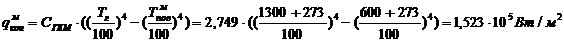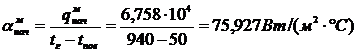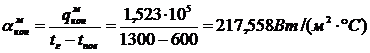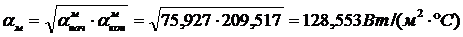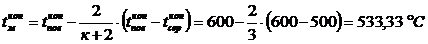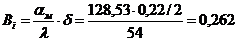Курсовая работа (т): Расчет теплового режима нагрева металла в методической печи
Расчет теплового режима нагрева металла в методической печи
Содержание
Введение
1. Расчет горения топлива
2. Расчет нагрева металла
3. Позонный расчет внешней и внутренней задачи теплообмена
3.1 Расчет методической зоны печи:
.2 Расчет сварочной зоны печи
3.3 Расчет томильной зоны печи
4. Основные размеры печи
Заключение
Введение
Основной задачей управления процессом нагрева металла в методической печи является выбор и поддержание такого теплового режима, чтобы получить металл, прогретый равномерно по сечению до заданной температуры, с заданной кристаллической структурой и обладающий заданными не химическими свойствами, а также обеспечить нужный процесс и до минимума уменьшить угар (окисление) металла, создать экономичную, безопасную и безаварийную работу печи. Система регулирования температуры предназначена для поддержания заданной температуры в каждой зоне печи в отдельности, с учетом изменения производительности. Поддержание температуры в каждой зоне производится изменением подачи газа в каждую зону. Температура в печи должна поддерживаться с высокой точностью.
При увеличении температуры металл теряет свою кристаллическую решетку, она начинает распадаться, будет происходить оплавление слитков, они становятся мягкими и теряют свои характеристики. Так же будет увеличиваться количество угара. Кроме получения бракованных слитков идет перерасход топлива, что ведет к неэкономной работе печи.
При уменьшении температуры в рабочем пространстве печи, слиток не равномерно прогревается по сечению. Непрогретый металл имеет жесткую форму и происходит коррозия металла, что приводит к невыполнению дальнейшей обработки.
В период нагрева металла, когда его температура и температура в печи ниже заданной, в печь подается максимально допустимое количество топлива. В период выдержки в верхней зоне регулятор обеспечивает необходимую температуру, изменяя расход газа. По мере прогрева металла тепловая нагрузка в печи снижается тогда, когда температура в печи становится меньше заданной. Величина максимальной тепловой нагрузки определяется стойкостью конструктивных элементов кладки, свода. При нагреве холодных заготовок из высокоуглеродистой и легированных сталей необходимо ограничивать скорость подъема температуры и тепловой нагрузки, чтобы избежать расстрескивание заготовок из-за возникновения больших термических напряжений.
На температуру и на ее изменения влияют:
· изменение марки, размера заготовки;
· изменение производительности печи;
· открытие окон при загрузке, выгрузке заготовок и контроля параметров печи;
· изменения параметров топлива (состав, давление, температура, теплота сгорания);
· изменение параметров воздуха (давление, температура, влажность);
· изменение соотношения “газ-воздух”;
· изменение тяги дымовой трубы.
Методическая печь, как объект регулирования является объектом статистическим, т.е. имеет самовыравнивание. Это объект большой емкости и обдает большим запаздыванием. В процессе нагрева изменяются динамические параметры, коэффициент передачи и постоянная времени, что требует перенастройки средств регулирования в процессе работы.
Методические печи применяются, для нагрева металла перед прокаткой на сортовых и листовых прокатных станах.
Методическая печь разделена на зоны. Металл нагревается непрерывно, постепенно перемещаясь из одной зоны в другую. В каждой зоне поддерживается заданная для нее температура. Зоны имеют разное назначение:
а) методическая зона или зона предварительного нагрева:
Как правило, эта зона не отапливается. Нагрев металла осуществляется за счет тепла отходящих дымовых газов, поступающих из других зон.
б) сварочная зона:
Металл нагревается интенсивно за счет подачи тепла от теплоносителя.
в) томильная зона:
Происходит полный нагрев заготовки. Чем толще заготовка, тем больше температура и тепла необходимо для ее нагрева.
г) нижняя сварочная зона:
Служит для интенсивного нагрева металла снизу.
В методические печи загружают холодные или горячие (600-8000С) заготовки. Заготовки подаются в печь через окно посада наиболее холодную часть печи, т.е. со стороны методической зоны так, чтобы их продольные оси были перпендикулярны продольной оси печи, а боковые грани соприкасались по всей длине. Уложенные таким образом заготовки занимают всю активную площадь печи. Когда очередная заготовка подается в печь, толкатель продвигает все заготовки вдоль печи в более горячую часть - к окну выдачи и выдается одна нагретая заготовка. Продвигаясь в печи, металл нагревается постепенно до определенной температуры за счет сгорания топлива, поступающего через инжекционные горелки, которые устанавливаются по шесть штук в верхней и нижней зонах по ширине печи. Для наилучшего горения в горелки поступает воздух из атмосферы. Перед тем, как топливо поступает в горелки, его подогревают в рекуператоре. Рекуператор нагревается с помощью отходящих дымовых газов. Температура нагрева воздуха должна быть не менее 3000С. Это придает топливу эффективное и экономическое горение при нагреве металла.
Нагрев каждой марки стали, осуществляется по специальной инструкции.
При нагреве металла в сварочной зоне температура поверхности заготовки приближается к заданной, т.е. 12000С, в то время температура середины заготовки может быть еще низкой. Для ускорения нагрева заготовки служит нижняя сварочная зона, при наличии этой зоны в методической и сварочной зонах, заготовка лежит на водоохлаждаемых трубах. По ним слябы продвигаются в печи. А в области контакта с этими трубами на заготовки образуются холодные пятна. С целью выравнивания температуры по сечению заготовки и устранения холодных пятен предусматривается часть печи, где заготовку выдерживают на томильном огнеупорном поде. Эту часть печи конструктивно оформляют, как отдельную зону - томильная, с индивидуальным отоплением.
Продукты сгорания топлива, сжигаемого в томильной и сварочной зонах, отводятся через методическую зону, таким образом, в печи заготовка и продукты сгорания движутся противоточно.
После того, как металл нагрели до определенной температуры, его при помощи все тех же толкателей выталкивают из печи и по рольгангам он поступает на многоклетьевой стан.
Достоинства печи:
· непрерывный характер работы и относительно стабильный тепловой режим;
· методический, постепенный нагрев, что имеет большое значение для легированных сталей;
· относительно небольшой удельный расход топлива на нагрев металла.
Недостаток печи
- большое время нагрева заготовок вследствие того, что металл в печи греют лишь
с двух сторон
1. Расчет горения топлива
В начале необходимо пересчитать состав сухого
газа на влажный. Для этого нужно определить содержание водяного пара в газах
Кокосовый газ
Определяем объем Н2О смеси газов:
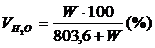
где W - влажность
газа в г/м3
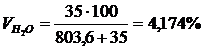
Находим коэффициент перерасчета на
влажный газ:
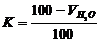
Kп.г.=(100-4,174)/100=0,958
Определяем состав влажного газа:

хвлi и хi - объемные
доли компонента соответственно во влажных и сухих газах
СО2вл=Kп.г∙СО2=0,958∙1,9=1,82%
СH4вл=Кп.г∙CH4=0,958∙24,5=23,48 %
N2вл=Кп.г∙N2=0,958∙7,8=7,47 %
H2вл=Кк.г∙H2=0,958∙57,5=55,1 %
CОвл=Кк.г∙СО=0,958∙7,5=1,82%
O2вл=Кк.г∙О2=0,958∙0,8=0,76
%
Доменный газ
Содержание водяного пара в газе
H2Oд.г=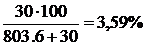
Кд.г.=(100-3,59)/100=0,96
Определяем состав влажного газа:
СО2вл=Кк.г∙СО2=0,96∙12,5=12,05 %
Coвл=Кк.г∙СО=0,96∙27=26,03 %
СH4вл=Кк.г∙СH4=0,96∙0,5=0,48 %
N2вл=Кк.г∙N2=0,96∙55=53,03
%
Для определения состава смеси газа вычислим доли газов
Из условия дано, что доля доменного газа Хд.г=10%, а коксового Хк.г=90%
QHp=15631.941*0.85+31056.46*0.15=17945.618 [кДж/м3]
Состав смешанного газа:
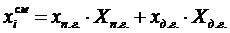
Рассчитав состав смешанного газа
составим таблицу:
|
Вещества |
Доменный газ, % |
Коксовый газ, % |
Вл. Дом. газ, % |
Вл. Кокс. газ, % |
Смешанный газ, % |
|
СH4 |
0,5 |
24,5 |
0,48 |
23,48 |
21,18 |
|
СO2 |
12,5 |
1,9 |
12,05 |
1,82 |
2,84 |
|
O2 |
0 |
0,8 |
0 |
0,76 |
0,69 |
|
CO |
27 |
7,5 |
26,03 |
1,82 |
9,07 |
|
H2 |
5 |
57,5 |
4,82 |
55,1 |
50,07 |
|
N2 |
55 |
7,8 |
53,03 |
7,45 |
12,02 |
|
H2O |
- |
- |
3,59 |
4,174 |
4,12 |
Вычислим теплоту сгорания:
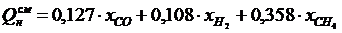
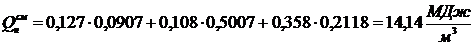
Расход кислорода на горение смеси газа:
VO2=0,01∙[(0,5·(CO+H2))+(m+0,25∙n)∙ΣCmHn -O2]=
=0,01[0,5∙(9,07+50,07)+2*21,18-0,069]=0,71 м3/м3
Теоретически необходимое количество воздуха:
VВ=
α
(1+К)∙ VО2,
при α=1,1 и К=3,762
Расчет теоретического расхода воздуха для горения газа:
VB=1,1*(1+79/21)*0,71=3,73 м3/м3
Объемы отдельных составляющих продуктов
сгорания:
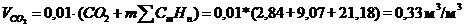
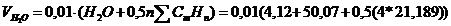 =0,97 м3/м3
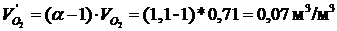
Определение объемов дымовых газов:
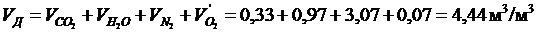
Состав продуктов сгорания:

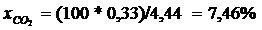
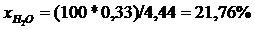
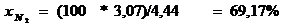
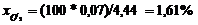
|
Компоненты |
Сумма |
|||
|
СO2 |
H2O |
N2 |
О2 |
% |
|
7,46 |
21,76 |
69,17 |
1,61 |
100 |
2. Расчет нагрева металла
Температурный режим нагрева металла
Рис. 2.1 трехступенчатый режим нагрева металла:
tг-температура продуктов сгорания; tпов,tц- температуры поверхности и середины
металла
Ширина рабочего пространства: n=3,
зазор - 0,2 м
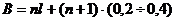 =2*3+(3+1)*0,4=9,8 м.
Рассчитаем высоты:
В методической зоне hм =1,2 м,
Сварочная зона:
hсв.к=2,4 м 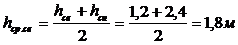
Томильная зона: hт.н=0,7 м. hт.к=1,5 м
методический печь нагрев металл
3. Позонный расчет внешней и
внутренней задачи теплообмена
Согласно теории лучистого теплообмена, в тепловом взаимодействии находятся 3 среды: кладка, дымовые газы, нагреваемый материал. Для расчета лучистого теплообмена в данной системе необходимо знать степень черноты кладки εкл., степень черноты газов, их температуру, степень черноты металла εг. εкл. и εме определяются по таблице в зависимости от марки огнеупоров или класса металла.
.1 Расчет методической зоны печи:
Определим средний угловой коэффициент излучения
кладки на металл и эффективную длину:
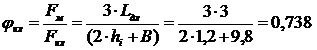
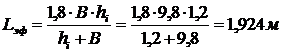
Определяем степень черноты углекислого газа и водяных паров:
Для начала зоны
При t=940˚ Îáùåå Pco2 *Lэф= εСО2=0,120;
εН2О=0,220, εг = εСО2 + εН2О·β=0,120+0,220∙1,11=0.364
для конца зоны
при t=1300˚
εСО2 = 0,094 εН2О = 0,182, εг = εСО2 + εН2О·β=0,094+1,11*0,182=0,296
,67 ( ( λ=54
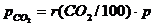 =
 кПа,
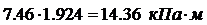
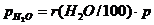 =
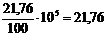 кПа,
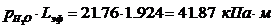

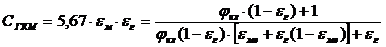 ,