Дипломная (вкр): Разработка блока усиления и преобразования сигналов в промежуточную частоту
При конструировании печатного узла выбор экранирующих материалов достаточно ограничен. Наиболее подходящим материалом представленной печатной платы является медь и медные сплавы. Эти материалы обеспечивают приемлемое значение эффективности экранирования при электростатических полях и при электродинамическом экранировании.
При разработке подобных экранов и способов их крепления на печатной плате следует обеспечивать возможность автоматизированной сборки и монтажа. Поверхность экрана должна быть эквипотенциальной. При соединении с шиной заземления потенциал на экране будет 0 В.
Следует помнить, что по экрану протекают возвратные токи высокой частоты, поэтому заземление экрана должно обладать низким полным сопротивлением на тех максимальных частотах, которые характерны для проектируемого печатного узла. Проектируя систему экранирования, большое внимание следует уделить обеспечению низкого полного сопротивления соединения экрана с системой заземления аппаратуры. Один из важнейших принципов, заложенных в подобные проектные решения, состоит в обеспечении непрерывности экранирования.
Согласно этому принципу все экраны в аппаратуре, системе, установке должны представлять собой непрерывные металлические стенки с минимальными нарушениями целостности экрана.
Установка элементов производится по ОСТ 4.010.030-81. Шаг координатной сетки 1,25 мм. На печатной плате блока управления установлены элементы: диоды V5 и V7, индуктивности L1, L3, L5, L6 конденсаторы C1, C2, C3, C9, C10, C4, C5, C7, C6, C8, C11, C12, C13, C14, C15, C16, 17, C18, C19, C20, C21, C22, C23, резисторы R1, R2, R3, R5, R4, R6, R7, R8, R9, R10, R13, R11, R14, R16, R18, R12, R15, R17, R19, R23, R26, R20, R21, R22, R24, R25, R27, R56, сердечники L2, L4, транзисторы V1-V2, V3, V4, V6, V7, V9, трансформаторы T1, T2, T3, T4, переключатель S1, микросхемa D1, вилки X1, X2, X3, реле К 1, К 3, К 5, элемент Z1.
После установки элементов на печатную плату и распайки их выводов, платы покрываются лаком УР-231 УХЛ 2 ТУ 6-21-14-90.
2.3 Выбор и обоснование конструктивного исполнения
В конструктивно-технологическом анализе выбран конструктивный вариант исполнения модуля - блок.
Существуют различные способы изготовления защитного экрана электронной аппаратуры.
Материалы: сталь, сплавы на основе меди или другие материалы, толщиной от 0,1 до 0,5 мм.
Исполнение: экран, как правило, состоит из рамки ("обечайки"), монтируемой на плату с помощью припоя или паяльной пасты, а также пружинной крышки. На обечайке снизу могут быть выполнены "штырьки" для фиксации на печатной плате. Сверху на обечайке можно сделать планку, позволяющую устанавливать экраны из поддонов на печатную плату с помощью станка для поверхностного монтажа. И в обечайке, и в крышке можно выполнить отверстия различной формы.
Способ изготовления: экраны могут быть изготовлены двумя методами - "формовкой" или "вытягиванием".
Формовка - это штамповка по заданной программе из заранее вырубленной "развертки" из листового материала, выполняется на специальном станке.
Вытягивание - это изготовление цельнотянутого экрана из листового материала с использованием специального штампа.
3. Технологическая часть
Основой технологического процесса является сборка и монтаж печатного узла.
При разработке технологического процесса сборки и монтажа технолог составляет технологическую схему сборки (схему сборочного состава). Существует два вида технологических схем сборки: веерная и с базовой деталью. На практике широко применяют веерную схему, схему с базовой деталью.
Веерная схема сборки (рис.3.1) наиболее проста и наглядна, но главным её
недостатком является то, что она не дает представления о последовательности
операций. Сборочная единица непосредственно входящая в изделие называется
группой. Все остальные сборочные единицы, которые необходимы для образования
группы называются подгруппами, которые имеют разные порядки. Под группами первого
порядка непосредственно входят в группу, а подгруппы более высокого порядка
должны быть предварительно только собраны. Группа 1 собирается из групп первого
порядка, при этом одна из подгрупп поступает на сборку готовой (комплектующие
изделия), а другая подгруппа предварительно собирается из подгрупп второго
порядка.
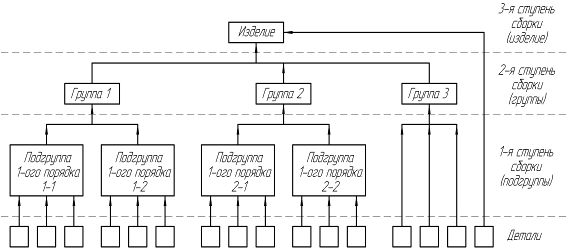
Рисунок 3.1
Схема с базовой деталью (рис. 3.2) более сложна, но дает представления о
последовательности работ и является более удобной при написании. Для построения
схем с базовой деталью необходимо определить какой элемент (элементы) или
составная часть (части) будут использоваться в качестве базовой детали, плату
для закрепления деталей и сборочных единиц. При разработке технологического
процесса сборки и монтажа печатного узла базовой деталью является печатная
плата. Схема с базовой деталью представлена на рисунке 2.
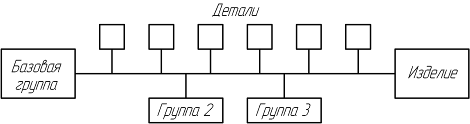
Рисунок 3.2
В качестве базовой детали использована плата. К ней подсоединяются элементы: резисторы (R1...R27, R56), конденсаторы (C1...C23), транзисторы (V1...V4, V6...V7, V9), микросхемa (D1), полосовой фильтр (Z1), катушки индуктивности (L1,L3,L5...L6), сердечники (L2, L4), трансформаторы (T1...Т 4), вилки (Х1...Х3), реле (К1, К3, К5), 2 гайки и 2 шайбы.
На основании вышеприведённых правил составим технологическую схему сборки
на плату УЗС. Полученная технологическая схема сборки с базовой деталью
изображена на рисунке 3.3
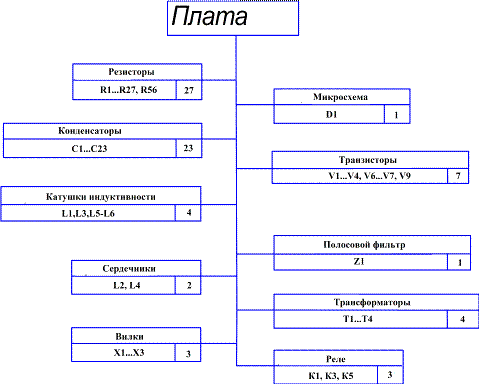
Рисунок 3.3
Технологические процессы могут осуществляться либо вручную, либо с применением оборудования. Оборудование подразделяется на универсальное и специализированное. На универсальном оборудовании могут выполняться несколько различных операций. Специализированное оборудование используется для выполнения одной конкретной операции. Универсальное оборудование используют при крупносерийном и массовом производстве. Специализированное - целесообразно применять при серийном и единичном производстве.
Варианты подготовки и установки элементов на печатную плату определяется их весовыми, габаритными и конструктивными данными. Способ крепления элементов выбирается в соответствии с ТУ на элементы и условиями эксплуатации аппаратуры. Каждый вывод элемента устанавливают в отдельное монтажное отверстие или контактную площадку печатной платы. Перед сборкой и монтажом проводят подготовку устанавливаемых элементов, а точнее их выводов: рихтовка, формовка, отрезка излишков по заданному размеру, лужение и другое.
На всех этапах технологического процесса радиоэлементы подвергаются механическим, температурным, химическим, электрическим воздействиям. Механические усилия прикладываются к элементам при операциях формовки, обрезки выводов, установки и приклеивании к печатной плате. Температурные воздействия связаны с операциями лужения, пайки демонтажа. Химические воздействия оказывают влияние на материал покрытия и маркировку при флюсовании, очистке печатной платы от остатков флюса, влагозащите и демонтаже.
В единичном, мелкосерийном производстве все операции, связанные с подготовкой элемента перед установкой на печатную плату, выполняются вручную, с помощью пинцета и острогубцев, а также паяльника. В массовом и серийном производстве гибку и обрезку выводов производят на специальных полуавтоматах различной конструкции.
При подготовке выводов элементов производят горячее лужение с применением флюса. Лужение выводов может осуществляться паяльником, погружением в ванну с расплавленным припоем, а также можно использовать установки для пайки волной припоя. При этом должны быть приняты меры по предупреждению перегрева (групповые теплоотводы, охлаждение и др.). При автоматизированных групповых способах лужения, когда строго выполняются режимы, допускается лужение радиоэлементов производить без теплоотводов.
Лужение электропаяльником осуществляется теми же приемами, что и при пайке. При лужении обычно применяют более активные флюсы, поэтому после лужения их остатки необходимо быстро и тщательно удалить.
Луженая поверхность выводов радиоэлементов должна быть гладкой, светлой, блестящей без пор и посторонних включений. К выводам дискретных радиоэлементов предъявляются особые требования по подготовке к радиомонтажу: они должны быть облужены, отформованы с соблюдением принятого шага координатной сетки 1,25 мм или 2,5 мм. Установленные размеры формовок определяют в зависимости от длины корпуса элемента и выбирают кратным шагу координатной сетки. Это позволяет производить формовку выводов заранее на подготовленном участке.