Дипломная (вкр): Разработка детали
Разработка детали
Введение
деталь хвостовик буровой
В наше время деятельность больших компаний в промышленно-развитых странах в своем большинстве зависит от возможностей собирать и обрабатывать информацию. Сейчас современная техника, которая требует высокую точность, не может быть создана без использования компьютерной автоматизации.
В данный момент во всех странах наблюдается рост внедрения компьютерных технологий, как в производстве, так и на бытовом уровне. Продуктивность и эффективность труда повышается благодаря усовершенствованию и последующему внедрению компьютерных и телекоммуникационных технологий. Страны, которые не успевают в развитии новых технологий, в последующем становятся сырьевыми придатками.
Необходимо чтобы путь развития управления и организации соответствовал требованиям, которые направленны на: учет растущих трудностей технологической подготовки, увеличение эффективности изготовления, внедрение новых форм и способов решения задач, которые связаны с автоматизацией процесса изготовления изделий. Комплексная автоматизация технологического проектирования увеличивает продуктивность и качество процесса механообработки.
По данным направлениям важное внимание уделяется на проблемы связанные с введением программ по управлению процессами технологической обработки изделий, которые обеспечивают значительный прирост производительности предприятия в целом, а также улучшение качества и снижение цены на технологические процессы.
Решение данных задач в полной мере можно осуществить лишь при помощи передовых систем автоматизированного проектирования технологических процессов (САПР ТП). Данные системы имеют значительные отличия от любых других методов проектирования, позволяют понизить затраты труда и время на подготовку программ для станков с числовым программным управлением (ЧПУ), и поднять степень автоматизации и эффективность инженерного труда.
Системы САПР ТП имеют в своем функционале все необходимые инструменты для создания всех этапов конструкторской проработки изделия‒от проектирования ассоциативных чертежей сборок и деталей до создания параметрических 3D моделей и сборок изделия.
Повышение производительности труда инженера напрямую зависит от внедрения в производство вычислительных комплексов по обработке и сбору информации, которые выполняют большинство трудных и не творческих задач, разгружая тем самым график для работы персонала. Поэтому ЭВМ не замещает человека, а является инструментом для поднятия творческой активности при работе над сложным проектом, давая возможность инженеру концентрироваться только над теми вопросами, решение на которые не может дать ЭВМ [1].
При внедрении САПР значительно уменьшается время создания проектов изделий и конструкций, выбор инструментов, создания управляющих программ, выбор оснастки и других технологических действий.
В представленной выпускной
квалификационной работе рассматривается автоматизированное проектирование
конструкции и технологии производства механизма подачи мобильной буровой
установки. Задачей проектирования является поднятие эффективности
конструкторско - технологической подготовки производства.
1.
Анализ состояния вопроса. Цели и задачи ВКР
Конструкторская подготовка - это проектирование новых и модернизация производившихся технических моделей в принятой форме. Основные задачи конструкторской подготовки являются разработка задания проектируемых конструкций, создание образцов, разработку технического проекта, компоновку узлов изделий, оформление требуемой документации. Требуется достижение определения и корректировки всех возможных несоответствий. На этом моменте осуществляется передача рабочего проекта органам технологической подготовки производства.
Технологическая подготовка является продолжением работы по проектированию и включает в себя определенные стадии разработки технического задания, технического и рабочего проекта организации производства. В своей структуре она имеет определение параметров техпроцессов, оптимизацию ТП и оформление технической документации.
Сегодня буквально любая работа по проектированию изделий и технологических процессов автоматизирована с помощью новейших САПР К и ТП, которые обеспечивают заметное увеличение эффективности изготовления изделий в процессе проектирования и производства [2].
Бурение в наши дни быстро развивается в связи с увеличивающимися темпами разведки территорий на полезные ископаемые, а также для обслуживания частного сектора, например для бурения скважин, под воду. Поскольку в данной ВКР рассматривается узел буровой установки, ниже приводятся краткое описание процесса бурения и общие сведения об механизмах осуществляющих данный процесс.
Буровая установка - это сложный комплекс различных машин, узлов, агрегатов, инструментов, приспособлений, благодаря которым обеспечивается процесс бурения и разработки земельных пород.
В процессе разработки скважин выполняются необходимые виды работ:
перевозка и установка буровой установки на разрабатываемой территории;
выполнение процесса бурения;
очистка забоя от породы;
установка бурильных колонн и замена сломавшегося инструмента;
работы по измерению параметров;
подготовка промывочной жидкости;
крепление обсадочных колонн;
осмотр и ремонт оборудования;
ликвидация аварий;
освоение скважины;
демонтаж оборудования для последующей транспортировки.
Любая буровая установка по техническим нормам должна обеспечивать хорошие условия труда для обслуживающего персонала, например: удобная эксплуатация оборудования, техника безопасности, электроосвещение и др. Для обеспечения всех этих требований новейшие буровые комплексы состоят из большого обилия сложных машин (электрических, гидравлических, механических) и устройств (пульты управления, контрольно - измерительные приборы и т.д.).
Выделяют следующие главные единицы буровой установки при блочной классификации: буровая мачта, буровой станок, буровое здание и вспомогательное оборудование.
Мачта буровой вышки может конструктивно отсутствовать, при выполнении без лебёдочного способа подъёма бурового снаряда. Для таких ситуаций используются специализированные подъёмники для спуска и подъёма снаряда. Буровые установки, предназначенные для постоянной разработки глубоких забоев, оборудуются буровыми зданиями.
Главными классификационными отличиями буровых механизмов являются: метод бурения, размеры наибольшей обработки скважин, транспортировка, функция механизма, условия использования. Большой интерес выражает систематизация буровых установок по условиям транспортировки и применения. По этим отличиям все буровые машины подразделяют на: самоходные, передвижные и стационарные.
Стационарные буровые установки используются, если ведется продолжительная разработка скважин, или в тех местах, куда невозможно установить передвижную установку. Составные части данного механизма транспортируют частями и собирают на месте бурения новой скважины. Зачастую данные установки используют при бурении глубоких скважин на расстояние более двух километров, для разведки полезных ископаемых.
Передвижные буровые комплексы зачастую устанавливаются на прицепы для дальнейшей транспортировки грузовыми машинами. Данные комплексы выполняют основной объём работ по разработке скважин за счет своей мобильности, и возможности стабильно работать практически в любой климатической среде [3].
По применению буровые установки разбивают на несколько групп: для бурения из подземных выработок, плавучие и для разработки скважин с поверхности земли.
Буровой станок служит главным
элементом буровой установки, который определяет технический уровень
производительности всего комплекса в целом при его работе. Этот механизм
предназначен для передачи крутящего момента и осевой нагрузки на колонну
бурильных труб, помимо этого для осуществления задач по спуску и подъёму труб
для бурения и обсадки. Основные элементы буровых станков представлены на
рисунке 1.
Рисунок 1. Основные элементы буровых
станков: 1 - вращатель; 2 - механизм подачи; 3 - грузоподъёмное устройство; 4 -
коробка передач; 5 - механизм включения станка; 6 - контрольно-измерительная
аппаратура и пульт управления; 7 - общая рама; 8 - двигатель
В настоящее время широкое применение нашли мобильные бурильные установки различных технических характеристик способных бурить грунт в тех местах, где невозможно применение стационарных бурильных установок. В данной работе рассматривается одна из конструкций мобильной установки, которую можно транспортировать, как автотранспортом, так и тракторами.
Однако процесс проектирования таких установок занимает продолжительное время, требует определенное количество высококвалифицированных проектировщиков. Поэтому целью данной ВКР является автоматизированная конструкторско - технологическая подготовка производства мобильной бурильной установки в частности - механизма подачи.
Исходя из поставленной цели, нужно решить следующие основные задачи:
разработать методику автоматизированной конструкции механизма подачи;
произвести инженерный анализ элементов механизма;
разработать автоматизированную технологию изготовления и сборки механизма подачи;
разработать
управляющую программу для станков с ЧПУ.
2. Автоматизированная разработка механизма подачи мобильной буровой установки
2.1 Описание
мобильной буровой установки
Основные характеристики буровой
установки приведены в таблице 1.
Таблица 1. Основные параметры
буровой установки
Параметры
Значения
Диаметр разрабатываемых скважин пневмоударным способом в мм
76; 93
Глубина бурения породы в метрах
50
Тип привода: мощность, (кВт); частота
вращения.
Асинхронный 7,5 (5,5) 1500
Тип вращателя При 1500 об./мин. частота вращения шпинделя,
об/мин: I скорость; II скорость.
Подвижный 39 | 119 119 | 354
Тип механизма подачи ход по направляющим в мм усилие подачи вверх
/ вниз, в Ньютонах
Гидравлический 1200 до 1000
Диаметр бурильных труб в мм
34; 42
Тип пневмоударника диаметр бурения в мм
ПН-76 76; 80; 85
Габариты установки в мм
1500; 750; 2000
Масса конструкции в кг
400
Обозначение компрессора
МЗА9 - ПВ - 5/0,7
Основными рабочими органами бурового
станка являются вращатель и механизм подачи, расположенные на буровом блоке.
Цепной механизм подачи имеет в качестве тягового органа цепь, перемещаемую
приводной звездочкой. Сущность данного механизма состоит в том, что он
совершает спускоподъёмные операции, с помощью которых осуществляется бурение
земельных пород. Нельзя не отметить тот факт, что механизм подачи, является
одним из важнейших частей буровой установки, за счет его рабочих и ускоренных
режимов работы, осуществляется правильная выработка плана работ.
2.2 Разработка
конструкции механизма подачи
Спецификация механизма подачи
мобильного бурового станка представлена в приложении 1. Для создания 3D моделей
и чертежей в данном проекте используется САПР «КОМПАС3D», которая имеет весь
необходимый функционал. Типовые операции разработки изделий, такие как:
выдавливание, кинематическая, вращение, построение фасок и скосов представлены
далее [4].
Операция выдавливания выполняется
через команду «Выдавить» на панели инструментов во вкладке «Операции», которая
заключается в построении основания путем перемещения эскиза изделия в
направлении перпендикулярном его плоскости. При выполнении команды есть
возможность настроить параметры построения, например, задать: цвет, тип
построения тонкой стенки, расстояние, угол и направление выдавливания. На
рисунке 2 (а, б) представлена данная операция выдавливания плоского эскиза на
заданную длину.
а)
б)
Рисунок 2. Операция «Выдавить»:
а - эскиз; б - сформированный 3D
элемент
Вращение контура вокруг оси
Операция «Вращение» выполняется
путем создания замкнутого эскиза (рисунок 3а), который с помощью команды
вращение во вкладке «Операции», вращается вокруг осевой линии, формируя
трёхмерную модель (рисунок 3б). Во время создания эскиза ось можно расположить
со смещением, чтобы получить 3D модель со смещенной осью.
а
б
Рисунок 3. Операция «Вращение»: а -
замкнутый эскиз; б - созданная модель
Данная операция позволяет создавать
вырез при перемещении сечения по заданной траектории, основание, бобышку или
поверхность при помощи команды «По траектории».
При использовании данного метода
можно создавать модели резьбы, труб разных форм или пружины. На рисунке 4
представлен пример построения пружины, которая выполнена при помощи команды
«Кинематическая», путем создания траектории спирали, вдоль которой происходит
выдавливание контура [5].
Рисунок 4. Операция «Кинематическая»
Создание фаски
Операция «Фаска»
создает скос на заданной поверхности модели (рисунок 5). При выполнении
операции необходимо задать требуемый размер и угол фаски.
а
б
Рисунок 5. Операция «Фаска»: а -
исходная модель; б - результат построения
Создание отверстия
Для создания отверстия в программе
«КОМПАС3D» нужно выбрать команду «Отверстие» в меню операций. Далее выбираем
необходимые параметры построения, такие как: шаг, диаметр, глубина, тип резьбы
и т.д. Щелкаем на нужное место модели и подтверждаем команду. Ниже на рисунке 6
представлен пример построения отверстия.
а
б
Рисунок 6. Операция «Отверстие»: а -
базовая модель; б - результат построения
Можно вводить вспомогательные
элементы и плоскости во время проектирования изделия, чтобы в последующем
использовать это в проектировании и построении конструкции. Если необходимо, то
есть возможность изменять цвет, настраивать разные виды отображения, изменять
характеристики материала, добавлять источники освещения для более реалистичного
отображения разработанных моделей.
С помощью системы «КОМПАС3D»
проведена разработка и построение всех трехмерных моделей механизма подачи
мобильного бурового комплекса.
Разработка
конструкторской документации
Для выполнения данной задачи
используется программа «КОМПАС3D», ее функционал используется для создания:
чертежей, фрагментов, текстов, спецификаций, сборок и т.п.
Основные действия, выполняемые в
данном программном комплексе, осуществляются над чертежом, или его составными
фрагментами. Все изображения могут быть выполнены в одном виде, если это не
вызовет проблем при проектировании.
В программной среде «КОМПАС3D» есть
возможность создать ассоциативный (связанный) чертеж 3D конструкции, он служит
для удобства редактирования модели относительно чертежа, то есть если изменить
чертежный вид, то перестроится и связанная модель.
Ассоциативный вид создается на
стандартном чертеже программы «Компас3D». В нем редактируются выбранные
разработчиком виды проектируемого изделия:
стандартные
виды (сзади, сверху, снизу, справа, слева, спереди);
проекционный
вид;
вид по
стрелке;
разрез
/ сечение;
разрыв
вида;
местный
вид.
При создании любого вида имеется
возможность редактировать параметры его построения, например, указать, какие
компоненты изделия не требуется в нем отображать или указать расстояние и угол
при разрыве.
Рассмотрим пример создания
ассоциативного чертежа с трехмерной модели. Первым шагом будет создание нового
листа чертежа, для которого задаются нужные параметры (масштаб, оформление,
ориентация и формат листа и т.д.). Далее выполняем команду «Создать стандартный
вид с модели» через меню «Вставка» и выбираем модель, с которой будет создан
вид. После располагаем изображение - фантом в нужной части чертежа и
подтверждаем команду. Создав все требуемые виды, располагаем их на чертеже,
заполняем всех необходимые технические требования для детали, заполняем
размеры, основную надпись и другие необходимые компоненты. На рисунке 7
приведен пример выполненного параметризованного чертежа с детали «Ось». При
работе с моделями возможно включение объектов (сборок и узлов) в спецификацию,
что ускоряет процесс ее заполнения [6].
Для получения окончательного вида
чертежа требуется поменять формат листа документа. С этой целью открывается
вкладка «Сервис», где закладка «Менеджер документа» позволяет выбирать нужный
формат, расположение листа и общее оформление
Чтобы разрушить ассоциативную связь
вида с моделью выполняем команду «Разрушить вид» в «Дерево построения» чертежа.
После того, как мы разрушим ассоциативный вид, он переходит в область
примитивов (отрезков, дуг и т.п.) и будет существовать, как пользовательский
вид чертежа «КОМПАС-ГРАФИК».
Рисунок 7. Параметрический чертеж
детали «Ось»
2.3 Разработка
каталога и разнесенной сборки
Разработка
разнесенной сборки
Для детального исследования
конструкции, необходимо рассматривать ее как составную модель. Разнесённый вид
позволяет анализировать отдельные компоненты сборки сложных изделий с большим
количеством деталей. Данная функция полезна для автоматизированной проектировки
каталогов основных и вспомогательных частей крупных узлов и сборок. При
разнесенной сборке сохраняются все сопряжения и связи между ее отдельными
узлами. Команда «Авто-разнесение» является крайне полезной при создании
разнесения сборки с небольшим количеством деталей.
При создании поэтапного разнесения
для группы компонентов или их отдельных частей, необходимо указать все модели
которые следует разнести на определенное расстояние и направление, на которое
нужно разнести деталь. Направлением может, является любая грань или плоскость
модели, относительно которой происходит разнесение.
Вид разнесенных частей в своей
основе содержит шаги разнесения, в которых указаны модели и их параметры
разнесения внутри одного шага. Каждый шаг имеет свой вид с разнесенными моделями.
Далее представлена поэтапная
разработка разнесенной сборки «Механизм подачи».
Необходимо открыть в программе
«Компас3D» модель сборки, которую необходимо разнести (рисунок 8).
Рисунок 8. Модель сборки «Механизм
подачи»
Для создания разнесения, необходимо
выполнить команду «Разнести компоненты», которая находится во вкладке «Сервис»
(рисунок 9).
Рисунок 9. Включение команды
«Разнести компоненты»
Распишем шаги разнесения:
разнести
узел сборки «Вал», указав при этом расстояние и направление разнесения;
разнести
узел «Звездочка натяжная», задав новые параметры разнесения и плоскости
относительно, которой производится разнесение
Остальные шаги выполняются
аналогичным способом, изменяются только параметры разнесения моделей.
Разнесенная модель сборки
представлена на рисунке 10.
Рисунок 10. Разнесенная модель
сборки «Механизм подачи»
Создание каталога
сборочной единицы «Механизм подачи мобильного бурового комплекса»
Каталог - это справочное техническое
пособие для более детального изучения детали, которое используется при сборке и
разборке узлов конструкции. В нем содержатся детальные изображения,
объединённые по функционально - конструктивному признаку стандартные изделия,
детали и сборочные единицы. Компоненты общей сборки могут быть разнесены
несколько раз. Несколько компонентов может участвовать в одном шаге разнесенной
сборки (рисунок 11). Создадим каталог на примере сборочного узла «Механизм
подачи» (рисунок 12).
Рисунок 11. Разнесённая сборка
компонентов сборочной единицы «Механизм подачи»
Далее создаем новый чертеж из модели
нужного формата. На панели вставки вида включаем параметр «Разнесенный вид».
Затем на ассоциативном чертеже расставляем позиции деталей, сводим их в таблицу
и подключаем к спецификации
Рисунок 12. Каталог сборочной
единицы «Механизм подачи»
3. Инженерный анализ
детали «Хвостовик» методом конечных элементов
.1 Решение линейных
задач теории упругости методом конечных элементов
Для инженерной практики зачастую
выбираются приближенные методы решения задач теории упругости, поскольку точные
аналитические решения возможны только в редких случаях. Благодаря внедрению
новых информационных технологий и вычислительной техники в теорию упругости,
важность данных методов возрастает.
В данном пункте будет рассмотрен
метод конечных элементов (МКЭ), являющийся основным для решения прикладных
инженерных задач.
Главной особенностью МКЭ, является
то, что при поиске решения неизвестной функции в теле, процедуры строятся без
использования дифференциальных уравнений. МКЭ относится к прямым методам и
является самой эффективной при решении задач прикладной механики.
Для примера плоскую форменную
конструкцию можно спроектировать набором плоских стержневых фигур, а рамную, с
помощью объёмных стержневых моделей разных видов и размеров. Объёмные модели
лучше всего представлять в виде совокупности элементарных моделей. Набором
стержневых элементов проектируются в основном рамные конструкции. Пластины и
оболочки проще всего моделировать набором плоских треугольных элементов, но в
ряде случаев применяются и более сложные элементы. С помощью элементарных
пирамид и призм хорошо представлять объёмные тела.
Данный способ исследования
конструкции дает возможность для решения задач по динамике и устойчивости,
нахождению амплитуды и частоты колебаний, а также для расчета напряженно -
деформированного состояния тела. Помимо этого МКЭ зачастую применяется при
решении задач по теплообмену, гидродинамике и нахождению полей статического
электричества и т.п.
На практике применение этого метода
напрямую зависит от качества и новизны компьютерного обеспечения, а также
развитости компьютерных технологий использованных для реализации
проектирования. Программный комплекс имеет следующие элементы для эффективного
решения задач: модуль для разбивки модели на конечные элементы, ядро расчетов и
визуализатор для представления произведенных результатов решения.
Необходимо отметить МКЭ, как
самостоятельный развивающийся и постоянно модернизирующийся раздел механики
сплошной среды. Для более детального изучения с ним необходимо обратиться к
специальной литературе по данной тематике. Далее будут проанализированы только
физические основы данного метода на примере расчета напряженно -
деформированного состояния конструкции «Хвостовик», как решение плоской задачи
теории упругости. Для ее решения в качестве конечного элемента принимаем
плоский элемент треугольной геометрической формы.
3.2 Использование
трёхмерной модели для расчёта изделия методами имитационного моделирования
Способ имитационного моделирования
представляет собой разработку электронной модели проектируемого изделия и ее
анализ с назначением необходимых ограничений. Целью данного моделирования
является нахождение оптимальных параметров для изделия. Данная задача была
успешно решена.
Для определения напряженно - деформированного состояния зачастую используются хорошо
разработанные методы имитационного физики. Они используются для расчета простых
по конфигурации моделей, и дают довольно точные результаты. Если объект имеет
более сложную форму, то прибегают к применению МКЭ.
.3 Для анализа детали нужно
открыть в программе «SolidWorks» файл с ранее созданной трехмерной моделью в
САПР «Компас3D» формата «Step204» и подключить модуль «аtion». Переходим во
вкладку «Статический анализ», в котором будем задавать параметры исследования.
Приступая к созданию
конечных элементов, задаем материал изделия и параметры сетки с помощью команды
«Создание сетки». На рисунке 13 представлена сетка конечных элементов.
Рисунок 13. Сетка конечных элементов
Далее производим операции по
закреплению и приложению силы для модели. Для данного изделия задаем жесткую
фиксацию и прилагаем распределенную нагрузку на поверхности конструктивного
элемента «Звездочка». На рисунке 14 приведена распределённая нагрузка и
фиксация изделия.
Рисунок 14. Распределенная нагрузка
и фиксация изделия
Переходим к расчетам, выполняя
команду «Запустить это исследование». Ждем окончания моделирования результатов
и производим анализ полученных результатов.
Во вкладке «Напряжение» результат
показывает изменение цветовой гаммы модели, что свидетельствует об изменении
напряжения на различных ее частях (рисунок 15).
Рисунок 15. Результат
НДС «Напряжение»
Во вкладке «Деформация» представлена
информация по статической деформации модели (рисунок 16).
Рисунок 16. Результат
НДС «Деформация»
Вкладка «Перемещение» показывает
состояние перемещение модели при заданных нагрузках (рисунок 17).
Рисунок 17. Результат
расчета НДС «»
Во вкладке «Запас прочности» показан
максимальный коэффициент запаса прочности модели (рисунок 18).
Рисунок 18. Запас прочности изделия
Сравнивая полученные данные
результатов НДС, видим что деталь «Хвостовик» имеет запас прочности равный 3,7,
который попадает в рамки от 2 до 5. Поэтому деталь спроектирована, верно,
выдерживает необходимые нагрузки, а максимальная деформация не является
критичной.
4. Технологическая часть
.1 Разработка
технологического процесса изготовления детали «Хвостовик»
Описание и
назначение детали «Хвостовик»
Технологическая подготовка является
основным этапом создания готовой продукции. В этом разделе на модели детали -
«Хвостовик» и сборочной единицы - «Вал», будет рассмотрена автоматизированная
технологическая подготовка производства.
Технологический процесс представляет
собой все процессы по преобразованию размеров, формы, внешнего вида, контролю
свойств, транспортировке, маркировке и складированию изделий.
Для создания проекта
технологического процесса предложена деталь «Хвостовик» из сборочного узла
«Механизм подачи».
Хвостовик - это вал являющийся
ведущим (приводным) элементом конструкции механизма подачи. Через гидромотор на
вал передается движение, далее через цепь на вращатель, который движется вверх
и вниз по направляющим на цепи. Данная деталь принадлежит к классу ступенчатых
валов (рисунок 19).
Рисунок 19. Чертеж детали
«Хвостовик»
На одном выходном участке находится
нарезанная звездочка, через которую осуществляется вращение. На данном участке
имеется глухое отверстие, а торец детали сваривается с трубой, образуя узел «Вал».
На втором конце хвостовика выполнен
шестигранник для ручного приведения в движение механизма подачи при возможном
отказе гидропривода. На хвостовик надевается корпус, в нутрии которого стоят
подшипники и стопорные кольца. Также имеется паз для стопорной шайбы.
Предусмотрены канавки для выхода шлифовального круга [8].
Классы классификатора ЕСКД:
71 -
Изделия - тела вращения типа валов, осей, штоков, шпинделей;
711 - С
L до 0,5 D включительно с наружной цилиндрической поверхностью;
7112 -
Без закрытых уступов, гладкой, с наружной резьбой;
71122 -
С центровым глухим отверстием с одной или двух сторон, без резьбы;
711228
- С кольцевым пазом на торцах и наружной повверхности.
Материал, из которого
изготавливается деталь - конструкционная сталь 45 выполненная по ГОСТ 1050 -
88. Для обработки данного материала применяется операция нагрева до 850 оС
с последующим быстрым отпуском. Поскольку прокаливаемость данного материала
составляет от 10 до 15 мм, деталь имеет хорошую устойчивость к различным видам
нагрузок и деформаций. Основные химические и механические свойства стали 45
приведены в таблицах 2 и 3.
Таблица 2. Химический состав
конструкционной стали 45
C
Si
Mn
Ni
S
P
Cr
Cu
As
0.42 - 0.5
0.17 - 0.37
0.5 - 0.8
до 0.4
до 0.035
до 0.04
до 0.26
до 0.35
до 0.07
Таблица 3. Механические свойства
конструкционной стали 45
Механические свойства поковок из стали 45
Термообработка
Сечение, мм
σ0,2 (М)
σв(МПа)
δ5
(%)
%
KCU (кДж / м2)
НВ, не более
Нормализация
100-300 300-500 500-800
245
470
19 17 15
42 34 34
39 34 34
143-179
До 100 100-300
275
530
20 17
40 38
44 34
156-197
Закалка. Отпуск
300-500
275
530
15
32
29
156-197
Нормализация Закалка. Отпуск
до 100 100-300 300-500
315
570
17 14 12
38 35 30
39 34 29
167-207
до 100 100-300 до 100
345 345 395
590 590 620
18 17 17
45 40 45
59 54 59
174-217 174-217 187-229
Анализ
технологичности конструкции детали
Вал - является массовой единицей в
машиностроении, поэтому технологичность их изготовления имеет большую важность.
Упрощение конструкции детали за счет
второстепенных элементов не представляется возможным из-за их отсутствия.
Сталь 45 - это материал, который
предоставляет полный набор свойств необходимый для изготовления вала, его замена
не нужна, поскольку он не является дорогим или дефицитным.
Деталь имеет труднодоступные места
для обработки и контрольных измерений, поэтому деталь не технологична. Деталь
сложна в изготовлении, но ее можно обрабатывать на типовых стандартных станках
с ЧПУ, стандартными режущими инструментами, используя универсальные типовые
приспособления.
Выбор метода
изготовления и формы заготовки
Метод изготовления заготовки для
изделия определяется назначением детали, масштабностью и серийностью выпуска,
технологическими требованиями и особенно экономической выгодой.
В основном рассчитывается два разных
варианта изготовления заготовки, из которых выбирают наилучший.
Необходимые данные для изготовления
заготовок:
материал
заготовки - Сталь 45 ГОСТ 1050 - 88;
плотность
материала - Ro =7810 кг/м куб;
масса
детали -1,01 кг;
годовая
программа - 600 шт.
Верным решением будет расчет
экономической выгоды двух заготовок выполненные методами проката и поковки.
Себестоимость получения заготовки из
проката.
Прокат применяется для изготовления
заготовки изделия при пластическом формообразовании. Использование специального
проката применяется для массового или крупносерийного изготовления, поскольку в
значительной степени снижаются припуски и объём механической обработки. Цена
заготовки изделия из проката находится по формуле (1):
(1)
где - затраты на
материал заготовки, руб.;
технологическая
себестоимость операций правки, калибрования и разрезки прутков.
Технологическая
себестоимость операций определяется по формуле (2):
/(60100) (2)
где - приведенные
затраты на рабочем месте, коп/ч;
- штучно калькуляционное
время выполнения заготовительной операции;
По данным приведенные
затраты, приходящиеся на 1 час работы оборудования, имеют следующие значения:
Цена материала определяется
исходя из массы проката, необходимого для изготовления детали и массе стружки
сдаваемой в отходы по формуле (3):
(/1000) (3)
где - масса заготовки,
кг;
цена 1 кг. Материала
заготовки, руб.;
масса готовой детали,
кг;
цена 1 т. отходов, руб.
Эту формулу
преобразовываем в следующий вид (формула 4):
(4)
Где - масса металла на
изготовление партии деталей, кг;
- масса партии деталей,
кг.
В качестве заготовки
используем сортовой фасонный прокат: круг горячекатаный по квалитету h14, ГОСТ
2590-88. Диаметр проката назначаем Æ 90 мм. Стандартный
прокат поставляется на производство длиной l = 6 м.
Рисунок 20. Вид заготовки из проката
Далее рассчитаем стоимость
материала, необходимого для производства партии заготовок.
Заготовка нарезается штучно из
стандартного проката длиной l = 162 мм (предусмотрен припуск на чистовую
подрезку и шлифовку торцов по 2,0 мм на сторону). Толщина пропила прутка Lп =
0,3 мм.
Определим число заготовок из одного
прутка длиной l = 6 м по формуле (5):= 6000 / (162+0,3) = 36,96 (5)
Принимаем n = 36 шт.
По следующей формуле (6) определяем
количество прутков необходимое для изготовления партии:
N/n (6)
= 600/36 = 16
Получаем, что для
изготовления партии деталей потребуется Z = 16 прутков.
Общая масса металла,
требуемая для изготовления партии деталей, определяется по формуле (7):
(7)
где - диаметр проката,
м;
- общая длина проката,
м;
плотность металла, 7810
кг/м куб;
Получаем:
Определим общую массу
партии деталей с помощью формулы (8):
(8)
Масса отходов (концевые,
стружка) находится по формуле (9):
(9)
Стоимость металла
требуемого для изготовления заготовок находится по формуле (10):
() (10)
где S - стоимость тонны
металла, 24500 руб.;отх - стоимость тонны стружки, 5000 руб.
Стоимость материала на
одну деталь находится из соотношения:
Заготовка из поковки.
Для расчета припусков и
отклонений для заготовки детали «Хвостовик» воспользуемся ГОСТ 7505-89.
Определяем необходимые данные для начала производства заготовок.
Масса поковки
(расчетная) находится по формуле (11):
Мпокр=Мд∙Кр
(11)
где Мпокр -
расчетная масса поковки, кг;
Мд - масса
детали, кг;
Кр -
расчетный коэффициент;
Кр = 1,1…1,6
для деталей с прямой осью.
Мпокр =1,01∙1,5=1,515
кг
Основные припуски на
размеры:
2,5 мм
- диаметр 42 мм и чистота поверхности Ra1,25;
2,5 мм
- диаметр 90 мм и чистота поверхности Ra5,0;
2,0 мм
- длина 158 мм и чистота поверхности Ra10.
Размеры поковки и их допускаемые
отклонения:
Диаметр
35+(2,5+0,3+0,6) 2 = 41,8 мм, принимаем 41 мм;
Диаметр
83,1+(2,5+0,3+0,6) 2 = 89,9 мм, принимаем 90 мм;
Длина
158+(2,0+ 0,3+0,6) 2 = 163,8 мм, принимаем 163 мм.
Допускаемые отклонения размеров:
Диаметр 41 Диаметр 90 Длина 163 Допускаемые отклонения:
От
плоскостности и от прямолинейности 1,2 мм;
От
изогнутости 1,2 мм.
Коэффициент использования материала
находится по формуле(12):
Ким = Мд/Мз
(12)
Ким = 1,01/1,515 = 0,66
Стоимость заготовки из поковки
определяем по формуле (13):
заг=Si/600×Q - (Q-q) Sотх/600 (13)
где Si=24,500 р -
стоимость тонны проката стали 45i=128000 р - стоимость тонны поковки
стали 45пр= 1,5 кг - масса заготовки из проката;пок=1,515
кг - масса заготовки из поковки;=1,1 кг - масса готовой детали;отх=5000
р - цена одной тонны отходов.заг=(128000/600∙1,515) -
(1,515-1,01)∙5000 / 600=323,2-4,1915=319,008 руб.
Путем экономических расчетов пришли
к выводу, что для изготовления детали «Хвостовик» целесообразнее использовать
заготовку из проката.
Выбор плана
обработки детали
В таблице 4 приведены основные
операции для изготовления детали «Хвостовик». Каждая операция при необходимости
может содержать один или несколько переходов.
Таблица 4. Технологический процесс
изготовления детали «Хвостовик»
Наименование операции
Технологические переходы
005 Абразивно - отрезная
Отрезать заготовку ∅=90
мм, L=162±0,5 мм
010 Токарно-сверлильно-фрезерная
Установ 1. - Подрезка торца L=160 мм; - Черновое точение ∅=37
мм L=108; -
Чистовое точение до ∅=35,5
мм; - Чистовое
точение по контуру L=108 мм; - Фрезеровка шестигранника в размер 24 (мм); - Фрезерование
паза в размер 5,3*15 мм; - Сверление отверстия ∅=6,5
мм; - Точение
2 канавок для выхода шлифовального круга; - Нарезание резьбы
М30x1,5-8g.
015 Токарно-сверлильная
Установ 2. - Подрезка торца в размер 158 мм; - Черновое точение до ∅=84
мм на L=50 мм; - Черновое точение с ∅
84 мм до ∅=43,5 мм на L=24 мм; - Чистовое точение с ∅43,5
мм до ∅=42,5 мм; - Точение фаски 6 мм*45 град; - Снятие фаски 1 мм*45
град; - Сверление
отверстия ∅=16 мм.
020 Зубофрезерная
Фрезерование 15 зубьев
025 Слесарная 030 Термическая
- Закалка; - Отпуск.
035 Шлифовальная
Шлифовать деталь согласно размерам на чертеже
Выбор и расчет припусков на
обработку, оформление чертежа заготовки
Рассчитаем припуски на обработку
поверхности Ø35 k6. Согласно чертежу ее шероховатость не должна быть грубее Ra=1,6.
Согласно таблицам обработки на станках нужно составить дальнейший план
технологических операций:
- обтачивание
предварительное;
- обтачивание
чистовое;
- шлифование.
Заготовка при токарной операции
консольно закрепляется одной стороной в самоцентрирующемся трех кулачковом
патроне (рисунок 21).
Путем геометрического сложения
определяется пространственное отклонение.
Рисунок 21. Консольное закрепление в
самоцентрирующих патронах зажимных устройств
Суммарное пространственное
отклонение находится по формуле(14):
(14)
где = 50 мм - длина
вылета детали из патрона;
= 0,5 мкм - удельная кривизна
заготовок на 1 мм длины.
Формула остаточного
пространственного отклонения:
после
предварительного точения;
после
окончательного точения;
Минимальное значение припусков
рассчитываем по формуле (15):
(15)
Минимальный припуск:
под
предварительное растачивание;
под
чистовое растачивание;
под
шлифование.
Расчетный размер (dp)
находится посредством прибавления расчетного минимального припуска каждого
перехода к конечному размеру [7].
Получив расчетный размер последнего
перехода, для остальных переходов имеем:
После записи в таблицу значений
допусков каждого технологического перехода. Определим значение наибольшего
предельного размера, путем округления расчетных размеров увеличивая их
значения. Округление производится до того же знака десятичной дроби, с которым
дан допуск на размер перехода. Наибольшие предельные размеры вычислим путем
прибавления допуска к наименьшему предельному размеру:
Предельные значения припусков
определяем как разность наибольших предельных размеров, а минимальные - как
разность наименьших предельных размеров предшествующего и выполняемого
переходов:
Общие припуски и таким
же образом, как в предыдущем примере, суммируя промежуточные припуски.
Проверяем расчеты:
Значение элементов
припуска, которые соответствуют необходимым технологическим переходам,
записываем в таблицу (5).
Таблица 5. Расчет
размеров и припусков поверхности Æ 35 k6
Технологические переходы обработки поверхности Æ
35k6Элементы припуска, мкмРасч. припуск 2Zmin
Расч. размер dр, мм
Допуск , мкмПредельный размер, мм
Предельные значения припусков, мкм
Rz
T
ε
dmin
dmax
Заготовка (h14)
150
250
7500
40
-
750
-
-
Точение черновое (h12)
50
50
450
40
120
881,39
1511
Точение чистовое (h8)
30
30
300
20
18
35,17
280
382
Шлифова-ние
5
15
-
-
8
35
168
178
ИТОГО
1329,4
2071
Выбор типа и формы
организации производства
Необходимо выполнить выбор типа
производства по коэффициенту загрузки технологического оборудования. Для
серийного производства рассчитать количество деталей в партии. Выбрать форму
организации производства.
Тип производства по ГОСТ 3.1108-74
характеризуется коэффициентом закрепления операций Кзо, показывает
отношение всех различных технологических операций, выполняемых или подлежащих
выполнению подразделением в течение месяца к числу рабочих мест.
Коэффициент закрепления операции
получаем по формуле (16):
Кз.о = åПо/Rя (16)
где åПо-суммарное число различных операций;я - явочное число рабочих
подразделения.
Так как в задании регламентирована
годовая программа выпуска (изготовления), то условие планового периода, равного
одному месяцу здесь не применимо.
Порядок расчета коэффициента
закрепления операций проводим, опираясь на формулу (17):
p= (N∙Tшт)/(60∙Fд∙hз.н.) (17)
где N - годовая программа, шт.;шт
- штучно-калькуляционное время, мин;д - действительный фонд
(годовой) рабочего времени, час;
hз.н - нормативный коэффициент загрузки оборудования;
hз.н = 0,7;= 600;д = 2070 часа.
На основании определения расчетного
числа станков по каждой операции определяем коэффициент закрепления операций
согласно формуле (18):
Кз.о.=åО/åР (18)
где åО - количество операций выполняемых на рабочем месте;
åР - установленное
число рабочих мест.
Количество операций, которые
выполняются на рабочем месте, определяется, по формуле (19):
О = hз.н./hз.р. (19)
Определение основного
технологического времени.
Выполним нормирование операций,
пользуясь приближенными формулами:
Воспользуемся формулой (20) для
нахождения технологического времени абразивно - отрезной операции.
То = 0,19 D2×10-3 мин. (20)
Определим основное время
для Абразивно - отрезной операции - на L=162±0,5 мм;
То = 0,19×902×10-3
= 1,539 мин;
Расчет основного времени
для остальных переходов:
токарно-сверлильно-фрезерной
операции сводим в таблицу 6;
токарно-сверлильной
сводим в таблицу 7;
Зубофрезерной операции сводим в таблицу 8;
Шлифовальной
операции в таблицу 9.
Определение штучно-калькуляционного
времени.
Штучно-калькуляционное время
определяем по формуле (21):
Тш.к. = φк×То (21)
где φк - коэффициент;
φк = 1,98 -
Токарно-сверлильно-фрезерная операция;
φк = 1,98 -
Токарно-сверлильная операция;
φк = 1,66 - Зубофрезерная
операция;
φк
= 2,10 - шлифовальная операция;
Расчетные данные заносим в таблицу
10.
Таблица 6. Основное время
токарно-сверлильно-фрезерной операции
Токарно-сверлильно-фрезерная операция
Длина обработки, мм
Формула расчета основного времени, мин
То, мин
Токарно-сверлильно-фрезерная операция I установ
Абразивно-отрезная
D=90
0,19 D2∙10-3
1,539
Чистовая подрезка торца
180
0,052 (D2-d2)∙10-3
0,033488
Черновое точение
108
0,63 (D2-d2)∙10-3
4,24053
Чистовое точение
108
0,17dl∙10-3
0,65178
Чистовое точение по контуру
71
0,17dl∙10-3
0,3621
Фрезеровка шестигранника
66
7l∙10-3
0,462
Фрезерование паза в размер
15
7l∙10-3
0,105
Сверление отверстия
24
0,52dl∙10-3
0,08112
Точение канавки для выхода шлифовального круга 2 раза
7
0,17dl∙10-3
0,0419
Нарезание резьбы
10
19dl∙10-3
5,7
Итого по операции
13,216918
Таблица 7. Основное время обработки
токарно-сверлильная операции
Токарно-сверлильная операция
Длина обработкики, мм
Формула расчета основного времени, мин
То, мин
Токарно-сверлильная операция II установ.
Подрезка торца
180
0,052 (D2-d2)∙10-3
0,032072
Черновое точение
50
0,63 (D2-d2)∙10-3
0,65772
Черновое точение
24
0,63 (D2-d2)∙10-3
2,2531625
Чистовое точение
24
0,17dl∙10-3
0,1734
Точение фаски
6
0,17dl∙10-3
0,09996
Снятие фаски
1
0,17dl∙10-3
0,00442
Сверление отверстия
16
0,52dl∙10-3
0,84864
Итого по операции
4,0693745
Таблица 8. Основное время для
зубофрезерной операции
Зубофрезерная операция
Длина обработки, мм
Формула расчета основного времени, мин
То, мин
Фрезерование 15 зубьев
15
7l∙10-3
0,8638245
Таблица 9. Основное время для
шлифовальной операции
Круглошлифовальная операция
Длина обработки, мм
Формула расчета основного времени, мин
То, мин
Шлифование по 11 квалитету
37
0,07dl
0,09064
Шлифование по 6 квалитету
37
0,15dl
0,19424
Итого по операции
0,2849
Таблица 10. Штучно-калькуляционное
время
Наименование операции
То, мин
Коэф
Тш-к, мин
mp
Кол-во станков P
Коэф закр факт
О
Коэф закр операций
Токарно-сверлильно-фрезерная
13,2169
1,98
26,1694
Токарно-сверлильная
4,0693
1,98
8,0572
0,055605
1
0,055605
12
зубофрезерная
0,8638
1,66
1,4339
0,009895
1
0,009895
70
Круглошлифоваль-ная
0,2849
2,10
0,5982
0,004128
1
0,004128
169
Порядок расчета на примере токарной
операции:
mpI =
,
Тш-к. = 1,98×13,2169
= 26,1694 мин,pI = Принимаем рI =
1 станок, так как допускается увеличение не более чем до 125%, поэтому ηз.ф.=
0,180603/1 = 0,180603
О = Определяем КЗ.О.
КЗ.О.= Тип производства
выбираем - среднесерийное.
Выбор оборудования
Абразивно - отрезная операция.
Для обработки назначаем
абразивно-отрезной станок 8Т222У, предназначенный для резки металла абразивным
кругом. Техническая характеристика данного станка приведена в таблице 11.
Таблица 11. Характеристики станка
8Т222У
Наименование
Ед. измерения
Значения
Наибольший типоразмер отрезаемых заготовок: - Труба
Ø; - уголок с размером полки не более; - круг Ø;
- брус
строительный сечением; - круглый лес диаметром; - доска обрезная
толщиной до50 мм и шириной.
мм
140* 100х100х8 90 120х120* 140* 250
Максимальная ширина реза
мм
300
Максимальная высота реза
мм
140
Расстояние от плоскости стола до нижней точки инструмента при
максимально верхнем положении маятника не менее (регулируемое)
мм
170
Наибольший диаметр устанавливаемого отрезного круга
мм
400
Частота вращения инструмента
Об/мин
3600
Скорость резания (окружная линейная скорость)
м/сек
75
Электродвигатель привода: мощность; число
оборотов.
кВт об/мин
4 3000
Масса станка не более
кг
132
Токарно-сверлильно-фрезерная
операция.
Для обработки назначаем станок с ЧПУ
модели Takisawa TMM 250 module-1. Основные технические характеристики
станка приведены ниже в таблице 12.
Таблица 12. Характеристика станка
Takisawa TMM 250 module-1
Технические данные
Единицы измерения
TMM 250 module-1
Макс. диаметр заготовки, устанавливаемой над станиной
мм
Ø 780
Макс. диаметр точения
мм
Ø 350
Макс. длина точения
мм
800
Расстояние между центрами
мм
1130
Макс. диаметр обрабатываемого прутка в главном/ противошпинделе
мм
Ø 76,3/ Ø 50,8
Ход по оси Х1 (фрезерный шпиндель, револьверная головка (верх))
мм
265
Ход по оси Y (фрезерный шпиндель, револьверная головка (верх))
мм
100 (±50)
Ход по оси Z1 (фрезерный шпиндель, револьверная головка (верх))
мм
760
Ход по оси A (противошпиндель)
мм
800
Ход по оси X2 (противошпиндель)
мм Ход по оси Z2 (противошпиндель)
мм
760
Ускоренные перемещения фрезерного шпинделя и револьверной
головки (верх)
м/мин
X:20/ Z:30/ Y:12
Ускоренные перемещения револьверной головки (низ)
м/мин
X:20/ Z:30
Ускоренные перемещения главного и противошпинделя
об/мин
С:300
Ускоренные перемещения главного и противошпинделя
м/мин
A:30
Частота вращения токарного шпинделя
об/мин
4000
Точность позиционирования шпинделя (ось С)
град.
0.001
Присоединительный торец шпинделя главного/ противошпинделя
JIS A2-8/ A2-6
Диаметр отверстия в главном/ противошпинделе
мм
Ø 86/ Ø 63
Количество револьверных головок
шт.
2
Количество инструментальных позиций
шт.
15 (VDI 40)
Размеры инструмента для наружной обработки
мм
25 × 25
Размеры инструмента для внутренней обработки
мм
Ø 40
Количество приводных инструментальных позиций
шт.
15/ 15
Частота вращения приводного инструмента
об/мин
4000
Мощность главного шпинделя
кВт
22/ 15
Мощность противошпинделя
кВт
18,5/ 11
Мощность приводного инструмента
кВт
5,5/ 3,7
Мощность двигателя осей
кВт
X1:1,2/ X2:1,8/ Y:1,0/ Z1, Z2, A:3,0
Потребляемая мощность
кВА
62.7
Высота станка
мм
2250
Длина × ширина
мм
3800 × 2185
Вес
кг
8500
Токарно-сверлильная операция.
Для обработки назначаем станок с ЧПУ
МК6056. Основные технические характеристики станка приведены в таблице 13.
Таблица 13. Характеристика станка
МК6056
Наименование параметра
Значения параметра
Наибольший диаметр заготовки обрабатываемой над станиной, мм
500
Наибольший диаметр заготовки обрабатываемой над суппортом, мм
290
Наибольший диаметр заготовки обрабатываемой над выемкой (Г), мм
630
Наибольшая длина устанавливаемой детали (РМЦ), мм
1000
Наибольшая диаметр сверла для серления в стали, мм
25
Мощность привода шпинделя, кВт
11
Диаметр отверстия в шпинделе, мм
55
Частота вращения шпинделя, об/мин
16..2000
Количество прямых и обратных скоростей шпинделя
22
Наибольший крутящий момент на шпинделе, кНм
1
Наибольшее перемещение продольного суппорта, мм
935
Наибольшее перемещение поперечного суппорта, мм
300
Наибольшее перемещение резцовых салазок, мм
150
Диапазон продольных подач, мм/об
0,05-2,8
Диапазон поперечных подач, мм/об
0,025.. 1,4
Количество продольных/ поперечных подач
24/ 24
Скорость быстрых перемещений продольных/ поперечных, м/мин
3,8/ 1,9
Пределы шагов метрических резьб, мм
0,5-112
Пределы шагов модульных резьб, модуль
0,5-112
Пределы шагов дюймовых резьб, ниток / дюйм
56-0,5
Пределы шагов питчевых резьб, питч диаметральный
56-0,5
Наибольшее перемещение пиноли задней бабки, мм
150
Электродвигатель главного привода, кВт
11
Суммарная мощность установленных на станке электродвигателей,
кВт
12,01
Потребляемая мощность станком, кВт
12,5
Габариты станка (длина ширина высота), мм
2800 1265 1485
Масса станка, кг
3100
Зубофрезерная операция.
Для обработки назначаем
зубофрезерный станок 5К32А. Основные технические характеристики станка
представлены в таблице 14.
Таблица 14. Характеристики станка
5К32А
Наименование параметра
Значение
Наибольший модуль нарезаемого колеса, мм
10
Наибольший диаметр нарезаемых цилиндрических прямозубых колес
(0°), мм
800
Наибольший диаметр нарезаемых цилиндрических косозубых колес
(30°), мм
500
Наибольший диаметр нарезаемых цилиндрических косозубых колес
(45°), мм
350
Наибольший диаметр нарезаемых цилиндрических косозубых колес
(60°), мм
120…250
Наибольший диаметр червячных нарезаемых колес, мм
800
Наибольшая длина венца нарезаемых цилиндрических прямозубых
колес (0°), мм
350
Наибольшая длина венца нарезаемых цилиндрических косозубых колес
(30°), мм
200
Наибольшая длина венца нарезаемых цилиндрических косозубых колес
(45°), мм
150
Наибольшая длина венца нарезаемых цилиндрических косозубых колес
(60°), мм
130
Наименьшее число нарезаемых зубьев
12
Диаметр стола, мм
630
Расстояние между осями стола и фрезы, мм
80…500
Расстояние от плоскости стола и оси фрезы, мм
210…590
Ускоренное перемещение стола, мм/мин
170
Ручное перемещение стола за один оборот лимба, мм
0,5
Наибольшее перемещение суппорта, мм
380
Ускоренное перемещение каретки суппорта, мм/мин
550
Наибольший диаметр режущего инструмента, мм
200
Наименьшая длина режущего инструмента, мм
200
Диаметры фрезерных оправок, мм
32; 40
Ускоренное перемещение шпинделя вдоль оси, мм/мин
130
Расстояние от оси шпинделя до направляющих суппорта, мм
319
Скорость перемещения шпинделя вдоль оси, мм/мин
12
Наибольший угол наклона зубьев нарезаемого колеса, град
±60
Поворот суппорта на одно деление шкалы линейки, град
1°
Поворот суппорта на одно деление шкалы нониуса, мин
1`
Конусное отверстие шпинделя
Морзе 5
Наибольшее осевое перемещение фрезы, мм
80
Пределы оборотов фрезы, об/мин
50..310
Число ступеней оборотов фрезы
9
Пределы продольных подач, мм/об
0,8…5,0
Пределы радиальных подач, мм/об
0,27.. 1,67
Пределы тангенциальных подач, мм/об
0,17…3,7
Число ступеней подач
7
Наибольшее усилие, допускаемое механизмом продольной подачи, кгс
2000
Наибольшее усилие, допускаемое механизмом поперечной подачи, кгс
4000
Электродвигатель главного привода, кВт/ об/мин
7,5/ 1460
Электродвигатель осевого движения фрезы, кВт/ об/мин
0,4/ 1400
Электродвигатель ускоренных перемещений, кВт/ об/мин
3/ 1430
Электродвигатель привода гидронасоса, кВт/ об/мин
1,1/ 930
Электродвигатель насоса охлаждения, кВт/ об/мин
0,15/ 2840
Габаритные размеры станка (длина х ширина х высота), мм
2650х1510х2000
Масса станка с электрооборудованием и охлаждением, кг
7400
Шлифовальная операция.
Для обработки назначаем
универсальный круглошлифовальный станок 3У10А. Основные технические
характеристики станка представлены в таблице 15.
Таблица 15. Характеристики станка
3У10А
Наименование параметра
Значение
Наибольший диаметр обрабатываемой заготовки, мм
100
Наибольшая длина обработки заготовки, мм
180
Наибольший диаметр шлифуемого отверстия, мм
100
Пределы частоты вращения шпинделя Min об/мин
40000
Пределы частоты вращения шпинделя Max об/мин
2800
Класс точности станка по ГОСТ 8-82, (Н, П, В, А, С)
А
Частота вращения шпинделя бабки изделия, об/мин
6
Мощность двигателя кВт
1.1
Габариты станка Длинна Ширина Высота (мм)
1250x1400x1690
Масса, кг
1850
Выбор режущих инструментов
В таблицу 16 сведены результаты по
выбору режущих инструментов.
Таблица 16. Выбор инструмента
№ перехода
Наименование перехода
Наименование инструмента
Материал режущей части
1
Абразивно-отрезная
Круг 300х2,5х51 14A 40-Н 27Б. ГОСТ 21963-82
14А
2
Подрезка торца
Резец подрезной ГОСТ 18880-73
T15K6
3
Черновое точение
Резец проходной ГОСТ 18878-73
T15K6
4
Чистовое точение
Резец проходной ГОСТ 18878-73
T15K6
5
Чистовое точение по контуру
Резец контурный ГОСТ 20872-80
T15K6
6
Фрезеровка шестигранника
Фреза торцевая ГОСТ 26595-85
T15K6
7
Фрезерование паза в размер
Фреза концевая ГОСТ 17026-71
T15K6
8
Сверление отверстия
Сверло ГОСТ 10903-77
Р6М5
9
Точение канавки для выхода шлифовального круга
Канавочный резец ГОСТ 18885-73
T15K6
10
Нарезание резьбы
Резьбонарезной резец ГОСТ 18876-73
Р6М5
11
Подрезка торца
Резец подрезной ГОСТ 18880-73
Т15К6
12
Черновое точение
Резец проходной ГОСТ 18878-73
Т15К6
13
Черновое точение
Резец проходной ГОСТ 18878-73
Т15К6
14
Чистовое точение
Резец проходной ГОСТ 18878-73
Т15К6
15
Точение фаски
Резец проходной ГОСТ 18878-73
Т15К6
16
Снятие фаски
Резец проходной ГОСТ 18878-73
Т15К6
17
Сверление отверстия
Сверло ГОСТ 10903-77
Р6М5
18
Фрезерование 15 зубьев
Модульная фреза ГОСТ 10996-64
Т15К6
19
Шлифовальная
Круг 150х25х32 24А 40П СТ К ГОСТ 21963-82
24А
Выбор
вспомогательных инструментов
К дополнительному инструментарию
относятся стойки для резцов, оправки для режущих инструментов, державки и
направляющие втулки. Определяющим фактором при выборе оснастки и приспособлений
является конструкция хвостовика, тип режущего инструмента, конструкция
посадочного места на станке. Помимо указанных требований необходимо принять во
внимание свойства обрабатываемой поверхности, жёсткость инструмента, требования
замены и подналадки инструмента.
Условия закрепления и снятия
инструментов в револьверную головку определяются специальным набором
инструментов, принятых для данного оборудования. Специальные наборы так же
необходимы и для шлифовальных станков и фрезерных станков.
В таблице 17 приведена информация по
выбранным вспомогательным инструментам.
Таблица 17. Выбор вспомогательных
инструментов
№
Операция
Вспомогательные инструменты
1
Токарная
Оправа для токарных резцов
2
Сверлильная
Трехкулачковый патрон для сверления
3
Фрезерная
Цанговый патрон
4
Шлифовальная
Оправки для крепления шлифовального круга
Выбор
приспособлений
Приспособления для станков должны
выбираться с условием обеспечения необходимого надежного закрепления и
базирования изделия, учитывая при этом необходимость автоматизированной
обработки, а также других необходимых требований. Таблица 18. Выбор приспособлений
№
Операция
Приспособления
1
Фрезерная
Патрон цанговый1-30-2-100
2
Токарная
Резцедержатель с перпендикулярным открытым пазом и
цилиндрическим хвостовиком
3
Шлифовальные
Патрон 7100-0063 А
Выбор средств
измерения и контроля размеров
При выборе средств контроля и
измерения (таблица 19) будем ориентироваться на наиболее важные параметры
изделия - габаритные размеры:
- Длинна ‒158
мм;
- Диаметр
‒ Æ83,1 мм.
Таблица 19. Выбор средств измерения
Название операции
Наименование средств контроля и обозначения
1. Отрезная
Штангенциркуль ШЦ-III-250-0,05 ГОСТ 166-89
2. Токарная
Штангенциркуль (для 12 квалитетов и больше)
Микрометр МК 50-2 ГОСТ 6407-90
3. Фрезерная
Микрометр МК 50-2 ГОСТ 6407-90
4. Шлифовальная
Микрометр ШР 0-250-0,05 МК 25-2 ГОСТ 6507-90
5. Резьбонарязная М30-1,5 g8
Кольцо резьбовое М30-1,5 g8 ПР-НЕ ГОСТ 17763-72
Выбор режимов
резания
Совместно с оформлением
маршрутно-операционных карт ведется расчет режимов резания. Режимы
устанавливаются исходя из характеристик станка, на котором происходит
обработка, материала изделия и режущего инструмента. Результаты расчета режимов
резания для технологических операций изготовления детали «Хвостовик» выполнены
согласно рекомендуемой методике [9]. Назначенные режимы резания приведены в
таблице 20.
Таблица 20. Режимы резания
Технологические переходы
Элементы режимов резания
L, мм
t, мм
S₀, мм /об
V, м/мин
n, об/мин
S, мм/мин
Подрезка торца
45
1
0,3
120
1280
360
Черновая обточка
113
5∙11
0,6
282
1000
600
Чистовое точение
113
1,5
0,25
57
2000
500
Чистовое точение по контуру
61
2,5∙2
0,25
38
2000
500
Фрезеровка шестигранника
26
5
0,5
80
900
600
Фрезерование паза в размер
45
7
0,2
44
2000
400
Сверление отверстия
29
6,5
0,32
22
500
160
Точение канавки для выхода шлифовального круга
8
1
0,25
50
2000
500
Нарезание резьбы
13
0,9
1,75
9,42
250
430
Подрезка торца
45
1,2
0,3
120
1280
360
Черновое точение
48
4∙2
0,6
290
1000
600
Черновое точение
25
4∙7
0,5
290
1000
600
Чистовое точение
24
1,5
0,25
60
2000
500
Точение фаски
5,5
0,5
0,25
60
2000
500
Сверление отверстия
100
16
0,14
16,3
2000
104
Зубофрезерная
8,3
4
0,03
25
100
60
Шлифование поверхности
16
0,01
0.2
13
5000
1000
Техническое нормирование времени
операций
Технически обоснованной
нормой времени называют время выполнения технологической операции в
определённых -технических условиях, наиболее благоприятных для данного типа
производства.
Для основных операций
технологического определяем нормы штучно - калькуляционного времени.
Время организационного
принимаем в размере от суммы времени и вспомогательного.
Результаты вычислений сводим в
таблицу 21.
Таблица 21. Нормы времени операций
Номер и наименование операции
То
Тв
Топ
Тоб
Тот
Тшт
Тп-з
Тш-к
Ттех
Торг
1. Токарно-сверлильно-фрезерная операция
13,226
0,6
2,199
0,1499
0,22
0,06
14,2359
34
14,25
2. Токарно-сверлильная
4,069
0,25
0,574
0,0434
0,0574
0,106
5,0998
30
5,16
3. Зубофрезерная операция
0,863
0,11
0,09
0,016
0,023
0,07
1,082
30
1,11
4. Круглошлифовальная операция
0,284
0,005
0,019
0,0014
0,0019
0,002
0,2943
5
0,31
Итого
20,73
4.2
Разработка программы на обрабатывающем центре
Разработанную трехмерную модель
детали Хвостовик перенесли в формате STEP в программу «SprutCAM». Затем
смоделировали обработку детали, задав необходимые станки, виды обработки,
оснастку и обрабатываемые поверхности [10].
Рисунок 22. Вид исходной детали и
заготовки в программе «SprutCAM»
Из программы «SprutCAM» c помощью
постпроцессора извлекли код управляющей программы для станка с ЧПУ.
%G21 G40 G80
G54D600 S150
M03Z160.414.316.488Z159.F0.5.488.4.4.X96.316.914X93.488
Z158.5.488.4.4.5X96.316.414X93.488 Z158..488
.4.M09X-2.4Z160.(Z160.412.486.658
Z158.998.998.15.486 Z44.564Z160.412.486.658 Z158.998.998.15.486
Z44.564Z160.412.486.658 Z158.998
X89.486 Z44.564Z160.412
Заключение
В выполненной выпускной
квалификационной работе была проведена модернизация конструкции и технологии
изготовления механизма подачи мобильной буровой установки.
Выполнены следующие поставленные
задачи:
. Анализ состояния вопроса и
формулирование целей для дипломной работы.
. Описание работы механизма подачи
мобильной буровой установки.
. Разработка конструкции механизма
подачи обсадной трубы.
. Разработка каталога и разнесённой
сборки.
. Автоматизированный инженерный
анализ детали «Хвостовик» методом конечных элементов.
. Разработка технологии изготовления
детали «Хвостовик»
. Разработка программы для обработки
на станках с ЧПУ.
В конструкторской части было
выполнено описание конструкции и работы механизма подачи мобильной буровой
установки, разработаны параметрические чертежи, связанные с трехмерными
моделями деталей узлов конструкции, составлены спецификации по сборкам узлов и
всего механизма в целом. Провели исследование напряженно - деформированного
состояния детали. Заключительной частью этой главы стало создание разнесенной
сборки и ее каталога.
В технологической части произвели
описания и назначения детали «Хвостовик», провели расчеты режимов резания,
нормирования времени, припусков на обработку. Также выбрали средства контроля и
измерения размеров, приспособления для станков и инструментов, составили
маршрут обработки детали.
С помощью САПР комплекса «SprutCAM
10» была выполнена обработка детали «Хвостовик», в результате с помощью
постпроцессора получили код управляющей программы для станков с ЧПУ.
Список использованных
источников
1. Шкарин, Б.А. Основы
систем автоматизированного проектирования машиностроительных конструкций и
технологических процессов: учебное пособие / Б.А. Шкарин. - Вологда: ВоГУ,
2011.-127 с.
2. Организация и
планирование машиностроительного произодства: Учебник / К.А. Грачёва, М.К.
Захаров, Л.А. Одинцова и [др.]; под ред. Ю.В. Скворцова, Л.А. Некрасова, - М.:
Высш. шк., 2003. - 470 с.
. Буровые
комплексы / под общей ред. К.П. Порожского. - Екатеринбург: издательство УГГУ,
2013. - 768 с.
. Акулов, О.А.
Информатика: Базовый курс: Учеб. для студентов вузов, бакалавров, магистров,
обучающихся по направлению «Информатика и вычислительная техника» / О.А.
Акулов, Н.В. Медведев. - 5-е изд. - М.: Омега-Л, 2008. - 574 с.
. Скворцов, А.В.
Автоматизация управления жизненным циклом продукции: Учебник / А.В. Скворцов,
А.Г. Схиртладзе, Д.А. Чмырь. - М.оооооооосква: ИЦ Академия, 2013. - 320 с.
. Норенков, И.П.
Системы автоматизированного проектирования: в 9 кн. Кн. 1: Принципы построения
и структура./ И.П. Норенков. - М.: Высшая школа, 1986. - 125 с.
. Методические
рекомендации по оформлению выпускных квалификационных работ, курсовых проектов
/ работ для студентов очной, очно-заочной (вечерней) и заочной форм обучения /
сост. А.Н. Тритенко, О.В. Сафонова, Н.В. Дурягина. - Вологда: ВоГУ, 2016. - 123
с.
. ГОСТ 2.610 -
2006. Единая система конструкторской документации. Правила выполнения
эксплуатационных документов. - Введ. 01.09.2006. - М.: Стандартинформ, 2006. -
35 с.
. Безъязычный,
В.Ф. Расчет режимов резания. Учебное пособие / И.Н. Аверьянов, А.В. Кордюков. -
Рыбинск: РГАТА, 2009. - 185 с.
Расчет напряженно-деформированного состояния детали «Хвостовик» в среде
«SolidWorksSimulation»
 ;
 ;
 .
 10,180603363,5
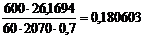
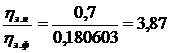 .
