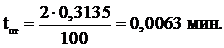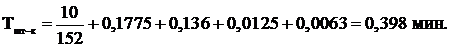Дипломная (вкр): Разработка конструкции и технологии изготовления регулируемого поршневого насоса для привода металлорежущих станков
На станке можно производить следующие виды токарной обработки: обточку, расточку, сверление, зенкерование, развертывание, нарезание резьбы метчиками и плашками, подрезку, прорезку канавок и др.
Станок имеет шестипозиционную револьверную головку с вертикальной осью вращения, установленную на револьверном суппорте, перемещающемся непосредственно по направляющим станины.
Для поперечной обработки на станке имеется поперечный суппорт мостового типа.
При повороте револьверной головки с одной позиции на другую происходит автоматическое переключение чисел оборотов шпинделя и подач суппортов в соответствие с программой, заданной на штекерной панели пульта управления.
Гидропривод (рисунок 2.1) состоит из регулируемого поршневого насоса 1, радикально-поршневого мотора 2, мультипликатора 3, предохранительного клапана 4, станции подпитки 5.
Насос и электродвигатель имеют фланцевое исполнение, крепятся к кронштейну и соединяются муфтой. Гидромотор устанавливается на заднем конце шпинделя станка. Все гидроаппараты соединены стальным трубопроводом и соединениями с шаровым ниппелем 14-К1/2” ГОСТ 8734 - 75 [6].
Принцип работы объемного гидропривода основан на законе Паскаля, при котором всякое изменение давления в любой точке покоящейся жидкости, не нарушающее ее равновесия, передается и в ее остальные точки без изменения.
Через насос 1 рабочая жидкость попадает в напорную гидролиниию и далее гидронапором во всасывающую гидролиниию насоса.
На
рисунке 2.1 приведена принципиальная схема гидропривода вращательного движения
с замкнутой циркуляцией, в котором регулирование скорости движения вала
гидромотора 2 происходит за счет изменения подачи насоса 1.
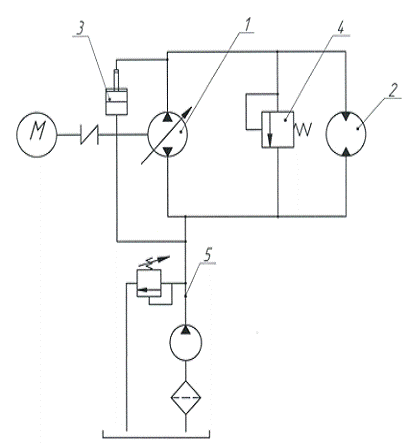
Рисунок 2.1 Принципиальная схема гидропривода
Для компенсации утечек в гидроприводе с замкнутой системой циркуляции, а также для исключения возможности кавитации на входе в насос применяется специальный подпитывающий насос 5, который осуществляет подачу paбочей жидкости в систему гидропривода. Усилие, при таком способе регулирования скорости, которое развивается выходным звеном гидропривода, от скорости движения не зависит. В таком случае диапазон регулирования определяется объемным КПД гидропривода и максимальной подачей насоса, определяемый его рабочим объемом. Защита гидросистемы от чрезмерного повышения давления обеспечивается предохранительным клапаном 4, которые настраиваются на максимально допустимое давление. Если нагрузка на гидромотор возрастает выше установленной, то весь поток рабочей жидкости будет проходить через предохранительный клапан, минуя гидромотор.
Данный гидропривод имеет преимущество по сравнению с другими типами
приводов там, где требуется создание значительной мощности, быстродействие,
позиционная точность исполнительных механизмов, компактность, малая масса,
высокая надежность работы и разветвленность привода.
3.Технологическая часть. Разработка технологического процесса
изготовления эксцентрикового вала
3.1 Описание конструкции и детали
Одной из основных деталей насоса является вал эксцентриковый. Изготовлен из стали конструкционной легированной 40Х ГОСТ4543-88. Используется данная сталь в промышленности для изготовления следующих изделий: коленчатые и кулачковые валы, валы, вал.-.шестерни, оси, плунжеры, штоки, кольца, шпиндели, губчатые венцы, болты, полуоси, втулки и другие улучшенные детали с повышенной прочностью.
Химический
состав в % материала сталь 40Х ГОСТ 4543
<#"898012.files/image103.gif">, руб;
(3.1)
где M - затраты на материал для заготовки, руб.;
 -
технологическая стоимость операций правки прутков, резки на штучные заготовки и
сварки:
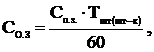 руб.; (3.2)
где  - приведенные затраты на рабочем месте, руб/ч;
 -
штучное время выполнения заготовительной операции, мин.
Затраты
на материал определяются по массе проката, идущего на изготовление и массе
полученной стружки:
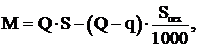 руб;
(3.3)
где Q - масса заготовки, кг;
S - цена за 1 кг материала заготовки, руб.;
q - масса готовой детали, кг;
 - цена 1
т отходов, руб.;
S - цена за 1 кг стали 45 ГОСТ 1050 - 88; S = 38 руб.;
Q - масса заготовки; Q = 0,5 кг;
q - масса готовой детали; q = 0,3 кг;
-
стоимость 1 т отходов стали 45; = 6000
руб.
Определим
затраты на материал:
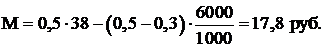
Приведенные затраты приходящиеся на 1 час работы абразивно - отрезного станка 200 руб./час.
Тогда
технологическая себестоимость операции составит:
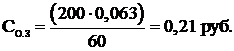
Определим
стоимость заготовки:
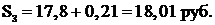
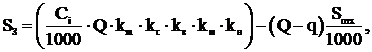 руб;
(3.4)
где  - базовая стоимость 1 т заготовок, руб.;
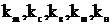 -
коэффициенты, зависящие от класса точности, группы сложности, массы, марки
материала и объема производства заготовок.
 руб. -
базовая стоимость 1 т заготовок;
Q = 0,45 кг - масса заготовки;
q = 0,3 кг - масса готовой детали;
= 6000
руб. - стоимость 1 т отходов стали 45;
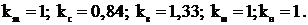
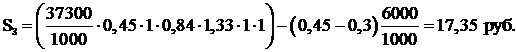
В данном случае в качестве исходной заготовки принимаем заготовку, выполненную методом горячей штамповки, которая по сравнению с заготовкой из крупного проката горячая штамповка в данном случае имеет значительно больший коэффициент использования материала заготовки за счет малых припусков на механическую обработку, большую производительность процесса изготовления заготовки и меньшую себестоимость.
Заготовка
эксцентрикового вала представлена на рисунке 3.1.
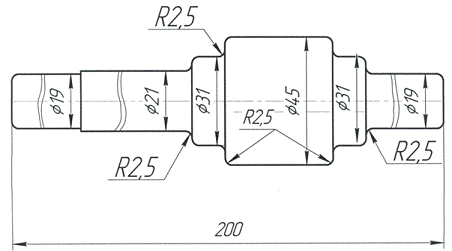
Рисунок
3.1 Заготовка эксцентрикового вала
3.5
Выбор типа производства
Количество изготавливаемых деталей 5000 штук.
Используем коэффициент загрузки оборудования для определения выбора типа
производства [9].
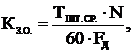 (3.5)
где  - среднее время обработки (средняя норма времени),
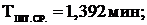
N - норма выпуска в год,
FД - действительный годовой фонд времени, FД = 4029 ч;
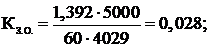
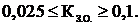
При таком коэффициенте загрузки выбираем серийное производство.
3.6 Выбор маршрута обработки детали
Выбор маршрута обработки зависит от требований, предоставляемых к классу точности и классу шероховатости обработки данной детали [8].
Для заданной детали заготовка выполняется штамповкой. Термообработка проводится.
Технологический процесс изготовления детали «вал эксцентриковый» приводим
в таблице 3.2.
Таблица 3.2 Технологический процесс изготовления детали «вал
эксцентриковый»
№ п/п
Наименование и содержание операции
Модель оборудования
005
Фрезерно-центровальная: -фрезеровать 2 торца Ø19
МР-71М
010
Токарная: - центрировать эксцентрик - точить эксцентрик Ø35
- точить канавку
шириной 3 мм - точить фаску 2х450
16К20
015
Токарная с ЧПУ: - точить наружный контур - точить фаску
1х450 - точить канавку шириной 3 мм
16К20Ф3С5
№ п/п
Наименование и содержание операции
Модель оборудования
020
Шпоночно-фрезерная: - фрезеровать шпоночный паз
6Д92
025
Термическая
030
Круглошлифовальная: - шлифовать Ø15-0,011 - шлифовать Ø35-0,002
3Е12
035
Круглошлифовальная: - шлифовать эксцентрик Ø35-0,002
3Е12
040
Промывка
Ванна УЗВ-16М
045
Контрольная
Стол контролера
050
Транспортная
АЩВ-062
3.7 Выбор металлорежущего оборудования
Выбор металлорежущего оборудования для основных станочных операций
технического процесса выполняем согласно методике [1].
Выбор оборудования зависит от:
- вида обработки;
- размера обрабатываемой поверхности;
формы обрабатываемых поверхностей;
формы применяемого инструмента;
точности обработки;
шероховатости поверхности;
типа производства.
Выбранное оборудование с краткой технической характеристикой приводится в
таблицах 3.3 - 3.7.
Таблица 3.3 Полувтомат фрезерно-сверлильный МР-71М
Наименование параметра
Величина параметра
Габариты, мм
3140х630х1740
Наименование параметра
Величина параметра
Вес, кг
6100
Максимальная длина обрабатываемых деталей, мм
200 - 500
Максимальный диаметр обрабатываемых деталей, мм
25 - 125
Подача фрезерного суппорта, мм/мин:
20 - 300
Ход сверлильной головки
75
Мощность электродвигателя привода, кВт
7,5
Таблица 3.4 Токарно-винторезный станок
Наименование параметра
Величина параметра
Наибольший диаметр обрабатываемой детали, мм
400
Наибольшая длина продольного перемещения, мм
900
Наибольшая длина поперечного перемещения, мм
250
Диапазон частот вращения, об/мин
12,5 - 2000
Дискретность перемещения, мм - продольная подача -
поперечная подача
0,01 0,005
Диапазон скоростей, устанавливаемых вручную, мм/мин
12,5 - 200, 50 - 800, 125 - 200
Диапазон скоростей подачи, мм/мин - продольная подача -
поперечная подача
3 - 1200 1,5 - 600
Наибольший шаг нарезаемой резьбы, мм
20 10
Таблица 3.5 Токарно-винторезный станок с ЧПУ модели 16К20Ф3С5
Наименование параметра
Величина параметра
Наибольший диаметр обрабатываемых деталей, мм - над
станиной - над суппортом
400 200
Диапазон частот вращения, об/мин
12,5 - 2000
Дискретность перемещения, мм - продольная подача
0,01
Наименование параметра
Величина параметра
- поперечная подача
0,005
Диапазон скоростей подачи, мм/мин - продольная подача -
поперечная подача
3 - 1200 1,5 - 600
Наибольший шаг нарезаемой резьбы, мм
20
Мощность электродвигателя, кВт
22
ЧПУ
Н22 - 1М
Габаритные размеры, мм
5545х2010х1545
Таблица 3.6 Шпоночно-фрезерный станок 6Д92
Наименование параметра
Величина параметра
Размеры рабочей поверхности вертикального стола, мм
250х1000
Наибольший диаметр устанавливаемой заготовки, мм
75
Ширина обрабатываемого паза, мм
4 - 25
Максимальная глубина паза, мм
26
Продольное перемещение фрезерной головки, мм
5 - 400
Продольное перемещение гильзы шпинделя, мм
100
Наибольшее перемещение стола, мм - продольное -
вертикальное
650 350
Величина разбивки обрабатываемого паза при калибровке, мм
0,01 - 1,0
Пределы рабочих подач фрезерной головки, мм/мин -
продольной - вертикальной при однопроходном цикле - вертикальной при
маятниковом цикле
20 - 1400 16 - 140 0,05 - 0,5
Пределы частот вращения шпинделя, мин-1
400 - 400
Мощность электродвигателей приводов установленных на
станке, кВт - шпинделя - гидропривода
2,2 1,1
Габаритные размеры, мм
1510х1900х2210
Наименование параметра
Величина параметра
Масса станка, кг
2250
Таблица 3.7 Круглошлифовальный станок 3Е12
Наименование параметра
Величина параметра
Наибольший диаметр обрабатываемой детали, мм
200
Наибольшая длина обрабатываемой детали, мм
500
Габаритные размеры, мм
2300х2300х1600
Мощность электродвигателя, кВт
3
Масса станка, кг
3500
3.8 Выбор режущего инструмента
Выбор режущего инструмента осуществляется в зависимости от метода
обработки, формы и размеров обрабатываемой поверхности, ее точности,
шероховатости, от обрабатываемого материала, заданной производительности и периода
стойкости.
Таблица 3.8 Режущий инструмент
Наименование операции
Режущий инструмент
Фрезерно-центровальная - фрезеровать 2 торца Ø19
Фреза торцовая 2210-0063 ГОСТ
9304-69
Токарная - центрировать эксцентрик - точить эксцентрик Ø35
- точить фаску 2х450
Сверло 2317-0018 ГОСТ 14952-75 Р6М5
Резец 2101-0009 ГОСТ 18879-73 Резец 2103-0067 ГОСТ 18879-73
Токарная с ЧПУ - точить наружный контур
Резец 2101-0009 ГОСТ 18879-73
Наименование операции
Режущий инструмент
- точить фаску 1х450
- точить канавку шириной
3 мм
Резец 2101-0007 ГОСТ 18879-73 Резец 2103-0067 ГОСТ 18879-73
- шлифовать Ø15-0,011 - шлифовать Ø35-0,002
Круг шлифовальный ПП150х10х32 ГОСТ 2424-83
Круглошлифовальная: - шлифовать эксцентрик Ø35-0,002
Круг шлифовальный ПП150х10х32 ГОСТ 2424-83
3.9 Выбор станочных приспособлений
Выбор приспособлений осуществляется, по возможности, из числа стандартных
или типовых конструкций станочных приспособлений, обычно универсальных.
Станочное приспособление должно обеспечивать базирование заготовки в соответствии
с выбранной схемой базирования, надежное закрепление заготовки.
Станочные и инструментальные приспособления с краткой технической
характеристикой приведены в таблице 3.9.
Таблица 3.9 Станочные и инструментальные приспособления
Наименование операции
Наименование приспособления
Фрезерно-центровальная
7200-0152 Тиски ГОСТ 21167-75
Опора неподвижная
Токарная
7203-009 Тиски ГОСТ 3890-72
Опора неподвижная
Наименование операции
Наименование приспособления
Державка SVGBR 2020 K11
Токарная с ЧПУ:
7203-009 Тиски ГОСТ 3890-72
Державка SVGBR 2020 K11
Стойка C-IV-8-160х100 ГОСТ 10197-70
Державка для осевого инструмента
Шпоночно-фрезерная:
7200-0151 Тиски ГОСТ 21167-75
Опора неподвижная
Круглошлифовальная:
7162-0059 Центр ГОСТ 18257-72
7107-0061 Хомутик ГОСТ 16488-70
Круглошлифовальная:
7162-0059 Центр ГОСТ 18257-72
7107-0061 Хомутик ГОСТ 16488-70
3.10 Расчет припусков на обработку детали
Расчет припусков производится расчетно-аналитическим методом и по таблицам.
На основе полученных результатов определения припусков строится графическая
схема расположения общих и межоперационных припусков и допусков.
Расчет припуска выполним на наиболее характерный размер, для вала, это
диаметр. Рассчитываем припуски на обработку поверхности с размером Ø15-0,011.
Технологический маршрут обработки детали состоит из трех этапов:
- черновое точение; - чистовое точение; - шлифование.
Точение производится в центрах.
Суммарное значение пространственных отклонений при точении [8]:
где При
обработке в центрах:
где где δ - допуск в мкм на диаметр базовой
поверхности заготовки, используемой при зацентровке, δ
= 11 мкм;
Так
как в данном случае обработка ведется в центрах то погрешность установки в
радиальном направлении Остаточное
пространственное отклонение после чистового точения:
где Величина
припуска при обработке наружного диаметра тел вращения определяется по формуле:
Минимальный припуск под чистовое обтачивание:
где Определяем
расчетный размер по переходам:
Округлим
расчетные размеры:
Определяем
наибольшие предельные размеры dimax: δ2 = 0,2 мм - для чистового обтачивания; δзаг = 1,4
мм - для заготовки.
Наибольший
предельный размер:
Определяем
предельные размеры припусков Определим
общие припуски Проводим
проверку правильности выполнения расчетов:
0,37 - 0,2 = 0,2 - 0,03
0,17
= 0,17;
0,4
- 0,2 = 0,4 - 0,2
,2
= 0,2;
2,8
- 1,8 = 1,4 - 0,4
=
1.
Расчеты
проведены верно.
Данные
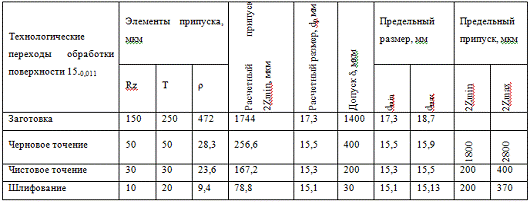
сводим в таблицу 3.10 и на основании проведенных расчетов строим схему
графического расположения припусков и допусков при обработке поверхности Ø15-0,011.
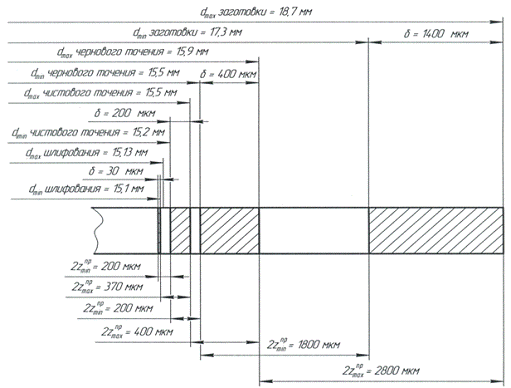
Схема
графического расположения припусков и допусков при обработке поверхности Ø15-0,011
представлена на рисунке 3.2.
Таблица
3.10. Расчет припусков и предельных размеров по технологическим переходам при
обработку поверхности Ø15-0,011
На основе расчета выбираем 19 по ГОСТ 6636 - 69.
Рисунок 3.2 Схема графического расположения припусков и допусков на
обработку поверхности Ø15-0,011
3.11 Выбор режимов резания
Режимы резания выбраны с учетом серийного типа производства,
автоматизированного оборудования (станки с ЧПУ).
Выбор режимов резания завиcит от
обрабатываемого материала, его структурного cостояния, от материала режущей части инструмента, от
шероховатости и конфигурации обрабатываемой поверхности, от требуемой
производительности операций, от режима замены и перехода режущего инструмента
[12].
Скорость резания при обтачивании определяем по формуле:
где Т
- период стойкости инструмента (среднее значение принимаем равным 40 мин);
t - глубина
резания;
S - подача.
Рассчитываем
режимы резания для токарной операции с ЧПУ.
При
наружном продольном точении проходными резцами, с материалом режущей части
Т15К6 по справочным таблицам назначаем:
Тогда
Частота
вращения шпинделя станка равна:
С
учетом реальных частот вращения шпинделя станка находим:
Режимы резания для каждой операции при обработке детали представлены в
таблице 3.11.
Таблица 3.11 Режимы резания
Операции/переходы
Режимы резания
F, мм/мин
T0,
мин
V, м/мин (м/с)
n, мин-1
S, мм/об (мм/зуб)
t, мм
Фрезерно-центровальная - фрезеровать 2 торца Ø19
81,64
497
0,2
2
99,4
0,19
Токарная - центрировать эксцентрик - точить эксцентрик Ø35
- точить канавку
шириной 3 мм - точить фаску 2х450
4 80,3 92,63 106,76
800 630 1000 1000
0,05 0,4 0,4 0,075
2 3 0,25 1
40 252 400 75
0,1 0,075 0,0125 0,04
Токарная с ЧПУ: - точить наружный контур - точить фаску
1х450 - точить канавку шириной 3 мм
85,41 84,58 96,16
800 1250 1250
0,2 0,075 0,2
2,5 1 0,25
160 94 250
0,65 0,0683 0,04
Шпоночно-фрезерная: - фрезеровать шпоночный паз
8,65
1250
0,2
0,3
375
0,083
Круглошлифовальная: - шлифовать Ø15-0,011 - шлифовать Ø35-0,002
35 35
3300 3300
0,04 0,04
0,13 0,1
132 132
0,21 0,51
Круглошлифовальная: - шлифовать эксцентрик Ø35-0,002
35
3300
0,04
0,13
132
0,51
3.12 Уточненное нормирование операций
Операция 010 заключается в обработке вала эксцентрикового:
- центрировать эксцентрик;
- точить эксцентрик Ø35;
- точить канавку шириной 3 мм; - точить фаску 2х450.
Обработка проводится на токарно - винторезном станке 16К20.
Нормирование данной операции заключается в определении нормы штучно-калькуляционного
времени [8]:
где Тп-з - подготовительное время, мин;
n -
количество деталей в партии шт.;
То - технологические время, мин;
Тв - вспомогательное время, мин;
Тоб - время на обслуживание рабочего места, мин;
Тот - время переходов на отдых и личные надобности, мин.
Технологическое (основное) время определяется по формуле:
где где Рассчитываем
время на обработку детали:
Вспомогательное
время состоит из времени на холостые хода, времени на закрепление заготовки,
подвод инструмента, разжим детали, измерение детали.
Время
на холостые хода:
где Для серийного производства:
Время на обслуживание:
где Время
на техническое обслуживание:
Время
на отдых:
Подготовительное
время Тп-з = 10 мин.
Штучно-калькуляционное
время:
На остальные операции нормы времени сведены в таблице 3.12.
Таблица 3.12 Штучно-калькуляционное время операций
№
Операция
Тшт-к, мин
005
Фрезерно-центровальная
0,491
010
Токарная
0,398
015
Токарная с ЧПУ
1,12
020
Шпоночно-фрезерная
0,165
030
Круглошлифовальная
1,2
035
Круглошлифовальная
1,2
3.13 Разработка управляющей программы для станка с ЧПУ
В маршруте обработки детали представлена операция, которая выполняется на
станке с ЧПУ. Операция является токарной. Токарная обработка производится на
станке модели 16К20Ф3С5 с системой ЧПУ Н22 - 1М.
Коды, которые используются для составления программы [12]:
% - начало работы;
NØØØ - начало кадра; Т101 - вывод первого инструмента;
S046 -
установление скорости вращения шпинделя в 800 об/мин;
M104 -
вспомогательная функция, включение шпинделя;
G58 -
подготовительная функция, смещение нуля;
F70000
- быстрые перемещения;
X±ØØØØØØ,
Z±ØØØØØØ - перемещение вдоль осей координат;
G26 -
подготовительная функция, обнуление погрешности;
G01 -
подготовительная функция, линейная интерполяция;
L31 -
коррекция по трем направлениям первого инструмента;
G40 -
подготовительная функция, отмена коррекции;
F10060
- подача величиной 60 мм/мин;
G25 -
подготовительная функция, возврат в абсолютный ноль;
M105 -
вспомогательная функция, остановка шпинделя;
M002 -
вспомогательная функция, конец программы.
Управляющая программа для операции: 015 Токарная с ЧПУ
%G27 S047 M104 T101G58 Z+000000 F70000Z+000000
N004 G26
N005 G01 F10160 L31
N006 X-46500 F70000
N007 Z-30000
N008 Z-26000 F10160
N009 X-05500
N010 Z-70000
N011 X+11000X+30000 F10600G40 F10160 L31T102G26G01 F10250
L32X-30000 F70000Z-56000X-16250 F10250X+16250Z-70000X-10750 F10250X+40750
F10600G40 F10250 L32S046 T103
N026 G26
N027 G01 F10094 L33
N028 X-46500 F70000
N029 Z-30000
N030 X-01000 F100294X+06500Z-30000X-01000X+42000 F10600G40
F10094 L33G25 X+999999 F70000037 M105
N038 G25 X+999999 F70000
N039 M002
Заключение
поршневой насос вал
В данной выпускной квалификационной работе была разработана конструкция
поршневого насоса для привода главного движения токарно-револьверного станка.
В первой части выпускной квалификационной работы был сделан обзор
способов регулирования скорости вращения вала гидромотора, выбрана наиболее
предпочтительная схема с регулированием скорости с помощью изменения рабочего
объема насоca; рассмотрены конструкции насосов для
привода главного движения, на основании которых предпочтение было отдано
регулируемому поршневому насосу с клапанным распределением, так как он более
прост в изготовлении и сборке, во всех механизмах насоса трение качения, что
повышает к.п.д.
Конструкторская часть выпускной квалификационной работы состоит из
разработки конструкции насоса; гидравлических расчетов насоса, где рассчитаны
диаметры поршней, проведен гидравлический расчет клапанов, заключающийся в
расчете минимальной площади проходных сечений клапанов и минимальной высоты
подъема клапанов. Также проведены прочностные расчеты, помощью которых
определены усилия пружин клапанов и усилия пружины возврата поршня. Разработан
гидропривод главного движения токарно-револьверного станка, имеющий
преимущества по сравнению с другими типами приводов.
В технологической части выпускной квалификационной работы была
разработана технология изготовления эксцентрикового вала насоса, составлен
маршрут его обработки, а именно выбраны определенные операции, переходы к этим
операциям, рассчитаны и выбраны режимы резания, время обработки заготовки,
подобраны режущие инструменты, выбраны инструментальные приспособления. Выбор
режущего инструмента отдавался с предпочтением режущему инструменту из твердого
сплава.
В заключении можно сделать вывод, что разработанный регулируемый
радиально-поршневой
насос для привода главного движения токарно-револьверного станка решает задачи
применения сверхвысоких (70 МПа и более) давлений, что позволяет расширить
диапазон регулирования скорости вращения при постоянной мощности, и, как
следствие, гидропривод обладает большей мощностью, имеет меньшие габариты и
массу, большее быстродействие, что также способствует увеличению
производительности повышению технико-экономической эффективно продукции.
Список использованных источников
1. Осипов,
А.Ф. О максимальном давлении объемного насоса/ А.Ф. Осипов //Вестник
машиностроения. - 1965. - №3. - с. 46 - 49.
. Справочное
пособие по гидравлике, гидромашинам и приводам: учебное пособие / под ред. Б.Б.
Некрасова. - Минск: Высшая школа, 1976.
. Башта,
Т.М. Объемные насосы и гидравлические двигатели гидросистем/ Т.М. Башта. -
Москва: Машиностроение, 1974. - 608 с.
. Башта,
Т.М. Объемные гидравлические приводы/ Т.М. Башта. - Москва: Машиностроение,
1974. - 628 с.
. Лабораторный
курс гидравлики, насосов и гидропередач. под ред. Руднева С.С. - Москва:
Машиностроение, 1974 - 608 с.
. Свешников,
В.К. Станочные гидроприводы: справочник / В.К. Свешников, А.В. Усов. - 2-е
изд., перераб. и доп. - Москва: Машиностроение, 1988. - 464 с.
. Горбацевич,
А.Ф. Курсовое проектирование по технологии машиностроения: учебное пособие /
А.Ф. Горбацевич, В.А. Шкред. - 5-е изд. - Москва: ООО ИД «Альянс», 2007. - 256
с.
. Справочник
технолога-машиностроителя: в 2 т. Т. 2/ под ред. А. Н. Малова. - 3-е изд.,
перераб. - Москва: Машиностроение, 1973. - 568 с.
9. Обработка
металлов резанием: справ. технолога / под ред. Г. А. Монахова. - 3-е изд. -
Москва: Машиностроение, 1974 . - 598 с.
10. Ансеров,
М.А. Приспособления для металлорежущих станков / М. А. Ансеров. - Изд. 4-е,
исправл. и доп. - Л.: Машиностроение (Ленингр. отд-ие), 1975. - 656 с.
11. Режимы
резания металлов: справочник / под ред. Ю. В. Барановского. - 3-е изд.,
перераб. и доп. - Москва: Машиностроение, 1972. - 407 с.
12. Попов,
С.А. Заточка и доводка режущего инструмента: учеб. для сред. ПТУ / С.А. Попов.
- 2-е издание, перераб. и доп. / Москва: Высшая школа, 1986. - 223 с.
. Экономика
машиностроительного производства: учебник для машиностроит. специальностей
вузов / Ю. А. Абрамов, И. Э. Берзинь, Н. Н. Застрожнова и др.; под ред. И. Э.
Берзиня, В. К. Калинина. - Москва: Высшая школа, 1988. - 304 с.
14. Белов,
С. В. Безопасность жизнедеятельности и защита окружающей среды (техносферная
безопасность): учебник для вузов / С. В. Белов . - Москва : Юрайт, 2010 . -
670, [1] с.
15. Охрана
труда в машиностроении: учебник для машиностроительных вузов / под ред. Е.Я.
Юдина, С.В. Белова. - Москва: Машиностроение, 1983. - 432 с.
. Справочная
книга по светотехнике / под ред. Ю. Б. Айзенберга. - Москва: Энергоатомиздат,
1983. - 472 с.
17. Дунаев,
П. Ф. Конструирование узлов и деталей машин: учебное пособие для техн.
специальностей вузов / П. Ф. Дунаев, О. П. Леликов. - 8-е изд., перераб. и доп.
- Москва: Academia, 2004. - 496 с.
18. Корсилова,
А.Г. Справочник технолога машиностроителя/А.Г. Корсилова. - Москва:
Машиностроение, 1985. - 656с.
. Анурьев,
В. И. Справочник конструктора-машиностроителя: в 3 т. . Т. 1 / В. И. Анурьев. -
6-е изд., перераб. и доп. - Москва: Машиностроение, 1982. - 729, [7] с.
20. Анурьев,
В. И. Справочник конструктора-машиностроителя : в 3 т. . Т. 2 / В. И. Анурьев.
- 6-е изд., перераб. и доп. - Москва: Машиностроение, 1982. - 584 с.
21. Анурьев,
В. И. Справочник конструктора-машиностроителя : в 3 т. . Т. 3 / В. И. Анурьев.
- 6-е изд., перераб. и доп. - Москва: Машиностроение, 1982. - 576 с.
Выбор станочных и инструментальных приспособлений выполнен по
методике. Исходные данные, которые учитывались при выборе приспособлений: вид
обработки, размеры заготовки; форма и расположение поверхностей детали; схема
базирования, точность обработки; тип силового привода.
 мкм;
(3.6)
 - идеальная кривизна заготовки в мкм на l мм длины,
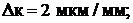
 - длина
заготовки,

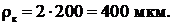
 , мкм;
(3.7)
 - суммарное значение пространственных отклонений,
мкм;
 -
величина кривизны,
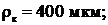
 -
величина смещения оси заготовки в результате погрешности центровки.
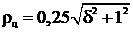 ,
мкм; (3.8)
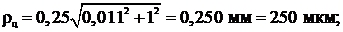
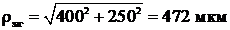 .
 .
 ,
мкм; (3.9)
 - коэффициент уточнения формы,

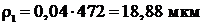 .
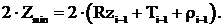 (3.10)
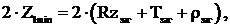
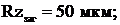
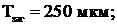
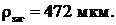
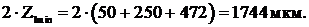
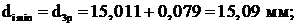
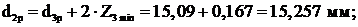
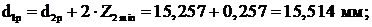
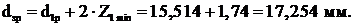
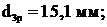
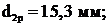
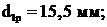
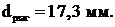
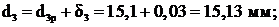
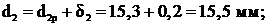
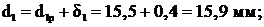
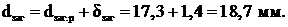
 и
 :
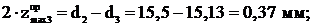
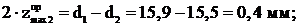
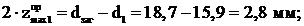
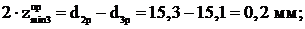
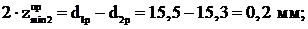
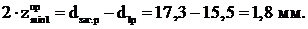
 и
 :
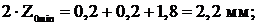
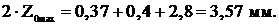
(3.11)
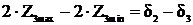
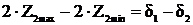
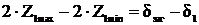
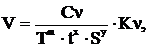 м/мин
(3.12)
 - коэффициенты, зависящие от обрабатываемого
материала и вида обработки;
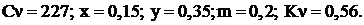
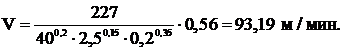
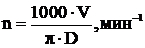 ; (3.13)
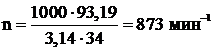 (назначаем
n = 800 мин-1).
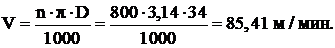
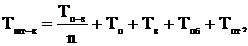 мин
(3.14)
 мин;
(3.15)
 - расчетная длина обработки, мм;
 - число
переходов.
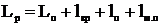 , мм;
(3.16)
 - длина поверхности, обтачиваемая резцом, мм;
 -
величина резания резца, мм;

 -
величина пробега резца, мм;

 -
медленный подвод резца, мм;

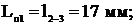
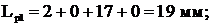
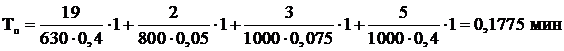 .
 , мин;
(3.17)
 - длина холостого хода, мм;
 -
скорость холостого хода, м/мин;
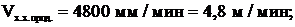
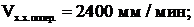
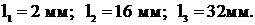
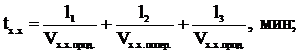 (3.18)
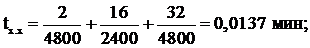
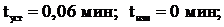
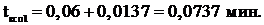
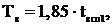 мин;
(3.19)
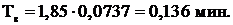
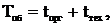 мин; (3.20)
 - время организационного обслуживания, мин.
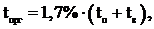 мин;
(3.21)
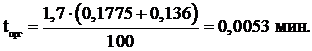
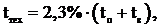 мин;
(3.22)
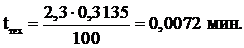
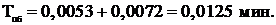
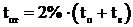 ,
мин; (3.23)