Дипломная (вкр): Разработка технологического процесса и изготовление электрического лобзика в условиях учебно-производственных мастерских
Электрический рубанок состоит из встроенного электродвигателя, ротор
которого вращается в двух шарикоподшипниках (рисунок 1). На конце вала ротора
насажен ведущий шкив, приводящий во вращение клиновую ременную передачу.
Вращение ножевого барабана (фрезы) с двумя плоскими ножами осуществляется
посредством клиноременной передачи от вала ротора. На рубанке имеются передняя
(подвижная) и задняя, отлитая вместе с корпусом (неподвижная), панели (лыжи).
Специальным механизмом опускают и поднимают переднюю лыжу, регулируя этим
глубину фрезерования (строгания). Рубанок можно использовать как
полустационарный станок, закрепив на столе, верстаке панелями вверх и установив
съемное защитное ограждение, защищающее руки от попадания на барабан (фрезу) с
ножами. Перед работой проверяют правильность заточки и установки ножей. Лезвия
ножей должны быть выпущены одинаково и находиться на одном уровне с задней
панелью (лыжей). Масса ножей также должна быть одинаковой. До установки ножи
следует тщательно заточить и отбалансировать так, чтобы ножевой вал (барабан)
вращался без биения. Угол заострения ножей должен быть 40-42°. Крепить ножи к
валу нужно прочно, причем режущая кромка должна выступать на величину 1 - 1,5
мм за цилиндрическую поверхность барабана, а лезвие ножей должно быть строго
параллельно оси барабана (вала).
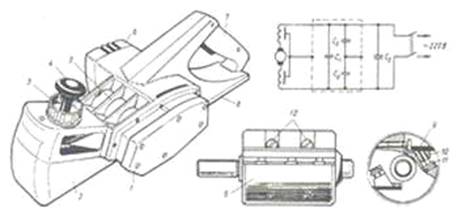
Рисунок 1. Электрический рубанок:
- кожух, закрывающий ременную передачу, 2- передвижная опора,
3- кольцо, 4, 7-рукоятки, 5-фреза, б-электродвигатель, 8- неподвижная опора, 9-
резцы, 10- клин, 11-болт крепления, 12 -винты
Работают электрорубанком следующим образом. Присоединяют штепсельную вилку в сеть, нажимают на курок, включают электродвигатель. Когда ножевой вал достигнет нужной частоты вращения, электрорубанок опускают на обрабатываемый материал, закрепленный на верстаке или столе. Материалы, подлежащие обработке, должны быть очищены от пыли, грязи, снега. Электрорубанок нужно подавать вперед медленно, чтобы при соприкосновении с древесиной не произошло резкого толчка, равномерно, без больших усилий на рукоятку. Усилие работающего должно быть затрачено лишь на продвижение электрорубанка. При обработке древесины средней твердости скорость подачи должна быть 1,5-2 м/мин. При работе электрорубанок продвигают по материалу по прямой линии, без перекосов, следя за тем, чтобы под панели (лыжи) не попадали стружка, опилки. После первого прохода (если необходимо начать обработку вдоль или на участке рядом с обработанным) электродвигатель выключают и с выключенным электрорубанком возвращаются в исходное положение, после чего электродвигатель включают и вновь начинают работать. В перерывах электрорубанок выключают и ставят панелями (лыжами) вверх или кладут набок.
При вибрировании рубанка проверяют балансировку ножей, а также люфт в подшипниках барабана. При получении нечистой поверхности обработки надо проверить заточку ножей и очистить рубанок от стружек. При работе электрорубанком необходимо следить за тем, чтобы токоведущие части были надежно защищены от случайного соприкосновения с ними. Все электрические соединения должны иметь надежную изоляцию. Питающий кабель не следует укладывать с большими перегибами.
Для механизированного долбления предназначены электродолбежники. Ими выбирают гнезда прямоугольной формы, пазы и др. Режущий инструмент электродолбежников - непрерывная долбежная цепь, представляющая собой набор звеньев (резцов), связанных шарнирно. Ручной электрический долбежник ИЭ-5601А (рисунок 2) имеет встроенный асинхронный с короткозамкнутым ротором электродвигатель, в котором на конце вала ротора насажены ведущая звездочка, приводящая в движение режущую цепь, натянутую на направляющую линейку
Глубину долбления регулируют ограничителем хода. Головка с цепью перемещается по направляющим колонкам, установленным на основание. Натяжение цепи осуществляется за счет перемещения при помощи упорного винта и линейки.
Опускается головка при нажатии на рычажное приспособление - рукоятку, а
поднимается автоматически посредством пружин (цилиндрических). В зависимости от
размера выбираемых отверстий устанавливают нужного размера линейки и цепи
(таблица 4). Ширина паза, получаемого за один проход, равна ширине цепи, а
длина паза - ширине направляющей линейки плюс двойная ширина цепи. Для выборки
пазов разных размеров требуется соответствующий набор цепей и линеек. При
выборке ряда последовательных гнезд по прямой линии можно образовывать паз
требуемой длины. Глубину выбираемого отверстия регулируют ограничителем хода,
устанавливаемым на нужный размер. При опускании головки он упирается в
основание. Перед началом работы необходимо хорошо заточить цепь, затем надеть
ее на звездочку и линейку электродолбежника. Электродолбежник устанавливают
так, чтобы цепь находилась над гнездом, которое выбирают. Обрабатываемый
материал или деталь кладут на стол и прочно закрепляют. Запрещается работать
электродолбежником, если деталь не закреплена или находится на весу.
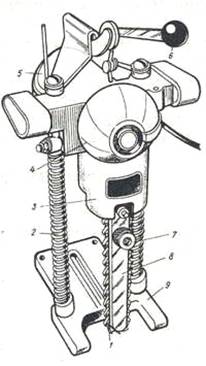
Рисунок 2. Электродолбежник ИЭ-5601А: 1-цепь, 2- направляющая колонка с
пружиной, 3- щит, 4 - электродвигатель, 5- кожух, 6 - рычажное приспособление
(рукоятка), 7-винт, 8- направляющая линейка, 9- основание
Таблица 3
Техническая характеристика электродолбежников
|
|
ИЭ-5601А |
ИЭ-5604 |
ИЭ-5606 |
|
Размеры выбираемых пазов, мм |
8x40x100 12x60x160 16x60x160 20x60x160 |
8x40x125 12x40x125 16x40x125 20x55x150 5,3-9,3 |
И Э-5606 8x40x125 12x40x150 16x40x150 20x55x150 |
|
Скорость резания, м/с |
6,1 |
5,3-9,3 |
5,3-7,3 |
|
Скорость подачи, м/мин |
0,5 |
0,5 |
0,22 |
|
Электродвигатель: тип |
|||
|
род тока |
Асинхронный |
Асинхронно-переменный |
Асинхронный |
|
частота тока, Гц |
50 |
50 |
50 |
|
напряжение, В |
220 |
220 |
220 |
|
мощность, кВт |
0,8 |
0,8 |
0,8 |
|
Габаритные размеры (длина х ширина х высота) |
300x505 |
295x960 |
350x450 |
|
Масса, кг |
1 6,2 |
10 |
13 |
Для сверления древесины применяются электрические сверлильные машины, к которым применяют спиральные сверла. Перед работой машину тщательно осматривают и проверяют, после чего в патрон вставляют сверло и прочно его закрепляют, а затем нажимом на пусковой курок включают электродвигатель. В течение 1-2 мин работают вхолостую; если электродвигатель работает нормально, приступают к работе. При сверлении отверстий нажим должен быть равномерным, при выборке сквозных отверстий в конце сверления во избежание заедания нажим следует несколько ослабить. При работе сверлом диаметром до 9 мм скорость подачи должна быть не более 0,7 м/мин.[10]
Для сверления древесины и сборочных работ, кроме электрических, применяют
пневматические сверлильные машины ИП-1019, ИП-1020, ИП-1022, приводимые во
вращение сжатым воздухом. Для завинчивания шурупов, винтов, болтов и гаек
используется электрошуруповерт ИЭ-360Б (рисунок 3). Он состоит из встроенного
электродвигателя, ударного механизма, редуктора, шпинделя и рукоятки. Вращение
от электродвигателя передается шпинделю через двухступенчатый редуктор и
кулачковую муфту, состоящую из двух полумуфт (ведущей и ведомой). В нерабочем
состоянии обе полумуфты разъединены. При нажиме на электрошуруповерт их кулачки
входят в зацепление, и отвертка начинает вращаться вместе со шпинделем. Крепление
рабочего инструмента в шпинделе обеспечивается шариковым замком. Для удобства
работы при завинчивании винтов и шурупов отверстие снабжено ловителем.
Наибольший диаметр завинчиваемой резьбы 6мм, частота вращения шпинделя 800 мин.
масса (без кабеля) 2,3 кг.
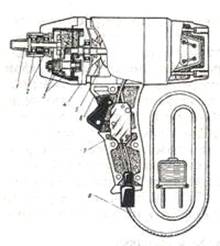
Рисунок 3. Электрическая сверлильная машина ИЭ-360Б:
-шпиндель, 2 - шарикоподшипники, 3 - зубчатые колеса двухступенчатого
редуктора, 4- шестерня на валу электродвигателя, 5-- электродвигатель, 6-
рукоятка, 7 - выключатель, 8- токоподаюший кабель
Ручные электрические и пневматические шлифовальные машины применяют для
зачистки поверхностей шлифовальной шкуркой (рисунок 4). Машины имеют
шлифовальную прямоугольную или дисковую площадку. При работе прямоугольная
площадка совершает возвратно-поступательные прямолинейные или вибрационные
эллипсовидные движения. Величина хода площадки 5-10мм, число ходов до 5000 в
минуту. Размеры площадок 50-80х 100-200 мм. Частота вращения диска машин с
дисковой площадкой 6000 об/мин. Диаметры дисков 100-200 мм. Рабочие поверхности
площадки и диска обычно обтянуты фетром, поверх которого крепят шкурку. При
шлифовании рабочая поверхность площадки или диска должна прилегать к
обрабатываемой поверхности всей площадью. Шлифуют поверхность легким нажимом
шкурки на обрабатываемую поверхность. Недостаток дисковых машин - неодинаковая
скорость шлифования от нулевой в центре до максимальной у кромки, а также
дугообразный характер оставляемых абразивными зернами шкурки рисок.
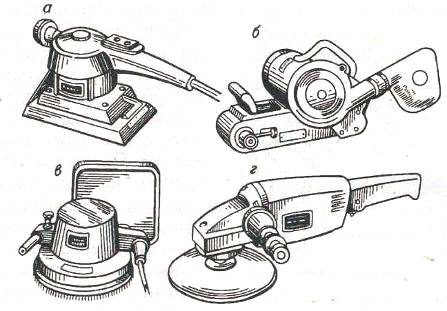
Рисунок 4. Механизированный инструмент для шлифования и зачистки древесины:
а - электрическая виброшлифовальная машина, б-машина с шлифовальным
кругом, в -ленточная шлифовальная машина, г -дисковая шлифовальная машина
Круглопильный станок СКД-1 (рисунок 5) предназначен для продольной распиловки древесных материалов.
Станок снабжен блокировками, исключающими работу на станке при открытых ограждениях и дверцах и поднятом или отведенном в сторону автоподатчике.
В станине смонтированы пильный агрегат, двигатель привода пилы и бункер с поворотным дном. В боковой стенке станины имеется прямоугольное отверстие, закрытое боковым бункером. Бункеры предназначены для направления отходов, образовавшихся при пилении, в сборник.
Пильный стол станка закреплен на станине болтами. На нижней поверхности его установлены пильный агрегат и расклинивающий нож. На столе имеется поперечный паз для перемещения направляющей линейки. Установка линейки на требуемую ширину отпиливаемой заготовки производится по шкале, нанесенной на торце стола. Закрепление линейки в необходимом положении осуществляется болтом с рукояткой.
При работе на станке нужно установить по шкале (на стенке электрошкафа)
автоподатчик на соответствующую толщину обрабатываемого материала и зафиксировать
его в этом положении. По шкале установить направляющую линейку на
соответствующую ширину отпиливаемой заготовки и закрепить в этом положении.
Если рукоятка мешает прохождению заготовки, то под нее следует подложить шайбы
соответствующей толщины.
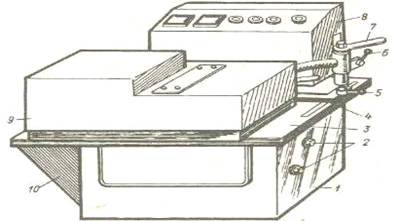
Рисунок 5. Круглопильный станок:
- станина, 2-механизм автоподачи материала, 3- пильный стол, 4- направляющая линейка, 5, 6, 7- рукоятки, 8- шкаф с электрооборудованием, 9- ограждение электрощитка, 10 - бункер
Вертикально-сверлильный настольный станок 2М112 (рисунок 6) технически совершеннее станков типа НС-12, хотя и несколько сложнее по конструкции. Он отличается повышенной надежностью и точностью в работе, а также улучшенными эстетическими и эргономическими параметрами.
Станок 2М112 предназначен для сверления отверстий диаметром до 12 мм, их
развертывания и зенкерования, а также нарезания резьбы в заготовках из чугуна,
стали, цветных металлов, древесины и пластмасс.
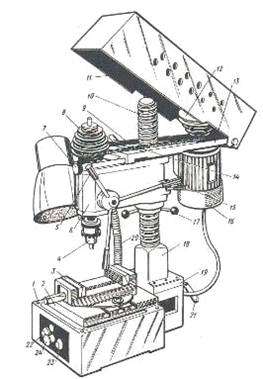
Рисунок 6. Вертикально-сверлильный настольный станок 2М112:
- основание, 2- рабочий стол, 3 - тиски, 4- патрон, 5 -рукоятка подачи, 6- шпиндельная бабка, 7- винт регулировки натяжения ремня, 8- шкив ведомый, 9-ремень клиновидный, 10- колонна, 11 -кожух, защитный, 12- шкив ведущий, 13- плита подмоторная, 14- рычаг зажима, 15-рукоятка фиксации шпиндельной бабки, 16- электродвигатель, 17- ручка маховичка перемещения шпиндельной бабки, 18- кронштейн, 19- опорная площадка, 20- светильник, 21 - переключатель вводный, 22- пуск правого вращения, 23- пуск левого вращения, 24- кнопка «Стоп».
Станок фуговально-пильный «Умелец» (рисунок 7) предназначен для различной
обработки изделий из древесины в домашних условиях. Станок оснащен одним
шпинделем, на котором поочередно монтируются сменные режущие инструменты, в
зависимости от выполняемых операций. Станина представляет собой раму сварной
конструкции, снабженную ребрами жесткости. Ножевой вал фуговально-строгалъной
головки смонтирован в двух корпусах подшипников и приводится во вращение от
электродвигателя через клиноременную передачу, расположенную внутри станины.
Управление станком - от пусковых кнопок, расположенных на передней стенке
станины. К особенностям конструкции следует отнести высокое число оборотов
режущего инструмента, что обеспечивает хорошую шероховатость обрабатываемых
поверхностей, вертикальное регулирование переднего приемного столика,
позволяющее регулировать толщину стружки при строгании, наждачный круг дает
возможность затачивать ножи режущей головки и другой бытовой инструмент.
Специальный барабан, оснащенный наждачной шкуркой, позволяет шлифовать
изготовленные детали и зачищать другие металлические изделия.
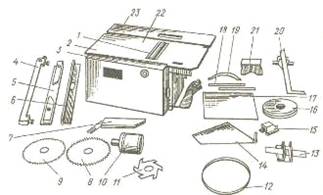
Рисунок 7. Станок ФПН «Умелец» и принадлежности, поставляемые с ним:
У -фуговальная головка, 2- приемный задний фуговальный столик, 3 -
ограждение электродвигателя, 4- направляющая линейка с кронштейнами и
резьбовыми кнопками, 5- накладка деревянная для выборки четверти, 6- накладка
деревянная для выборки шпунта (паза), 1-ограждение пилы с расклинивающим ножом,
и-пила для продольной распиловки, 9-пила для поперечной (торцевой) распиловки,
10- шлифовальный барабан, 11 - фреза, 12 - ремень клиновой, 13 - каретка для
выборки ящичного шипа, 14- подвижное ограждение фуганка, 15-ограждение
шлифовального (заточного) круга, 16- круг шлифовальный (заточной), 17- накладка
ограждения фуганка, 18- ножи фуговальной головки (4, из них 2 установлены на
станке), 19- ограждение шлифовального (заточного) круга для заточки ножей фуговальной
головки, 20 - движок с поворотным базовым уголком, 21 - приспособление для
заточки ножей фуговальной головки, 22- передний регулируемый фуговальный
столик, 23- пильный столик
Станок оснащен специальными устройствами и приспособлениями, которые позволяют производить на нем целый ряд операций, В инструкции по эксплуатации, которая входит в комплект поставки устройства, описывается порядок работы при раскрое, фрезеровании и сверлении пиломатериалов, токарной обработке и заточке инструмента. При этом излагается последовательность наладки и настройки, правила эксплуатации устройства, безопасные условия работы. Машина деревообрабатывающая ИЭ-6009 представляет компактное настольное переносное устройство и предназначена для распиловки древесины вдоль и поперек волокон, строгания вдоль волокон, сверления и фрезерования древесины в быту (кроме жилых помещений).
Станок комбинированный настольный СКН-1М (рисунок 8) предназначен для продольного фрезерования (фугования и строгания) на заданную толщину, пиления, сверления, точения деревянных деталей и заточки инструмента. Его можно использовать не только в домашних, но и в ремонтных мастерских.
Станина станка состоит из двух боковин, соединенных между собой стяжками. Внутри станины закреплены электродвигатель, подъемный рейсмусовый стол, ножевой вал, блок конденсатов. По верху станины расположены передний и задний фуговальные столы и стол для базирования деталей при пилении и сверлении.
Рабочие столы изготовлены из стального листа, передний фуговальный стол и боковины - литые. Все рабочие инструменты станка имеют надежные ограждения. Станок компактен, надежен и прост в обслуживании.
Наибольшая толщина обрабатываемого материала при строгании 60 мм,
наименьшая - 6 мм.
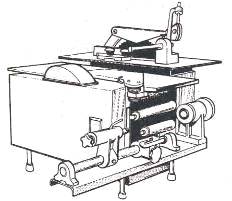
Рисунок 8. Станок комбинированный настольный СКН-1М
Наибольшая толщина снимаемого слоя 3 мм. Наибольшая ширина обрабатываемого материала при фрезеровании 250мм, при рейсмусовании - 230 мм. Толщина обрабатываемого материала при рейсмусовании 6 м 60 мм. Наибольшая толщина снимаемого слоя 3 мм. Наибольшая толщина обрабатываемого материала при пилении 100мм. Наибольший диаметр сверления, фрезерования - 14 мм, а глубина 80 мм. Наибольший диаметр обрабатываемой заготовки при точении 100мм. Наибольший диаметр пилы 360 мм. Длина рабочей поверхности пильного стола 600мм, ширина -365 мм. Возможный угол пиления до 25°. Число оборотов ножевого вала 3500 мин-'. Частота вращения пилы 1500 мин-1.. Частота вращения сверла, фрезы шлифовального круга 3500 мин-1. Длина станка 780 мм, ширина 500 мм, высота 610 мм. Масса станка 130кг. Производство столярных изделий в домашней мастерской, а также некоторые плотничные работы можно осуществить при помощи малогабаритного деревообрабатывающего станка (модель СМ-3), предназначенного для выполнения различных видов механической обработки древесины. В число этих операций входит: пиление продольное, торцевое и под определенным углом, выборка четверти и паза, а также выборка прямого ящичного шипа. При помощи станка можно шлифовать, полировать и затачивать ручной инструмент. Работая на станке, необходимо знать, что заготовки при распиловке должны быть толщиной не более 40 мм, шириной 200 мм, а длиной не менее 300 мм.