Материал: Разработка технологии производства эффективных битумоминеральных композиций для дорожных покрытий. Лозикова Ю.Г., Скориков С.В
распада битумных эмульсий; в работе [3] показана возможность эмульгирования битумов, полученных из нетрадиционного сырья; в работе [4] показана возможность повышения качества асфальтобетонов за счет применения разработанной технологии; в работе [5] показана возможность применения твердых эмульгаторов в материалах на основе эмульгированных битумов.
Объем и структура работы. Диссертация состоит из введения, четырех глав, общих выводов, списка литературы, содержащего 197 источников и 3 приложений. Работа изложена на 202 страницах машинописного текста, включающего 39 таблиц, 66 рисунков.
СОДЕРЖАНИЕ РАБОТЫ Во введении обоснована актуальность выбранной темы диссертации,
определена цель и поставлены задачи исследований, показаны научная новизна, научная и практическая значимость работы.
В первой главе автором проведен анализ современного представления о составах, структуре, технологии приготовления, свойствах битумных эмульсиях и материалах на их основе.
Основополагающий вклад в развитие науки и решение практических вопросов о битумных эмульсиях внесли работы ученых: Н. В. Горелышева, Б. Г. Печеного, В. П. Подольского, И. А. Плотниковой, М. И. Кучмы, Н. А. Горнаева, И. А. Рыбьева, А. В. Бернштейна, Э. А. Казарновской, А. В. Руденского, Г. Л. Денисовой, В. И. Бабаева, и др. В результате проведенного анализа установлено, что применение битумных эмульсий в дорожной отрасли имеет ряд преимуществ. Однако, еще недостаточно изучен ряд вопросов, касающихся теории и практического применения битумных эмульсий в битумоминеральных смесях без предварительного диспергирования вяжущего. Качество битумоминеральных композиций на эмульгированных битумах уступает горячим асфальтобетонным смесям.
Во второй главе приведены физико-химические и технологические аспекты создания высококачественных битумных эмульсий и материалов на их основе.
Основными показателями битумных эмульсий, определяющими их качество, являются: вид эмульгатора, групповой состав и вязкость битумов и др. В современной теории получения эмульсий типа «масло в воде» появились новые требования для выбора эмульгаторов для этих систем: по величине липофильно- гидрофильного баланса (ЛГБ), который характеризует долю липофильного и гидрофильного компонентов в эмульгаторе. Этот принцип был положен в основу настоящей работы при выборе и синтезе эмульгаторов для битумных эмульсий.
На основе изучения физико-химических процессов, происходящих при эмульгировании битумов, механизма взаимодействия битумных эмульсий с минеральными материалами и теоретических аспектов эмульгирования битума в процессе перемешивания битумоминеральных смесей, была установлена возможность эмульгирования битумов мелкодисперсными частицами. В составе асфальтобетонных смесей содержится минеральный порошок (фракция размером мельче 0,071 мм. в количестве от 9 до 25% по массе).
О том, что минеральный порошок может служить стабилизатором битумной эмульсии и о возможности получения эмульсий бензол-вода с использованием в
6
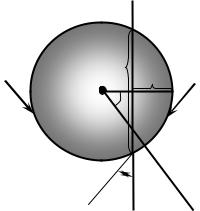
качестве стабилизатора (эмульгатора) порошка карбоната кальция или угля, известно из работ А. Б. Таубмана, А. Ф. Корецкого, Н. А. Горнаева, В. Моргана, А. Скарлета и др. Стабилизация эмульсий одной жидкости в другой, различных по плотности (плотность бензола – 880 кг/м3, воды – 1000 кг/м3) происходит за счет применения частиц высокоплотного порошка карбоната кальция, плотность которого составляет порядка 2600 кг/м3 и за счет устойчивого положения частицы на поверхности раздела двух жидких фаз: битум (Б) – вода (В). При этом, действие сил тяжести в начале не учитывается. Кроме того, допускается, что твердая частица является сферической и что обе жидкие фазы Б и В, имеют одинаковую плотность, что является практически верным для дорожного битума и воды. Частица эмульгатора (Э) может находиться только в фазе Б или только в фазе В, либо располагаться на поверхности раздела этих фаз. В последнем случае полная свободная энергия системы определяется поверхностным натяжением σЭБ и σЭВ, а так же в некотором уменьшении поверхности раздела жидкость – жидкость. В условиях равновесия полная свободная поверхностная энергия системы частица – поверхность раздела фаз минимальна, т.е. при небольшом смещении частицы изменение свободной энергии этой системы равно нулю.
ФАЗА В |
|
ФАЗА Б |
|
F |
h |
σЭВ |
Э |
σЭБ |
|
|
|
|
О |
|
|
R |
|
Согласно схемы, представленной на рисунке 1, следует, что H – глубина проникания частицы Э в фазу В, при этом площадь поверхности раздела частица – жидкость В равна 2πRH, а площадь поверхности раздела частица Э
– жидкость Б равна 4πR2-2πRH. Занятая частицей площадь В поверхности раздела битум – вода F составляет πL2, где
|
|
|
1 |
|
|
|
|
|
L = [R 2 − (R − H )2 ] |
|
, |
(1) |
|
θ |
2 |
|||||
Рисунок 1 – Условие равновесия системы: |
|
или F = π (2πH − H 2 ), |
(2) |
|||
(битум Б) – (эмульгатор Э) – (вода В) |
|
В |
условиях равновесия |
увеличение |
||
|
|
|||||
свободной энергии системы DG равно: |
|
|
|
|
|
|
DG = 0 = σ ЭВ (2πRDH)+ σ ЭБ (− 2πRDH )− σ ВБ (2R − 2H)DH , |
(3) |
|||||
После соответствующих преобразований: |
|
|
|
|
|
|
|
H |
|
|
|
|
|
σ ЭВ − σ ЭБ = 1 − |
|
σ |
ВБ = cosθσ ВБ , |
(4) |
||
|
||||||
|
2 |
|
|
|
|
|
Анализ уравнения (4) позволяет сделать вывод, что на поверхности раздела между двумя жидкостями частица стремится занять такое положение, при котором θ становится равным равновесному краевому углу. Если θ больше 0, частица занимает на поверхности раздела устойчивое положение. Чтобы удалить ее с поверхности раздела требуется затратить работу и поэтому коалесценция битумных капель затруднена. Кроме того, исходя из величины краевого угла можно предсказать тип образуемой эмульсии. Большая часть объема частиц Э находится во внешней жидкости В, которая почти полностью смачивает их. По влиянию поверхностно – активных веществ на краевой угол можно предсказать также расположение частиц в
7
эмульсии. Изложенная схема явилась теоретической основой для эмульгирования битумов в процессе перемешивания битумоминеральных композиций.
Втретьей главе представлена характеристика применяемых материалов и изложена методика исследования.
Вкачестве эмульгаторов для приготовления битумных эмульсий использовались: анионные ПАВ – жирные кислоты Невинномысского шерстяного комбината с числом углеродных атомов С более 18, а также разработанный катионный эмульгатор ЭмК – 1, представляющий собой продукт поликонденсации
жирных кислот С18 с аминами. Технология синтеза катионного эмульгатора ЭмК – 1 сводилась к следующему. В реактор, при повышении температуры и постоянном перемешивании, загружали 30 – 50 % расчетного количества полиамина. При 100 °С
вреактор загружали расчетное количество жирной кислоты не допуская бурного вспенивания. Затем температуру в реакторе повышали до 140 – 160 °С и при этой температуре, при перемешивании проводили процесс синтеза в течении 1,2 – 2 часов. Затем температуру снижали до 100 – 110 °С и добавляли еще 30 – 40 % расчетного количества полиамина. Продукт перемешивали в течение 5 – 10 минут и выгружали. Полученный катионный эмульгатор ЭмК – 1 имеет кислотное число 70 –
75 мг КОН/г, число омыления 110 мг КОН/г, температуру каплепадения
60 °С.
Чрезвычайно важным как для теории, так и для практики производства и применения битумных эмульсий является изучение влияния гранулометрического состава частиц дисперсной фазы битумных эмульсий на их свойства. В зависимости от размеров частиц меняются условия стабилизации битумных эмульсий эмульгаторами. Чем меньше частицы дисперсной фазы и больше их поверхность, тем больше необходимо эмульгатора и большей стабильностью обладает эмульсия. Но если активность или количество эмульгатора малы, мелкодисперсные частицы могут собираться в более крупные образования с включением небольшого количества воды. Битумные эмульсии с большими размерами частичек имеют малую стабильность. Покрытие поверхности минерального заполнителя вяжущим и обеспечение адгезии будет тем лучше, чем мельче частицы дисперсной фазы эмульсии. Малые битумные частицы могут быть лучше фиксированы на поверхности заполнителя по сравнению с большими. Отсюда следует, что битумные эмульсии должны приготавливаться с определенным размером частиц и узким их распределением. Однако обстоятельное изучение дисперсности частиц в битумных эмульсиях до настоящего времени не проводилось в связи с отсутствием подходящей методики и приборов. Традиционные ситовой анализ, методы абсорбционной гравитационной седиметрии, световой микроскопии, при выполнении гранулометрического анализа частиц меньше 10 мкм, являются трудоемкими и продолжительными, со значительными погрешностями измерений. Лазерная дифракция, несмотря на свои особенности, обладает рядом важных преимуществ перед «классическими» методами измерения (ситовым и седиментационным), а также в отношении анализа по изображению: быстрые и точные результаты, отсутствие реюстировки, широкий диапазон измерения и большая гибкость. В связи с этим, в настоящее время он стал общепринятым во всем мире методом измерения размера частиц.
8
С помощью лазерного анализатора микрочастиц «ЛАСКА – Т» был определен средний линейный диаметр частиц дисперсной фазы в битумных эмульсиях битумов различного группового состава (таблица 1).
Результаты определения среднего диаметра частиц дисперсной фазы в битумных эмульсиях, приготовленных на модельных образцах битумов показали (таблица 1 и 2), что с увеличением содержания парафино-нафтеновых углеводородов в битумах средний диаметр частиц дисперсной фазы возрастает, при одновременном снижении стабильности битумных эмульсий.
Таблица 1 – Групповой химический состав и свойства битумов, полученных смешением компонентов
смеси |
|
Групповой |
|
|
Пенетрация, |
|
|
Т, °С |
|
Интервалы ∆Т, °С |
|
|
||||||
химический состав,% |
|
0,1 мм, при |
|
|
|
|
|
|||||||||||
Пр |
Д25 |
|
|
|
|
|
|
|
|
|
ε |
|||||||
|
|
|
|
|
|
|
|
ф |
|
Ти- |
|
Тр- |
ф |
- |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Тхр |
|
||||
№ |
а |
см |
ар |
п+н |
|
25°С |
0°С |
|
Ти |
Тр |
Тхр |
Тс |
Тс |
Тр-Тс |
Тхрф |
Тс |
|
|
1 |
9,9 |
40,0 |
42,6 |
7,6 |
10,6 |
142 |
30 |
30 |
73 |
41 |
-13 |
-27 |
100 |
68 |
54 |
14 |
|
2,48 |
2 |
9,9 |
39,9 |
35,2 |
15,0 |
6,4 |
190 |
32 |
93 |
80 |
38 |
-15 |
-34 |
114 |
72 |
53 |
26 |
|
2,42 |
3 |
10,0 |
38,8 |
25,4 |
24,8 |
5,0 |
234 |
55 |
80 |
92 |
38 |
-23 |
-39 |
131 |
77 |
61 |
16 |
|
2,38 |
4 |
10,2 |
39,9 |
14,9 |
35,0 |
4,4 |
186 |
55 |
90 |
108 |
40 |
-28 |
-45 |
153 |
85 |
68 |
17 |
|
2,33 |
5 |
16,7 |
33,3 |
42,2 |
7,8 |
7,6 |
83 |
14 |
90 |
96 |
44 |
-9 |
-26 |
122 |
70 |
53 |
17 |
|
2,67 |
6 |
16,7 |
31,3 |
55,0 |
15,2 |
4,4 |
107 |
20 |
88 |
120 |
45 |
-10 |
-34 |
154 |
79 |
55 |
24 |
|
2,64 |
7 |
16,8 |
33,0 |
25,2 |
25,0 |
3,0 |
105 |
29 |
90 |
137 |
43 |
-16 |
-38 |
175 |
91 |
59 |
22 |
|
2,56 |
8 |
16,7 |
33,1 |
15,4 |
34,8 |
2,4 |
68 |
33 |
90 |
173 |
49 |
-24 |
-44 |
219 |
93 |
73 |
20 |
|
2,51 |
9 |
24,6 |
25,2 |
42,2 |
8,0 |
6,6 |
47 |
13 |
98 |
143 |
52 |
-5 |
-25 |
168 |
77 |
57 |
20 |
|
2,80 |
10 |
24,7 |
25,3 |
34,7 |
15,3 |
3,4 |
46 |
17 |
40 |
156 |
54 |
-10 |
-34 |
190 |
88 |
64 |
24 |
|
2,72 |
11 |
24,9 |
25,1 |
24,9 |
25,1 |
2,0 |
38 |
16 |
46 |
168 |
59 |
-12 |
-37 |
205 |
96 |
71 |
25 |
|
2,66 |
12 |
25,0 |
25,0 |
15,1 |
34,9 |
1,4 |
31 |
21 |
4 |
198 |
70 |
-13 |
-44 |
242 |
114 |
83 |
31 |
|
2,58 |
а – асфальтены, см – смолы, ар – ароматические, п+н – парафино-нафтеновые углеводороды, Пр – показатель растворимости; Д25 – растяжимость при 25 °С; Ти – температура перехода из истинного раствора в дисперсный; Тр – размягчения по КиШ; Тхрф – хрупкости по Фраасу; Тс – стеклования;
ε – диэлектрическая проницаемость при 25 °С
Таблица 2 – Средний линейный диаметр частиц дисперсной фазы в битумных эмульсиях в зависимости от группового состава битумов (составы смесей по таблице 1)*)
№ |
|
|
Средний диаметр частиц дисперсной фазы, мкм в эмульсиях |
|
|||||||
|
анионных в возрасте |
|
|
катионных в возрасте |
|
||||||
смеси |
|
|
|
|
|||||||
4 мин |
20 мин |
|
1 сут. |
5 сут. |
10 сут. |
4 мин. |
20 мин. |
1 сут. |
5 сут. |
10 сут. |
|
1 |
4,1 |
4,9 |
|
4,8 |
5,1 |
4,8 |
3,9 |
4,2 |
4,0 |
4,1 |
4,2 |
2 |
5,4 |
5,6 |
6,1 |
6,0 |
6,4 |
4,4 |
4,6 |
5,0 |
5,2 |
5,1 |
|
3 |
7,3 |
8,0 |
|
8,8 |
9,0 |
12,4 |
6,2 |
7,0 |
7,4 |
7,9 |
9,3 |
4 |
9,1 |
12,4 |
16,2 |
19,0 |
22,9 |
8,0 |
9,3 |
12,1 |
14,2 |
18,4 |
|
5 |
4,0 |
4,2 |
|
4,4 |
4,7 |
4,8 |
3,0 |
3,3 |
4,0 |
4,2 |
4,6 |
6 |
4,3 |
4,7 |
4,9 |
5,1 |
5,2 |
3,8 |
3,9 |
4,2 |
4,4 |
4,8 |
|
7 |
4,9 |
5,1 |
|
5,8 |
6,1 |
6,1 |
4,2 |
5,0 |
5,0 |
5,7 |
6,1 |
8 |
8,0 |
8,8 |
10,6 |
16,9 |
21,7 |
7,2 |
8,0 |
10,1 |
14,3 |
19,2 |
|
9 |
4,2 |
4,3 |
|
4,4 |
4,9 |
5,2 |
3,2 |
3,8 |
4,2 |
5,1 |
5,8 |
10 |
12,4 |
13,2 |
16,1 |
20,1 |
Р |
8,8 |
10,1 |
16,1 |
18,0 |
Р |
|
11 |
14,2 |
18,1 |
|
21,2 |
Р |
- |
10,2 |
14,4 |
Р |
- |
- |
12 |
15,4 |
17,2 |
|
Р |
- |
- |
14,0 |
18,2 |
Р |
- |
- |
*) Содержание в битумной эмульсии анионного эмульгатора С18 2,5% при рН=12; катионного эмульгатора 1% при рН=1,7; Р – эмульсия распалась
9
Свозрастанием содержания асфальтенов и повышением полярности (диэлектрической проницаемости ε) при одинаковом содержании парафино- нафтеновых углеводородов в битумах средний диаметр частиц дисперсной фазы уменьшается при одновременном снижении его изменения во времени, что свидетельствует о высокой их стабильности. Несколько выпадают из этих закономерностей размеры частиц дисперсной фазы в битумах смесей №8, №10 – №12, что обусловлено, по нашему мнению, эмульгированием битумов этих составов при 150 °С, когда их структура, в отличие от остальных составов,
находилась в состоянии дисперсного раствора. Ти в этих смесях выше 150 °С (таблица 1).
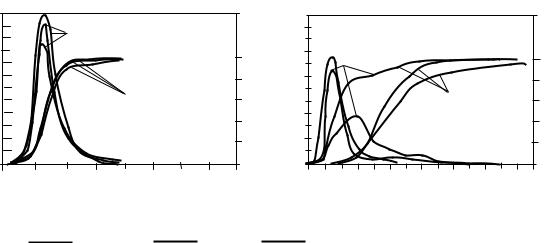
Спомощью лазерного анализатора «ЛАСКА – Т» было изучено влияние содержания анионного эмульгатора при рН дисперсионной среды, равному 12, на изменение во времени гранулометрического состава дисперсной фазы битумных эмульсий, полученных из битума марки БНД 60/90 и анионного
эмульгатора из серии жирных кислот с числом углеродных атомов C18 и более. Содержание дисперсной фазы во всех исследуемых составах битумных эмульсий было равным 50%. Влияние концентрации анионного эмульгатора на гранулометрический состав битумных эмульсий ясно видно из графиков, представленных на рисунке 3 и в таблице 3, откуда следует, что в исходном состоянии полученные битумные эмульсии независимо от содержания эмульгатора имеют примерно равные гранулометрические составы.
DQ |
|
|
|
|
|
|
|
|
DQ |
|
|
|
|
|
|
|
0,24 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Q,% |
0,24 |
|
|
|
|
|
|
|
|
0,22 |
|
|
|
|
|
|
а) |
|
|
|
|
б |
|
Q,% |
||
|
DQ |
|
|
|
|
|
0,22 |
|
|
|
|
) |
||||
0,20 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
0,20 |
|
|
|
|
|
|
|
|
0,18 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
100 |
0,18 |
|
|
|
|
|
|
|
|
0,16 |
|
|
|
|
|
|
|
DQ |
|
|
|
|
|
100 |
||
|
|
|
|
|
|
|
|
0,16 |
|
|
|
|
|
|||
0,14 |
|
|
|
|
|
|
|
80 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,14 |
|
|
|
|
|
|
80 |
||
0,12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
Q |
|
|
|
60 |
0,12 |
|
|
|
|
Q |
|
|
|
0,10 |
|
|
|
|
|
|
|
|
|
|
|
60 |
||||
|
|
|
|
|
|
0,10 |
|
|
|
|
|
|||||
0,08 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
40 |
0,08 |
|
|
|
|
|
|
40 |
|
0,06 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
0,06 |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,04 |
|
|
|
|
|
|
|
20 |
0,04 |
|
|
|
|
|
|
20 |
0,02 |
|
|
|
|
|
|
|
0 |
0,02 |
|
|
|
|
|
|
0 |
0 |
|
|
|
|
|
|
|
0 |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
0 |
5 |
10 |
15 |
20 |
25 |
30 |
35 |
40 |
0 |
10 |
20 |
30 |
40 |
50 |
60 |
70 |
|
|
|
|
|
|
|
D, MKM |
|
|
|
|
|
|
D, MKM |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Рисунок 3 – Интегральное Q и дифференциальное dQ распределение размеров d частиц |
|||||||||||||||
дисперсной фазы анионных битумных эмульсий с содержанием эмульгатора СЖК С18: 2,5% ( ); 2,0% ( ); 1,5% ( ). а) - через 2 мин после приготовления; б) - то же через 20 мин
Было изучено также влияние содержания катионного эмульгатора ЭмК – 1 при рН дисперсионной среды, равному 1,7, на гранулометрический состав дисперсной фазы битумных эмульсий и его изменение во времени. Содержание дисперсной фазы во всех составах катионных битумных эмульсий было равным 50 %.
Как следует из графиков рисунка 4а и таблицы 3, катионные битумные эмульсии в исходном состоянии имеют достаточно большое различие гранулометрического состава в зависимости от содержания эмульгатора и максимальное значение среднего диаметра частиц достигается при содержании эмульгатора, равном 1,0%. В течение 10 суток наблюдения катионные эмульсии с
10