Курсовая работа (т): Регулирование расхода воды в ЗВО МНЛЗ
Регулирование расхода воды в ЗВО МНЛЗ
Реферат
Тема курсового проекта: “ОАО “ММК”. ККЦ. Регулирование расхода воды в ЗВО МНЛЗ”.
Объем курсового проекта: 23 страницы пояснительной записки, одна иллюстрация, пять использованных источников, два листа графического материала.
Схема автоматизации, принципиальная электрическая схема, расход, зона вторичного охлаждения, регулирующий контроллер, машина непрерывного литья заготовок.
Объектом исследования является машина непрерывного литья заготовок. Рассмотрены особенности работы машины непрерывного литья заготовок в условиях ККЦ ОАО ”ММК”.
Целью работы является разработка локального контура регулирования и оформление проекта в соответствии с государственными стандартами и стандартами организации ФГБОУ ВПО “МГТУ”.
Разработаны схема автоматизации и принципиальная электрическая схема локального контура регулирования расхода воды в зону вторичного охлаждения. Выбран комплект приборов для управления. Проект выполнен в соответствии с государственными стандартами и стандартами организации ФГБОУ ВПО “МГТУ”.
Содержание
Введение
. Автоматизация процесса непрерывного литья заготовок
.1 Технология процесса непрерывного литья заготовок
.1.1 Структура кислородно-конвертерного цеха
.1.2 Технологический процесс и работа оборудования МНЛЗ
.1.3 Конструктивные особенности и задачи управления непрерывной разливкой стали
.1.4 Режимы работы МНЛЗ
.1.5 Зона вторичного охлаждения МНЛЗ
.1.6 Управление тепловым режимом зоны вторичного охлаждения
.1.7 Динамическая вычислительно-управляющая система отвердевания
.2 Система управления процессом непрерывного литья заготовок
.2.1 Система взвешивания стальковша на поворотном стенде
.2.2 Система взвешивания металла в промковше.
.2.3 Система измерения температуры жидкого металла в промковше.
.2.4 Система регулирования уровня металла в кристаллизаторе.
.2.5 Система контроля работы кристаллизатора.
.2.6 Система определения теплосъема с кристаллизатора.
.2.7 Система слежения за слитком.
.2.8 Система машины газовой резки (МГР).
.2.9 Система маркировки слитков.
.2.10 Автоматическая система контроля работы электрооборудования (АСКР)
.3 Схема автоматизации регулирования расхода воды в зону вторичного охлаждения
. Принципиальная электрическая схема регулирования расхода воды в зону вторичного охлаждения
Заключение
Список использованных источников
Ведомость курсового проекта
Д.ЭА.220301.009.КП.11.С3. ОАО ”ММК”. ККЦ.
Регулирование расхода воды в ЗВО МНЛЗ №6. Схема автоматизации на (CD-R:
Схема автоматизации.dwg) отдельных Д.ЭА.220301.009.КП.11.Э0.
Регулирование расхода воды в листах, на первой секции ЗВО.
Принципиальная электрическая схема диске (CD-R:
Принципиальная схема.dwg)
Введение
Развитие металлургического производства осуществляется с целью повышения качества выпускаемой продукции и уменьшения её себестоимости. Создание крупных металлургических агрегатов и их комплексов позволяет более эффективно использовать сырье, топливо, капиталовложения.
Однако осуществлять управление современными металлургическими процессами в больших и сложных технологических объектах без использования новейших методов и средств управления неэффективно или вообще невозможно.
Наиболее эффективным средством управления технологическими объектами являются системы централизованного управления, создаваемые на основе теории управления, использующие экономико-математические методы, вычислительную и управляющую технику. Такие системы управления получили наименование автоматизированных систем управления технологическими процессами (АСУ ТП). АСУ ТП является источником объективной и своевременной информации для АСУ вышестоящих уровней как на металлургическом предприятии, так и в отрасли в целом.
Такие системы применяются и в технологии непрерывного литья заготовок. Машина непрерывного литья заготовок (МНЛЗ) производит непрерывно литые слябы, которые используются при производстве проката. Большую роль в этом процессе играет охлаждение кристаллизуемого металла. Охлаждение осуществляется в две стадии: первичное охлаждение происходит в кристаллизаторе, а вторичное - в зоне вторичного охлаждения (ЗВО). Именно здесь происходит затвердевание металла. При этом на заготовки, с помощью форсунок, подается водо - воздушная смесь. Расход воды на каждой из зон определяется скоростью движения металла.
Целью данного проекта является разработка схемы управления расходом воды в ЗВО МНЛЗ. Создание схемы управления позволит сделать процесс литья заготовок более интенсивным, а также улучшить качество выпускаемой продукции.
Для решения этой проблемы необходимо выбрать комплект приборов, для
регулирования расхода воды в зону вторичного охлаждения.
1. Автоматизация процесса непрерывного литья заготовок
1.1 Технология процесса непрерывного литья заготовок
.1.1 Структура кислородно-конвертерного цеха
В настоящее время кислородно-конвертерный цех (ККЦ) открытого акционерного общества ”Магнитогорский металлургический комбинат” (ОАО "ММК") является крупным промышленным комплексом, оснащенным тремя трехсот семидесяти тонными конвертерами, пятью высокопроизводительными МНЛЗ, установками десульфурации чугуна и внепечной доводки стали, комбинированным вакууматором, установкой "печь-ковш", системами автоматизированного управления технологическими процессами [1].
Выплавка стали ведется в конвертерах, при загрузке в них жидкого чугуна, стального лома и извести. Стальной лом служит охладителем, так как при экзотермических окислительных реакциях тепла выделяется больше, чем нужно для нагрева стали и шлака до температуры выпуска. Известь применяют для формирования шлака. Заданный химический состав металла и его температура обеспечиваются при ковшевой обработке на агрегате доводки стали (АДС), установке “печь-ковш” и вакууматоре порционно-циркуляционного типа. Данные виды ковшевой обработки стали позволяют существенно улучшить качества металла и значительно расширить сортамент производимых сталей. После ковшевой обработки весь металл поступает на МНЛЗ для отливки слябов. Разделение непрерывнолитого сляба на мерные длины осуществляется на агрегате газокислородной резки. Слябы при помощи рольганг - тележки поступают на транспортно-отделочную линию (ТОЛ) и далее на стан горячей прокатки.
Рассматриваемая в данном проекте МНЛЗ №6, спроектированная компанией SMS-Demag была пущена в работу в конце 2009 г. МНЛЗ №6 способна
выпускать слябы с различной толщиной: 190, 250 и 300 мм.
1.1.2 Технологический процесс и работа оборудования МНЛЗ
Перед приемом плавки все механизмы МНЛЗ приводятся в исходное положение. В кристаллизатор заводиться рабочая затравка. Включаются системы смазки, открываются задвижки систем охлаждения МНЛЗ.
Готовность оборудования и систем к разливке проверяется с помощью АСУ ТП.
При готовности МНЛЗ к разливке на дисплее оператора появляется информация: «МНЛЗ к разливке готова».
На подъемно-поворотный стенд в резервной позиции устанавливается стальковш. поворотом стенда стальковш переводиться в рабочую позицию.
Промежуточный ковш, предварительно разогретый, устанавливается в рабочую позицию.
В начале разливки, при наполнении промежуточного ковша до половины рабочего объема на зеркало металла в центральную часть и под каждый стопор присаживаться шлакообразующая смесь. При заполнении промковша металлом до рабочего уровня открывается стопорный затвор промковша и металл подается в кристаллизатор. При заполнении кристаллизатора до рабочего уровня осуществляется запуск МНЛЗ: включается механизм качания кристаллизатора, роликовые секции, верхние зоны вторичного охлаждения, система отсчета общей длины слитка и другие системы. Скорость разливки постепенно доводится до рабочей технологической. Подсистемы регулирования уровня металла в промковше и кристаллизаторе переводятся в автоматический режим.
По мере продвижения слитка автоматически включаются соответствующие зоны вторичного охлаждения. Расход воды при этом регулируется по зонам и граням слитка в функции скорости разливки и сечения слитка.
АСУ ТП осуществляет измерение и допусковый контроль технологических параметров разливки. При выходе затравки в район её отделения осуществляется отделение её головки от слитка и подъем ее в положение для хранения. При подходе переднего конца слитка к измерительному ролику производится переключение датчиков и корректировка общей длины слитка, а также автоматический расчет кратных и мерных длин заготовок
Резка слитка на заготовки мерной длины производится автоматически машиной газовой резки (МГР), управление которой осуществляется с поста управления. Программа раскроя реализуется АСУ ТП. Рольганг под МГР во время резки слитка совершается возвратно-поступательное движение во время прохождения над роликами резаков МГР. После отрезания заготовки приемный рольганг за МГР переводиться на транспортную скорость и заготовка передается к маркировщику, где на нее наносится маркировка (номер плавки, номер ручья, порядковый номер заготовки в ручье).
После маркировки заготовки подаются транспортным рольгангами к
центрователю и далее на рольганг-тележку.
1.1.3 Конструктивные особенности и задачи управления непрерывной разливкой стали
Существует несколько способ разливки стали: разливка стали на МНЛЗ и разливка в изложницы. Основным преимуществом разливки стали на МНЛЗ по сравнению с разливкой в изложницы является повышенный (на 6-12 %) выход годной стали главным образом за счет меньшей обрези головной и донной частей слитков. При непрерывной разливке обрезается только конечная часть непрерывного слитка в самом конце разливки плавки. Эта обрезь еще больше уменьшается при разливке способом "Плавка на плавку". Вторым преимуществом можно считать возможность получения заготовок нужного сечения и формы, пригодных для прокатки на листовых и сортовых станах. При этом отпадает необходимость в крупных обжимных станах - слябингах и блюмингах и нагревательных колодцах, требующих очень больших капитальных вложений и текущих энергозатрат. Третье преимущество заключается в возможности достаточно полной автоматизации процесса и оборудования непрерывной разливки (разливка в изложницы автоматизации практически не поддается).
По конструкции МНЛЗ для разливки стали делятся на вертикальные, радиальные и криволинейные (разрабатываются горизонтальные МНЛЗ). Вертикальные МНЛЗ имеют прямой, расположенный вертикально, кристаллизатор; слиток перемещается вертикально вниз и в конце пути (в вертикальном положении) разрезается на мерные заготовки. Разновидностью вертикальных МНЛЗ являются машины с изгибом слитка. Изгиб производится после полного затвердевания слитка, режется он, находясь в горизонтальном положении.
За последние годы в черной металлургии получили распространение радиальные и криволинейные МНЛЗ, рисунок 1.
Особенностью радиальных машин является изгиб с определенным радиусом самого кристаллизатора, формирующего изогнутый слиток. После выхода из кристаллизатора слиток попадает в жесткий направляющий канал ЗВО, состоящий из роликовых секций, с охлаждением системой водяных форсунок (возможно охлаждение с помощью водоохлаждаемых экранов). В процессе кристаллизации заготовка проходит 1/4 окружности определенного радиуса. Радиус окружности рассчитывается таким образом, чтобы переход слитка в горизонтальное положение проходил после полного его затвердевания.
Особенностью криволинейных МНЛЗ является изгиб слитка с переменным
радиусом и возможностью попадания жидкой фазы в горизонтальный участок. Эти
машины предназначены, как правило, для отливки слябов больших размеров.
Основным преимуществом радиальных и криволинейных МНЛЗ перед вертикальными
является меньшая (в 2 - 3 раза) строительная высота и, следовательно, цехи
меньшей стоимости
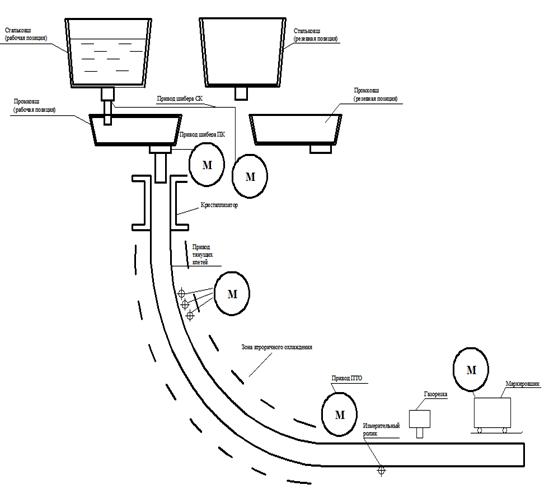
Рисунок 1 - Схема радиальной МНЛЗ
непрерывный литье заготовка сталь
Проектная производительность МНЛЗ составляет 1 250 тыс. т литых слябов в год, скорость вытягивания заготовки (0,62 - 1,15 м/мин.) (в зависимости от сечения сляба), продолжительность разливки одной плавки - 70 мин.
- Тепловой режим.
При поступлении первых порций металла в кристаллизатор образуется твердая оболочка слитка, сцепляющаяся с затравкой с помощью имеющегося в ней фигурного паза. Кристаллизатор должен обеспечивать максимальный теплоотвод от затвердевающего металла для быстрого формирования достаточно прочной оболочки слитка, не разрушающейся под действием ферростатического давления жидкого металла при выходе слитка из кристаллизатора.
Основной целью управления первой стадией кристаллизации слитка является получение достаточно толстой и прочной оболочки слитка на выходе из кристаллизатора.
Как правило, управление первой стадией кристаллизации сводится к управлению тепловым режимом кристаллизатора (при постоянной скорости разливки), заключающемуся в стабилизации разности (перепада) между температурой воды на выходе и входе в каналы кристаллизатора путем изменения расхода воды.
Вторая стадия кристаллизации (в ЗВО) определяет внутреннюю структуру, т.е. качество непрерывного слитка, и поэтому автоматизации этого процесса уделяется большое внимание.
Гидравлический режим.
Металл от сталеплавильного агрегата подается к МНЛЗ в сталеразливочных ковшах разливочной емкости. Поступление металла из ковша в промежуточный ковш происходит через донный разливочный стакан, перекрываемый стержнем - стопором, футерованным огнеупором.
Первая задача управления гидравлическим режимом заключается в поддержании постоянного уровня металла в промежуточном ковше, обеспечивающем стабильное состояние струи металла и, следовательно, одинаковое качество разливки. Решается эта задача путем изменения подачи металла из сталеразливочного ковша при регулировании расхода металла стопорным или скользящим затвором.
Вторая, но наиболее важная задача управления гидравлическим режимом состоит в поддержании постоянного уровня металла в кристаллизаторе. Этот уровень в процессе разливки должен находиться в довольно узких заданных пределах, что обусловлено следующими причинами возникновения аварийных ситуаций: превышение уровня может привести к переливу металла через верх кристаллизатора; понижение уровня ниже допустимого предела приводит к получению в пределах кристаллизатора тонкой корочки слитка, ее разрыву и прорыву жидкого металла под кристаллизатором.
Энергосиловой режим.
В процессе вытягивания слитка между его поверхностью и стенками
кристаллизатора возникают значительные силы трения, которые могут привести к
возникновению "зависания" верхней части слитка и разрыву его
оболочки. Для предотвращения этого явления на МНЛЗ применяют качающиеся
(подвижные) кристаллизаторы, совершающие возвратно-поступательные движения с
определенной цикличностью. В течение примерно 3/4 времени цикла кристаллизатор
двигается вниз (на 15 - 25 мм) со скоростью, равной или несколько превышающей
скорость вытягивания слитка, и после этого возвращается в верхнее положение со
скоростью, (в 2-3 раза) большей скорости вытягивания.
1.1.5 Зона вторичного охлаждения МНЛЗ
Вторичное охлаждение служит для форсуночного охлаждения слитка в зоне от низа кристаллизатора до выхода слитка на горизонтальный участок МНЛЗ с помощью форсунок, обеспечивающих большие завихрения и распыленность потока. Такое конструктивное решение позволяет снизить интенсивность охлаждения, не опасаясь раздутия слитка, и удерживать температуру поверхности на уровне 600 - 700 °С, т.е. в зоне пластических деформаций. Для увеличения равномерности охлаждения иногда используют комбинированное водо-воздушное охлаждение, при котором вода в форсунках распыливается сжатым воздухом.
Таким образом, задачей управления зоной вторичного охлаждения является создание условий охлаждения, предотвращающих чрезмерное охлаждение оболочки слитка, и вместе с тем обеспечивающих равномерное затвердевание слитка с получением твердого слитка на всю его толщину по всей ЗВО.
Единственным управляющим воздействием тепловым режимом при постоянной скорости разливки является расход охлаждающей воды и его равномерное распределение ЗВО.