Курсовая работа (т): Силовой, прочностной расчет основных элементов привода главного движения
[∆]∆д/3=33/3=11 мкм
Изобразим
схему нагружения шпинделя, заменив подшипники опорами и определим реакции,
возникающие в подшипниковых опорах.
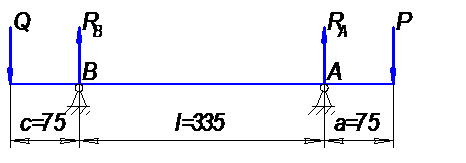
Рисунок 6 - Схема нагружения шпинделя
Составим уравнение моментов относительно опоры В:
МВ=Q c+RA l-P (l+a)=0,
где Q=2561,2 Н - консольная сила, вызванная натяжением поликлинового
ремня;=3930 Н - максимальная сила резания.
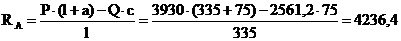 H
Составим уравнение равновесия на вертикальную ось:=RB+RA-Q-P=0=Q+P-RA=2561,2+3930-4236,4=2254,8 H
Передняя опора представляет собой роликовый радиальный двухрядный подшипник с короткими роликами диаметром d=80 мм. Радиальная жесткость jA=800 Н/мкм (8 105 Н/мм).
Задняя опора комплексная, состоящая из двух шариковых радиально-упорных подшипников, которые представляют собой две условные опоры. Сила предварительного натяга FH=1140 H.
Радиальная
жесткость комплексной опоры [2]:
 , Н/мм,
где ja - осевая жесткость опоры [2], Н/мм;
-
угол контакта в подшипнике;- коэффициент, характеризующий распределение
нагрузки между телами качения и зависит от соотношения между силой натяга и
радиальной нагрузкой в опоре
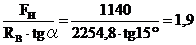 следовательно
k4=0,62
 ,
где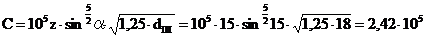 Н/мм,
где z=15 - число тел качения в подшипнике;Ш=18 мм - диаметр шарика.
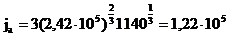 Н/мм
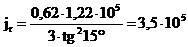 Н/мм
Получили радиальную жесткость опор:
передней jA=8 105 Н/мм;
задней jB=3,5 105 Н/мм.
.3 Расчет шпиндельного узла
на точночть
Вычислим радиальное
перемещение переднего конца шпинделя [2]:
 ,
где 1 - перемещение, вызванное изгибом тела шпинделя;
- перемещение, вызванное податливостью опор;
- сдвиг, вызванный защимляющим моментом.
Когда приводной элемент расположен на задней консоли на расстоянии с от
задней опоры, перемещение переднего конца шпинделя с учетом защимляющего
момента в передней опоре [2]:
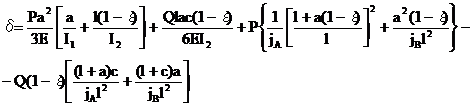
где Е=2,1 105 МПа - модуль упругости материала шпинделя;
,3 - коэффициент защимления в передней опоре;- среднее значение осевого момента инерции сечения консоли, мм4;- среднее значение осевого момента инерции сечения шпинделя в пролете мужду опорами, мм4.
Определим
осевые моменты инерции:
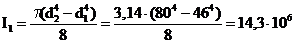 мм4,
где d2=80 мм - диаметр
шпинделя в передней опоре;=46 мм - диаметр отверстия в шпинделе.
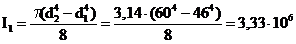 мм4,
где d1 , d2- наружный и
внутренний диаметры шпинделя в задней опоре, мм.
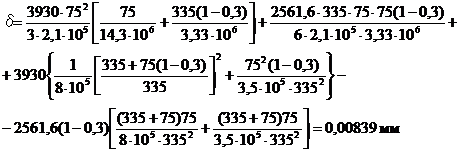
∆
= 8,4 мкм [∆]=11 мкм
.4
Расчет шпинделя на виброустойчивость
Приближенный
расчет собственной частоты шпинделя, не имеющего больших сосредоточенных масс,
можно проводить по формуле [3]:
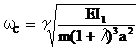 , с-1,
где т=80 кг - масса шпинделя;
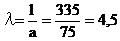 -
относительное расстояние между опорами:
 -
коэффициент, зависящий от .
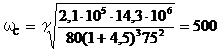 Гц
Полученная
частота собственных колебаний удовлетворяет требованиям к данному типу станков.
6.
Выбор системы смазывания станка, привода
Смазочная система представляет собой совокупность устройств для подачи смазочного материала к трущимся поверхностям и возврата его в резервуар. В станке применена централизованная циркуляционная система подачи смазочного материала разбрызгиванием и струйным методом.
В узлы с электромагнитными муфтами смазочный материал подводят для того, чтобы смазывать трущиеся поверхности их деталей, удалять продукты изнашивания и отводить теплоту, выделяющуюся вследствие потерь энергии в катушках и дисках муфт, а также в зубчатых передачах и подшипниках. Подвод масла к муфтам осуществляется внутренним способом через центральные отверстия, просверленные в валу, на котором находится муфта.
Подшипники,
на которых установлены зубчатые колеса, связанные с муфтами, смазываются струей
масла через радиальные отверстия, просверленные в валу. В соответствии с габаритами
электромагнитных муфт, установленных в коробке скоростей Э1М07.2, Э1М08.2 и
Э1М10.2 подача масла должна быть не менее 0,4…0,5 л/мин.
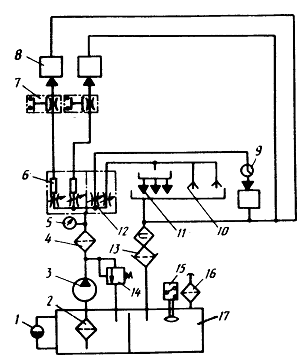
Рисунок 7 - Схема импульсной централизованной смазочной системы
дроссельного дозирования: 1-указатель уровня смазочного материала; 2-приемный
фильтр; 3-насос; 4-фильтр напорной магистрали; 5-манометр; 6-смазочный
дроссельный блок; 7-реле расхода смазочного материала; 8-точки смазывания;
9-указатель потока; 10-точки смазывания с форсункой; 11-точки смазывания;
12-смазочный дроссельный блок; 13-сливной магнитосетчатый фильтр;
14-предохранительный клапан; 15-реле уровня; 16-воздушный фильтр резервуара;
17-резервуар
Масло применяемое для смазки должно быть чистым безкислотным, не должно содержать воды и твердых частиц. Механизмы коробки скоростей смазываются от специального насоса, подающего масло из специального резервуара. При работе станка масло, подающееся от насоса, разбрызгивается быстровращающимися колёсами и благодаря этому, подаётся на все рабочие поверхности механизма коробки скоростей
В период эксплуатации станка необходимо следить за наличием смазочного материала в резервуаре недопуская падения его ниже 1/3 от уровня, обозначенного на маслоуказателе, а так же следить за работой маслонасосов по указателям.
Систему смазывания шпинделя жидким материало выбираем исходя из его быстроходности
=80 5000=4 105 мм мин-1
где d=80 мм - диаметр шпинделя в передней опоре;=5000 мин-1 - максимальная частота вращения шпинделя.
Применяем циркуляционное смазывание, осуществляемое системой, общей для
шпинделя и коробки скоростей. Подвод смазочного материала непосредственно к
подшипникам шпинделя производится чере отверстия в буксе задней опоры и
отверстия в корпусе у передней опоры. Контроль смазки шпинделя производится
через смотровое окно в крышке шпиндельной бабки..
7. Техника безопасности при работе на станке
Персонал, допущенный в установленном на предприятии порядке к работе на станке, а также к его наладке и ремонту обязан:
пройти инструктаж по технике безопасности в соответствии с заводскими инструкциями, разработанными на основании руководства по эксплуатации и типовых инструкций по охране труда;
ознакомиться с общими праввилами эксплуатации и ремонта станка и указаниями по безопасности труда, которые содержатся в настоящем руководстве, руководстве по эксплуатации электрооборудования и в эксплуатационной документации, прилагаемой к устройствам и комплектующим изделиям, входящим в состав станка.
Подготовка станка к работе:
проверить заземление станка и соответствие напряжения в сети и электрооборудовании станка;
ознакомиться с назначением всех органов управления;
проверить на холостом ходу станка: исправность сигнальных, кнопочных и тормозных устройств; правильность работы блокировочных устройств; исправность системы смазки и системы охлаждения; наличие на станке жестких упоров, ограничивающих перемещение суппортов.
При работе станка необходимо руководствоваться установленными для данного станка режимами резания. Изменение числа оборотов шпинделя не зависит от поворота револьверной головки и производится автоматически при помощи командоаппарата. По возможности следует применять много инструментальные державки. Вертикальные суппорты нельзя применять для фасонирования широким резцом.
Наиболее часто встречающаяся неисправность коробки скоростей - выход из строя элекромуфт в следствие обрыва в обмотке катушки или межвиткового замыкания, что вызывается перегревом электромуфт или их некачественным изготовлением. При выходе из строя любой электромуфты следует проверить токопроводящую цепь и сопротивление обмотки катушки. Перегрев элементов коробки скоростей происходит чаще всего из-за неправильного выбора режима переключения электромуфт.
Для надежной работы коробки скоростей необходимо обеспечить бесперебойную подачу масла внутрь валов; обеспечить плотное прилегание щеток к токоведущим кольцам электромуфт. периодически щетки следут зачищать или менять.
При неисправности любого элемента кинематической цепи коробки включение электродвигателя недопустимо.
Литература
1 Дунаев П.Ф., Леликов О.П. Конструирование узлов и деталей машин: Учебное пособие для машиностроительных специальностей ВУЗов. - 4-е изд., перераб. и доп. - М.: Высшая школа, 1985.
Кочергин А.И. Конструирование и расчет металлорежущих станков и станочных комплексов. Курсовое проектирование. Учебное пособие для ВУЗов. - Мн.: Вышэйшая школа, 1991.
Металлорежущие станки: Учебник для машиностроительных ВТУЗов/Под ред. В. Э. Пуша. - М.: Машиностроение, 1985.
Санюкевич Ф.М. Детали машин. Курсовое проектирование: Учебное пособие - Брест: БГТУ, 2003.
Справочник технолога-машиностроителя./Под. ред. А. Г. Косиловой и Р. К. Мещерякова. М.:Машиностроение, 1972.
Шейнблит А.Е. Курсовое проектирование деталей машин: Учебное пособие.-2-е изд. перераб. и доп. - Калининград: Янтар. Сказ, 1999.