Материал: Специальные стали лекция6
Ферритные стали
Эти стали имеют высокую коррозионную стойкость в азотной кислоте, водных растворах аммиака и др. агрессивных средах. Применяют для изделий, работающих в окислительных средах, для бытовых приборов, в пищевой, легкой промышленности.
К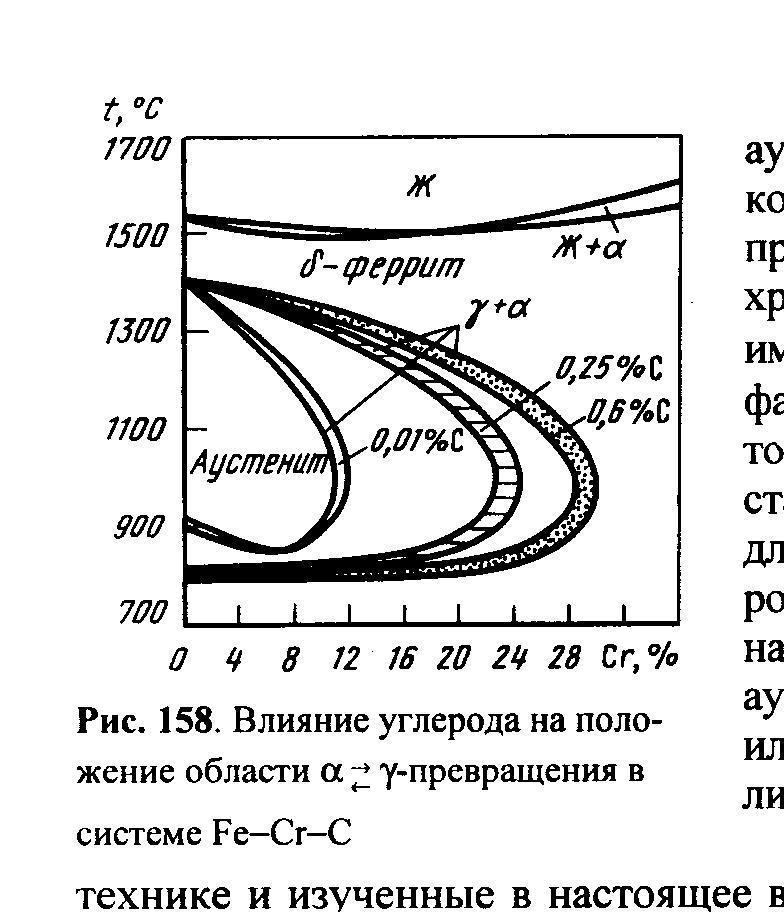 оррозионная
стойкость этих сталей повышается с
увеличением содержания Cr.
Только при С0,03%
в структуре стали наблюдается чисто
ферритная структура (в стали типа 12Х17
при высокотемпературной нагреве возможно
образование аустенита, количество
которого зависит от содержания С –
рисунок слева). Наибольшее количество
аустенита образуется при температурах
1000…11000С,
при более высоких температурах содержание
аустенита снижается (рисунок слева).
Образование аустенита в этих сталях
нежелательно, т.к. при охлаждении это
приводит к мартенситному превращению,
в результате чего снижается пластичность
и коррозионная стойкость. Получению
однофазной структуры способствует
легирование Ti,
Nb,
Mo.
Т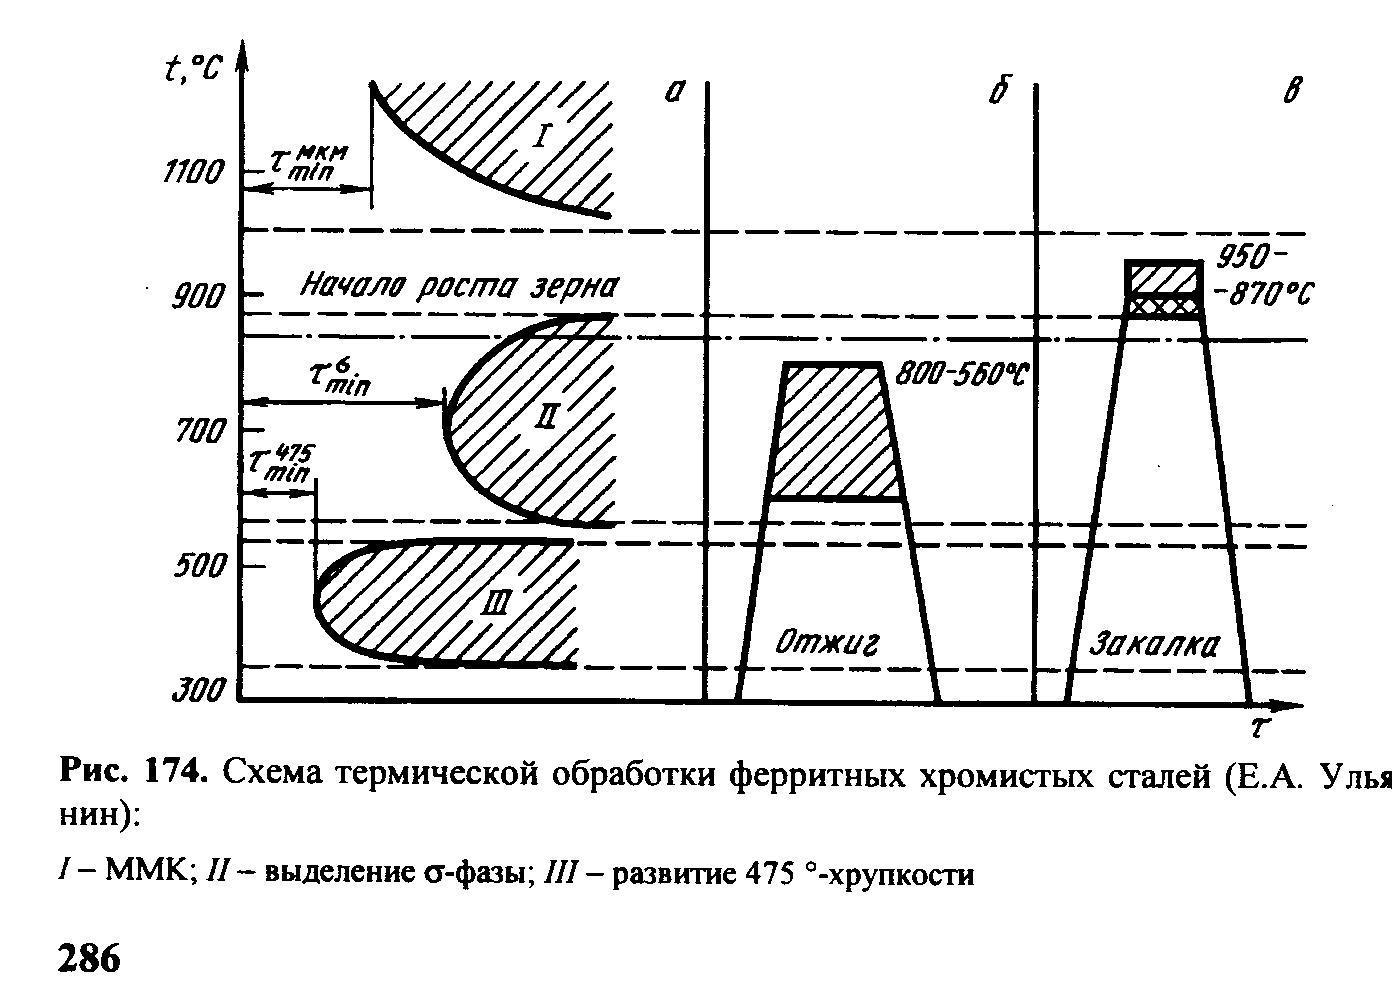 ермообработка
этих сталей назначается исходя из
условий эксплуатации и с учетом
возникновения отпускной хрупкости при
4750С,
выделения -фазы
и склонности к МКК. Используют два вида
термообработки (рисунок слева): отжиг
при 560…8000С
(выдержку назначают с учетом возникновения
отпускной хрупкости и выделения -фазы)
или закалку с выдержкой при температуре
870…9500С
в течение 1 часа с охлаждением в воде.
Мартенситные и мартенсито-ферритные стали
Обладают хорошей коррозионной стойкостью в атмосферных условиях, в слабоагрессивных средах и имеют высокие механические свойства. Применяют в качестве режущего инструмента (ножи).
Т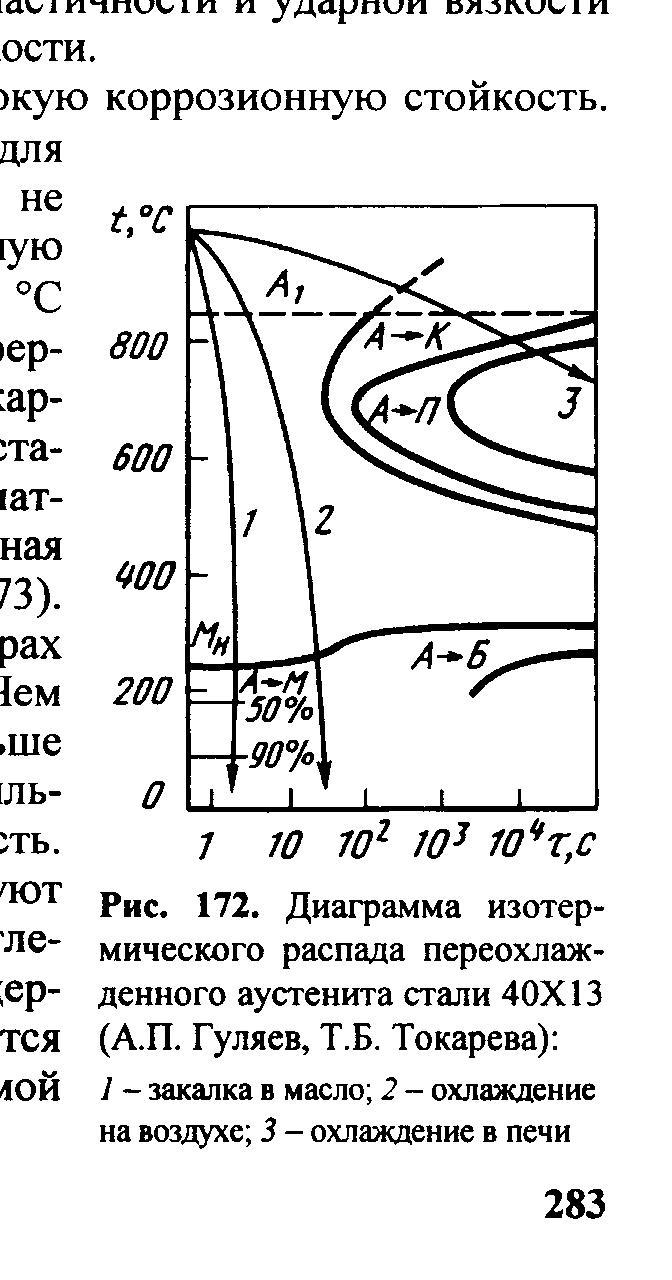 ермическая
обработка этих сталей – закалка+отпуск
на заданную твердость. Критическая
скорость закалки мала (рисунок слева),
поэтому закаливают на воздухе. Закалку
проводят с температур 950…10200С
для полного растворения в аустените
карбидов Cr23C6.
После закалки сталь имеет высокую
коррозионную стойкость и HRC
56…58.
Отпуск при 200…4000С проводят для снятия внутренних напряжений; он не оказывает влияния на коррозионную стойкость. Сталь 40Х13 после такого отпуска имеет HRC50.
При отпуске выше 5000С происходит распад мартенсита и выделение карбидов типа Ме23С6, что снижает коррозионную стойкость.
Аустенитные стали
Хромоникелевые стали.
10Х18Н9Т.
Эти стали имеют высокие прочность, пластичность, коррозионную стойкость и технологичность.
Введение в сталь Ni расширяет -область, снижает точку мартенситного превращения до температур ниже комнатной. Мартенсит в таких сталях может быть получен пластической деформацией, т.к. Мд выше комнатной.
В хромоникелевых аустенитных сталях возможны следующие превращения:
-
Образование карбидных, карбонитридных фаз по границам зерен и -фазы при нагреве в интервале 650…8500С. В результате снижается пластичность и сопротивление МКК
-
Растворение этих фаз при нагреве до температур 1100…12000С;
-
Образование -феррита при нагреве до высоких температур, что снижает технологичность стали при горячей обработке давлением;
-
Образование - и -мартенсита при охлаждении и пластической деформации.
Термическую обработку проводят для получения аустенитной структуры, снятия внутренних напряжений и устранения склонности к МКК.
Д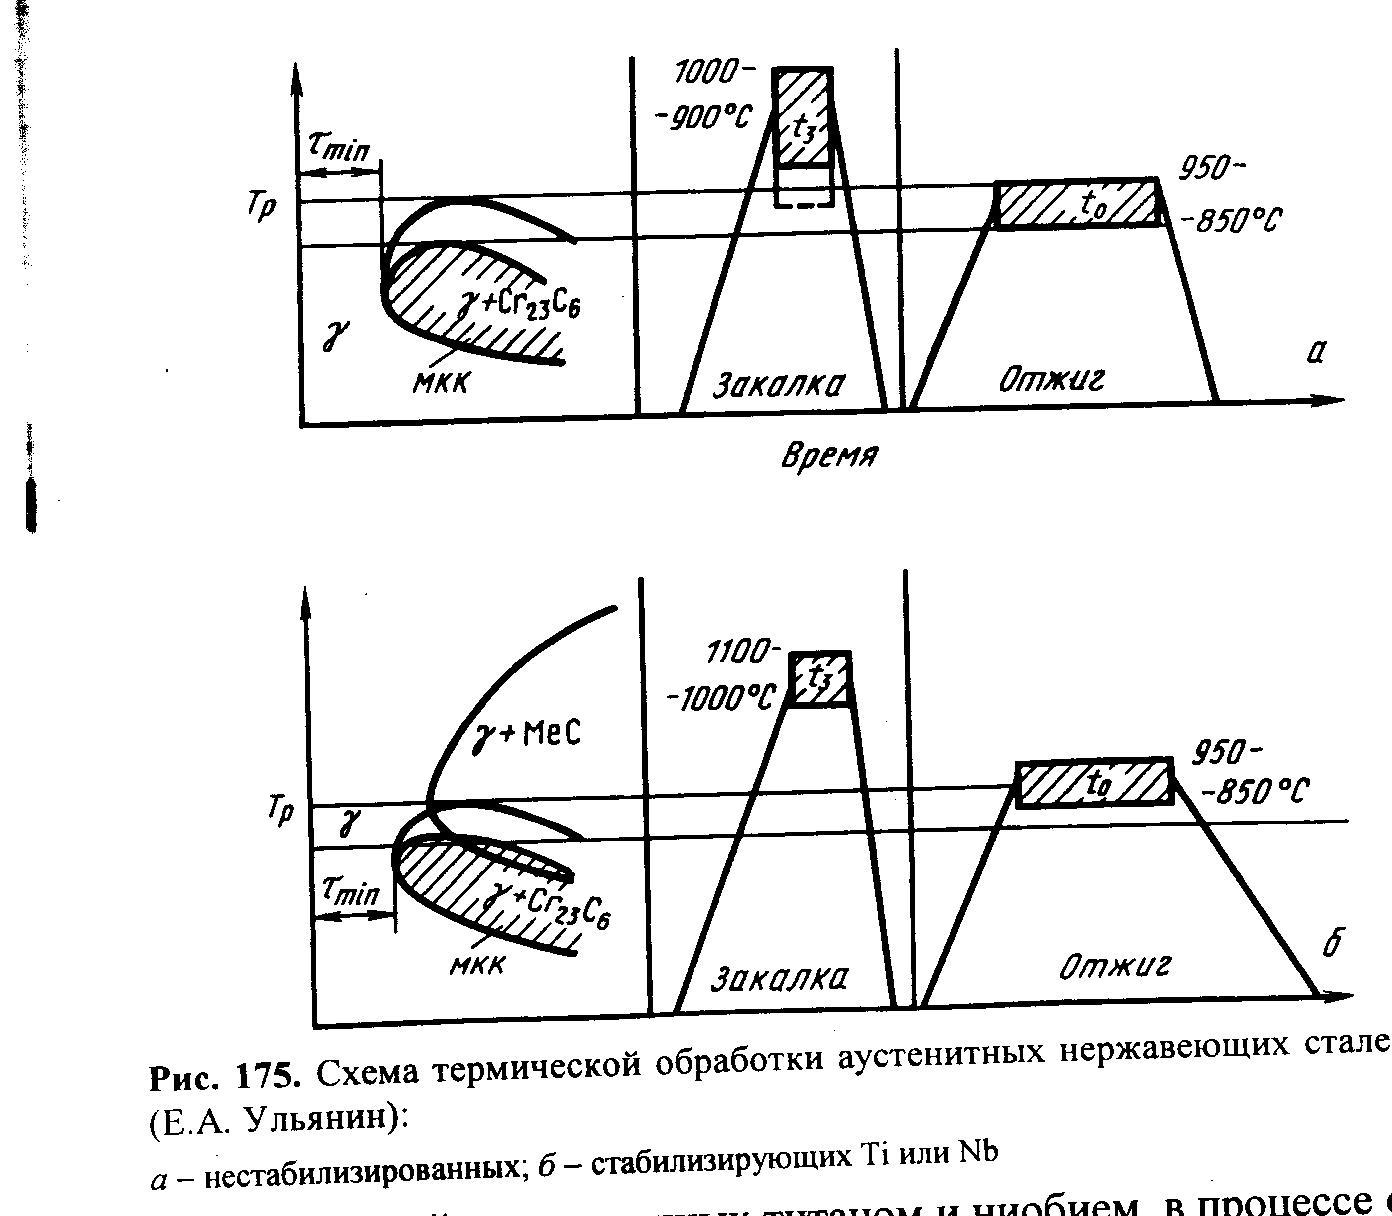 ля
сталей, нестабилизированных Ti
или Nb
термическая обработка состоит из закалки
из однофазной аустенитной области
(10000С)
в воду. Температура нагрева под закалку
должна быть выше температуры растворения
хромистых карбидов (рисунок слева).
Д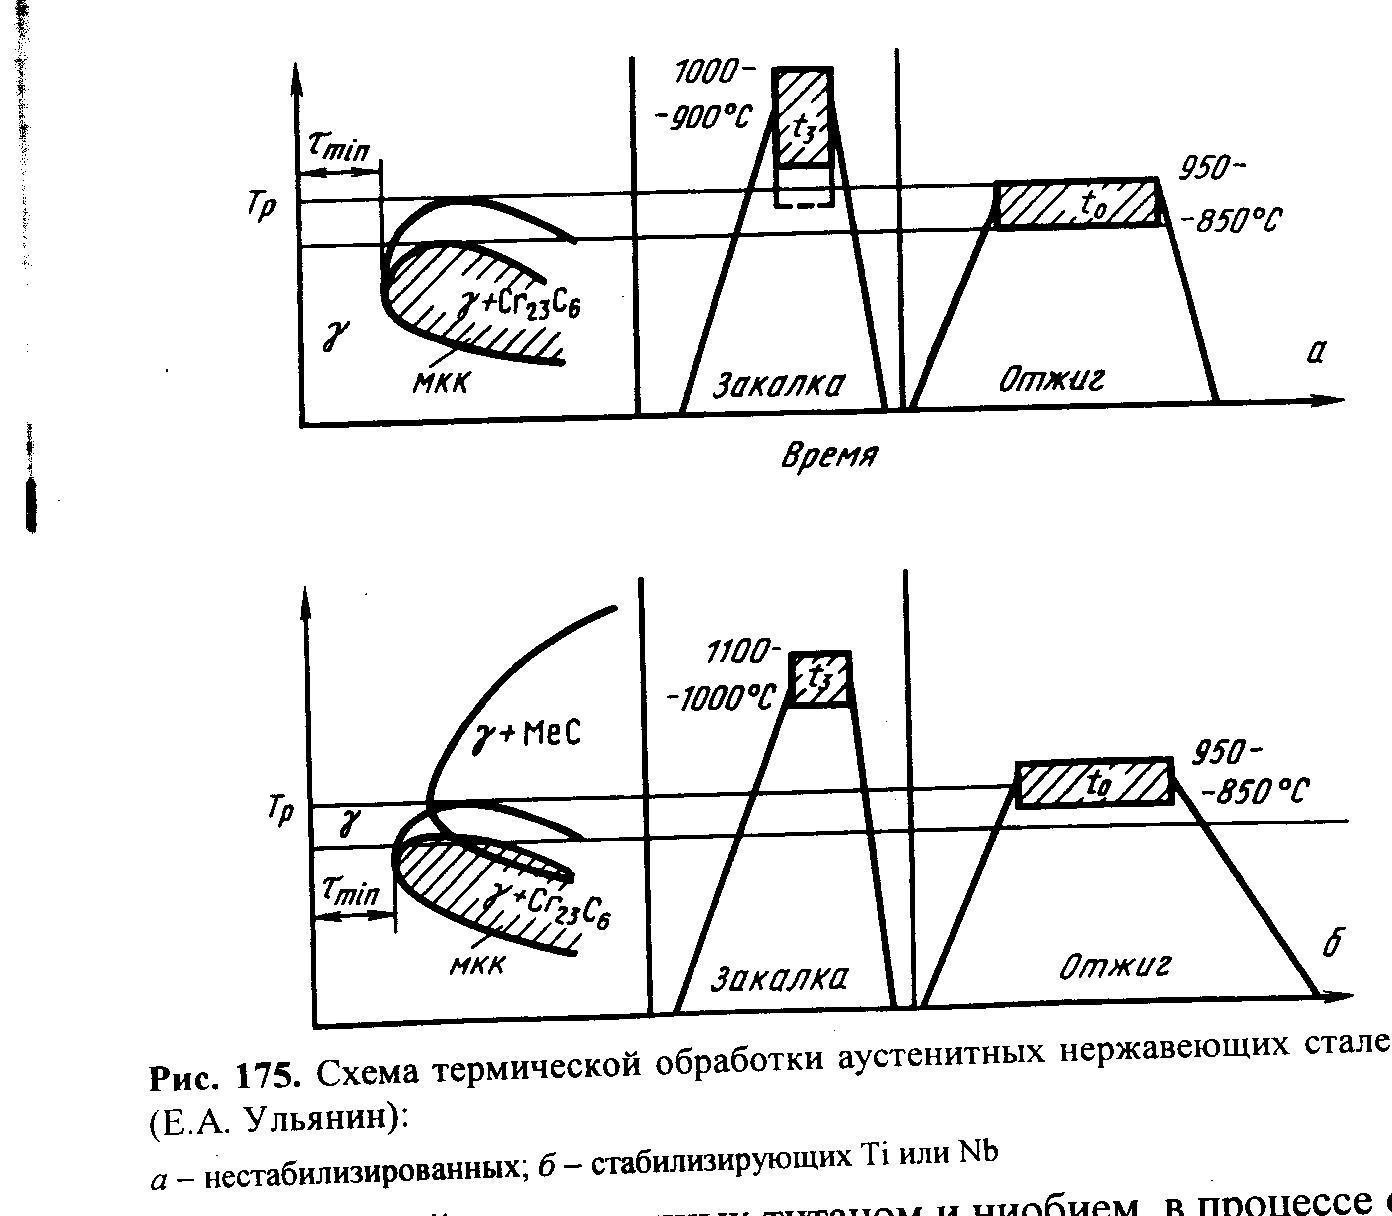 ля
повышения концентрации хрома на границе
аустенит-карбид применяют стабилизирующий
отжиг при 850…9500С,
что повышает коррозионную стойкость.
Для стабилизированных сталей закалку проводят из двухфазной области аустенита и специальных карбидов МеС – с температур 1000..11000С (рисунок слева).
В процессе стабилизирующего отжига при 850…9500С возможно превращение карбидов хрома в специальные карбиды, что устраняет склонность к МКК.
Отжиг более эффективен для стабилизированных сталей.
Хромомарганцевоникелевые (10Х14Г14Н4Т) и хромомарганцевые (10Х14АГ15) стали.
Имеют высокую коррозионную стойкость во многих агрессивных средах. Применяются в торговом и пищевом машиностроении.
Mn является аустенитообразующим элементом с несколько меньшей стабилизирующей способностью, чем у Ni. Аустенитную структуру можно получить при содержании > 15% Mn и < 15% Cr. В других случаях образуется двухфазная структура.
Т ермическая
обработка этих сталей (рисунок слева)
заключается в закалке от 1000…11000С
в воду для обеспечения аустенитной
структуры, снятия наклепа и устранения
склонности к МКК. Выдержка под закалку
должна быть минимальной, т.к. Mn
имеет тенденцию к избирательному
окислению при высоких температурах, в
результате чего поверхностные слои
обедняются Mn
и могут приобретать феррито-мартенситную
структуру, что нежелательно.
Аустенито-ферритные стали
Имеют повышенный предел текучести по сравнению с аустенитными однофазными сталями, отсутствие склонности к росту зерна при сохранении двухфазной структуры, меньшую склонность к МКК.
08Х22Н6Т, 08Х21Н6М2Т, 08Х18Г8Н2Т.
Применяются в химической промышленности, судостроении, авиации.
Повышенное сопротивление МКК объясняют более мелкозернистой структурой двухфазных сталей.
Благодаря более высокому содержанию хрома аустенит становится более устойчивым по отношению к мартенситному превращению.
В структуре аустенито-ферритных сталей могут происходить следующие основные превращения:
-
Изменение количества аустенита и феррита в зависимости от температуры нагрева;
-
Распад -феррита с образованием -фазы и вторичного аустенита в интервале температур 650…8500С;
-
Выделение карбидных, нитридных и интерметаллидных фаз как из аустенита, так и из феррита;
-
Мартенситные превращения при охлаждении или при деформации;
-
П
 роцессы
охрупчивания ферритной фазы, связанные
с упорядочением и расслоением («хрупкость
4750С»).
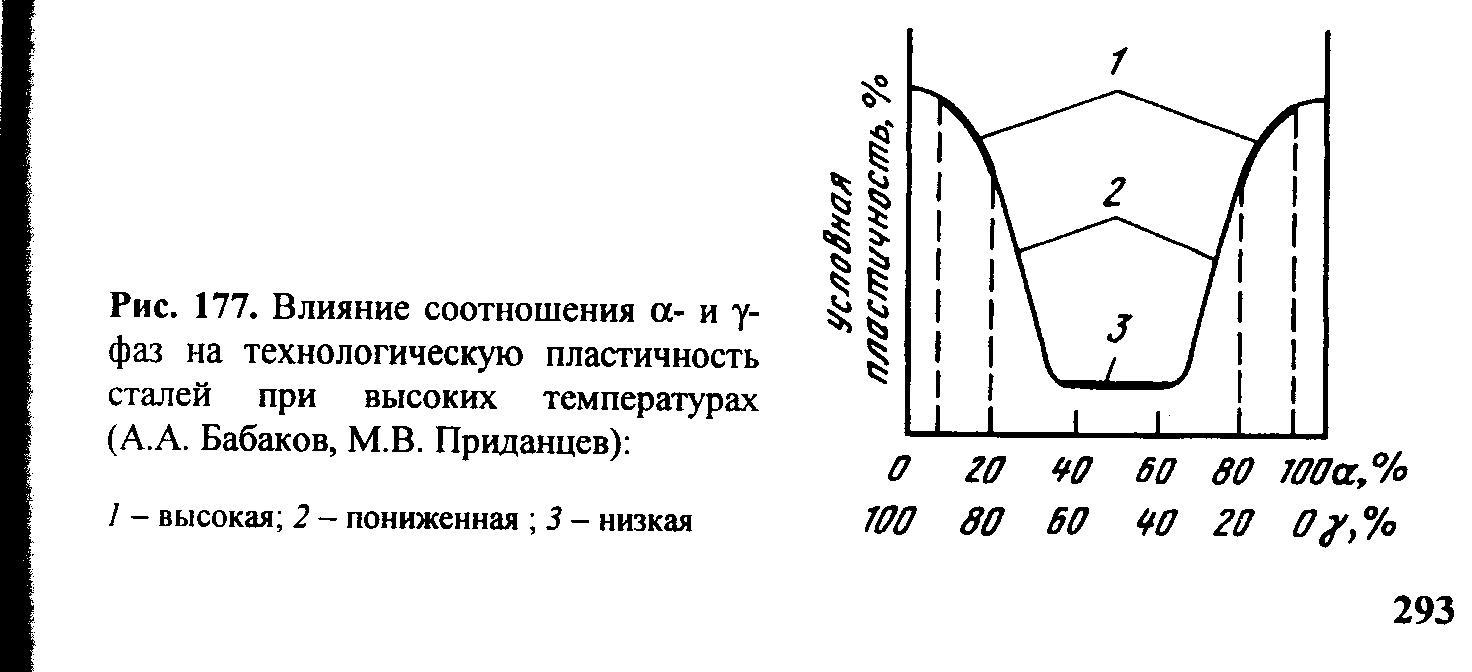
Технологическая пластичность двухфазных сталей зависит от соотношения фаз (рисунок слева). Наиболее высокая пластичность аустенито-ферритных сталей наблюдается в интервале 950…10500С, что объясняется наименьшей разницей в свойствах фаз при этих температурах.
Т ермообработка
этих сталей заключается в закалке с
температур 900…11000С
(рисунок слева).
Аустенито-мартенситные стали
07Х16Н6, 09Х15Н9Ю, 08Х17Н5М3.
После закалки структура этих сталей – метастабильный аустенит, который может претерпевать мартенситное превращение при обработке холодом или при деформации ниже Мд.
Дополнительное упрочнение этих сталей может быть получено в результате дисперсионного твердения мартенсита при температурах 400…5000С. Для этого стали легируют Al, Cu, Ti. В этом случае возможно выделение интерметаллидной фазы NiAl, когерентной с ОЦК-матрицей, и NiTi или Ni(Al, Ti) с ОЦК структурой.
При отпуске (старении) выделяются также карбонитриды Mo и V, что повышает прочность, но снижает пластичность.
Д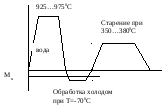 ля
обеспечения достаточной прочности и
одновременного повышения коррозионной
стойкости стали (например 09Х15Н8Ю)
подвергаются следующей термической
обработке (рисунок слева): закалка на
аустенит при температуре 925…9750С
с последующая обработка холодом (-700С)
и старение при 350…3800С.
После закалки сталь обладает высокой пластичностью В=900 МПа, =30% и может пластически деформироваться и обрабатываться резанием. Обработка холодом вызывает превращение 80% аустенита в мартенсит. Последующее старение приводит к дополнительному упрочнению стали (В=1200…1300 МПа, =14%) за счет выделения в мартенсите дисперсных интерметаллидных фаз.
В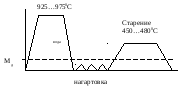 озможна
также следующая обработка: закалка (на
аустенит) с последующей деформацией
при температуре ниже Мд
и старением при 450…4800С
(рисунок слева). свойства стали после
такой термообработки: В=1100
МПа, =14%.