Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
В мировой практике авиастроения соединения, поученные точечной сваркой, применяют практически во всех узлах и агрегатах планера из алюминиевых сплавов: в панелях фюзеляжа, мотогондолах, крыльях, люках, створках и т.п.
Точечная сварка. Для алюминия и его сплавов точечная сварка наиболее широко применяется для толщин 0,5-5 мм. Основной тип соединения – нахлесточное. Диаметр ядра точки dя, минимальная нахлестка bН и шаг между точками tш зависят
от толщины детали δ. При изменении толщины детали от 0,3 до 6,0 мм диаметр ядра точки возрастает от 2,5 до 15 мм, величина нахлестки увеличивается от 8 до 43 мм, а минимальный технологический шаг между точками изменяется от 8 до 65 мм соответственно.
Состояние поверхностей свариваемых заготовок оказывает существенное влияние на формирование соединения, величину контактного сопротивления, склонность процесса к выплескам и образованию других дефектов. При сварке алюминиевых сплавов необходимо обеспечивать небольшое и по возможности постоянное электросопротивление пленки оксидов на поверхности изделия.
Исходную оксидную пленку удаляют в основном химическим методом. После обезжиривания в течение 3-5 мин в
водном растворе тринатрий-фосфата (Na3PO4 12H2O) и жидкого стекла (Na3SiO3) и промывки детали опускают в ванну с о д- новременным пассивированием поверхности. В качестве пассиватора наибольшее применение нашли калиевый и натриевый хромпики. Иногда свариваемые поверхности непосредственно перед сваркой (не позже чем за 2-3 ч.) подвергают механической обработке металлической щеткой.
Качество подготовки поверхностей обязательно контролируется замером величины сопротивления RЭ на установках типа машины с изоляцией одного электрода от электрододержателя. Для сплавов Д16, В95, АМг6, например, оно не должно превышать 120 мкОм.
241
Точечная сварка алюминия и его сплавов требует применения сварочных токов весьма большой плотности: до 1000 А/мм2 и выше, что значительно превосходит плотность тока при сварке малоуглеродистых сталей. Так как в результате нагрева при точечной сварке алюминиевые сплавы разупрочняются и размеры зон разуплотнения зависят от времени сварки, сплавы такого типа сваривают на жестких прижимах при длительности импульса тока 0,08-0,3 с.
Для сварки алюминиевых сплавов наибольшее применение получили электроды со сферической рабочей поверхностью.
При сварке сплавов алюминия обеспечивают минимальное выделение теплоты в контакте электрод-деталь и интенсивное охлаждение электрода. Поэтому электрическая проводимость сплава для изготовления электродов должна быть не ниже 85-90% проводимости меди.
Алюминиевые сплавы, в особенности термообрабатываемые, склонны к образованию горячих трещин в ядре. С увеличением толщины свариваемых деталей повышается склонность к образованию в ядре дефектов (трещин, раковин, рыхлот). Поэтому начиная с толщины деталей 1 мм+1 мм рекомендуется прикладывать ковочное усилие, в 2-3 раза превышающее сварочное. Дополнительное сжатие кристаллизирующегося ядра предотвращает появление дефектов в нем. Величина ковочного усилия возрастает с повышением толщины металла, радиуса сферы электродов, скорости кристаллизации (жесткости режима). Проковку начинают с небольшим, строго контролированным запаздыванием по отношению к моменту выключения тока (рис. 3.1). Проковка вообще повышает качество соединений. Она не только предотвращает образование трещин, усадочных раковин и рыхлот, но уменьшает общую деформацию деталей, снижает остаточные напряжения и резко повышает усталостную прочность точек.
242
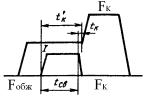
Рис. 3.1. Циклограмма одноимпульсной точечной сварки алюминиевых сплавов с ковочным давлением
Поскольку алюминий обладает высокой электрической проводимостью, сварка может сопровождаться перегревом металла в контакте между электродом и деталью и, как следствие, их схватыванием (свариванием). Для того, чтобы исключить это отрицательное явление в ряде случаев применяют теплоизолирующие прокладки из стали 12Х18Н9 толщиной 0,2-0,5 мм, которые помещают между электродом и деталью из алюминия. Такие прокладки не привариваются к деталям и электродам.
Ориентировочные режимы точечной сварки алюминиевых сплавов приведены в табл. 3.9. Однако эти режимы, как правило, требуют корректировки параметров до некоторого оптимального сочетания, обеспечивающего необходимое качество соединений и устойчивость процесса.
Сварку алюминиевых сплавов можно выполнять на машинах переменного и постоянного тока, низкочастотных и конденсаторных. Наибольшее распространение получили машины постоянного тока, так как они имеют большую мощность и наиболее универсальную форму импульса тока.
При сварке алюминиевых сплавов точки, обладая высокой прочностью при работе на срез, относительно плохо сопротивляются разрыву.
Шовная сварка. Шовная сварка используется при изготовлении изделий из алюминиевых сплавов толщиной до 4 мм, требующих герметичности. Шовная сварка может осуществляться двумя способами – прерывистым и шаговым. При первом способе свариваемые детали перемещаются относительно
243
электродов машины непрерывно, а сварочный ток включается импульсами, чередующимися с паузами. Это позволяет исключить перегрев поверхности свариваемых деталей и снизить износ электродов. При втором способе включение сварного тока и перемещение деталей чередуются: сварочный ток включается при неподвижных деталях, а их перемещение – при выключенном токе и постоянном давлении.
Таблица 3.9 Режимы точечной сварки алюминиевых сплавов
Сплав |
δ, мм |
Усилие на |
Iсв, кА |
t, с |
|
электрод, кН |
|||||
|
|
|
|
||
|
0,5+0,5 |
2,45 |
15 |
0,08 |
|
Технический |
1,5+1,5 |
2,84 |
22 |
0,1 |
|
алюминий |
2,5+2,5 |
3,43 |
28 |
0,16 |
|
|
4,8+4,8 |
4,12 |
42 |
0,30 |
|
|
0,5+0,5 |
1,28 |
22 |
0,04 |
|
АМгАМ |
1,0+1,0 |
2,45 |
30 |
0,06 |
|
1,5+1,5 |
3,43 |
34 |
0,08 |
||
|
|||||
|
2,0+2,0 |
4,91 |
38 |
0,10 |
|
|
1,5+1,5 |
7,85 |
46 |
0,21 |
|
АМг6Т |
2,0+2,0 |
6,77 |
33,4 |
0,23 |
|
|
3,0+3,0 |
6,87 |
41,5 |
0,22 |
|
|
1,0+1,0 |
4,91 |
43 |
0,13 |
|
АМцАМ |
2,0+2,0 |
6,13 |
42,5 |
0,23 |
|
|
3,0+3,0 |
8,93 |
53 |
0,18 |
|
|
0,5+0,5 |
2,16 |
23 |
0,08 |
|
Д16АТ |
0,8+0,8 |
3,4 |
27 |
0,10 |
|
1,0+1,0 |
4,41 |
28 |
0,12 |
||
|
|||||
|
1,5+1,5 |
6,38 |
34 |
0,16 |
Для сварки алюминия и его сплавов используют ролики со сферической рабочей поверхностью. Ширина рабочей части роликов увеличивается с увеличением толщины свариваемых деталей. Диаметр электродов составляет 150-200 мм. При толщине металла 0,5 мм применяют электроды меньшего диамет-
ра: 40-50 мм.
Ориентировочные режимы прерывистой шовной сварки алюминиевых сплавов приведены в табл. 3.10.
244
Таблица 3.10 Режимы прерывистой шовной сварки алюминиевых сплавов
δ, мм Ширина Iсв, кА |
Время, с |
Усилие Vсв, м/ч |
Шаг |
||||
|
ролика, |
|
действия |
паузы |
сжатия, |
|
точки, |
|
мм |
|
тока |
|
кН |
|
мм |
|
|
|
|
|
|
|
|
0,6+0,6 |
2,8 |
26 |
0,04 |
0,08 |
2,6 |
42 |
1,4 |
1,0+1,0 |
3,6 |
32 |
0,06 |
0,1 |
3,3 |
45 |
2,0 |
1,5+1,5 |
4,8 |
38 |
0,06 |
0,18 |
4,2 |
39 |
2,5 |
2,0+2,0 |
6,6 |
41 |
0,08 |
0,24 |
4,8 |
30 |
2,5 |
Сварка трением. Этот способ может быть достаточно эффективно использован для соединения в стык стержней одинакового диаметра, а также получения соединения стержней с
листами при соблюдении условия δ ≤ (0,25-0,3)d, где δ - толщина листа, d – диаметр стержня.
Алюминий и его сплавы характеризуются высокой способностью к схватыванию, поэтому их можно сваривать в широком диапазоне параметров процесса: скорости относительного вращения и удельного сжимающего давления.
Соединения с высокой прочностью и, особенно, пластичностью могут быть получены только в том случае, если пр е- кращение трения (остановка вращения) сопровождается достаточной пластической деформацией металла в зоне сварки.
Ориентировочные режимы сварки трением приведены в табл. 3.11.
Таблица 3.11 Режимы сварки трением алюминиевых сплавов
Марка |
Диаметр |
n, |
Давление, МПа, |
Осад- |
Время |
||
заготовок, |
при на- |
при проков- |
|||||
сплава |
об/мин. |
ка, мм |
сварки, с |
||||
|
мм |
|
греве |
ке |
|
|
|
АД1 |
20 |
3000 |
8 |
8 |
6-7 |
3 |
|
40 |
760 |
30 |
30 |
30 |
10 |
||
|
|||||||
Д16 |
40 |
760 |
100 |
100 |
20 |
13 |
|
При сварке трением с перемешиванием усилие прижима инструмента к поверхностям свариваемых деталей и его пере-
245