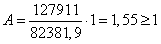Дипломная (вкр): Технологический процесс восстановления вала привода мостов 6430-2502128 редуктора среднего моста
Технологический процесс восстановления вала привода мостов 6430-2502128 редуктора среднего моста
"Технологический процесс восстановления вала привода мостов 6430-2502128 редуктора среднего моста"
ремонтопригодность технологический машина редуктор
Введение
Одной из основных задач, стоящих перед создателями техники, является повышение производительности машинных агрегатов. Одним из резервов роста производительности труда является сокращение затрат труда и средств на ТО, ремонт и диагностирование технического состояния машин.
Современное состояние науки, техники и производства не позволяет при приемлемых затратах на разработку и изготовление автомобилей создавать их конструкции, не нуждающиеся в выполнении работ по ТО и ремонта. Поэтому выполнение определенного объема профилактических и восстановительных работ в процессе эксплуатации машин является объективной необходимостью, с которой нужно считаться при их использовании.
Важным показателем экономической эффективности эксплуатации машинного парка являются затраты на его содержание, которые в настоящее время достаточно велики: за год они составляют свыше 20% балансовой стоимости техники, а в отдельных хозяйствах доходят до 40%. Основная доля затрат приходится на ТО и ремонт машин. Показатели надежности составных частей машин, такие, как вероятность безотказной работы, наработка на отказ, средний, межремонтный и назначенный ресурсы, ресурс до капитального ремонта (КР), зависят своевременного и качественного выполнения работ ТО и текущего ремонта (ТР).
Невыполнение операций ТО по восстановлению номинальных значений параметров и свойств составных частей, приводит к появлению отказов и увеличению их количества, что снижает показатели надежности. Невыполнение работ по техническому диагностированию не позволяет своевременно предусмотреть возможность появления несложного отказа, развитие которого может привести к сложным отказам и даже к аварии.
Повышение уровня ремонтопригодности можно обеспечить только совместными усилиями организаций, создающих, изготовляющих и эксплуатирующих машины.
Автомобильные и моторные заводы, отраслевые НИИ проводят постоянную работу по снижению эксплуатационных затрат на ТО путем упорядочения системы ТО, повышения надежности составных частей, а также применение технологичных конструкций, позволяющих повысить уровень ремонтопригодности машин.
Тенденции и основные пути работ по повышению уровня ремонтопригодности машин заключается в применении прогрессивных конструктивных решений, позволяющих повысить доступность к сборочным единицам; улучшить удобство и простоту выполнения операций; обеспечении внедрения средств встроенной диагностики и прогнозирования в процессе эксплуатации и ТО. Сокращении работ по смазке и номенклатуре сортов масел и смазок путем широкого применения подшипников с одноразовой смазкой (на генераторе, топливном и водяном насосах, муфте сцепления, рулевом управлении и т.д.), объединенных масляных ванн (КПП, навесной системы, механизмов управления), внесезонных масел и смазок. Увеличении периодичности контрольных, регулировочных, крепежных и смазочных работ; в применении быстросъемных щитков, крышек смотровых лючков, решеток для доступа к аккумуляторам, радиаторам, воздухоочистителю и другим сборочным единицам; в повышении стабильности затяжки крепежа путем введения в конструкции самоконтрящихся резьбовых соединений с защитным покрытием, не требующих контроля подтяжки у потребителей. Применении автоматически регулируемых тормозов и муфт сцепления, прозрачных пластмассовых топливных баков, корпусов аккумуляторов, фильтров-отстойников, а также свинцово-кислотных аккумуляторов, не требующих обслуживания.
В настоящее время проблеме ремонтопригодности машин уделяется большое внимание, разработаны методы оценки и нормативная документация. Постоянно совершенствуются организация и средства ТО, ремонта и диагностики. Все работы, направленные на повышение ремонтопригодности машин, актуальны и имеют важное народнохозяйственное значение.
1. Назначение и условия работы
сборочной единицы восстанавливаемой детали
Деталь «вал привода мостов» 6430-2502128 входит в состав узла - «редуктор среднего моста»(см. рис. 1.1) автомобиля МАЗ-643008.
Главная передача редуктора среднего моста - одноступенчатая, состоит из пары конических шестерен 3 и 42 с круговыми зубьями и межосевого конического дифференциала 43. Ведущая коническая шестерня 3 установлена на двух радиально-упорных роликовых подшипниках 9.
Дифференциал 43 состоит из левой и правой чашек (рис.1.1), крестовины 44, четырех сателлитов 1, четырех сферических шайб сателлитов 2, двух опорных шайб полуосевых шестерен 46.
Чашки дифференциала соединяются при помощи восьми призонных болтов. Отверстия под установку крестовины обрабатываются после сборки корпуса с крышкой дифференциала. Полуосевые шестерни посредством шлицевого отверстия связаны с полуосями 33. Под торцы полуосевых шестерен установлены шайбы 46.
На шипах крестовины 28, расположенных крестообразно, установлено по одному сателлиту 12, которые постоянно зацепляются с полуосевыми шестернями 45. Полуосевые шестерни имеют удлиненные полые ступицы с внутренними шлицами, куда заходят правая и левая ведущие шестерни конечной передачи.
Назначение межосевого дифференциала состоит в том, чтобы обеспечить вращение ведущих колес с разными окружными скоростями и распределить крутящие моменты между колесами. При повороте грузовика наружное по отношению к центру поворота колесо (забегающее) проходит больший путь и, благодаря дифференциалу делает соответственно больше оборотов, чем внутреннее (отстающее) колесо.
Обычно дифференциалы распределяют крутящие
моменты поровну между колесами независимо от сцепления колес с грунтом.
Дифференциалы обеспечивают нормальную работу автомобиля при хорошем и
одинаковом сцеплении колес с грунтом. В случае движения одного колеса по
скользкой почве, а другого по сухой для повышения тягово-сцепных качеств и
проходимости автомобиля возникает необходимость в блокировке дифференциала.
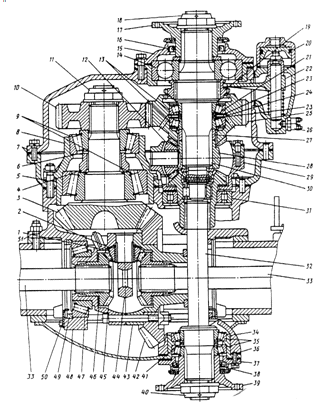
Рисунок 1.1 - Центральный редуктор среднего
моста: 1,12-сателлиты; 2,46-опорные шайбы; 3-ведущая коническая шестерня;
4,27-распорные втулки; 5-регулировочные прокладки; 6,21,41-регулировочные
шайбы; 7-картеры; 8-картер подшипников; 9,13,14,31,35,47-подшипники; 10-ведомая
цилиндрическая шестерня; 11,18,40-гайки; 15,37-крышки; 16,38-сальники;
17,39-фланцы; 19-муфта блокировки межосевого дифференциала; 20-механизм
блокировки межосевого дифференциала; 22-вилка включения муфты; 23-уполрная
шайба; 24-стопорная шайба; 25-ведущая цилиндрическая шестерня; 26-датчик
включения блокировки межосевого дифференциала; 28,44-крестовины; 29-межосевой
дифференциал; 30-вал привода мостов; 32-выходной вал; 33-полуось; 34-стакан;
36-болт; 42-ведомая шестерня; 43-межколесный дифференциал; 45-полуосевая
шестерня; 48-крышка; 49-гайка подшипника дифференциала; 50-стопор; 51-картер
редуктора
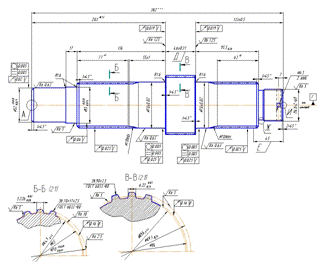
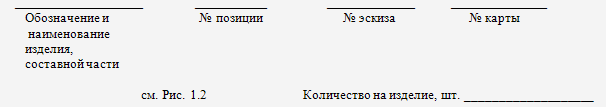
Рисунок 1.2 - Вал привода мостов
Деталь «вал привода мостов» изготавливается из
стали 25ХГТ ГОСТ 4543-71. Химический состав и механические свойства
используемой стали приведены в таблицах 1.1, 1.2:
Таблица 1.1 - Химический состав стали 25ХГТ ГОСТ 4543-71
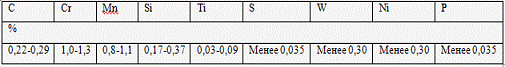
Таблица 1.2 - Механические свойства стали 25ХГТ
ГОСТ 4543-71
δт, Мпа
δв, Мпа
δ, %
Ψ, %
HRC
980
1270
10
50
57…69
2. Возможные неисправности сборочной
единицы восстанавливаемой детали
Возможные дефекты деталей среднего моста
приведены в таблице 2.1.
Таблица 2.1- Возможные дефекты деталей среднего
моста
Тип
детали
Возможный
дефект
Причина
появления
Корпусные
детали (картеры)
Трещины,
изломы. Износ внутренних поверхностей под подшипники. Износ внут.
поверхностей под стакан подшипников.
Повышенные
ударные нагрузки, вибрации.
Шестерни
(ведущие, ведомые, полуосей, сателлиты)
Сквозные
трещины, поломки зубьев. Износ зубьев по толщине, вык. рабочих повер. зубьев.
Износ посадочной поверхности шестерней полуосей.
Неравномерные
нагрузки на зубчатое колесо, повышенные ударные нагрузки, нарушение
межосевого расстояния.
Валы,
полуоси
Износ
шлицев по толщине. Износ шеек под подшипники. Износ шеек под манжеты. Износ и
повреждение резьбовых поверхностей. Износ отверстий под штифты.
Неравномерные
нагрузки, высокие контактные напряжения.
Крестовины
Износ
шлицевого отверстия Износ поверхности под сателлиты.
Повышенные
контактные напряжения
Чашки
дифференциалов
Износ
наружной поверхности под подшипник. Износ шлицевых поверхностей.
Повышенные
контактные напряжения
Подшипники
Выход
из строя подшипниковых узлов.
Повыш.
нагрузки, нарушение условий смазки.
Возможные дефекты восстанавливаемой детали
приведены в таблице 2.2.
Таблица 2.2 - Возможные дефекты вала привода
мостов
Возможный
дефект
Причина
появления
Износ
шлицев
Неравномерные
нагрузки на шлицевое соединение.
Износ
шеек под подшипники
Повышенные
нагрузки
Повреждение
резьбы
Повышенные
нагрузки
Основными дефектами шлицевых валов[5] являются
изношенные посадочные места под подшипники, манжеты, ступицы, боковые
поверхности шлицев (зубьев) и шпоночных канавок, а также деформации вала(изгиб,
скручивание).
Малые прогибы вала (до 0,5 мм) устраняют
проточкой и шлифованием. Валы, у которых стрела прогиба превышает допустимую
величину (0,10-0,15 мм), правят с нагревом или без нагрева. Скручивание вала
определяют по взаимному расположению шлицев или шпоночных канавок. Валы,
имеющие трещины, скрученность или разрушения (выкрашивание) термообработанных
поверхностей шлицев (зубьев) отбраковывают.
Изношенные посадочные места вала под подшипники
наращивают различными способами слой металла. При этом учитывают величину
износа и припуск на последующую механическую обработку. При выборе присадочного
материала учитывают марку материала, из которого изготовлен вал (ось) и
твёрдость наплавляемых поверхностей.
Посадочные места с незначительным износом (до
0,15 мм) наращивают гальваническим (железнением) или электроискровым способом.
Посадочные места со значительным износом (более
0,15 мм) или шейки вала под манжеты наплавляют механизированными способами (вибродуговой
наплавкой, наплавкой в среде углекислого газа, пара и т.п. или металлизацией,
напеканием металлических порошков, ленты, проволоки).
Обтачивают наплавленные посадочные места на
токарно-винторезных станках резцами, оснащенными пластинами твёрдого сплава
типа Т15К6, при скорости 100 м/мин и подаче 0,25-0,35 мм/об. Указанная скорость
меньше оптимальной, так как обтачивается неоднородная наплавленная поверхность
высокой твёрдости при наличии сварочной корки.
После предварительной обработки посадочные места
шлифуют в размер на круглошлифовальных станках. Окружная скорость детали 15-25
м/мин, поперечная подача шлифовального круга 0,003-0,05 мм/об.
При большом износе посадочные места (шейки)
диаметром свыше 60 мм целесообразно наплавлять под слоем флюса, либо после
обтачивания напрессовывать на них втулки. Толщина стенки втулки после
шлифования должна быть не менее 2 мм.
При необходимости наплавленную поверхность
закаливают.
Компенсировать величину износа и создать припуск
на шлифование можно и за счёт перераспределения металла детали в посадочном
месте электромеханической высадкой.
Шлицы валов изнашиваются в основном в верхней
части боковой поверхности. Износ шлицев по толщине допускается 0,5-2,5 мм (в
зависимости от назначения вала и размеров шлицев). Изношенную боковую
поверхность шлицев наплавляют вибродуговой наплавкой, наплавкой в среде
углекислого газа или под слоем флюса. Затем наплавленные поверхности фрезеруют
до нормальной толщины шлицев, проводят термообработку (при необходимости) и
шлифованием снимают наплывы металла по наружному диаметру шлицев. Фрезерование
шлицев производят на фрезерных станках с применением делительной головки.
У валов с мелкими шлицевыми впадинами между
шлицами (диаметр вала до 45-50 мм), имеющих ширину шлицев до 5-6 мм, канавки
обычно заплавляют полностью. Для уменьшения деформации вала шлицы наплавляют
поочерёдно на диаметрально противоположных его сторонах. Затем наплавленную
шлицевую поверхность точат, затем фрезеруют шлицы.
При восстановлении валов с крупными шлицами можно
использовать способ пластической деформации. Для этого на шлицах по всей длине
по наружному диаметру вдавливают диск-ролик, который перемещает металл со
средины к боковым поверхностям шлица. Диск-ролик затачивают под углом 60 °.
Раздачу шлицев производят на токарно-винторезном станке.
При увеличении ширины шпоночной канавки до 15 %
её фрезеруют до ремонтного размера, устанавливая при сборке шпонку увеличенного
размера. При большем износе канавку заваривают и затем фрезеруют новую.
Повреждённую или изношенную резьбу снимают
резцом, на эту поверхность наплавляют слой металла, затем наплавленную
поверхность обтачивают и нарезают резьб. Допускается нарезание резьбы
ремонтного размера. Полноту резьбы проверяют контрольной гайкой.
Таблица
3. Анализ технологичности сборочной
единицы и восстанавливаемой детали при ремонте
Технологичность конструкции изделия -
совокупность свойств конструкции изделия проявляемых при оптимальных затратах
труда, средств, материалов и времени технической подготовки производства при
изготовлении, эксплуатации и ремонте.
Виды технологичности изделий:
· производственная;
· эксплуатационная;
· ремонтная.
Ремонтная технологичность - приспособленность
конструкции изделия и его составных частей к проведению над ними
ремонтно-восстановительных работ.
Рассмотрим прямые конструктивные факторы,
оказывающие влияние ни ремонтную технологичность применительно к среднему мосту
автомобиля МАЗ 6430.
Доступность - отсутствие неудобств в работе при
ремонте, возможность применения средств автоматизации и механизации. Для
среднего моста характерна относительная доступность, т.е. возможно применение
пневматических гайковертов.
Легкосъемность - это рациональность,
расчлененность конструкции на блоки, рациональные способы крепления и
соединения элементов. При сборке среднего моста предварительно собираются
следующие узлы: редуктор среднего моста; картер моста; дифференциал межосевой;
подсборка вала заднего. Для крепления элементов конструкции применяются
шестигранные болты с метрической резьбой. Сопряжение поверхностей крепления
происходит по простым поверхностям.
Восстанавливаемость. Многие изношенные детали
рационально подвергнуть восстановлению. Например, восстановление изношенных
шеек валов под подшипники, восстановление шлицевых и резьбовых поверхностей.
Взаимозаменяемость и стандартизация.
Стандартизация - это комплекс взаимосвязанных правил и положений, направленных
на упорядочение деятельности в определенной области для достижения оптимальной
экономии при соблюдении условий эксплуатации, а также требований охраны труда.
В сборочном узле применяются стандартные изделия(подшипники качения, болты,
гайки, шайбы, прокладки, манжеты и др.), что способствует их быстрой замене в
случае выхода из строя.
Регулируемость. Для данной сборочной единицы
характерна возможность регулирования натягов подшипниковых узлов. Благодаря
наличию регулировочных прокладок, втулок, колец облегчается работа по
выполнению регулировок редуктора, механизма дифференциала и самого моста в
целом.
Обслуживаемость. Операции очистки и смазывания
можно проводить через закрытые крышками отверстия в верхней части редуктора.
Унификация - единообразие конструкций,
одинаковых по своему функциональному назначению деталей, сборочных единиц, применяемых
в различных машинах для сокращения их типов, видов, размеров. В конструкциях
деталей сборочной единицы применяются однотипные унифицированные элементы,
например, канавки, проточки, выточки на валах и т.п. Также, например,
унифицированы многие детали редукторов среднего и заднего мостов, такие как вал
привода мостов, шестерня ведущая и многие другие.
Блочность - фактор, отражающий собой
рациональную расчлененность конструкции машин на обособленно изготавливаемые и
обслуживаемые конструктивные элементы. Узел разделен на блоки для удобства
разборки и сборки(картер моста, редуктор, межосевой дифференциал и др.)
Равнопрочность составных элементов блоков -
составные элементы блока необходимо подбирать с учетом того, что ресурс его
должен быть больше или равен межремонтному ресурсу всего блока или быть кратным
ему. Это условие позволяет сохранить блочность конструкций машин при ремонте;
Мост средний является неравнопрочным, т.к. детали имеют разный ресурс
эксплуатации.
Данная деталь - вал привода мостов 6430-2502128
является жесткой, т.к. отношение ее длины к среднему диаметру меньше 10.
Конструкция детали относительно проста, о чем свидетельствует отсутствие
труднообрабатываемых поверхностей, поверхностей и отверстий сложной формы, за
исключением шлицев. К поверхностям применяются высокие технические требования.
Данная деталь допускает применения высокопроизводительных режимов обработки,
имеет хорошие базовые поверхности для обработки. Все обрабатываемые поверхности
доступны для инструмента. Контролируемые размеры детали доступны для измерения.
Коэффициент использования материала 0,62.
Масса детали 9 кг.
Самая точная поверхность IT6,
шероховатость Ra
= 0,63 мкм.
4.
Форма организации технологического процесса восстановления детали
Различают 4 формы организации технологического
процесса восстановления деталей: подефектная, групповая, маршрутная,
маршрутно-груповая.
Так как мы восстанавливаем одну деталь и ее
выпуск составляет 1000 шт., то выбираем подефектную форму организации
технологического процесса.
Опишем некоторые особенности подефектной формы
организации технологического процесса. Ремонт выполняют по технологии
составленной на каждый дефект в отдельности. Если детали имеют несколько
дефектов, требующих различных видов ремонта. Сложно установить правильную
последовательность выполнения отдельных ремонтных операций. При этом снижается
качество ремонта, т.к. не гарантируется выполнение главных требований о
сохранении качества базовых поверхностей.
При ремонте деталей важно, чтобы в на чале
технологического процесса были выполнены операции, которые могут повлиять на
состояние базовых поверхностей, например, наплавка, затем после восстановления
баз все остальные операции.
Восстановление деталей с применением подефектной
технологии производится в тех случаях, когда число восстанавливаемых деталей
небольшое. При подефектной технологии, как и при других видах организации
технологического процесса следует предусматривать контроль качества
восстановления детали.
5.
Технические требования на прием в капитальный ремонт
Машины, их агрегаты и узлы, сдаваемые в
капитальный ремонт, по комплектности должны соответствовать требованиям единых
технических условий и не иметь деталей, замененных перед отправкой в ремонт
негодными.
В случае отсутствия полного комплекта деталей в
агрегатах и узлах, а также замены деталей негодными, машины, агрегаты и узлы в
ремонт не принимаются, о чем делается пометка (с указанием причин отказа в
ремонте) на лицевой стороне приемно-сдаточных актов. Акт направляют в ремонтное
хозяйство и вышестоящую организацию (главное управление и др.). В акте сдачи
отражается комплексность сдаваемых объектов и их техническое состояние. Также в
нем содержатся следующие данные:
· наименование объекта ремонта;
· кто принял в ремонт, и кто сдал в
ремонт;
· номер технического паспорта;
· наработка с начала эксплуатации или
от последнего капитального ремонта;
· техническое состояние и
комплектность;
· заключение о приемке и подписи.
Допускается отсутствие у сдаваемых в ремонт
автомобилей отдельных нормалей (болтов, гаек, шпилек), мелких деталей (стекол,
подфарников, пробок радиатора и топливного бака, застежки капота, ручек,
заводских эмблем).
На сдаваемых в капитальный ремонт машин и
агрегатах не должно быть деталей, отремонтированных способами, исключающими
возможность их последующего использования или ремонта (приварка сопряженных
деталей вместо крепления, предусмотренного конструкцией, усиление кузовов
приваркой некачественно выполненных усилительных накладок и т.п.).
Все механизмы, узлы, приборы и детали должны быть
закреплены на автомобиле и агрегатах, так как это предусмотрено конструкцией.
Автомобили, агрегаты и узлы, сдаваемые в
капитальный ремонт, должны быть тщательно очищены от грязи и вымыты.
Автомобили должны сдаваться в капитальный ремонт
на всех колесах с накаченными воздухом шинами, допускающими производство
испытательных пробегов, и с аккумуляторными батареями, исправными или годными к
ремонту.
Автомобили не принимаются в капитальный ремонт,
если базовые детали трех и более агрегатов, из числа приведенных в таблице 5.1,
имеют указанные в ней дефекты, выявленные наружным осмотром при приеме в
капитальный ремонт. Кроме того, не принимаются в капитальный ремонт:
· автомобили любого назначения, если
кабина и рама подлежат выбраковке;
· глубокая коррозия всего основания;
· разрушение основания по всему
периметру;
· неисправимые дефекты кабины
аварийного характера.
Агрегаты и узлы машин, сдаваемых отдельно, не
принимаются в капитальный ремонт, если при приемке будет обнаружено, что их
базовые детали подлежат выбраковке.
Таблица 5.1 - Дефекты базовых деталей агрегатов,
дающее право не принимать автомобили в капитальный ремонт.
Наим.
агрегата
Наим.
базовой детали
Дефекты
базовой детали
Двигатель
Блок
цилиндров
Трещины
в стенке рубашки охлаждения или картере блока в местах, не доступных для
ремонта, или выходящие на поверхности сопряжений.
Коробка
передач
Картер
коробки
Обломы
и трещины в стенках картера.
Ведущий
мост
Картер
ведущего моста
Обломы
и трещины в стенках картера.
Ред.
Вед. моста
Картер
редуктора
Обломы
и трещины в стенках картера.
Передний
мост
Балка
передней оси
Трещины,
а также изгиб и скручивание, не поддающееся правке.
Рама
Продольная
балка
Наличие
более трех поперечных трещин, трещин, захватывающих более половины или все
поперечное сечение, а также некачественно приваренных накладок и вставок -
более одной.
Кабина
Кабина
Деформация
стоек ветрового окна и лобовой части крышки, неподдающееся устранению
правкой, наложение заплат, заменой элементов конструкции и другими способами,
а также разрушение усилительной балки пола.
6. Определение зазоров и натягов в
сопряжениях сборочной единицы
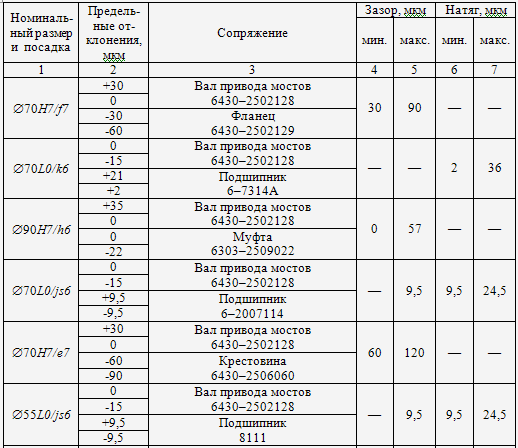
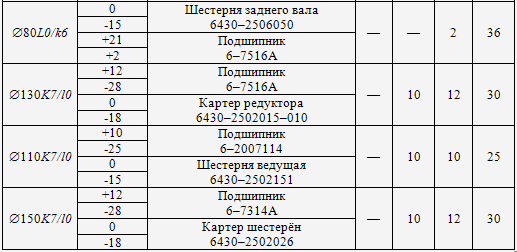
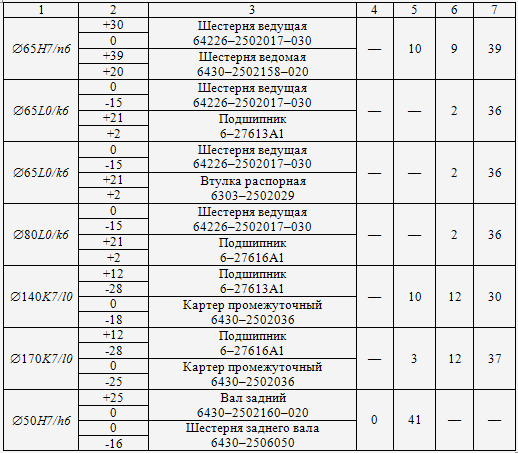
Используя данные [14] составляем таблицу 6.1.
зазоров, натягов в сопряжениях сборочной единицы.
Таблица 6.1. - Размеры, зазоры и натяги в
основных сопряжениях.
7. Анализ типового техпроцесса
восстановления детали
Ресурс отремонтированных узлов и агрегатов в
значительной мере зависит от уровня технологии и качества восстановления
деталей. Характерными дефектами валов являются: износ шеек под подшипники и
уплотнительные кольца, резьбовых поверхностей, износ шлицев и зубьев,
скручивание, трещины и задиры; коробление присоединительных поверхностей. Основная
задача при восстановлении валов состоит в правильном выборе способа нанесения
покрытия, схемы базирования и технологии механической обработки, позволяющих
восстановить и износостойкость, и заданные параметры точности. Уменьшение
погрешности базирования до необходимого значения получают введением в
технологический процесс операции по притирке технологических базовых
установочных отверстий.
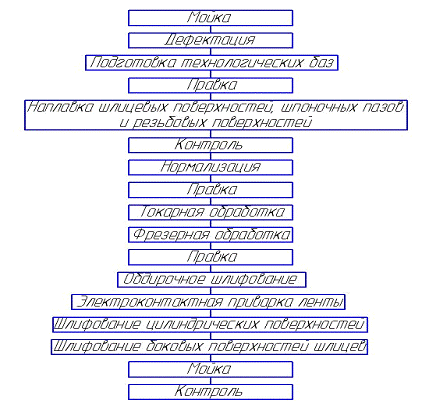
Рисунок 7.1 - Блок-схема типового
технологического процесса восстановления вала
Основным показателем оценки экономической
эффективности восстановления изношенных деталей и определения целесообразности
применения того или иного способа восстановления служит относительная
себестоимость. Относительная себестоимость - себестоимость восстановления
детали, отнесенная к сроку службы ее после ремонта. Этот показатель является
наиболее комплексным и обобщающим, так как он отражает не только все элементы
затрат, но и срок службы деталей после их восстановления.
Первоначально для каждого дефекта детали
определяется рациональный способ восстановления. Рациональным способом называют
такой способ, который обеспечивает максимальный ресурс работы детали при
минимальных затратах труда и материалов. Оценка способа восстановления
производится по технологическому(предварительная оценка) и
технико-экономическому(окончательная оценка) критериям.
Технологический критерий характеризует
возможность применения того или иного способа восстановления детали в
зависимости от:
· условий ее работы;
· конструктивных особенностей;
· термической обработки дефектной
поверхности и всей детали.
Этот критерий позволяет выбрать лишь перечень
возможных способов устранения дефекта. Окончательный выбор оптимального
варианта восстановления утраченных размеров детали производится по
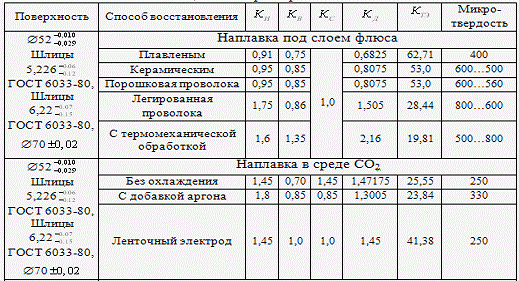
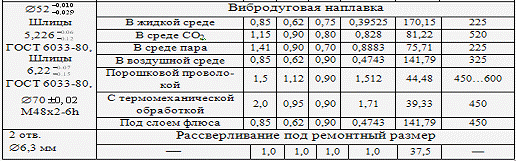
технико-экономическому критерию где где Способ восстановления поверхности детали, для
которого значение технико-экономического критерия Возможные способы восстановления поверхностей
вала приведены в табл. 7.1.
Таблица 0.1 -Характеристика способов
восстановления
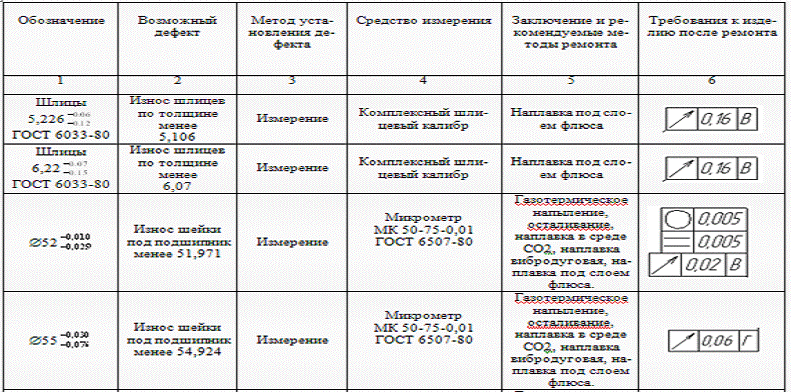
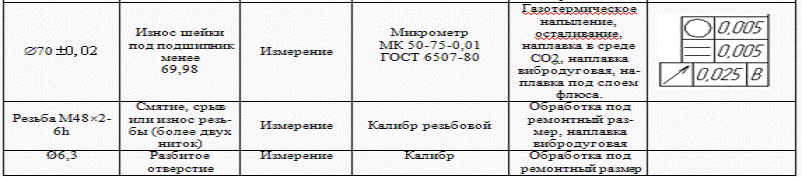
Анализируя данные таблицы 7.1, составляем
таблицу 7.2, в которой представлены оптимальные варианты восстановлении
изношенных поверхностей вала привода мостов 6430-2502128.
Таблица 7.2 - Оптимальный вариант восстановления
изношенных поверхностей вала привода мостов 6430-2502128
Поверхность
Метод
восстановления
Æ52 Шлицы
5,226 8. Проектирование технологического
процесса восстановления детали
Проанализировав типовой технологический процесс
восстановления вала составляем технологический процесс восстановления вала
привода мостов. Исключим операции фрезерования шпоночных пазов и обдирочного
шлифования. Включим в техпроцесс операцию предварительной токарной обработки,
которая необходима для снятия слоя металла с поверхностей под наплавку, чтобы
обеспечить требуемую толщину наплавленного слоя.
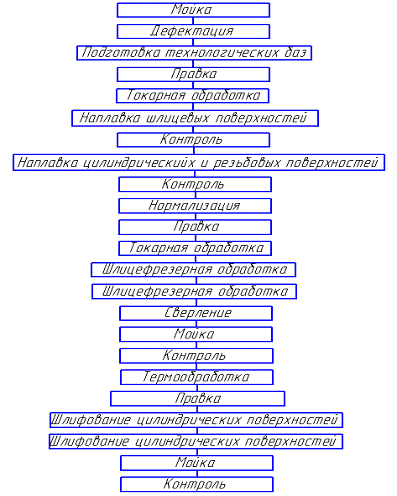
На рис. 8.1 приведена принятая схема
восстановления вала, а в табл. 8.1 приведены операции последующей механической
обработки.
Рисунок 8.1 - блок-схема восстановления вала
привода мостов
Таблица 8.1 - Способы механической обработки
после восстановления
Поверхность
Квалитет
размера
Шероховатость
Способы
обработки
Æ52 Æ55 Ra 5
Точение,
цементация, шлифование.
Шлицы 5,226 ГОСТ
6033-808Ra
2,5Точение, фрезерование червячной фрезой, цементация, шлифование
Шлицы 6,22 ГОСТ
6033-808Ra 5Точение,
фрезерование червячной фрезой, цементация, шлифование
Æ70 М48×2-6h
6h
Ra 0,63
Точение,
нарезание резьбы
8.1 Составление маршрута
восстановления детали
Вал привода мостов 6430-25002128 относится к
классу деталей тел вращения. Типовым технологическим процессом восстановления
будет являться технологический процесс восстановления шлицевых валов.
Последовательность операций технологического
процесса восстановления детали «Вал
привода мостов 6430-2502128»:
А 005 Мойка
Б Моечная машина
О Промыть деталь. В качестве способа очистки
выбираем
струйную очистку с помощью синтетического
моющего
средства МС-6 в концентрации 10-20 г/л при
температуре
-100 °С. Мойку выполняем в струйной камерной
машине
ОМ-4610 в течение 10-25 мин. Производительность
машины
составляет 0,6 т/ч, а расход пара равен 0,12 т/ч
при
установленной мощности оборудования 7,0 кВт и
массе 1,1 т.
А 010 Дефектация
Б Стол контрольный
О Определить величину износа
поверхностей (Æ52 А 015 Токарная
Б 16К20
О Исправить центровые отверстия.
А 020 Токарная
Б 16К20
О Установ А. Точить поверхности (Æ52 (Шлицы 5,226 Установ Б. Точить поверхности (М48x2-6h), (Шлицы
6,22 (Шлицы 5,226 А 025 Наплавка
Б 16К20, установка для наплавки под
слоем флюса
О Установ А. Наплавить под слоем
флюса впадины
шлиц (Æ64,5 наплавить наружные поверхности (Æ70 (Æ89,3 Установ Б. Наплавить под слоем флюса
впадины шлиц
(Æ64,5 поверхности (Æ70 А 030 Контрольная
Б Стол контрольный
О Контролировать качество
наплавленного металла и размеры
наплавленных поверхностей.
А 035 Наплавка
Б 16К20, установка для вибродуговой
наплавки
О Установ А. Наплавить вибродуговой
наплавкой поверх-
ности(Æ52 Установ Б. Наплавить вибродуговой
наплавкой поверх-
ность(М48х2-6h).
А 040 Контрольная
Б Стол контрольный
О Контролировать качество
наплавленного металла и разме-
ры наплавленной поверхности.
А 045 Нормализация
Б Печь
О Произвести нормализацию
наплавленных поверхностей.
А 050 Токарная
Б 16К20
О Исправить центровые отверстия.
А 055 Токарная
Б 16К20
О Установ А. Точить поверхности (Æ52 Установ Б. 1) Точить поверхности (Æ70 ) Нарезать резьбу(М48x2-6h).
А 060 Шлицефрезерная
Б 5350
О Установ А. Нарезать шлицы Эв.70x2,5x26 на длине
77 мм.
Установ Б. Нарезать шлицы Эв.70x2,5x26 на длине
63 мм.
А 065 Шлицефрезерная
Б 5350
О Нарезать шлицы Эв.90x3,5x26 на длине
46 мм.
А 070 Вертикально-сверлильная
Б 2Н118.
О Сверлить 2 отверстия в ремонтный
размер(Æ8).
А 075 Мойка
Б Моечная
машина.
О Промыть деталь.
А 080 Контрольная
Б Стол
контрольный
О Контролировать качество и размеры
поверхностей и
технические требования.
А 085 Цементация
Б Установка для цементации
О Цементировать: на участке Д h=1…1,5мм
59…65HRC,
остальное - h=0,6мм не
менее 59…65HRC. Участок Е
от
цементации предохранить.
А 090 Шлифовальная
Б 3Б151
О Установ А. Шлифовать поверхности(Æ52 (Æ70 Установ Б. Шлифовать поверхность(Æ70 А 095 Шлифовальная
Б 3Б151
О Установ А. Шлифовать поверхности(Æ52 (Æ70 Установ Б. Шлифовать поверхность(Æ70 А 100 Контрольная
Б Стол контрольный
О Проверить: 1) Качество наплавленных
поверхностей, отсутствие трещин, пор, заусенцев забоин, острых кромок.
2) Проверить шероховатость обработанных
поверхностей.
3) Проконтролировать (Æ52 ) Проконтролировать шлицы Эв.70x2,5x26.
) Проконтролировать шлицы Эв.70x2,5x26.
) Проконтролировать шлицы Эв.90x3,5x26.
) Проконтролировать М48х2-6h.
) Проконтролировать тех. требования.
.2
Определение толщины слоя
У вала привода мостов восстановлению
вибродуговой наплавкой в среде пара подлежат поверхности:
Ø резьба М48x2-6H
длиной 37,5 мм;
Ø шейка вала Æ52 Ø шейка вала Æ55 Восстановлению наплавкой под слоем флюса
порошковой проволокой подлежат поверхности:
Ø шлицы Эв.70x2,5x26
ГОСТ 6033-80 длиной 77 мм;
Ø шейка вала Æ70 Ø шлицы Эв.70x2,5x26
ГОСТ 6033-80 длиной 63 мм;
Ø шейка вала Æ70 Ø шлицы Эв.90x3,5x24
ГОСТ 6033-80 длиной 77 мм.
Определим необходимую толщину слоя покрытия для
данных поверхностей.
Поверхность - резьба М48х2-6h.
Обработка перед восстановлением - однократное
точение.
Способ восстановления - вибродуговая наплавка в
среде пара.
Последующая обработка - точение, нарезание
резьбы.
Базы - центра.
Толщина наращиваемого слоя определяется
где где Обтачивание наплавленных
поверхностей производим в центрах, поэтому Определим припуск на операцию
точения
где Принимаем где Принимаем Тогда припуск на операцию точения
равен
Суммарный припуск на обработку
Минимальная толщина наплавленного
слоя
Учтя высоту резьбы, принимаем Номинальный размер поверхности до
восстановления (предварительно обработанный) равен
где Тогда Номинальный размер после
восстановления
Таблица 8.1 - Результаты расчета толщины
покрытия для поверхности резьбы М48x2-6H.
Технологический
переход обработки М48x2-6H
Элемент
припуска, мм
Расчетный
размер, мм
Допуск,
мм
Наплавка
0,8
0,4
0,05
-
-
50,35
1,2(IT15)
Точение
-
-
-
-
2х1,24
47,87
0,13(IT12)
Поверхность - Æ52 Обработка перед восстановлением - однократное
точение.
Способ восстановления - вибродуговая наплавка в
среде пара.
Последующая обработка для шейки Æ52 Припуск на операцию точения
Припуск на операцию чернового
шлифования (после термообработки)
Припуск на операцию чистового
шлифования для шейки
По формуле Принимаем Тогда
Принимаем Таблица 8.2 - Результаты расчета
толщины покрытия для поверхности под подшипник Æ52 Технологический
переход обработки Æ52 ммРасчетный
размер,
ммДопуск, мм
Наплавка
0,8
0,4
0,1
-
-
54,901
1,2(IT15)
Точение
0,05
0,05
0,005
-
2·1,3
52,301
0,19(IT11)
Цементация
-
-
0,1
-
-
-
-
Шлифование
черновое
0,01
-
0,005
0
2·0,15
52,001
0,074(IT9)
Шлифование
чистовое
-
-
-
0
2·0,015
51,971
0,019(IT6)
Суммарный
припуск
2·1,465
Поверхность - Æ55 Обработка перед восстановлением - однократное
точение.
Способ восстановления - вибродуговая наплавка в
среде пара.
Последующая обработка для шейки Æ55 Припуск на операцию точения
Припуск на операцию шлифования
(после термообработки)
По формуле Принимаем Тогда
Принимаем Таблица 8.2 - Результаты расчета
толщины покрытия для поверхности под подшипник Æ55 Технологический
переход обработки Æ55 ммРасчетный
размер, ммДопуск, мм
Наплавка
0,8
0,4
0,1
-
-
57,824
1,2(IT15)
Точение
0,05
0,05
0,005
-
2·1,3
55,224
0,19(IT11)
Цементация
-
-
0,1
-
-
-
-
Шлифование
однократное
0,01
-
0,005
0
2·0,15
54,924
0,046(IT8)
Суммарный
припуск
2·1,45
Поверхность - Æ70 Обработка перед восстановлением - однократное
точение.
Способ восстановления - наплавка под слоем флюса
порошковой проволокой.
Последующая обработка для шейки Æ70 Последующая обработка для шлицев -
точение, шлицефрезерование, цементация, шлифование.
Базы - центра.
Припуск на операцию точения
Припуск на операцию чернового
шлифования (после термообработки)
Припуск на операцию чистового
шлифования для шейки
По формуле Принимаем Тогда
Принимаем Таблица 8.2 - Результаты расчета
толщины покрытия для поверхности под подшипник Æ70 Технологический
переход обработки Æ70 ммРасчетный
размер, ммДопуск, мм
Наплавка
0,8
0,4
0,2
-
-
73,251
1,2(IT15)
Точение
0,05
0,05
0,15
-
2·1,4
70,451
0,19(IT11)
Цементация
-
-
0,2
-
-
-
-
Шлифование
черновое
0,01
-
0,01
0
2·0,25
69,951
0,074(IT9)
Шлифование
чистовое
-
-
-
0
2·0,02
69,911
0,019(IT6)
Суммарный
припуск
2·1,67
Поверхность - шлицы Эв.90x3,5x24
ГОСТ 6033-80.
Обработка перед восстановлением - однократное
точение.
Способ восстановления - наплавка в среде
диоксида углерода электродной проволокой.
Последующая обработка - точение,
шлицефрезерование, закалка, шлифование.
Базы - центра.
Припуск на операцию точения
Припуск
на шлифование
Суммарный припуск на сторону на
последующую после наплавки механическую обработку
Номинальный размер поверхности до
восстановления (предварительно обработанный) равен
Номинальный размер поверхности после
восстановления
Таблица 8.2 - Результаты расчета толщины
покрытия для поверхности шлиц Эв.90x3,5x24
Технолог.
переход обработки Æ90 ммРасчетный
размер, ммДопуск, мм
Наплавка
0,8
0,4
0,2
-
-
93,07
1,2(IT15)
Точение
0,05
0,05
0,015
-
2·1,4
90,27
0,19(IT12)
Цементация
-
-
0,2
-
-
-
-
Шлифование
-
-
-
0
2·0,25
89,77
0,
23(IT12)
Суммарный
припуск
2·1,65
8.3
Определение ремонтного размера
У вала привода мостов восстановлению методом
ремонтных размеров подвергается отверстие под шплинт Ø6,3
мм.
Способ восстановления - метод ремонтных
размеров.
Вид обработки - рассверливание.
Базы - призма.
Изношенные поверхности отверстий Ø6,3
мм восстанавливаем рассверливанием до ближайшего стандартного условного
диаметра шплинта Ø8,0 мм (по
ГОСТ 397-79), что возможно при условии незначительного снижения прочности
детали.
8.4 Назначение режимов наплавки
Операция 025
Определим режимы наплавки и основное
время наплавки под слоем флюса проволокой Нп-30ХГСА для поверхностей Æ70 1) Основное время при заплавке впадин
шлицев определяется где Для шлицев Эв.70x2,5x26 ГОСТ
6033-80 длиной 77 мм
Для шлицев Эв.70x2,5x26 ГОСТ
6033-80 длиной 63 мм
Для шлицев Эв.90x3,5x24 ГОСТ
6033-80 длиной 46 мм
) Режимы для круговой наплавки
- Толщина наплавляемого слоя Количество проходов наплавки Материал электродной проволоки -
Нп-30ХГСА.
Диаметр электрода Вылет электрода Величина тока Напряжение - Скорость подачи электродной проволоки
Принимаем Окружная скорость детали Продольная подача (шаг наплавки) Принимается Согласование скорости подачи
электродной проволоки и скорости наплавки
- Частота вращения детали
Принимаем - Уточняем скорость круговой наплавки
Основное время круговой наплавки
Суммарное время наплавки рассматриваемых
поверхностей
Операция 35.
Определим режимы наплавки и основное
время вибродуговой наплавки в среде пара для наплавки М48х2-6h, на длине
33 мм, Æ52 Толщина наплавляемого слоя Количество проходов наплавки Материал электродной проволоки -
Нп-30ХГСА.
Диаметр электрода Вылет электрода Принимаем Амплитуда колебаний
Величина тока Напряжение Скорость подачи электродной
проволоки Принимаем Расход охлаждающей жидкости 0,2…0,7
л/мин.
Окружная скорость детали Продольная подача (шаг наплавки) паспорту станка Согласование скорости подачи
электродной проволоки и скорости
наплавки
Частота вращения детали
Принимаем Принимаем Принимаем Уточняем скорость наплавки
Основное время для круговой наплавки
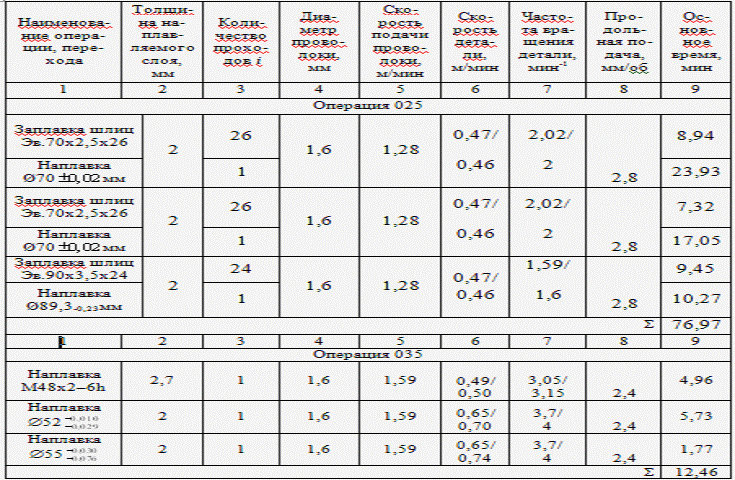
Режимы наплавки сведем в табл. 8.4.
Таблица 8.4
- Сводные режимы наплавки
.5 Назначение режимов механической
обработки
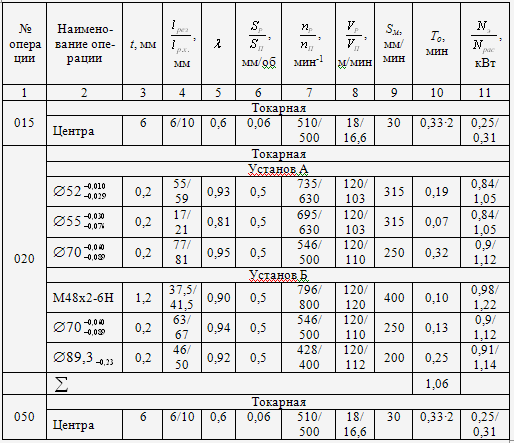
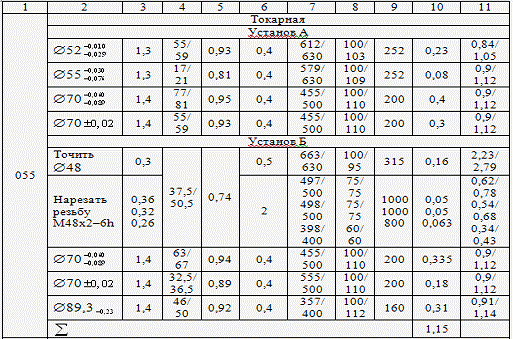
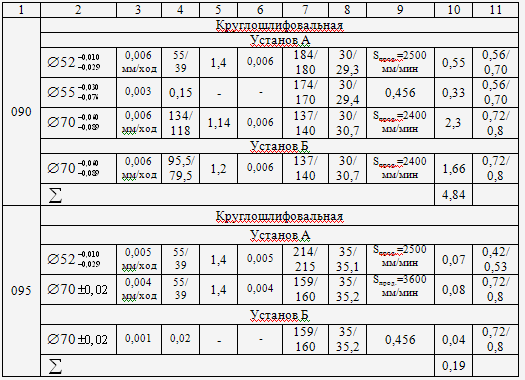
Назначенные режимы резания приведены в таблице
8.5.
Таблица 8.5 - Назначенные режимы резания.
8.6 Определение технической нормы
времени для операций технологического процесса восстановления
Техническое нормирование на остальные операции
производим по аналогичной методике, и результаты расчетов сводим в таблицу 8.6
Таблица 8.6 - Технические нормы времени по
операциям.
Наименование
операции
015
Кал. цен. отверстий
0,66
0,18
0,08
0,24
1,28
1,3
0,195
1,495
7
10
2,2
020
Токарная
1,06
0,13
0,14
0,45
1,28
1,98
0,29
2,27
7
10
2,97
025
Наплавка
76,96
0,62
1,5
-
-
79,08
11,862
90,942
14
10
92,342
035
Наплавка
12,46
0,62
1,5
-
-
14,58
2,187
16,767
14
10
18,167
050
Кали. Центровых отверстий
0,66
0,18
0,08
0,24
1,28
1,3
0,195
1,495
7
10
2,2
055
Токарная
1,15
0,13
0,14
0,88
1,28
2,622
0,39
3,015
7
10
3,715
060
Шлицефрезерная
24,26
0,26
0,18
1,34
-
26,04
3,906
29,946
20
10
31,946
065Шлицефрезерная
9,5
0,13
0,09
0,86
-
10,58
1,587
12,167
20
10
14,167
070
Верт.-сверлильная
1,38
0,26
0,07
0,12
1,28
1,956
0,29
2,25
17
10
3,95
090
Круглошлифовальная
4,48
0,13
0,07
0,88
1,28
5,86
0,88
6,74
8
10
7,54
095
Круглошлифовальная
0,19
0,13
0,07
0,66
1,28
1,29
0,19
1,48
8
10
2,28
8.7 Определение необходимого
количества оборудования
Определим количество необходимого оборудования
по формуле:
где Коэффициент загрузки станка определяется по
формуле:
где Коэффициент использования оборудования по
основному времени определяется по формуле:
Результаты расчета сведем в таблицу 8.7.
Таблица 8.7 - Расчет количества оборудования.
Наименование
операции
015
Калибровка центровых отверстий
0,66
2,2
0,30
0,0027
1
0,0027
0,31
10
0,031
020
Токарная
1,06
2,97
0,36
0,0037
1
0,0037
1,22
10
0,122
025
Наплавка
76,96
92,342
0,83
0,116
1
0,116
-
10
-
035
Наплавка
12,46
18,167
0,69
0,023
1
0,023
-
10
-
050
Калибровка центровых отверстий
0,66
2,2
0,30
0,0027
1
0,0027
0,31
10
0,031
055
Токарная
1,15
3,715
0,31
0,0047
1
0,0047
2,79
10
0,279
060
Шлицефрезерная
24,26
31,946
0,76
0,04
1
0,04
2,99
7,5
0,398
065
Шлицефрезерная
9,5
14,167
0,67
0,018
1
0,018
3,12
7,5
0,416
070
Верт.-сверлильная
1,38
3,95
0,35
0,005
1
0,005
0,25
2,2
0,11
090
Круглошлифовальная
4,48
7,54
0,59
0,0094
1
0,0094
0,8
10
0,08
095
Круглошлифовальная
0,19 0,08
0,0029
1
0,0029
0,8
10
0,08
133,42
183,68
-
-
12
-
-
-
-
-
-
0,46
0,019
-
0,019
-
-
0,158
9. Технические требования к
восстановленным изделию и детали
Выдача из капитального ремонта автомобиля, его
агрегатов и узлов производится представителем ремонтного предприятия и оформляется
соответствующим приемно-сдаточным актом. Автомобили, их агрегаты и узлы,
предъявляемые к выдаче из капитального ремонта, должны быть отремонтированы и
испытаны в соответствии с требованиями Технических условий на капитальный
ремонт автомобилей.
Все отремонтированные агрегаты, узлы и приборы,
выдаваемые из капитального ремонта, должны иметь клеймо ОТК ремонтного
предприятия.
Автомобили, двигатели, предъявленные к выдаче
заказчику, должны иметь паспорт установленной формы.
Автомобили выдают из капитального ремонта на
всех колесах с накаченными воздухом в шинами, допускающими производство
испытательного пробега, и с отремонтированными или новыми аккумуляторными
батареями.
На каждом отремонтированном автомобиле ставится
трафарет (марка) ремонтного предприятия с указанием наименования ремонтного
предприятия, порядкового номера автомобиля и даты приема ОТК.
Трафареты ставятся на торпедо кузова (кабины) ,
под капотом или на перегородке между кабиной шофера.
Автомобиль после капитального ремонта должен
иметь спидометр, установленный на нуль до испытательного пробега и
опломбированный с действующей инструкцией.
Предъявляемые к выдаче из капитального ремонта
автомобиля, его агрегаты и узлы представляют для проверки (без вскрытия или
разборки агрегатов, узлов и механизмов) представителю заказчика.
Автомобили после капитального ремонта
предъявляют заказчику «на ходу» с контрольным пробегом до 10 км.
В случае обнаружения заказчиком каких-либо
неисправностей на автомобиле, агрегате или узле ремонтное предприятие обязано
немедленно устранить их или предъявить к выдаче другой автомобиль, агрегат,
узел.
В течении гарантийного срока обслуживания все
обнаруженные заказчиком неисправности на автомобиле, агрегате или узле,
происшедшие по вине авторемонтного предприятия, устраняются последним
безвозмездно в технически возможный срок, но не позднее трех суток с момента
предъявления рекламируемой продукции.
Стоимость устранения дефектов, а также расходы
по отправке рекламируемой продукции на авторемонтное предприятие и исправленной
продукции заказчику относятся за счет ремонтного предприятия.
Рекламации заказчика ремонтными предприятия не
удовлетворяются:
·
при
неисправностях, явившихся следствием нарушения правил технической эксплуатации
подвижного состава автомобиля;
·
при
нарушении заказчиком правил снятия ограничительной шайбы двигателя;
·
при
отсутствии паспортов установленной формы, выдаваемых ремонтными предприятиями
на отремонтированные автомобили, агрегаты и узлы;
·
при
всех дефектах аварийного характера, происшедшими не по вине ремонтных
предприятий.
Технические требования на выдачу из капитального
ремонта средних мостов автомобилей:
1. Отремонтированные
средние мосты в сборе должны быть укомплектованы узлами и деталями,
предусмотренными конструкцией, включая болты, гайки и шайбы. Допускается
наличие заплат на стенках корпуса , а также ввертышей в резьбовые отверстия и
втулок под посадочные поверхности подшипников или стаканов.
2. Подтеки
масла в местах уплотнений не допускаются.
3. Сателлиты
должны свободно, без заеданий, вращаться на шипах крестовины, а полуоси,
ведущие валики тормозов и полуосевые шестерни- в подшипниках.
4. Ремонтное
предприятие должно гарантировать соответствие отремонтированных средних мостов
требованиям действующих технических условий:
a) осевой
зазор в конических роликоподшипниках дифференциала должен быть 0,05-0,1 мм.
b) задиры
и заусенцы на зубьях шестерен не допускаются. Допускаются поверхностные трещины
и выкрашивание слоя зубьев не более 25% их рабочей поверхности.
5. Средний мост должен быть окрашен ровно, без
трещин, отслоений, пузырьков и подтеков. Окраска не должна изменяться от
кратковременного воздействия топлива и масла.
. Ремонтное предприятие должно гарантировать
исправность среднего моста (при условии соблюдения правил эксплуатации) в
течение 2000 час эксплуатации или в течение 16 месяцев с момента выдачи
потребителю.
10.
Технико-экономическая оценка технологического процесса восстановления детали
При выборе рационального способа восстановления
детали пользуются основными критериями:
.Технологический критерий.
. Критерий долговечности.
. Экономический критерий.
. Технико-экономический критерий.
Технологический критерий учитывает размеры и
форму детали, ее материал, условия работы и т.д. В данном случае вал привода
мостов имеет простую форму и используемый материал (сталь 25ХГТ) не
представляет особую сложность при механической и термической обработке. При
этом к некоторым поверхностям не предъявляются жесткие требования к точности и
качеству обработки.
Критерий долговечности учитывает эксплуатационные
свойства восстановленной детали. У восстановленного вала эти свойства будут
выше, чем у новой детали. Это в первую очередь касается износостойкости
покрытия и прочности его сцепления с основным металлом. Это означает, что
ресурс работы такой детали будет больше, чем у новой детали. Однако есть риск
растрескивания и отслоения покрытия в процессе работы из-за несоблюдения
технологии восстановительных работ.
Экономический критерий. Прежде чем принять
решение о целесообразности восстановления детали необходимо определить
себестоимость восстановления и последующей обработки детали. Критерием
оптимальности является минимум приведенных затрат на единицу продукции.
Произведем расчет для операции 015
Часовые приведенные затраты могут быть
определены по формуле:
где ( Основная и дополнительная зарплата с
начислениями рассчитывается по формуле:
где Часовые затраты по эксплуатации рабочего места:
где Скорректированные затраты в час:
где Капитальные вложения в станок:
где Капитальные вложения в здание:
где Часовые приведенные затраты
Технологическая себестоимость
операции механической обработки:
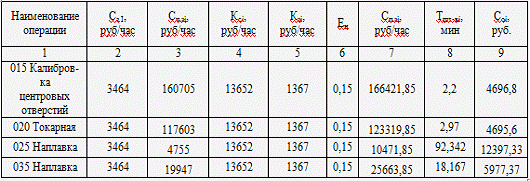
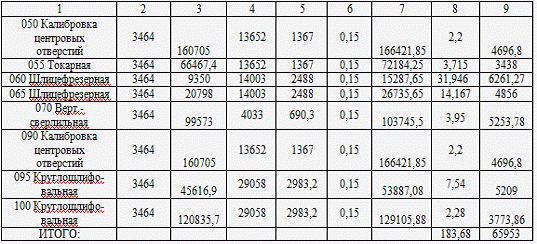
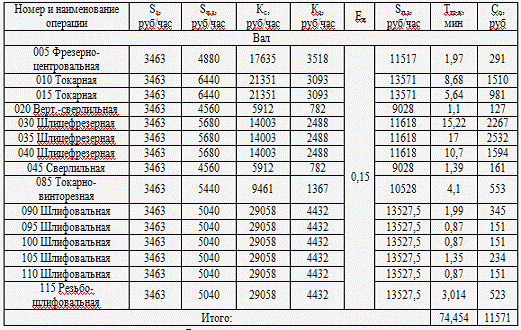
где Полученные данные сведем в таблицу
10.1.
Таблица 10.1 - Определение стоимости
операций восстановления
Технологическая себестоимость
восстановления детали определяется по формуле:
где где Объем наносимого покрытия на наплавку:
Технологическая себестоимость
восстановления детали
Годовой выпуск продукции по
технологической себестоимости находится по формуле:
где Трудоемкость годовой программы
выпуска определяется по формуле
где Число рабочих станочников в одну
смену определим по формуле:
Принимаем равный числу станков Годовой фонд заработной платы
рабочих станочников и наладчиков равен:
Среднемесячная заработная плата
рабочих равна:
Годовой выпуск продукции на одного
рабочего:
Аналогичным способом произведем
расчет себестоимости операций механической обработки при изготовлении и сведем
данные в таблицу 10.2
Таблица 10.2 - Определение стоимости
операций механической обработки вала.
Технологическую себестоимость
изготовления детали определяется по формуле
Стоимость заготовки из проката:
где где Технологическая себестоимость детали
изготовленной действующим технологическим процессом механической обработки:
Годовой выпуск продукции по
технологической себестоимости
Трудоемкость годовой программы
выпуска
Число рабочих станочников в одну
смену определим по формуле:
Принимаем равный числу станков Годовой фонд заработной платы
рабочих станочников и наладчиков равен:
Среднемесячная заработная плата
рабочих равна:
Годовой выпуск продукции на одного
рабочего:
Таблица 10.3 - Основные технико-экономические
показатели разработанного техпроцесса.
Наименование
показателя
Значение
показателя
Новой
детали
Восстановленной
детали
1
2
3
Наименование
и номер детали
Вал
6430-2502128
Годовой
объем выпуска, 15000
150
Эффективный
годовой фонд времени работы оборуд. 3950
1996
Число
смен работы 2
1
Масса
готовой продукции 9
9
Стоимость
заготовки 116351
828,9
Себестоимость
механической обработки 11571
65953
Технологическая
себестоимость 127911
82381,9
Годовой
выпуск продукции по технологической себестоимости 1918836750
12357285
Основное
время по операциям 58,26
133,42
Штучное
или штучно-калькуляционное время по операциям 74,454
183,68
Трудоемкость
годовой программы выпуска деталей 1116810
27552
Количество
единиц производственного оборудования 15
12
Средний
коэффициент загрузки станков 0,28
0,019
Средний
коэффициент использования оборудования по основному времени 0,7
0,46
Средний
коэффициент использ. оборуд. по мощн. 0,32
0,158
Число
рабочих-станочников в одну смену 15
12
Число
наладчиков -
-
Годовой
фонд заработной платы рабочих-станочников и наладчиков 64477164
1590669
Среднемесячная
заработная плата рабочих 358206,47
11046
Годовой
выпуск прод. на 1-го произв-го рабочего 127922450
1029773,75
Показатель экономической целесообразности
восстановления детали
Экономически выгодно восстанавливать деталь
тогда, когда коэффициент А, вычисляемый по формуле, приведенной ниже, больше 1.
где Отношение Проанализировав, полученные расчетом
экономические показатели изготовления новой детали и её восстановление, можно
сделать вывод о целесообразности ремонта, так как показатель А>1, и
технологическая себестоимость новой детали больше чем восстановленной, т.е.
ремонт такими методами эффективен.
Литература
1. Методические
указания к выполнению курсовой работы по дисциплине «Технология и оборудование
восстановления деталей машин и приборов» для студентов специальности 1 - 36 01
04 «Оборудование и технологии высокоэффективных процессов обработки материалов»
/ Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2003. - 20 с.
. Определение
неисправностей детали (вала), подлежащей восстановлению. Практическая работа по
дисциплине «Технология и
оборудование восстановления деталей машин»
/
Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2005. - 26 с.
. Выбор
оптимального варианта восстановления работоспособности детали. Практическая
работа по дисциплине «Технология и
оборудование восстановления деталей машин»
/
Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2006. - 20 с.
4. Нормирование
наплавки. Практическая работа по дисциплине «Технология
и оборудование восстановления деталей машин»
/
Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2005. - 20 с.
5. Определение
размеров детали до и после восстановления. Практическая работа
/
Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2008. - 16 с.
6. Разработка
ремонтного чертежа детали. Практическая работа по
дисциплине «Технология и
оборудование восстановления деталей машин»
/
Составитель Е.Н. Сташевская. - Мн.: БНТУ, 2007. - 20 с.
. Молодык
Н.В., Зенкин А.С. Восстановление деталей машин. Справочник. - М.:
Машиностроение, 1989. -480 с.: ил.
. Технология
и оборудование восстановления деталей машин: Учебник / В.П. Иванов. - Мн.:
Техноперспектива, 2007. - 458 с.
. Воловик
Е.Л. Справочник по восстановлению деталей - М.: Колос, 1981. -351 с.
. Схиртладзе
А.Г. Технология восстановления гладких и шлицевых валов / А.Г. Схиртладзе //
Ремонт, восстановление, модернизация. -2002. -№5. -с. 18-21.
. Проектирование
технологических процессов механической обработки в машиностроении: Учеб.
Пособие / В.В. Бабук, В.А. Шкред, Г.П. Кривко, А.И. Медведев; Под ред. В.В.
Бабука. - Мн.: Выш. шк., 1987. - 255 с.: ил.
. Горбацевич
А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения - Мн.:
Выш. шк., 1983. -256 с., ил.
. Оформление
технологической документации в курсовых и дипломных проектах. Методические
указания / Составитель В.И. Романенко. - Мн.: БНТУ, 2009. - 82 с.
. Справочник
технолога-машиностроителя. В 2-х т. Т. 1 / Под ред. А.Г. Косиловой и Р.К.
Мещерякова. - 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. 656 с., ил.
. Справочник
технолога-машиностроителя. В 2-х т. Т. 2 / Под ред. А.Г. Косиловой и Р.К. Мещерякова.
- 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. 496 с., ил.
. Режимы
резания металлов: Справочник / Под ред. Ю.В. Барановского. - М.:
Машиностроение, 1972. - 408 с.
. Справочник
технолога авторемонтного производства / Под ред. Г.А. Малышева. - М.:
Транспорт, 1977. -432 с.
. Есенберлин
Р.Е. Восстановление автомобильных деталей сваркой, наплавкой и пайкой - М.:
Транспорт, 1994. -320 с.
19.
 .
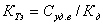 ,
 -
удельная себестоимость восстановления поверхности;
 - коэффициент долговечности
восстановленной поверхности;
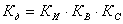 ,
 -
коэффициент износостойкости восстановленной поверхности детали;
 - коэффициент
выносливости восстановленной поверхности детали;
 - коэффициент
сцепления покрытия с основным металлом.
будет
минимальным, является оптимальным.
 , Æ55
 , М48х2-6hВибродуговая
наплавка в среде пара
 , Шлицы
6,22
 , Æ70
 Наплавка
под слоем флюса плавленым электродом
6Ra
0,63Точение, цементация, шлифование, шлифование
8
6Ra
0,63Точение, цементация, шлифование, шлифование
), (Æ55), (Шлицы
5,226), (Шлицы
6,22), (Æ70), (М48×2-6h).
),(Æ55), (Æ70),
).
),
), (Æ70).
 ), (Æ81,6
 ) продольными швами, а затем
 ), (Æ70),
 ) кольцевым швом.
), продольными швами, а затем
наплавить наружные
), (Æ70) кольцевым
швом.
), (Æ55).
), (Æ55), (Æ70 ).
), (Æ47,8
 ).
), (Æ55),
), (Æ70).
), (Æ70).
), (Æ55),
), (Æ70).
), (Æ70).
),(Æ55), (Æ70 ).
мм длиной
52 мм;
мм длиной 17
мм.
мм длиной
55 мм;
мм длиной
32,5 мм;
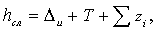
 - величина износа детали (принимаем
 );
 - допуск размера подготовленной к
восстановлению поверхности (подготовка поверхности - обтачивание однократное с
точностью IT12);
 - минимальные припуски на
последующую обработку, мм.

 - припуск на сторону на операции
точения, мм;
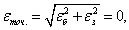 т.к.
 и
 - погрешности базирования и
закрепления соответственно.
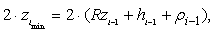
 - высота неровностей профиля,
полученная на предыдущем переходе, мм;
 - глубина дефектного слоя,
полученная на предыдущем переходе, мм;
 - суммарные пространственные
отклонения расположения поверхности, полученной на предыдущем переходе, мм.
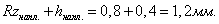

 - длина участка детали;
 - удельная
кривизна детали на 1 мм длины.
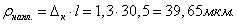

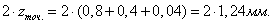
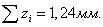
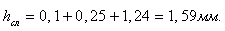
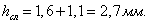
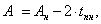
 - номинальный размер новой детали;
 - толщина покрытия, необходимая для
обеспечения нормальной работы детали.
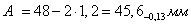
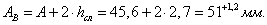
 , мм


.
- точение,
цементация, шлифование, шлифование.
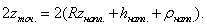
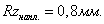

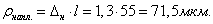 Принимаем

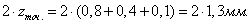
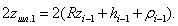
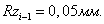
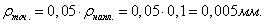
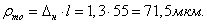 Принимаем
 .
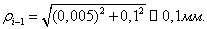

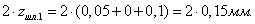
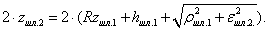
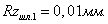

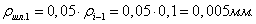
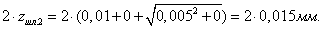
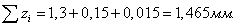

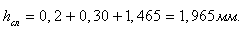

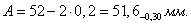
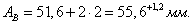
.
.Элемент
припуска, мм,
.
- точение,
цементация, шлифование.
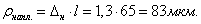 Принимаем
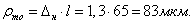 Принимаем .
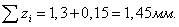
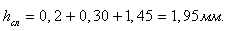
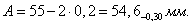
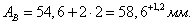
.
.Элемент
припуска, мм,
и шлицы
Эв.70x2,5x26 ГОСТ
6033-80.
- точение,
цементация, шлифование, шлифование.
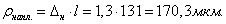 Принимаем

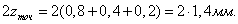
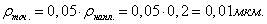
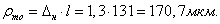 Принимаем
 .
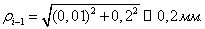
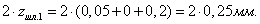
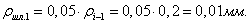
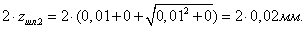
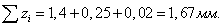
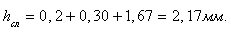

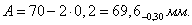
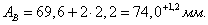
Элемент
припуска, мм,
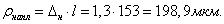 Принимаем

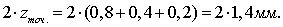
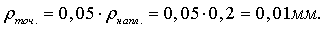
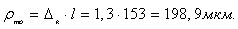 Принимаем
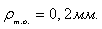
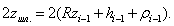
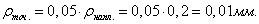
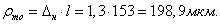 Принимаем .
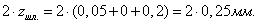
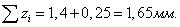
 тогда минимальная толщина
наплавленного слоя
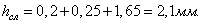 Принимаем

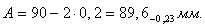
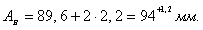
 Элемент
припуска, мм,
мм на длине
55мм, Æ70 на длине
32,5, шлиц Эв.70x2,5x26 ГОСТ
6033-80 длиной 77 мм, шлиц Эв.70x2,5x26 ГОСТ
6033-80 длиной 63 мм и шлиц Эв.90x3,5x24 ГОСТ
6033-80 длиной 46 мм, количество деталей в партии - 10 шт., базирование в
центрах.
 -
площадь заплавляемого сечения, см2;
 - длина наплавки,
см;
 - плотность
материала;
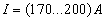 - сила тока;
 - коэффициент наплавки.
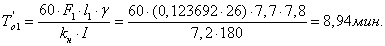
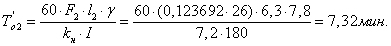
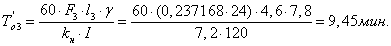
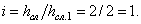
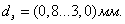 Принимаем

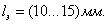 Принимаем

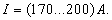
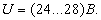
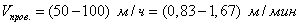 .
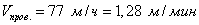
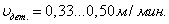

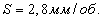
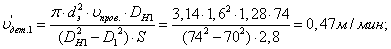
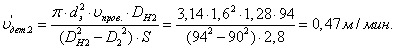
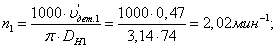
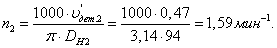
 и

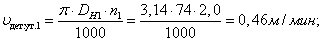
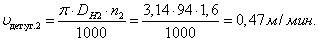
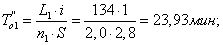
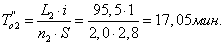
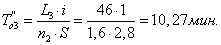
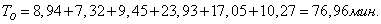
на длине 55
и Æ55 на длине
17, базирование в центрах.
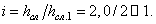
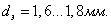 Принимаем
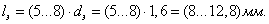

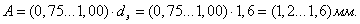 Принимаем

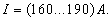

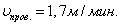
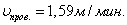
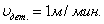
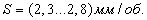 Принимаем
по
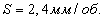
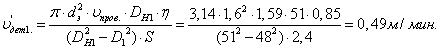
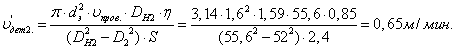
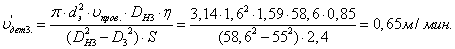
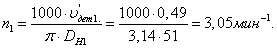
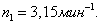
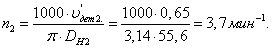

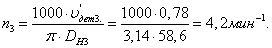

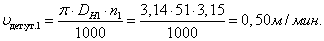
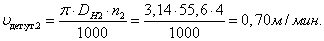
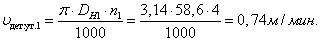
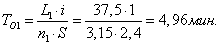
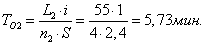
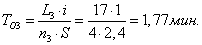


 -
эффективный годовой фонд времени работы единицы оборудования,
 .
 - годовой выпуск
продукции(150 шт).
 -
штучно-калькуляционное время на каждую механическую операцию.

 -
округленное в большую сторону расчетное значение


, мин
,мин


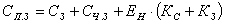
 -
основная и дополнительная зарплата с начислениями;
 -
часовые затраты по эксплуатации рабочего места;
 -
нормальный коэффициент экономической эффективности капитальных вложений
 );
 ,
 - удельные часовые капитальные вложения соответственно в станок и в здание.
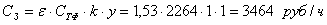
-
коэффициент, учитывающий дополнительную зарплату, начисление на социальное
страхование и приработок к основной зарплате в результате перевыполнения норм;  -
часовая тарифная ставка станочника-сдельщика соответствующего разряда;
 -
коэффициент учитывающий зарплату наладчика;
 -
коэффициент, учитывающий оплату рабочего при многостаночном обслуживании.
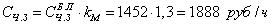
 -
практические часовые затраты на базовом рабочем месте;
 -
коэффициент, показывающий, во сколько раз затраты, связанные с работой данного
станка, больше, чем аналогичные расходы у базового станка.
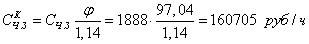
 - поправочный коэффициент:
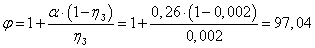
 -доля постоянных затрат в
себестоимости часовых на рабочем месте; - коэффициент загрузки
оборудования.
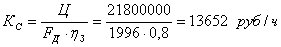
 - балансовая стоимость станка;
 -
действительный годовой фонд времени работы станка.
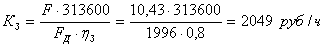
- производственная площадь,
занимаемая станком с учетом проходов,  :
 - площадь станка в плане;
 -
коэффициент учитывающий дополнительную производственную площадь проходов.
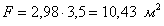
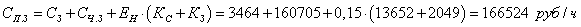
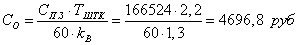
 - штучное время на операцию;
 -
коэффициент выполнения норм.
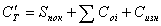
 -
стоимость материалов, применяемых для наплавки вала.
 - себестоимость
операций восстановления вала.
 - Стоимость
изношенной детали.

 -
масса нанесенного покрытия;
 - стоимость
материала покрытия;
- коэффициент
использования материала.

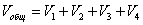
 - объем покрытия наносимого на
диаметр
 ;
 - объем покрытия наносимого на
шлицы
 ;
 - объем покрытия наносимого на
диаметр
 ;
 - объем покрытия наносимого на
диаметр
 ;
 - объем покрытия наносимого на
диаметр ;
 - объем покрытия наносимого на
диаметр
 ;
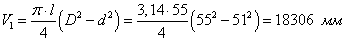
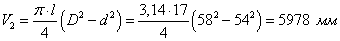
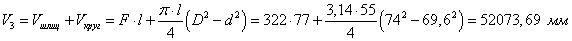
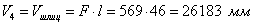
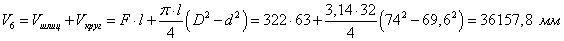
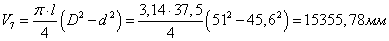
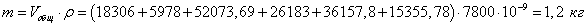
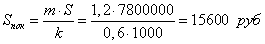
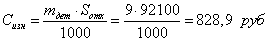
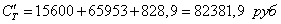

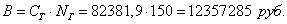
 - годовой объем выпуска, шт.
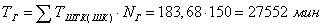
 - сумма штучного или
штучно-калькуляционного время по операциям, мин.
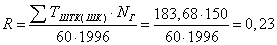
 .
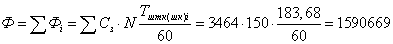 руб.
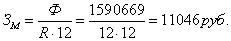
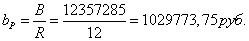
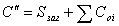
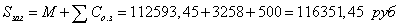
 - затраты на материал заготовки,
 -
технологическая себестоимость операций правки, калибрования прутков, разрезки
их на штучные заготовки, резка заготовок диаметром до 140 мм на ножницах
сортовых модели 1838 - 3258 руб/заг.; правка на полуавтоматах - 500 руб/заг.
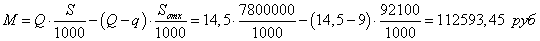
- цена 1 кг материала заготовки.
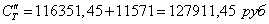
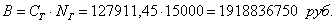
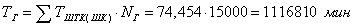
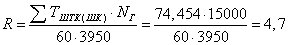
 .
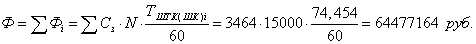
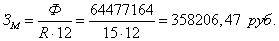
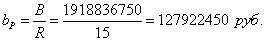
шт.
 , ч.

 , кг.
 , руб.
 , руб.
 , руб.
 , руб.
 , мин.
 , мин
 , ч
 , шт.
 .
 .
 .
 .
 в одну
смену.
 , руб.
 , руб.
 , руб.
 ;
 -
стоимость новой детали;
 - стоимость
восстановленной детали;
 - ресурс новой
детали;
 - ресурс
восстановленной детали.
 ,
-
коэффициент долговечности, принимаемый равным 0,8…1,0, для расчетов примем
 .