Контрольная работа: Технология получения катанных профилей
Технология получения катанных профилей
Содержание
Введение
Задание
1. Максимальное обжатие по условию захвата металла валками
2. Максимальное обжатие по мощности электродвигателя
3. Максимальное обжатие по прочности валков
4. Выбор максимального обжатия
5. Среднее обжатие за проход и число проходов
6. Предварительная схема обжатий
7. Окончательная схема обжатий
8. Длина раската и коэффициент вытяжки по проходам
9. Калибровка валков
Заключение
Библиографический список
Введение
Для получения прокаткой различных и иногда весьма сложных профилей калибры валков прокатных станов должны быть соответствующей формы.
Получение катаных профилей начинается с прокатки на блюминге (или слябинге) слитков, характеризующихся значительно меньшим поперечным сечением, поэтому для получения требуемых размеров и формы профиля слиток необходимо прокатывать в валках в несколько пропусков и получать заготовку сначала квадратного или прямоугольного сечения. Эта заготовка является исходным материалом для дальнейшей прокатки в готовый профиль.
Прокатка заготовки и сортовых профилей осуществляется на валках, у которых на бочке есть врезные углубления - ручьи.
Размеры и форма калибров валков рассчитывается с учетом возможного обжатия за каждый проход и заполнение металлом калибров.
Калибровкой валков называют последовательность калибров расположенных на валках прокатного стана и обеспечивающих получение профиля заданных размеров. В каждом калибре в зависимости от типа стана металл прокатывается за один или несколько проходов, в результате чего заготовка превращается в раскат требуемого сечения. В понятие калибровки включают также определение формы и размеров калибров и размещение их на валках прокатного стана.
катанный профиль калибр валок
Задание
Рассчитать режим обжатий при прокатке на обжимном реверсивном
стане для заданных условий:
Сечение слитка,
мм
400×450
Общая высота
слитка, мм
2500
Масса, кг
3532,5
Марка стали
У8
Сечение блюмов,
мм
200×220
Номинальный
диаметр валков, мм
850
Двигатели
Количество
2
Тип
МП5350-70
Температура, 0С
Начала прокатки
1200
Конца прокатки
1100
В соответствии с рекомендациями принимаем 2Нвр
(глубина вреза) для первого калибра (бочки валков) 115 мм, для остальных
калибров 215 мм. Зазор между буртами валков выбираем 15 мм. Тогда рабочий
диаметр валков составит:
в первом калибре Dр=Do-2Нвр-S=850-115-15=720 мм;
в остальных калибрах Dр=850-215-15=675 мм.
Определяем окружную скорость валков при средней частоте
вращения валков в момент захвата раската nу=30 об/мин по формуле:
в первом калибре
в остальных калибрах
По табл.2.1 (стр.26, [1]) допустимый угол захвата [α] составит:
при прокатке на гладкой бочке валков 22,730;
в калиброванных валках без насечки 26,010;
с насечкой 31,10.
Определяем максимальное обжатие в первом калибре по формуле:
Максимальное обжатие для остальных калибров в зависимости от
характеристики валков и их рабочего диаметра составит: для калиброванных валков
с углом захвата 26,010 - ∆Нmax α=62,78; для валков с насечкой и углом захвата
31,10 - ∆Нmax α=89,06
По табл. 2.2 (стр. 31, [1]) для двух электродвигателей
МП5350-70 находим:
мощность N=2*5350 кВт=10700 кВт;
номинальный крутящий момент Мн=2*730,6 кН*м
=1461,2 кН*м;
маховой момент якоря электродвигателя
GDя2=2*1686,8 кН*м2 =3373,6 кН*м2;
частота вращения электродвигателя n=70-120 об/мин;
допустимый коэффициент перегрузки Кп=2,5-2,75.
Допустимый момент электродвигателей:
Мдв. доп. =Кп*Мн=2,6*1461,2=3799,12
кН*м; (2.1)
Далее определяем:
приведённый маховой момент:
∑GD2=1,1* GDя2=1,1*3373,6 =3710,96 кН*м2; (2.2)
динамический момент при ускорении валков а=40 об/мин*с (для
предварительных расчётов рекомендуется принять 30-40 об/мин*с):
момент холостого хода
Мх. х. =0,035*Мн=0,035*1461,2=51,14 кН*м. (2.4)
Находим допустимый крутящий момент прокатки на валках блюминга Мпр.
доп. при η=0,95
(механический КПД при передаче крутящего момента от электродвигателя к рабочим
валкам без шестеренной клети) и θ=1 (коэффициент, учитывающий снижение
крутящего момента электродвигателя вследствие ослабления магнитного потока при
частоте вращения валков n больше
номинальной nН, принимаем n≈ nН):
Далее определяем ориентировочное значение контактного давления.
Размеры поперечного сечения слитка посередине Н0×В0=450×400 мм. Ориентировочное значение обжатия
составит:
∆Н=1,3*∆Нmax α=1,3*83,61=55,88 мм (2.6)
Относительное обжатие:
Скорость деформации при n≈ nН=70 об/мин и Rр=0,5 Dр=360 мм:
Для стали У8 находим: σод=88 МПа - базисное значение сопротивления деформации (по
данным учебно-методического пособия "Сопротивление деформации при
обработке металлов давлением" Пронина М.В., Тимофеев В. В.); коэффициенты:
температурный kt=0,548, степенной kε=1,4 и скоростной ku=0,51 при температуре 12000С.
Определяем сопротивление деформации:
σ= σод kt kε ku=88*0,51*1,07*0,82=34,43 МПа (2.9)
Находим длину очага деформации:
Фактор формы очага деформации Поскольку получившееся значение достаточно мало, можно принять nσ=1 (коэффициент напряженного состояния,
учитывающий влияние на контактное давление внешнего трения).
Находим nж - коэффициент, учитывающий влияние
внешних зон по отношению к геометрическому очагу деформаций:
Находим контактное давление по формуле:
р=nβnσnжσ, (2.11)
где nβ
- коэффициент, учитывающий
влияние среднего раската главного напряжения, т.е. влияние ширины раската (при
прокатке на блюминге можно принять примерно равным 1,15).
р=1,15*1*1,506*34,43=59,63МПа
Находим коэффициент плеча приложения равнодействующей по формуле:
Ψп=0,790-0,887* (lc /Нср) +0,444 (lc /Нср) 2; (2.12)
Ψп=0,790-0,887* (0,359) +0,444 (0,359) 2=0,5286
Находим длину очага деформации по формуле:
где fп - коэффициент трения в шейках валков (для текстолитовых
подшипников блюминга, работающих в тяжелых условиях, можно принять fп=0,05);
dш - диаметр шейки валка, dш≈0,55 D0=0,55*850=467,5 мм:
Определим максимальное обжатие по мощности электродвигателя по
формуле:
Принимаем максимальное обжатие по мощности электродвигателя ∆Нmax N=330 мм.
Для блюминга 850 принимаем бочки валков L=2,3 м, длину шейки l≈dш=467,5 мм, ширину крайнего
бурта Вσ=105 мм, ширину калибра
по дну Вд≈В0=0,4 мм, ширину калибра по буртам при
выпуске калибра tgφ=0,3, ширину вреза рассчитаем
по формуле
Ввр=Вд+ (tgφ*2Hвр) =400+ (0,3*115) =434,5мм.
Тогда получим c=l/2+Bд+Ввр/2=467,5/2+115+400/2=566 мм.
Для остальных кованых валков принимаем допустимое напряжение
на изгиб [σ] =125 МПа.
Находим допустимое усилие прокатки по формуле:
Определяем максимальное обжатие по прочности валков при р=59,63
МПа и Вср≈В0=400 мм по формуле:
В результате расчетов получили значения ∆Нmax:
по условию захвата раската валками ∆Нmax α=55,88 мм;
по мощности электродвигателя ∆Нmax N=327,3 мм;
по прочности валков ∆Нmax р=524,36 мм.
Окончательно принимаем ∆Нmax =55 мм.
Среднее обжатие за проход ∆Нср определяем по
формуле:
∆Нср = (0,8÷0,9) ∆Нmax; (5.1)
В этой формуле числовой коэффициент принимают в зависимости
от формы сечения слитка и блюма: 0,8 - если слиток и блюм имеют одинаковые
сечения; 0,9 - если слиток и блюм имеют разные сечения.
∆Нср=0,8*55=44 мм.
Находим число проходов, необходимое для прокатки блюмов
сечением 200×220 мм при Н0×В0=450×400 мм:
Принимаем число проходов nпр=11 и уточняем среднее обжатие за проход ∆Нср=89,4
мм.
Составляем предварительную схему обжатий в соответствии с
рекомендациями, изложенными выше. Принимаем первую кантовку после второго
прохода.
Предварительная схема обжатий при прокатке блюмов сечением 200×220 из слитка Таблица 1. Предварительная схема обжатий при прокатке блюмов
сечением 200×220 на блюминге 850.
Номер прохода
Номер калибра
Н×В, мм
∆Н, мм
∆В, мм
В/Н
0
450×400
1
I
395×405
55
5
2
340×410
55
5
1,21
Кантовка
3
I
360×350
50
10
4
310×360
50
10
1,16
Кантовка
5
I
310×320
50
10
6
260×330
50
10
1,27
Кантовка
7
II
290×275
40
15
8
250×290
40
15
1,16
Кантовка
9
II
240×265
50
15
10
200×280
40
15
1,4
Кантовка
11
III
240×220
40
20
12
200×240
40
20
1,2
Кантовка
13
IV
200×220
40
20
Составляем окончательную схему обжатий с учётом расчёта
уширения по кривым А.Ф. Головина (стр 37, [1]). Результаты уширения приведены в
таблице 2.
Таблица 2. Результаты уширения по методу А.Ф. Головина при
прокатке блюмов сечением 200×220 на блюминге 850.
Номер прохода Номер калибра Рис.2.6 [2] ∆В, мм
расчётное
принятое
1
I
-
-
-
-
-
-
-
5
2*
-
-
-
-
-
-
-
5
3
134,1640786
345
385
0,388
1,115
0,14
7
10
4*
134,1640786
355
335
0,377
0,943
0,135
6,75
10
5
I
134,1640786
315
335
0,425
1,063
0,15
7,5
10
6*
134,1640786
325
285
0,412
0,876
0,13
6,5
10
7
II
111,3552873
267,5
310
0,416
1,158
0,25
10
10
8*
111,3552873
282,5
255
0,394
0,902
0,139
5,56
10
9
II
124,498996
257,5
265
0,483
1,029
0,16
8
10
10*
111,3552873
272,5
245
0,408
0,899
0,138
5,52
10
11
III
111,3552873
210
260
0,530
1,238
0,161
6,44
10
12*
111,3552873
230
200
0,484
0,869
0,165
6,6
10
13
IV
111,3552873
210
220
0,530
1,047
0, 19
7,6
10
Окончательная схема обжатий при прокатке блюмов сечением 200×220 из слитка Таблица 3. Окончательная схема обжатий при прокатке блюмов
сечением 200×220 на блюминге 850.
Номер прохода
Номер калибра
Н×В, мм
∆Н, мм В/Н
0
450×400
1
I
395×405
55
5
2
340×410
55
5
1,21
Кантовка
3
I
360×350
50
10
4
310×360
50
10
1,16
Кантовка
5
I
310×320
50
10
6
260×330
50
10
1,27
Кантовка
7
II
290×270
40
10
8
250×280
40
10
1,12
Кантовка
9
II
250×260
30
10
10
220×270
30
10
1,23
Кантовка
11
III
240×230
30
10
12
210×240
30
10
1,14
Кантовка
13
IV
200×220
40
10
В первом и втором проходах длину раската принимаем равной
длине слитка - 2,5 м. Площадь поперечного сечения раската для четвёртого
прохода составит:
Площади поперечного сечения раската по проходам приведены в
таблице 4.
Объём обжатого металла находится по формуле:
где γ - плотность
обжатого металла, равная 7850 кг/м3,Gсл - масса
слитка.
Длину раската можно найти по формуле:
где (ω1) m, (Н1) m и (B1) m - соответственно площадь поперечного сечения,
высота и ширина раската после прохода m.
В четвёртом проходе длина раската составит: 4,032 м
Коэффициент вытяжки в четвёртом проходе составит:
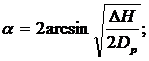
Угол захвата α выводим из формулы:
∆Н=2Dрsin2α/2; (8.3)
и получаем:
для четвёртого прохода:
Результаты расчётов длины раската L1,
коэффициентов вытяжки λ, углов
захвата α и
показания циферблата S по проходам
для других проходов приведены в таблице 4.
Таблица 4. Длина раската L1, коэффициенты вытяжки λ, углы захвата α и показание циферблата S по проходам.
Номер прохода
Н×В, мм
ω1, м2
L1, м
λ
α, град
S, мм
0
450×400
1
395×405
-
2,5
1
22,54
280
2*
340×410
-
2,5
1
22,54
225
3
360×350
0,126
3,571429
1,106349
21,48
245
4*
310×360
0,1116
4,032258
1,129032
21,48
195
5
310×320
0,0992
4,53629
1,125
21,48
195
6*
260×330
0,0858
5,244755
1,156177
21,48
145
7
290×270
0,0783
5,747126
1,095785
19,82
170
8*
250×280
0,07
6,428571
1,118571
19,82
130
9
250×260
0,065
6,923077
1,076923
17,15
130
10*
220×270
0,0594
7,575758
1,094276
17,15
100
11
240×230
0,0552
8,152174
1,076087
17,15
120
12*
210×240
0,0504
8,928571
1,095238
17,15
90
13
200×220
0,044
10,22727
1,145455
19,82
80
* После этого
прохода производят кантовку
Определяем размеры калибров и составляем эскизы валков в
соответствии с рекомендациями [1].
Рекомендуемая глубина ручья Нвр = (0,2÷0,3) Нmin, где Нmin - минимальная высота
раската при прокатке в данном калибре, составляет:
во 2-ом калибре Нвр = (0,2÷0,3) 220=44÷66 мм;
в 3-м калибре Нвр = (0,2÷0,3) 210=42÷63 мм;
С целью сокращения числа ступеней станинных роликов примем у
2 и 3 калибров глубину ручьёв одинаковой Нвр =60мм или 2Нвр =120
мм.
Глубина ручья у первого калибра принята, как указывалось
выше, 57,5 мм, следовательно, 2Нвр =115 мм.
Определим размеры 2-ого калибра.
Ширина калибра по дну ручья: Вд=В0min- (0÷10 мм), где В0min - минимальная ширина
раската, задаваемого в калибр.
Вд=260-10=250 мм.
Ширина калибра по буртам:
Ввр=В1max+ (5÷10 мм),
где В1max - максимальная ширина
раската после прокатки в калибре.
Ввр=260+10=270 мм.
Выпуск калибра Радиусы закругления r1=r2= (0,07÷0,1) Вд=17,5÷25 мм.
Принимаем r1=r2=25 мм.
Определим размеры 3-его калибра.
Ширина калибра по дну ручья: Вд=220-5=215 мм
Ширина калибра по буртам: Ввр=230+5=235 мм.
Выпуск калибра Радиусы закругления r1=r2= (0,07÷0,1) Вд=15,05÷21,5 мм.
Принимаем r1=r2=20 мм.
Определим размеры 4-ого калибра. Ширина калибра по дну ручья: Вд=220
мм. Выпуск калибра принимаем равным 10%, тогда ширина калибра по буртам равна
Ввр= Вд+2Нврtgφ=220+120·0,1=232 мм.
Радиусы закругления r1=r2= (0,1÷0,12) Н=20÷24 мм.
Принимаем r1=r2=20 мм.
Ширина первого калибра по буртам определена по разности между
длиной бочки валков и шириной буртов:
Ввр=2300- (270+235+232) - 2·120-3·90=1053 мм;
Ширина первого калибра по дну при выпуске tgφ=0,3 составит:
Вд=Ввр-2tgφ·Нвр=1053-2·0,3·57,5=1018,5
мм
Радиусы закругления принимаем r1=r2=30 мм.
Показание циферблата: для первого прохода S=H1-2Hвр=395-115=280 мм, для второго прохода S=340-115=225 мм. Показание циферблата для других проходов
указаны в таблице 4.
В данной курсовой работе был произведен предварительный
расчет обжатий металла на стане 850 валками, с учетом характеристик двигателей,
валков и свойств металла заготовки. Для этого использовали метод
термомеханических коэффициентов, а также экспериментальные данные В.А.
Тягунова, по методу А.И. Целикова определили контактные давления.
Получили требуемую заготовку нужных размеров, которая в
дальнейшем может использоваться для прокатки сортовых и фасонных профилей.
1.
Калибровка прокатных валков. Смирнов В.К., Шилов В.А., Инатович Ю.В. Учебное
пособие для вузов. - М.: Металлургия, 1987.
.
Сопротивление деформации при обработке металлов давлением: Учеб. - метод.
пособие /М.В. Пронина, В.В. Тимофеев. - Нижний Тагил: НТИ (ф) УГТУ-УПИ, 2005.
1.
Максимальное обжатие по условию захвата металла валками
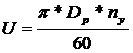 , (1.1)
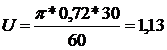 м/с;
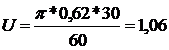 м/с.
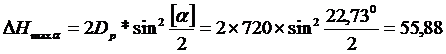 мм (1.2)
2.
Максимальное обжатие по мощности электродвигателя
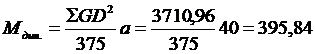 кН*м; (2.3)
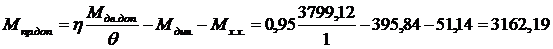 кН*м
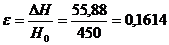 (2.7)
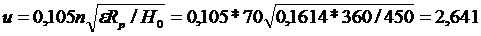 (1/с) (2.8)
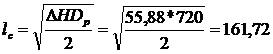 мм (2.10)
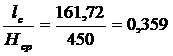 .
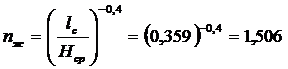
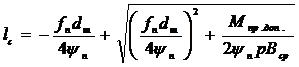 , (2.13)
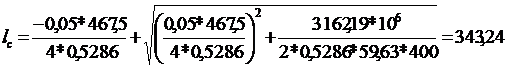 мм
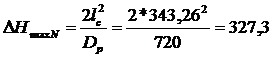 мм (2.14)
3.
Максимальное обжатие по прочности валков
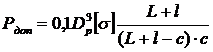 ; (3.1)
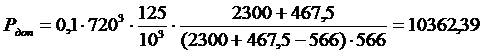 кН.
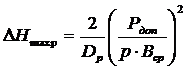 ; (3.2)
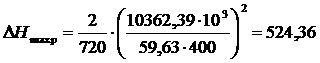 мм.
4. Выбор
максимального обжатия
5. Среднее
обжатие за проход и число проходов
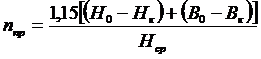 ; (5.2)
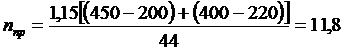 .
6.
Предварительная схема обжатий
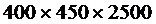 мм массой 3532,5 кг на блюминге 850
приведена в таблице 1.
7.
Окончательная схема обжатий
 , ммВср=В0+∆В/2,ммНср=Н0-∆Н/2,ммLср/ВсрНср/Вср∆В/∆Н
мм массой 3532,5 кг на блюминге 850 приведена в таблице 3.
8. Длина
раската и коэффициент вытяжки по проходам
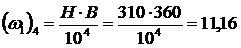 дм2
 (8.1)
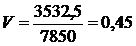 м3
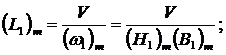 (8.2)
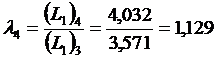

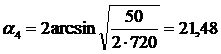 град
9. Калибровка
валков
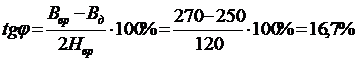
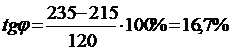
Заключение
Библиографический
список