Курсовая работа (т): Термическая обработка зубчатого колёса
Термическая обработка зубчатого колёса
Содержание
Введение
1. Анализ условий работы материала в изделии и комплекс технических требований к нему
. Поиск и обоснование выбора материала на основе заданных параметров прочности и пластичности
. Выбор методов и оборудования для определения структуры и свойств, контроля качества термообработки
. Установление режимов при термообработке, обеспечивающих достижение заданных свойств
. Анализ возможных дефектов при термообработке и способы их предотвращения или устранения
. Оценка показателей выбранного материала
Заключение
Список литературы
Введение
Общая современная тенденция в машиностроении -
стремление к снижению материалоемкости конструкций, увеличению мощности,
быстроходности и долговечности машины. Эти требования приводят к необходимости
уменьшения массы, габаритов и повышения нагрузочной способности силовых
зубчатых передач. Материалы для изготовления зубчатых колес в машиностроении -
стали, чугуны и пластмассы; в приборостроении зубчатые колеса изготовляют также
из латуни, алюминиевых сплавов и др. Выбор материала определяется назначением
передачи, условиями ее работы, габаритами колес и даже типом производства
(единичное, серийное или массовое) и технологическими соображениями. Основные
материалы для изготовления зубчатых колес - термообработанные углеродистые и
легированные стали, обеспечивающие высокую объемную прочность зубьев, а также
высокую твердость и износостойкость их активных поверхностей. Правильный выбор
материала способствует улучшению качества зубчатых колес, увеличивает срок их эксплуатации,
повышает надежность.
1. Анализ условий работы материала в изделии и комплекс технических требований к нему
зубчатый колесо термообработка дефект
Для того, чтобы правильно найти и выбрать материал необходимо оценить эксплуатационные, технические, технологические и экономические требования. Главным критерием выбора являются эксплуатационные характеристики.
В зависимости от условий выполняемой работы и назначения к зубчатым передачам предъявляются следующие требования:
а) высокая износостойкость рабочих поверхностей зубьев, достигаемая за счет применения высококачественных легированных сталей, термической и химико-термической обработки, механического упрочнения, отделки поверхности;
б) бесшумность и плавность работы, точность передачи движений, достигаемые точностью изготовления профиля зубьев, их отделкой и устранением эксцентричности зубчатых венцов;
в) достаточный коэффициент полезного действия;
г) высокая усталостная прочность зубьев, достигаемая их тщательной обработкой, термическим, механическим, термомеханическим упрочнением, отделкой.
Перечисленные требования объясняются высокими окружными скоростями, контактными давлениями, изгибающими циклическими нагрузками.
В процессе работы зубья подвергаются действию изгибных нагрузок, вызывающих излом ножки зуба; поверхность зубьев подвергается действию относительно больших контактных давлений и истиранию, приводящих к выкрашиванию и износу. Для улучшения эксплуатационных свойств рабочие поверхности зубьев в большинстве случаев должны иметь высокую поверхностную твердость (HRC 58-62) при относительно вязкой и пластичной сердцевине, обеспечивающей повышенную прочность при циклических и ударных нагрузках. В ряде случаев зубчатые колеса работают в менее жестких и тяжелых условиях, вследствие чего требования к их изготовлению также ниже.
Характер технологического процесса обработки зубчатых колес зависит от требуемой точности, качества поверхности и термической обработки зубчатого колеса. Технологический процесс изготовления зубчатого колеса можно разделить на четыре основных этапа: 1) черновая и чистовая обработка заготовки; 2) нарезание зубьев; 3) термическая обработка; 4) отделочные и доводочные операции после термической обработки.
Зубчатые колеса с наружным диаметром 50-55 мм и более изготовляются из поковок и штамповок на станках патронного типа с предварительной обработкой отверстия. Это значит, что материал должен обладать хорошими литейными свойствами и хорошо поддаваться обработке давлением. Стоит подытожить основные требования к материалам - это прочность поверхностного слоя, достаточное сопротивление истиранию, прочность при изгибе, возможность получения достаточной прочности и чистоты поверхности.
Так как рассматривается зубчатое колесо в условии износа с малой контактной нагрузкой, используются колеса с твердостью по Бринеллю ≤ 350 НВ, зубья которых хорошо прирабатываются.
Основная цель любого вида термической обработки зубчатых колес состоит в обеспечении твердой, износостойкой поверхности зуба при сохранении мягкой и вязкой сердцевины для восприятия ударных нагрузок.
При выборе стали для изготовления зубчатых колес необходимо учитывать ее стоимость, обрабатываемость, прокаливаемость и деформацию колеса при термической обработке. Так как основным элементом зубчатого колеса является зуб, применяемые стали и методы упрочнения должны обеспечивать высокую контактную и усталостную прочность, прочность при изгибе, ударе и износостойкость зуба[1].
2. Поиск и обоснование
выбора материала на основе заданных параметров прочности и пластичности
На основе анализа условий работы и комплекса требований к ним можно рассмотреть в качестве материала следующие марки сплавов: 50, 45Х, 20ХН3А, 30ХГТ.
Химический состав указанных сталей:
Таблица 1 - Химический состав для стали 50, % (ГОСТ 1050 - 74)
|
С |
Si |
Mn |
Cr |
S |
P |
Cu |
Ni |
As |
|
|
|
|
Не более |
|||||
|
0,47 - 0,55 |
0,17 - 0,37 |
0,50 - 0,80 |
0,25 |
0,040 |
0,035 |
0,25 |
0,25 |
0,08 |
Таблица 2 - Химический состав для стали 45Х, % (ГОСТ 4543 - 71)
|
С |
Si |
Mn |
Cr |
P |
S |
Cu |
Ni |
|
|
|
|
|
Не более |
|||
|
0,41 - 0,49 |
0,17 - 0,37 |
0,50 - 0,80 |
0,80 - 1,10 |
0,035 |
0,035 |
0,3 |
0,3 |
Таблица 3 - Химический состав для стали 20ХН3А, % (ГОСТ 4543 - 71)
|
C |
Si |
Cr |
Ni |
P |
S |
Cu |
|
|
|
|
|
|
|
Не более |
||
|
0,27 - 0,33 |
0,3 - 0,6 |
0,17 - 0,37 |
0,6 - 0,9 |
2, 75 - 3,15 |
0,025 |
0,025 |
0,3 |
Таблица 4 - Химический состав стали 30ХГТ, % (ГОСТ 4543 - 71)
|
C |
Si |
Mn |
Cr |
Ti |
S |
P |
Cu |
Ni |
|
|
|
|
|
|
Не более |
|||
|
0,24 - 0,32 |
0,17 - 0,37 |
0,8 - 1,1 |
1,0 - 1,3 |
0,03 - 0,09 |
0,035 |
0,035 |
0,30 |
0,30 |
Механические свойства в состоянии поставки
образцов представленных марок стали с сечением до 100 миллиметров приведены в
таблице 5.
Таблица 5.
|
Показатели Марка |
σв, МПа |
σ0,2, МПа |
δ, % |
ψ, % |
КСU, Дж\см2 |
HB |
|
50 |
570 |
315 |
17 |
38 |
39 |
167 - 207 |
|
45X |
590 |
345 |
18 |
45 |
59 |
174 - 217 |
|
20XH3A |
735 |
590 |
14 |
45 |
59 |
235 - 277 |
|
30ХГТ |
1080 |
780 |
12 |
35 |
300 |
Сталь 50 - среднеуглеродистая качественная сталь. Поставляется в виде сортового проката, в том числе и фасонного, калиброванного прутка. Также в виде поковки и кованной заготовки. В промышленности используется для изготовления зубчатых колес, прокатных валков, осей, малонагруженных пружин и рессор. Данная сталь является трудносвариваемой, не склонна к отпускной хрупкости, малая склонность к поражению флокенами. Прокаливаемость стали 50 сравнительно не большая.
Сталь 45Х - сталь конструкционная легированная. Используется для изготовления валов, шестерней, шатунов и других деталей к которым предъявляются требования повышенной твердости, износостойкости, прочности и работающих при незначительных ударных нагрузках. Данная марка стали является трудносвариваемой, склонной к поражению флокенами и появлению отпускной хрупкости.
Сталь 20ХН3А - сталь конструкционная легированная. Вид поставки: сортовой прокат, в том числе и фасонный (калиброванный пруток, шлифованный пруток, поковки и кованые заготовки). Используется в промышленности для изготовления таких деталей, как шестерни, валы, втулки, муфты и других цементуемых деталей, к которым предъявляются требования высокой прочности, пластичности и вязкости сердцевины и высокой поверхностной твердости, работающей под действием ударных нагрузок и при отрицательных температурах. Сталь ограниченно свариваемая, флокеночувствительна и склонна к отпускной хрупкости.
Сталь 30ХГТ - сталь конструкционная
легированная. Вид поставки: сортовой прокат, в том числе и фасонный
(калиброванный пруток, шлифованный пруток). Используется в промышленности для
изготовления улучшаемых и цементуемых деталей, от которых требуется высокая
прочность, вязкая сердцевина и высокая поверхностная твердость, работающих при
больших скоростях и повышенных удельных давлениях под действием ударных
нагрузок. В частности, для зубчатых колес коробки передач грузовых автомобилей,
раздаточных коробок главной передачи автомобилей и автобусов. Сталь склонная к
отпускной хрупкости, свариваемость ограничена, флокенонечувствительна[2].
3. Выбор методов и
оборудования для определения структуры и свойств материала, контроля качества
термической обработки
С целью определения структуры и свойств сплавов необходимо провести: металлографические и рентгенографические исследования, а также испытания на растяжение, ударную вязкость и прокаливаемость.
Металлографические исследования - это комплекс испытаний и аналитических мероприятий, направленных на изучение макроструктуры и микроструктуры металлов, исследование закономерностей образования структуры и зависимостей влияния структуры на механические, электрические и другие свойства металла (сплава).
Изучение микроструктуры шлифа в нетравленом виде, т. е. после полирования и промывки. В этом случае в поле зрения микроскопа можно заметить отдельные, обычно небольшие, темные участки, которые могут представлять неметаллические включения, мелкие поры, структурные составляющие. Макро- и микроанализ, применяемый в техническом диагностировании, позволяет своевременно выявить дефекты металла, которые могут понизить эксплуатационные свойства и надёжность изделий в работе.
Рентгенография материалов - область
исследований, занимающаяся решением разнообразных задач материаловедения на
основе рентгенографической дифракции. Рентгенография материалов исследует как
равновесные, так и неравновесные состояния материалов, изучает их
кристаллическую структуру, фазовый состав и его изменения, строит фазовые
диаграммы, анализирует состояние деформированных (или после каких-либо других
воздействий) материалов, процессы упорядочения и явления ближнего порядка.
Рентгенография материалов осуществляется с помощью получаемых в рентгеновских
камерах рентгенограмм моно- или поликристаллических образцов или регистрацией
распределения рассеянного рентгеновского излучения
<#"794783.files/image001.jpg">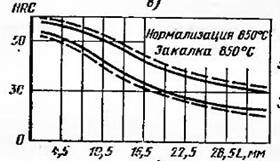
в) г)
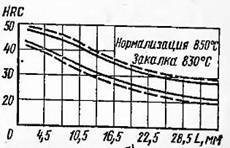
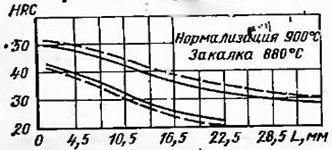
Рисунок 1 - Прокаливаемость сталей
для: а) 50; б) 45Х; в) 20ХН3А; г) 30ХГТ
5. Анализ
возможных дефектов при термообработке и способы их предотвращения или
устранения
В легированной конструкционной стали могут наблюдаться все те металлургические дефекты, которые свойственны и нелегированной стали, но встречаются также и присущие только ей пороки. Вообще же легированная конструкционная сталь более склонна к порокам любого вида, чем нелегированная. Так, в результате легирования возрастает склонность к образованию крупной первичной структуры, возрастают трудности удаления из металла газов и неметаллических включений вследствие увеличения вязкости жидкого сплава, увеличивается склонность к образованию трещин в связи с понижением теплопроводности и т.п. Поэтому получить доброкачественную легированную конструкционную сталь обычно труднее, чем нелегированную. Среди пороков, встречающихся главным образом в легированной конструкционной стали, остановимся на двух - шиферном изломе и флокенах.
Шиферным называется вид излома
кованой или катаной стали, характеризующийся резко выраженным слоистым
строением. По внешнему виду этот излом напоминает излом сухого слоистого дерева
и является одним из наиболее часто наблюдаемых пороков конструкционной стали. Шиферный
излом по мере его развития сопровождается резким ухудшением сжатия и ударной
вязкости стали (на поперечных образцах). Сталь, имеющую ясно выраженный
шиферный излом, обычно считают некондиционной. Полагают, что причиной шиферного
излома является пористость, возникающая в стали в результате выделения во время
затвердевания растворенных в жидкой стали газов. При последующей ковке или
прокатке возникшие поры удлиняются и при разрушении стали они обнаруживаются в
виде мелких расслоений, создающих мелкослоистый вид излома. Другой причиной
появления шиферности стали обычно считают повышенное загрязнение стали
неметаллическими включениями. Присутствие в стали вытянутых при горячей
обработке давлением шлаковых включений усиливает слоистость и, следовательно, склонность
стали к шиферному излому[4].