Курсовая работа (т): Участок тепловлажностной обработки многопустотных плит перекрытий ПК 27.15-8
Участок тепловлажностной обработки многопустотных плит перекрытий ПК 27.15-8
Министерство образования и науки Российской Федерации
ФГАОУ ВПО «Уральский федеральный университет имени первого Президента России Б.Н. Ельцина»
Институт материаловедения и металлургии
Департамент строительного материаловедения
Кафедра технологии вяжущих материалов
и строительных изделий
КУРСОВОЙ ПРОЕКТ
УЧАСТОК ТЕПЛОВЛАЖНОСТНОЙ ОБРАБОТКИ
МНОГОПУСТОТНЫХ ПЛИТ ПЕРЕКРЫТИЙ ПК 27.15-8
Руководитель
доцент, к.т.н. Б.А. Фетисов
Студент
гр. Мт-401204
Ю.М. Карташова
Екатеринбург 2014
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
. ГОРИЗОНТАЛЬНЫЕ ЩЕЛЕВЫЕ ПРОПАРОЧНЫЕ КАМЕРЫ
. ТЕХНОЛОГИЧЕСКИЙ РАСЧЕТ
. МАТЕРИАЛЬНЫЙ РАСЧЕТ
. ТЕПЛОТЕХНИЧЕСКИЙ РАСЧЕТ
. ПОКАЗАТЕЛИ ТЕПЛОВОЙ ЭКОНОМИЧНОСТИ УСТАНОВКИ
ВЫВОД
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
ВВЕДЕНИЕ
Твердение бетона при повышенной температуре - один из основных процессов производства сборного железобетона. Конечной целью тепловой обработки в большинстве случаев является получение не полной проектной прочности бетона, а только ее доли, как правило, 70% проектной. Это даёт возможность выполнять дальнейшие производственные операции (распалубливание, передачу усилия натяжения арматуры на бетон и др.). После тепловой обработки изделия отправляют на склад готовой продукции, а затем на строительную площадку, где они достигают проектной прочности. В некоторых случаях (сложный монтаж, низкая температура, немедленная загрузка и т. п.) отпускная прочность бетона должна соответствовать проектной.
Ускоряющий эффект теплового воздействия оценивают по абсолютной прочности бетона в конце обработки, характеризующей степень ускорения твердения бетона по сравнению с твердением его в нормальных температурно-влажностных условиях (температура 20±2°С, относительная влажность - не менее 90%).
Эффективность тепловой обработки оценивают и по относительной прочности бетона прошедшего тепловую обработку, в сравнении с бетоном, твердевшим в нормальных условиях в течение 28 суток. Относительная прочность характеризует степень полноты использования вяжущего при тепловой обработке. Показатель 28 - суточной относительной прочности бетона, прошедшего тепловую обработку, дает возможность оценить положительные и отрицательные стороны воздействия высокие температур на бетон.
Длительность тепловой обработки составляет 70-80% общей продолжительности технологического цикла, чем короче сроки тепловой обработки, тем больше оборачиваемость форм, формовочных и тепловых установок, меньше удельный расход тепла на обработку изделий. В связи с этим очень важно интенсифицировать процесс твердения бетона, что можно осуществить технологическими и химическими способами.
Режимом тепловлажностной обработки называется совокупность условий окружающей среды, т. е. температуры влажности и давления, воздействующих на изделие в течение определенного времени и обусловливающих оптимальную для данного изделия скорость процесса твердения.
Режим тепловой обработки включает в себя параметры периодов подогрева, изотермического прогрева (при максимальной температуре) и охлаждения. Он характеризуется длительностью каждого периода, максимальной температурой изотермического прогрева и влажностью среды. Режимы могут быть жесткими и мягкими.
Жестким режимам отвечают жесткие условия структурообразования бетона: короткое предварительное выдерживание свежеотформованных изделий, быстрый подъем температуры, высокая температура изотермического прогрева, недостаточно влажная среда, немедленная распалубка и т. д.
Мягкие режимы сочетают длительное предварительное выдерживание, медленный подъем температуры, низкую температуру изотермического прогрева, влажную среду и т. д.
При назначении режима тепловой обработки бетона руководствуются такими соображениями:
· предварительное выдерживание свежеотформованного бетона должно быть тем короче, чем быстрее наступают сроки схватывания цементного теста;
· изделия следует прогревать тем медленнее, чем подвижнее бетонная смесь, из которой они изготовлены, короче предварительное выдерживание, больше их массивность и модуль открытой поверхности;
· продолжительность изотермического прогрева нужна тем большая, чем выше требуемая прочность бетона при прочих постоянных параметрах;
· максимальная температура изотермического прогрева зависит от вида применяемого цемента;
· изделия охлаждаются тем дольше, чем они массивнее, причем из легкого бетона медленнее, чем из тяжелого.
Кроме того, в арматуре армированных конструкций потери предварительного напряжения от температурных перепадов не должны превышать величин, установленных нормативными документами. На длительность тепловой обработки также оказывает влияние массивность изделий. С увеличением массивности возрастает температурный перепад между наружными и внутренними слоями бетона, увеличивается величина температурных напряжений и вероятность возникновения температурных деформаций.
Изделия, к которым предъявляются высокие требования по долговечности, обрабатывают по мягким режимам, включающим предварительное выдерживание, медленный подъем температуры на 10-15°С в 1ч. и изотермический прогрев при температуре не выше 80 °С с последующим медленным охлаждением не более чем на 15 °С в час.
Режим тепловой обработки устанавливают сопоставлением всех технико-экономических показателей производства сборного железобетона. Работу тепловых установок организуют в три смены, даже когда формовочный цех работает в две смены.
Тепловлажностная обработка бетона, железобетона и силикатных изделий является заключительной стадией технологического процесса, исключая отделку. Это наиболее длительный и ответственный процесс технологии. Поэтому правильная организация такого процесса и выбор конструкции установок, в которых он протекает, во многом определяют качество, готовой продукции.
Конструкции тепловых установок в зависимости от технологического назначения разнообразны. При изучении конструкций тепловых установок необходимо основное внимание обращать на создаваемые в них условия тепло- и массообмена, сравнивать их достоинства и недостатки.
Важнейшими показателями, определяющими как режимы изготовления изделий, так и их эксплуатационные свойства, являются теплофизические свойства бетонов.
Тепловые установки или специальные посты, на которых осуществляют тепловую обработку железобетонных изделий, по режиму работы могут быть периодическими (ямные и туннельные камеры, автоклавы, кассеты, термоформы, термопосты, установки для электрообработки) или непрерывными (вертикальные и горизонтальные камеры, водные конвейеры).
Методы тепловой обработки, применяемые на комбинатах и заводах по производству сборного железобетона, различают так:
· по виду теплоносителя (прогрев паром, горячим воздухом или дымовыми газами, горячей или перегретой водой, парогазовой смесью, высококипящими жидкостями и электрической энергией);
· по способу воздействия теплоносителя на бетон (непосредственное соприкосновение теплоносителя и бетона, соприкосновение через поверхности нагрева или через газовую среду);
· по кратности воздействия высоких температур (одно- и двух стадийная тепловая обработка), и по режиму действия (периодические и непрерывные).
Преимущества горизонтальных камер туннельного типа: возможность
механизации и автоматизации тепловой обработки изделий; пониженный расход тепла
вследствие однократного нагрева ограждающих конструкций и использования тепла
охлаждающихся изделий; высокий коэффициент использования оборудования. Однако
туннельные камеры дороги и занимают большие производственные площади.
1. ГОРИЗОНТАЛЬНЫЕ ЩЕЛЕВЫЕ ПРОПАРОЧНЫЕ КАМЕРЫ
В конвейерной технологии производства сборного железобетона в сочетании с вертикально, наклонно- и горизонтально замкнутыми тележечными конвейерами применяют одно- или многоярусные горизонтальные камеры тепловой обработки. Изделия, находящиеся на поддонах-вагонетках, проходят тепловлажностную обработку в камерах, расположенных параллельно формовочному конвейеру на уровне пола цеха, ниже или выше его, а подаются в камеру соответственно передаточной тележкой, снижателем или подъемником. Изделия, прошедшие обработку в горизонтальных камерах непрерывного действия, отличаются равномерностью обработки. Камеры по длине разделены на три следующие зоны: нагрева, изотермического выдерживания и охлаждения.
Горизонтальная щелевая пропарочная камера представляет собой туннель
длиной 80-100 м. Ширина туннеля проектируется в расчете на движение через него
одного-двух изделий, загружаемых в один ряд на каждой форме-вагонетке, и
составляет 5-7 м, а высота туннеля 1-1,5 м. В зависимости от длины камеры в ней
размещается 12-25 вагонеток с изделиями.
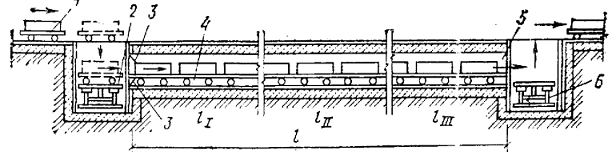
Горизонтальная щелевая пропарочная камера (рис. 1.1.) работает по следующему принципу. Форма-вагонетка с отформованным изделием 1 поступает на снижатель 2, который опускает форму-вагонетку на уровень рельс, проложенных в камере. Камера в целях уменьшения площади цеха, занятой под технологический процесс, заглублена в землю. Снижатель 2 оборудован толкателем вагонетки в камеру. Вагонетка проходит под механической шторой 3 и проталкивает весь поезд вагонеток по камере 4 на одну позицию. Вагонетка, находившаяся на последней позиции, поднимает герметизирующую штору 5, выкатывается на подъемник 6, который поднимает вагонетку с готовой продукцией на уровень пола цеха и скатывает ее на рельсовый путь. Загрузка и выгрузка вагонеток происходит с интервалом.
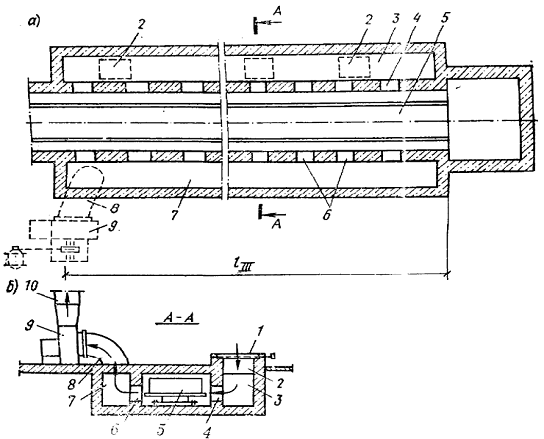
Время нахождения вагонетки в щелевой пропарочной камере соответствует времени тепловой обработки. Изменяя интервал загрузки, можно менять время тепловой обработки изделий. По длине l камеру условно делят на три зоны. Первая, начиная от места загрузки, является зоной нагревания l1, вторая зона, где материал выдерживается при достигнутой в зоне нагревания температуре, называется зоной изотермической выдержки l2 в третьей зоне l3 проходит охлаждение материала. В зоне нагревания и зоне изотермической выдержки в качестве теплоносителя используется пар. Зоны отделены одна от другой воздушными завесами, которые устанавливаются и на торцах камер. Назначение воздушных завес: предотвращать переход паровоздушной смеси из одной зоны в другую, и выход смеси в цех или засасывание в камеру холодного воздуха из цеха. Ограждения камер выполняют из кирпича и железобетона. Торцы закрывают гибкими шторами: брезентовыми, резиновыми, пластиковыми и др. Изделия охлаждают наружным воздухом. Для движения наружного воздуха зона охлаждения с каждой стороны оборудуются дополнительными каналами. Схема зоны охлаждения, отличающаяся только наличием боковых каналов, показана на рисунок 1.2.
В одном из боковых каналов 3 зоны охлаждения устраивают две-три заборные
шахты 2, снабженные жалюзийными решетками 1 для регулирования количества
забираемого наружного воздуха. Воздух через шахты 2 поступает в канал 3, откуда
через окна 4 поступает в зону охлаждения, отбирает теплоту от изделий 5.
Отработанный (нагретый) воздух через окна 6 попадает в канал 7, из которого
через патрубок 8 забирается вентилятором 9 и через трубу 10 выбрасывается в
атмосферу.
При использовании пара для его подачи применяют двухсторонние стояки-коллекторы, причем их первая пара размещена на расстоянии 18-20 м от входа в камеру.
К недостаткам щелевых камер можно отнести сложность подачи кондиционированной паровоздушной смеси; необходимость нижнего подогрева камер глухим паром для устранения недогрева изделий, расположенных внизу; недостаточную защиту торцовых проемов камер от выброса греющей среды вверху и засоса холодного цехового воздуха снизу, что увеличивает затраты тепла.
Из сказанного следует, что конструкция щелевых камер туннельного типа
требует усовершенствования, чтобы удельные расходы тепла на единицу продукции
были сведены к минимуму.
2. ТЕХНОЛОГИЧЕСКИЙ РАСЧЕТ
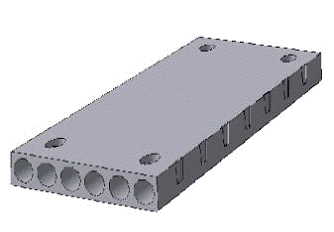
Рисунок 2.1 - Эскиз плиты перекрытия ПК 27.15-8
Исходные данные:
Таблица 2.1 - Сведения об изделии
|
Марка изделия |
Марка бетона |
Размеры, мм |
Расход |
B |
h |
Бетона, м3 |
арматуры, кг |
|||
|
ПК 27.15-8 |
300 |
2680 |
1490 |
220 |
0,84 |
180 |
||||
Рассчитаем ритм конвейера:
r = (Т *23*60*nи*Uб*Ки) / Пгод, с, (2.1)
где T - годовой фонд рабочего времени, сут;=251*0,948, где
- количество рабочих дней в году;
,948 - нормативный коэффициент использования времени;и - количество изделий на вагонетке, шт.;б - объем бетона, необходимый для производства одной плиты, м3; Uб = 0,91;и - коэффициент использования оборудования (камеры), Kи = 0,9;
Пгод - годовая производительность камеры, м3/год; Пгод =80000.= ((251·0,948·23·60·1·0,91·0,9)/80000)·60 = 201,7 с.
Принимаем r=250с.
Количество вагонеток в камере
=(3600τ)/r, (2.2)
где: N - количество вагонеток в камере, шт.;- ритм конвейера, с; r = 900;
τ - продолжительность цикла тепловой обработки, час; τ=10.=(3600*10)/250=144 шт.
Общая длина камеры
к=(N/nя)*Lф,
(2.3)
где: Lк - общая длина камеры, м;я - количество
ярусов в камере, шт.; nя=4;ф - длина формы-вагонетки, м.
Lф=Lизд+0,15*2=2,68+0,15*2=2,98 м (2.4)к=(144/4)*2,98=107,28
м
Высота яруса
=Hф+h1+h2, (2.5)
где: H - высота яруса, м;ф - высота формы-вагонетки с изделием, м;
ф=hизд+0,25=0,22+0,25=0,47 м (2.6)
изд - толщина изделия, м; hизд=0,22;1 - расстояние от пола камеры до уровня головки рельсового пути, м; h1=0,15;2 - расстояние от верхней поверхности изделия до перекрытия камеры, м; h2=0,1.=0,47+0,15+0,1=0,72 м
Ширина камеры
к=Bф+2*b,
(2.7)
где: Bк - ширина камеры, м;ф - ширина формы-вагонетки, м;
ф=bизд+2*0,15=1,49+2*0,15=1,79 м
изд - ширина изделия, м;- зазор между бортом вагонетки и стенкой камеры, м; b=0,3к=1,79+2*0,3=2,39 м
Длина зоны подогрева
1=N*(τ1/τ)*Lф, (2.8)
где: L1 - длина зоны прогрева, м;
τ1 - продолжительность периода подъема температуры, час; τ1=3;1=144*(3/10)*2,98=128,74 м
Длина зоны изотермической выдержки
2=N*(τ2/τ)*Lф, (2.9)
где: L2 - длина зоны изотермической выдержки, м;
τ2 - продолжительность периода изотермической выдержки, час; τ2=5;2=144*(5/10)*2,98=214,56 м