Материал: Управление качеством продукции. методические указания к выполнению лабораторных и практических работ. Краснова М.Н
|
|
Окончание табл.4 |
|
|
|
|
|
6 |
По влиянию на ход обработки |
– пассивный контроль (с остановкой процес- |
|
|
|
са обработки и после обработки); |
|
|
|
– активный контроль (контроль во время об- |
|
|
|
работки и остановка процесса при достиже- |
|
|
|
нии необходимого параметра); |
|
|
|
– активный контроль с автоматической под- |
|
|
|
наладкой оборудования. |
|
7 |
По измерению зависимых и |
– измерение действительных отклонений; |
|
|
независимых допустимых от- |
– измерение предельных отклонений с помо- |
|
|
клонений |
|
|
|
щью проходимых и непроходимых калибров. |
|
|
|
|
|
|
8 |
В зависимости от объекта |
– контроль качества продукции; |
|
|
контроля |
– контроль товарной и сопроводительной до- |
|
|
|
|
|
|
|
кументации; |
|
|
|
– контроль технологического процесса; |
|
|
|
– контроль средств технологического осна- |
|
|
|
щения; |
|
|
|
– контроль технологической дисциплины; |
|
|
|
– контроль квалификации исполнителей; |
|
|
|
– контроль прохождения рекламаций; |
|
|
|
– контроль соблюдения требований эксплуа- |
|
|
|
тации. |
|
9 |
По влиянию на возможность |
– разрушающий; |
|
|
последующего использования |
– неразрушающий. |
|
|
|
|
|
Статистические методы контроля качества и применение их в производстве
Смысл статистических методов контроля качества заключается в значительном снижении затрат на его проведение по сравнению c органолептическими (визуальными, слуховыми и т.п.) со сплошным контролем, с одной стороны, и в исключении случайных изменений качества продукции – с другой.
Различаются две области применения статистических методов в производстве (рис. 6):
при регулировании хода технологического процесса с целью удержания его в заданных рамках (левая часть схемы);
при приемке изготовленной продукции (правая часть схемы).
16
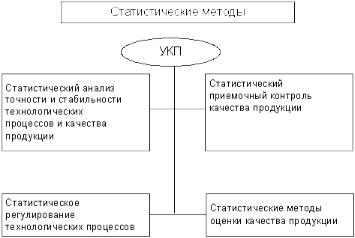
Рис.6. Области применения статистических методов управления качеством продукции
Семь инструментов контроля качества
Обычно для анализа данных используются семь, так называемых, статистических методов или инструментов контроля качества:
1.расслаивание (стратификация) данных;
2.графики;
3.диаграмма Парето;
4.причинно-следственная диаграмма (диаграмма Исикавы или «рыбий скелет»);
5.контрольный листок и гистограмма;
6.диаграмма разброса;
7.контрольные карты.
Примеры заданий на статистические методы контроля качества, применительно к производству.
Рассмотрим форму причинно-следственной диаграммы на рис. 7 (она называется еще «рыбий скелет» или диаграмма Исикавы), влияющей на качество продукции.
Порядок составления диаграммы:
1.Выбирается проблема для решения – «хребет».
2.Выявляются наиболее существенные факторы и условия, влияющие на проблему – причины первого порядка.
3.Выявляется совокупность причин, влияющих на существенные факторы и условия (причины 2-, 3- и последующих порядков).
4.Анализируется диаграмма: факторы и условия расставляются по значимости, устанавливаются те причины, которые в данный момент поддаются корректировке.
5.Составляется план дальнейших действий.
17
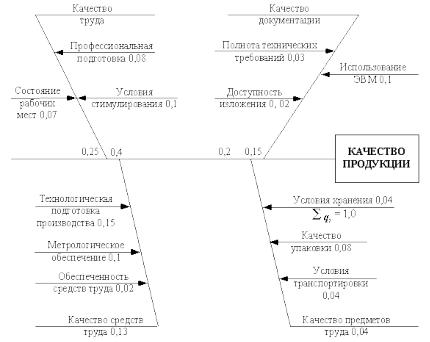
Рис. 7. Примеры причинно-следственной диаграммы
Причинно-следственная диаграмма используется, когда требуется исследовать и изобразить возможные причины определенной проблемы. Ее применение позволяет выявить и сгруппировать условия и факторы, влияющие на данную проблему.
Контроль технического состояния и техническое диагностирование Работоспособность современных автоматических производственных
комплексов может быть обеспечена при полной технической диагностике станков, что требует широкого применения разнообразных средств вычислительной техники непосредственно в системах управления станками и автоматическими станочными комплексами.
2. ЛАБОРАТОРНЫЕ РАБОТЫ
План выполнения лабораторных работ и их тема представлена ниже. Цель работы: исследовать объект измерения, выбрать метод измере-
ния и измерительные средства, провести измерения в реальных условиях и выбрать систему управления качеством продукции.
Оборудование, приборы, инструменты: штангенциркуль ШЦ-I, штан-
генциркуль ШЦ-II, штангенциркуль ШЦ-III, штангенглубиномер, штангенрейсмас; гладкий микрометр, микрометрический глубиномер, микрометрический нутромер, стойка, установочные меры, выполненные в виде цилиндров с отверстием и плоскими измерительными торцами, установочная мера в виде скобы для установки микрометрического нутромера на нуль, набор конце-
18
вых мер, державка с боковинами, комплект удлинителей; индикаторы часового типа, индикаторные и рычажные скобы, рычажные микрометры, стойка или зажимное приспособление, индикаторные нутромеры; набор плоскопараллельных концевых мер длины; образцы (эталоны) шероховатости поверхности, двойной микроскоп МИС-11, микроинтерферометр МИИ-4, блочный профилограф-профилометр; объекты измерения (детали).
Общие положения согласно п. 1.
Задание
Лабораторная работа включает в себя ряд этапов, выполняемых под руководством преподавателя и лаборанта:
1)выполнить подбор оптимальных методов измерения и измерительных средств заданных деталей;
2)провести измерения в реальных условиях, результаты измерений привести в таблице; 3.1) выбор системы управления качеством продукции;
3.2) оценка качества изделия;
3.3) выбор структуры управления качеством;
3.4) методология применения гарантированного самоконтроля качества деталей.
Порядок выполнения работы
Лабораторная работа выполняется в соответствии с пунктами задания.
Содержание отчета
В отчете указывается цель работы и задание, список используемого для выполнения работы оборудования, приборов и их назначение. Приводятся результаты всех измерений, выводы по работе.
2.1. ЛАБОРАТОРНАЯ РАБОТА № 1.
СИСТЕМА УПРАВЛЕНИЯ КАЧЕСТВОМ В МАШИНОСТРОЕНИИ
2.2. ЛАБОРАТОРНАЯ РАБОТА № 2.
ОЦЕНКА КАЧЕСТВА ИЗДЕЛИЙ В МАШИНОСТРОЕНИИ
2.3.ЛАБОРАТОРНАЯ РАБОТА № 3. СТРУКТУРА УПРАВЛЕНИЯ КАЧЕСТВОМ
2.4.ЛАБОРАТОРНАЯ РАБОТА № 4.
ОБЕСПЕЧЕНИЕ КАЧЕСТВА ЖИЗНЕННОГО ЦИКЛА ИЗДЕЛИЙ. МЕТОДОЛОГИЯ ПРИМЕНЕНИЯ ГАРАНТИРОВАННОГО САМОКОНТРОЛЯ КАЧЕСТВА ДЕТАЛЕЙ
19
3. ПРАКТИЧЕСКИЕ РАБОТЫ
Общие положения согласно п. 1.
3.1. ПРАКТИЧЕСКАЯ РАБОТА № 1. ДИАГНОСТИКА ОБРАБОТКИ НАРУЖНЫХ ПОВЕРХНОСТЕЙ
ВРАЩЕНИЙ В ЗАВИСИМОСТИ ОТ ЗАДАННЫХ УСЛОВИЙ
3.2. ПРАКТИЧЕСКАЯ РАБОТА № 2 ДИАГНОСТИКА ОБРАБОТКИ ПЛОСКОСТЕЙ В ЗАВИСИМОСТИ
ОТ ЗАДАННЫХ УСЛОВИЙ
3.3.ПРАКТИЧЕСКАЯ РАБОТА № 3 СТАТИСТИЧЕСКОЕ НАЗНАЧЕНИЕ ДОПУСКОВ
НА ПОВЕРХНОСТИ ВРАЩЕНИЙ
3.4.ПРАКТИЧЕСКАЯ РАБОТА № 4 СТАТИСТИЧЕСКОЕ НАЗНАЧЕНИЕ ДОПУСКОВ
НА ПОВЕРХНОСТИ СЛОЖНОЙ ФОРМЫ
3.5.ПРАКТИЧЕСКАЯ РАБОТА № 5 СХЕМЫ СЕРТИФИКАЦИИ В РФ
3.6.ПРАКТИЧЕСКАЯ РАБОТА № 6
ИСО 9001:2000
3.7.ПРАКТИЧЕСКАЯ РАБОТА № 7 СИСТЕМЫ УПРАВЛЕНИЯ КАЧЕСТВОМ
3.8.ПРАКТИЧЕСКАЯ РАБОТА № 8
РАЗРАБОТКА МЕТОДОВ ПРИ СИСТЕМАТИЧЕСКОМ ПРОВЕДЕНИИ АНАЛИЗА БРАКА И ДЕФЕКТОВ
3.9. ПРАКТИЧЕСКАЯ РАБОТА № 9 МЕХАНИЗМ УПРАВЛЕНИЯ КАЧЕСТВОМ ПРОДУКЦИИ
3.10. ПРАКТИЧЕСКАЯ РАБОТА № 10
TQM
3.11.ПРАКТИЧЕСКАЯ РАБОТА № 11 ПРОЦЕССНЫЙ ПОДХОД
3.12.ПРАКТИЧЕСКАЯ РАБОТА № 12 ДИАГРАММА ПАРЕТО
20