Материал: 1188
корпуса; очистить измерительные поверхности; настроить прибор на ноль – на начало отсчета входного сигнала; проверить погрешность обратного хода прибора;
3) готовить концевые меры для калибровки приборов – очистить их измерительные поверхности; для составления блоков набирать минимальное количество концевых мер (не более четырёх) с расположением цифровой индикации размеров длины на левую сторону блока или на верхней поверхности для низких концевых мер; притирать меру меньшего размера к мере большего размера, только полностью совмещая их измерительные поверхности и совершая возвратно-поступательные движения верхней меры относительно нижней с амплитудой 5…7 мм вдоль длинной стороны концевых мер и усилием прижима 5…10 Н до схватывания мер (5…7 движений), притирать меры только на столе и на салфетке; не держать меры в руках больше необходимого времени – из-за нагрева теплом рук теряется их точность, следует давать такое же время на остывание;
4)при измерении и настройке прибора пользоваться арретиром; не допускать увеличения измерительного усилия больше нормируемого; не допускать свободного падения измерительного наконечника на объект измерения;
5)получить навык точного отсчёта десятых долей деления шкалы. Не забывать, что шкалы приборов хранят единицу величины (длины или угла);
Средства измерений: микрометр рычажный [4], набор плоскопараллельных концевых мер длины [5], стойка для крепления микрометра, салфетка, перчатки, спирт.
2. Основные положения
Для выявления систематических погрешностей прибора в виде непрерывной функции можно применить метод наименьших квадратов
[3].
Погрешность показаний рычажного микрометра определяется, главным образом двумя первичными технологическими погрешностями:
1)отклонением шага микровинта ES от номинального Sо;
2)отклонением от перпендикулярности измерительных поверхностей микровинта и подвижной пятки к оси микровинта EПP [7
–10].
Характерной особенностью составляющей погрешности показаний X, вызванной погрешностью шага (рис. 1, а), является ее
прямопропорциональная линейная зависимость от измеряемой величиныХ:
∆Х(ES) = b ∙ Х, |
(1) |
где b – коэффициент пропорциональности.
Отклонение от перпендикулярности EPE измерительных поверхностей придает второй составляющей синусоидальный характер (рис. 1, б):
∆Х(EПP)=0,5 ∙ EПP ∙ (1+sin2πХ/S). |
(2) |
Следовательно, непрерывная теоретическая функция, характеризующая изменение суммарной погрешности показаний в зависимости от измеряемой величины микрометра (рис. 1, в), имеет вид
∆Х∑ (X)= ∆Х(S) + ∆Х(EПP) = b∙Х + 0,5 ∙ EПP∙(1 + sin2πХ/S) + а,
где a – погрешность настройки микрометра на ноль.
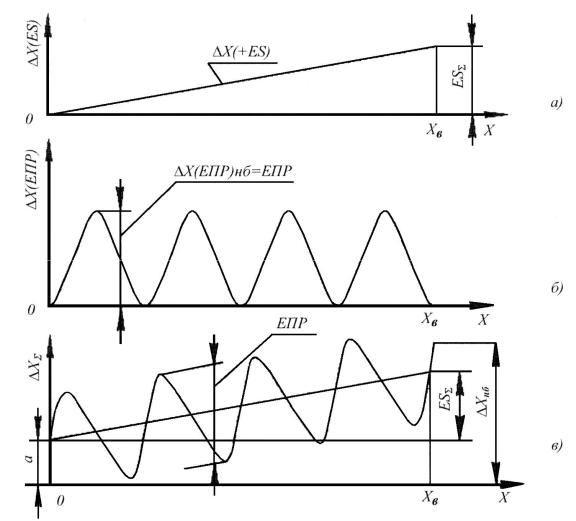
Рис. 1. Составляющие (а, б) и суммарная (в) погрешности
показания микрометра
Наличие погрешности настройки на ноль приведет к смещению линейной зависимости (1) относительно оси абсцисс. Поэтому окончательно можно записать теоретическую функцию погрешности показаний микрометра в виде
∆Х∑ (X )=( а + b∙Х) + 0,5∙EПP∙(1+Sin2πХ/S). |
(3) |
Выделив полином первого порядка, характеризующий влияние отклонения шага, ES и погрешности настройки а,
а + b∙Х = ∆Хо , |
(4) |
можно найти параметры полинома a и b, обрабатывая найденные экспериментально погрешности показаний в нескольких точках
диапазона измерения микрометра способом наименьших квадратов (см. пример расчёта).
3. Порядок выполнения работы
Лабораторную работу рекомендуется проводить в следующем порядке.
3.1. Подготовка рычажного микрометра к работе.
3.1.1. Закрепить микрометр в стойкузаутолщение на корпусе скобы микрометра.
3.1.2. Выбрать люфт микровинта 3 в гайке 5 (рис. 2).
3.1.3. Протереть измерительные поверхности салфеткой смоченной спиртом.
3.2. Настройка рычажного микрометра на ноль.
3.2.1.При настройке на ноль рычажного микрометра с пределами измерения 0 25 мм, вращая микрометрический винт 3, ввести в
соприкосновение измерительные поверхности микровинта 1 и пятки 12 так, чтобы стрелка 7 шкального отсчётного устройства установилась на нулевой отметке. При соприкосновении наконечников скошенный край барабана 4 должен устанавливаться так, чтобы штрих «0» начального деления шкалы с ценой деления 0,5
ммна стебле 2 микрометра был бы полностью виден, а нулевой штрих шкалы барабана с ценой деления 0,01 мм остановился бы против продольного штриха на стебле микрометра.
3.2.2.Если настройка неправильна, следует изменить положение барабана относительно микровинта, для этого, закрепив стопорным устройством 14 микровинт 3, отвинчивают гайку 13, соединяющую микрометрический винт с барабаном. Затем, повернув освободившийся на микрометрическом винте барабан так, чтобы нулевая настройка восстанавливалась, снова скрепляют гайкой барабан с микрометрическим винтом.
3.2.3.Проверить настройку на ноль. При погрешности настройки на ноль более 0,4 мкм – настройку повторить.
3.2.4.Если нижний предел измерения микрометра составляет 25 мм и более, настройку на ноль производят по установочной мере, входящей в комплект прибора.
10 |
|
11 |
|
12 |
|
1 |
|
14 |
|
2 |
|
3 |
|
4 |
|
13 |
 15
6 |
5 |
9 |
8 |
7 |
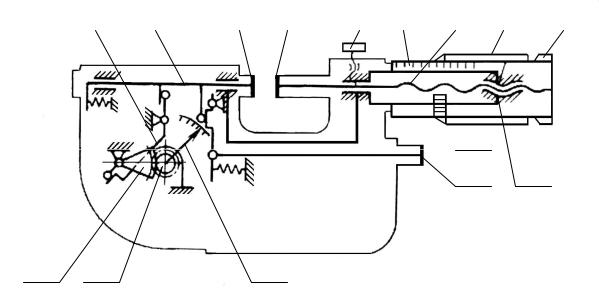
Рис. 2. Схема рычажного микрометра:
1 – микровинт; 2 – стебель со шкалой; 3 – микрометрический винт; 4 – барабан; 5 – гайка; 6 – кнопка арретира; 7 – стрелка; 8 – зубчатое колесо; 9 – зубчатый сектор; 10 – рычаг; 11 – стержень; 12 – измерительная поверхность; 13 – гайка;
14 – стопорное устройство; 15 – шкала барабана
3.3. Определение погрешностей показаний.
3.3.1. Определить погрешность показаний для шести значений входного сигнала на всем диапазоне измерения в точках
0,00мм;5,12мм;10,24мм;15,36мм;21,5мм;25мм;0,00мм.
Если нижний предел измерения микрометра отличается от нуля, то перечисленные значения входного сигнала прибавляются к этому пределу. Погрешность показаний по каждому входному сигналу определяется с учетом знака как разность между показанием прибора Xп и действительным значением входного сигнала Xо. Показания прибора, равные входным сигналам, устанавливаются по шкалам прибора с ценой деления 0,5 мм и 0,01 мм, микровинт стопорится фиксатором 14. Действительные значения входного сигнала задаются блоками концевых мер, которые помещаются между измерительными поверхностями микровинта и пятки микрометра при нажатом арретире 6. Набрать блоки концевых мер и произвести десятикратную оценку погрешности показаний в каждой из шести точек шкалы микрометра. Установку показаний, равных входным сигналам, производить перед каждым измерением.