Материал: 1382
91
Манипулятор позволяет линейно перемещать подложку на длину не менее 1500 мм с погрешностью фиксации 1 мм. В рабочей технологической камере максимальная температура нагрева подложки на манипуляторе достигает 800°C с допуском поддержания выбранной величины 1°C.
6.10.5 Дифрактометр быстрых электронов
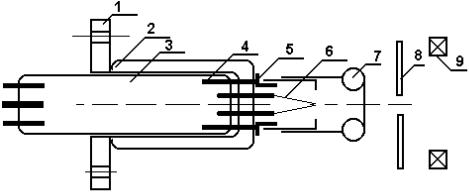
Дифрактометр быстрых электронов (рис. 6.22) представляет собой источник электронов с прямонакальным катодом. Электронная пушка дифрактометра быстрых электронов с энергией до 20 кэВ формирует пучок диаметром менее 200 мкм. При дифракционных измерениях с помощью быстрых электронов, угол падения электронного пучка равен 1°, а дифрактограмму наблюдает оператор на экране диаметром 100 мм. Оператор может определить степень кристаллизации, отсутствие ее, а также параметры элементарной ячейки решетки.
Рисунок 6.22 – Конструкция дифрактометра установки КАТУНЬ. 1– посадочный фланец, 2, 3 – изоляторы; 4 – токовводы, 5 – токоввод модулятора, 6 – катод; 7 – выходной электрод; 8 – анод; 9 – магнитная линза
Диагностический электронный пучок фокусируется на подложке, отражается от нее и направляется на люминесцентный экран.
Сервисное обслуживание источников частиц заключается в их чистке, замене отдельных элементов, профилактике систем ввода напряжения и т.д. Особенностью является предварительное ознакомление со сборочным чертежом, а также соблюдение последовательности сборки и разборки. Источники с накаленным катодом часто требуют смены вольфрамового прямонакального катода. Чаще всего катоды готовятся предварительно. Для этого вольфрам очищается в щелочи от поверхностного защитного покрытия (акводага), а затем на оправке формуется сам катод. Для уменьшения изломов при формировании катод
92
может подогреваться горелкой до температуры ниже температуры рекристализации (до слабого красного каления). Держатели катода крепятся к вольфрамовой проволоке на контактную сварку. Для улучшения качества соединения сварка проводится через никель.
Обработка электродов проводится металлическими щетками, наждачной бумагой. В ряде случаев высоковольтные электроды могут полироваться алмазными пастами например из эльбора. Чем белее паста – тем она мельче. Однако после паст необходимо тщательно удалять масла бензином «калоша» и спиртом. После переборки источник необходимо подвергать тренировке на напряжениях выше номинальных.
6.10.6 Электронно-лучевой испаритель тугоплавких материалов
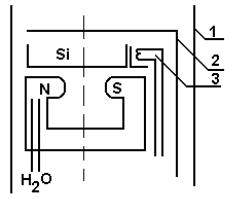
Для испарения тугоплавких материалов в установке эпитаксии предусмотрен электронно-лучевой испаритель. На рис. 6.23 представлена его схема.
Рисунок 6.23 – Схема электронно-лучевого испарителя материалов: 1 – экран; 2 – заслонка; 3 – катод.
Электронно-лучевой испаритель рассчитан на напряжение до 5 кВ при токах до 100 мА. Наличие катода 3 обеспечивает эмиссию электронов. Электроны сосредотачиваются в области максимума магнитного поля и нагревают материал (кремний).
6.10.7Дополнительное ионно-лучевое оборудование установки МЛЭ
Вустановке МЛЭ имеются две ионные пушки с энергиями газовых ионов 0,5–5 кэВ и диаметром пучков 2–5 мм. Плотность тока ионов аргона
из ионной пушки типа C-40 для очистки подложек можно изменять от 0 до 200 мкА/см2, а их энергию от 30 эВ до 3 кэВ. В процессе очистки ионный пучок диаметром 2.5 мм сканирует по площади до 100 мм2. Это позволяет проводить не только очистку подложек, но и их послойное травление.
Всоставе установки имеется квадрупольный масс-спектрометр для анализа спектра потоков и остаточных газов.
93
6.10.8 Технология расшифровки процесса молекулярно-лучевой эпитаксии
Процесс роста эпитаксиальной пленки арсенида галлия наблюдается методом дифрактометрии быстрых электронов (ДБЭ)
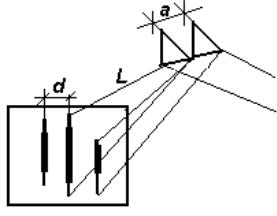
Электронный пучок падает на кристаллическую поверхность под углом 1-2° (рис. 6.24). Пучок отражается от рядов кристалла и формирует на люминесцентном экране отражение (рефлекс) в виде световых точек или полос (тяжей). Расстояние между рефлексами d связано с расстоянием
а между рядами атомов (периодом) соотношением: |
|
ad = Lλ, |
(6.6) |
где L – расстояние от образца до экрана; λ – дина волны де Бройля. |
|
Рисунок 6.24 – Схема формирования рефлексов методом ДБЭ
В табл. 6.1 представлена расшифровка картины ДБЭ.
Таблица 6.1 - Расшифровка картины ДБЭ
Вид картины |
Свойства |
Вид картины |
Свойства |
Диффузный фон |
Аморфный |
Полукольцо |
Поликристалл |
|
материал |
|
|
Толстый |
Грубая |
Распад полосы в |
Грубая |
рефлекс |
поверхность |
крупную сетку |
поверхность |
Ряды точек, |
Монокристалл |
|
|
тяжей |
|
|
|
Тяжи вейером |
Высокое |
Исчезание линий |
Огрубление |
(линии Кикучи) |
совершенство |
вейера |
поверхности |
Длинные тяжи |
Большой зародыш |
Узкие тяжи |
Совершенная |
|
|
|
поверхность |
V-образный |
Наложение от |
|
|
рефлекс |
двойниковой |
|
|
|
упаковки |
|
|
94
Число тяжей совпадает со степенью совершенства.
6.11 Методы измерения скорости формирования толщины пленок 6.11.1 Экспресс - методы сравнительного анализа толщины пленок
Наряду с объективными способами измерения, существует ряд экспресс - методов сравнительного анализа толщины пленок. Некоторые из них:
1)микроскопический анализ. Анализ пленки производят под измерительными микроскопами, которые измеряют толщину по сдвигу интерференционных полос;
2)эталонный анализ. В ряде случаев толщину пленки сравнивают с эталоном. Широкое распространение получил визуальный контроль полупрозрачных пленок толщиной 200700 ангстрем;
3)микровзвешивание. Технически этот способ реализуется напылением паров на развитую стрелку измерительного прибора;
4)метод стравливания. Этот метод основан на относительно постоянной скорости травления пленок в определенном травителе. Иногда
втравитель добавляют уксусную кислоту для уменьшения скорости травления;
5)метод вихревых токов. При большой толщине пленки ее толщину можно оценить по ЭДС, наведенной вихревыми токами. Этот метод реализован в приборах типа ВН-30 Н и ВТ-40 НЦ;
6)метод электрического пробоя. Этот метод широко применяется для испытаний диэлектрических пленок;
7)метод пропускания излучения. В качестве зондирующего излучения применяется оптическое излучение, рентген, бетта и гамма излучение, ультразвук.
Скорость напыления пленки и ее толщина взаимосвязаны. Зная толщину пленки можно определить скорость ее конденсации на подложке.
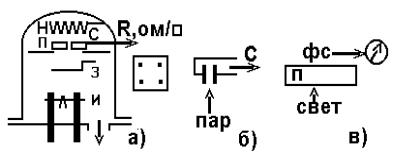
На рис. 6.25 представлены схемы реализации некоторых методов измерения толщины пленок: по изменению сопротивления (рис.6.25 а); по изменению емкости (рис. 6.25 б); по просвету пленки (рис. 6.25 в).
Рисунок 6.25 – Схемы реализации методов измерения толщины пленок: И – испаритель; З – заслонка; С – свидетель; Н – нагреватель; П – подложка.
95
6.11.2 Резистивный метод измерения толщины пленок
Из закона Ома известна зависимость сопротивления R от длины l и площади поперечного сечения S:
R =ρl / S , |
(6.7) |
где ρ- удельное сопротивление пленки.
Учитывая, что для пленки площадь поперечного сечения равна
произведению толщины d на ширину В т.е.: |
|
S = dx B , |
(6.8) |
разрешая исходное уравнение относительно d, находим: |
|
d =ρxl / RnB , |
(6.9) |
где Rп – поверхностное сопротивление пленки. Единица измерения поверхностного сопротивления: ом / (ом на квадрат).
Диапазон измеряемых толщин резистивным методом составляет
1-5 мкм.
Для измерения электрического сопротивления в установке для нанесения пленки рядом с рабочей подложкой помещается «свидетель» – подложка с контактами.
6.11.3 Ионизационный метод измерения скорости формирования пленок
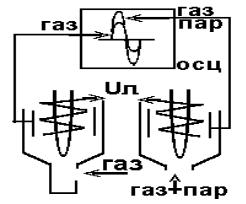
В основе метода лежит принцип сравнения сигналов с ионизационных датчиков давления с паром и без пара. На рис. 6.26 представлена схема реализации метода на базе двух ионизационных датчиков давления. На экране осциллографа отслеживается разность сигналов. В последних разработках подобных приборов (ИСТИ-1, ИСТИ2) предусмотрены пересчетные устройства для обработки разности сигналов. Погрешность метода составляет ~ 10%.
Рисунок 6.26 – Метод измерения толщины на базе двух ионизационных датчиков давления