Материал: 1842
ОСНОВЫ ТЕХНОЛОГИИ ПРОИЗВОДСТВА И РЕМОНТА ТРАНСПОРТНЫХ И ТРАНСПОРТНО-ТЕХНОЛОГИЧЕСКИХ
МАШИН И ОБОРУДОВАНИЯ.
ТЕХНОЛОГИЯ И ОРГАНИЗАЦИЯ ВОССТАНОВЛЕНИЯ ДЕТАЛЕЙ И СБОРОЧНЫХ ЕДИНИЦ
Методические указания к лабораторным работам
Омск 2011
20
Министерство образования и науки Российской Федерации
ФГБОУ ВПО «Сибирская государственная автомобильно-дорожная академия (СибАДИ)»
Кафедра «Эксплуатация и сервис транспортных и технологических машин и комплексов в строительстве»
ОСНОВЫ ТЕХНОЛОГИИ ПРОИЗВОДСТВА И РЕМОНТА ТРАНСПОРТНЫХ
И ТРАНСПОРТНО-ТЕХНОЛОГИЧЕСКИХ МАШИН И ОБОРУДОВАНИЯ.
ТЕХНОЛОГИЯ И ОРГАНИЗАЦИЯ ВОССТАНОВЛЕНИЯ ДЕТАЛЕЙ И СБОРОЧНЫХ ЕДИНИЦ
Методические указания к лабораторным работам
Составители: С.В. Мельник, А.И. Злобин, Л.А. Шапошникова
Омск
СибАДИ
2011
21
УДК 621.86:629.113.004.5 ББК 39.91
Рецензент д-р техн.наук, проф. Н.С. Галдин
Работа одобрена НМСС факультета «НСТ» в качестве методических указаний по выполнению лабораторных работ для студентов направлений подготов-
ки бакалавров 190100, 190600; специальностей 190205, 190603, 190500, 190109.
Основы технологии производства и ремонта транспортных и транс- портно-технологических машин и оборудования. Технология и организация восстановления деталей и сборочных единиц: методические указания к лабо-
раторным работам / сост.: С. В. Мельник, А. И. Злобин, Л.А. Шапошникова. – Омск: СибАДИ, 2011.– 48 с.
В лабораторном практикуме изложена методика выполнения лабораторных работ, порядок их выполнения.
Лабораторные работы выполняются по дисциплинам: «Основы технологии производства и ремонта транспортных и транспортно-технологических машин и оборудования. Технология и организация восстановления деталей и сборочных единиц»; «Технология машиностроения, производство и ремонт подъемнотранспортных, строительных и дорожных машин»; «Технология и организация восстановления деталей и сборочных единиц при сервисном сопровождении»; «Основы технологии производства и ремонта транспортных и транспортнотехнологических машин и оборудования. Технологические процессы технического обслуживания и ремонта ТиТТМО».
ФГБОУ ВПО «СибАДИ», 2011
22
|
Лабораторная работа № 1 |
|
ОПРЕДЕЛЕНИЕ ЖЕСТКОСТИ И ПОДАТЛИВОСТИ ТОКАРНОГО |
||
СТАНКА ДИНАМИЧЕСКИМ МЕТОДОМ |
||
Цель работы – практическое освоение динамического метода опре- |
||
деления жесткости и податливости токарного станка в производственных |
||
условиях. |
|
|
|
Методические указания |
|
Для определения жесткости и податливости системы «шпиндель – |
||
задняя бабка – суппорт токарного станка» динамическим методом произ- |
||
водим обточку за один проход стальных колец различного диаметра, уста- |
||
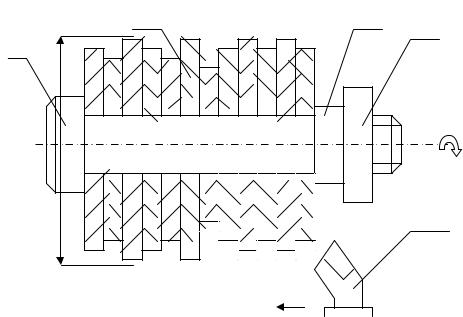
новленных на жесткой центровой оправке (рис.1.1). |
4 |
|
2 |
3 |
|
1 |
|
|
|
|
n |
Di |
|
5 |
|
|
|
|
S |
|
Рис.1.1. Схема обработки колец при определении жесткости станка: |
||
1 – оправка; 2 – комплект колец; 3 – втулка; 4 – гайка; 5 – резец |
|
|
Обработку комплекта колец производим за один проход установленного на размер резца. При этом толщина снимаемой стружки с каждого кольца будет различной, поэтому изменяется усилие резания, а следовательно, и упругое отжатие резца при переходе от обработанного кольца к следующему. Таким образом, диаметры колец отличаются как до обработки (прил.1), так и после нее будут несколько отличаться друг от друга.
Произведя замеры диаметров колец до и после обтачивания, можно для каждой соседней пары колец определить уточнение
23
i |
|
i |
, |
(1.1) |
|
|
|||||
|
|
|
i |
|
|
|
|
|
|
||
где i = Di – Di+1 − разность диаметров соседних колец до обточки;i = di – di+1 – разность диаметров соседних колец после обточки; i – порядковый номер кольца.
Затем определяем среднее значение уточнения
n
i
|
i 1 |
, |
(1.2) |
|
|||
|
n |
|
|
где n – количество пар соседних колец, установленных на оправке, |
|||
для 20 колец n будет равно 19. |
|
||
Определив уточнение, находим жесткость |
токарного станка (j), как |
||
системы «шпиндель - задняя бабка - суппорт» (Н/мм) по формуле: |
|||
j 10 'CpS0.75 , |
(1.3) |
||
где ─ коэффициент, характеризующий отношение Py / Pz и зависящий от угла заточки резца, состояния режущей кромки, режимов резания, твердости обрабатываемого материала и других факторов (прил.2); Cp – коэффициент, зависящий от угла резания и механических свойств обрабатываемого материала (прил.3); S – продольная подача резца (мм /об); - среднее значение уточнения.
Величина, обратная жесткости, называется податливостью технологической системы ( ) «шпиндель - задняя бабка - суппорт» (мкм/Н):
= 1/ j 1000, |
(1.4) |
где j- жесткость системы, Н/мм.
Значение податливости токарных станков нормальной точности лежит в пределах 0,0334…0,0550 мкм/Н.
Порядок выполнения работы
1.Осуществить наладку токарного станка, установить оправку с комплектом колец из стали с пределом прочности 650 МПа, (диаметры
колец до обработки приведены в прил. 1). Закрепить проходной резец в резцедержателе, установить режимы точения: глубина резания по наименьшему кольцу t=0,25 мм: подача S=0,26 мм/об: скорость резания V=60 м/мин.
2. Диаметры колец до обтачивания Di занести в таблицу 1.1.(в соответствии с вариантом, прил.1)
24