Материал: 2008
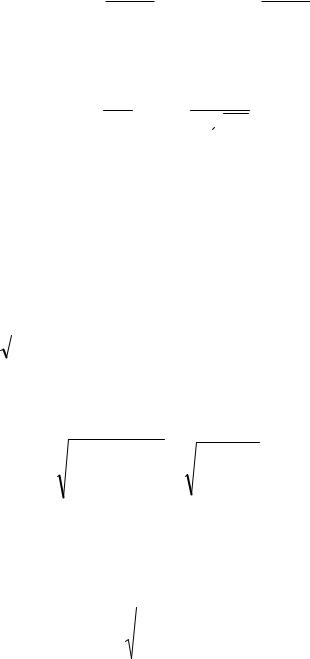
Установившуюся температуру масла можно определить по формуле, полученной
KF KF
|
T T (T |
T )e |
1 1 |
|
|
1 e |
1 1 |
|
|
|
|
|
|
Cm C m t |
|
Q |
Cm C m t |
||
из уравнения |
0 |
нач |
0 |
|
|
|
|
|
при подстановке |
|
|
KF |
|
||||||
|
|
|
|
|
|
|
|
|
|
t и вышеуказанных значений параметров:
Q Q
T T0 KF T0 473 V 2 .
Как показали проведенные расчеты и испытания, для многих действующих гидросистем расхождение между максимальной температурой
масла, |
|
|
|
|
|
|
подсчитанной |
|
по |
формуле |
||||||
|
|
|
|
|
|
KF |
|
|
|
|
KF |
|
||||
T T (T |
T )e |
|
|
|
|
|
|
1 e |
|
|
|
|||||
|
|
|
|
|
|
Cm |
C m t |
|
|
Q |
|
Cm C m t |
|
|||
0 |
нач |
|
0 |
|
|
|
|
|
|
|
|
|
|
при |
|
|
|
|
|
|
|
|
|
|
KF |
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
t = 11 |
ч, |
и |
установившейся температурой, подсчитанной |
по формуле |
||||||||||||
T T0 |
Q |
T0 |
|
|
|
Q |
|
, не превышает 5–10 %, поэтому практически все |
||||||||
KF |
|
|
|
|
||||||||||||
|
473 V 2 |
|||||||||||||||
расчеты можно вести по этой формуле. При этом предполагается, что разность наибольшей и наименьшей температур воздуха в цехе в течение дня не Изпревыэтойшаетформулы4–6 °Сможно. найти требуемый объем масла в гидробаке в литрах:
|
|
Q |
3 |
|
V |
|
|
|
|
4(T T ) |
||||
|
|
|
||
|
|
0 |
|
|
|
Q |
|
3 |
|
|
. |
||
|
||||
|
4 T |
|
||
При ограничении максимально допустимой температуры масла в гидробаке в пределах 50 °С максимально допустимая температура нагревания масла составляет T = 25 °С (принимая температуру окружающего воздуха в цехах 25 °С). При подстановке этого значения T в предыдущую формулу
получаем |
|
|
|
|
|
|
Q |
3 |
|||
V |
|||||
|
|
|
|||
|
|||||
|
100 |
. |
|||
По этой формуле можно в зависимости от количества тепла, выделяемого в гидросистеме за 1 ч, определить необходимый объем масла в гидробаке, изолированном от узлов станка.
Для гидробаков, встроенных непосредственно в основания станков или машин, значения емкости, найденные указанным выше методом, могут быть уменьшены на 10–30 % в зависимости от формы и расположения гидробака и ввиду того, что в теплопередаче участвует большая масса металла.
1.4. Уплотнения и трубопроводы
16
Надежность работы, потери энергии и другие эксплуатационные характеристики пневмоустройств в значительной мере зависят от качества применяемых в них уплотнительных устройств. Уплотнительные устройства обеспечивают герметичность пневмоустройств. Под герметичностью пневмоустройств понимают непроницаемость сжатого воздуха через соединения деталей, находящихся в состоянии движения или покоя относительно друг друга. В зависимости от требований уплотнительные устройства должны обеспечивать полную герметизацию пневмоустройств или значительно уменьшать утечку сжатого воздуха. Как правило, утечка сжатого воздуха не допускается в неподвижных соединениях деталей пневмоустройств и ряда ответственных уплотнительных соединений подвижных деталей, где утечка может привести к аварии или несчастным случаям. Для большинства уплотнительных устройств, разделяющих полости пневмоустройств, находящихся под разным давлением, а также для уплотнительных устройств подвижных соединений допускается незначительная утечка сжатого воздуха. Герметичность пневматических устройств обеспечивается устранением зазора или созданием малого зазора между поверхностями соединяемых деталей. По характеру уплотняемых соединений уплотнительные устройства подразделяют на следующие виды: для соединений неподвижных деталей; для соединений деталей, имеющих относительное возвратно-поступательное движение; для соединений деталей, имеющих относительное вращательное движение.
Герметизация неподвижных соединений
Герметизация неподвижных соединений пневматических устройств обеспечивается: неразборных – сваркой, пайкой, склеиванием, заливкой эпоксидными смолами, герметиками и красками, развальцовкой; разборных – кольцами и манжетами, прокладками, лентой ФУМ, набивками. Разборные неподвижные соединения пневматических устройств чаще всего уплотняют резиновыми кольцами круглого сечения по ГОСТ 9833-73 или резиновыми и синтетическими прокладками. Набивки и металлические прокладки, как правило, применяют для пневматических устройств, работающих при высоких давлениях, в широком диапазоне температур или при агрессивном воздействии окружающей среды. Ленту ФУМ применяют для уплотнения резьбовых соединенийМанжеты. . В ряде случаев неподвижные соединения пневмоустройств рекомендуется уплотнять манжетами. Так, если имеется опасность раскрытия стыка сопрягаемых поверхностей в значительных пределах, кольца круглого сечения не обеспечивают надежной герметизации соединений. В этом случае применяют уплотнения манжетного типа. На рисунке 3 приведены конструкция манжеты П-образного сечения и рекомендации по ее установке. Ширину канавки в деталях (рис. 3) рекомендуется выполнять на 0,3–0,5 мм меньше ширины b манжеты.
17
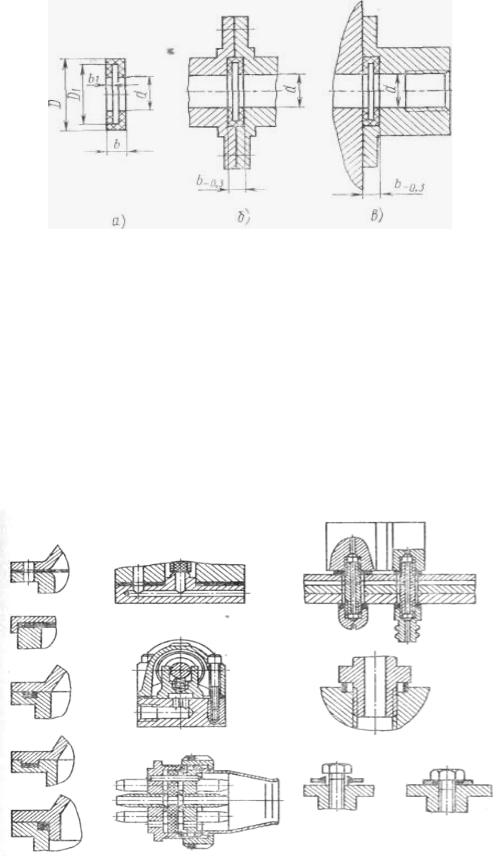
Рис. 3. Конструкция и способы установки уплотнительных манжет П-образного сечения:
а) уплотнительная манжета П-образного сечения; б) конструктивная схема установки манжеты во фланцевом соединении: в) конструктивная схема установки манжеты для пневмоустройств стыкового исполнения
Прокладки. Герметичность соединения при применении прокладок обеспечивается заполнением поверхностей сопрягаемых деталей легко деформируемым прокладочным материалом. При этом контактное давление в соединении должно превышать давление уплотняемой среды. В качестве прокладок используют различные эластичные материалы. Материал прокладок выбирают с учетом давления и температуры уплотняемой среды. Конструктивные схемы применения прокладок приведены на рисунке 4.
Рис. 4. Конструктивные схемы применения прокладок в пневмоустройствах
18
Уплотнительные устройства для соединений с возвратно-поступательным движением
Для герметизации соединений деталей пневматических устройств, имеющих относительное возвратно-поступательное движение (поршней, штоков, золотников, толкателей, клапанов), используют контактные и щелевые уплотнительные устройства и устройства с гибкими разделителями. Контактные уплотнительные устройства подразделяют на следующие основные типы: кольцевые, манжетные и сальниковые.
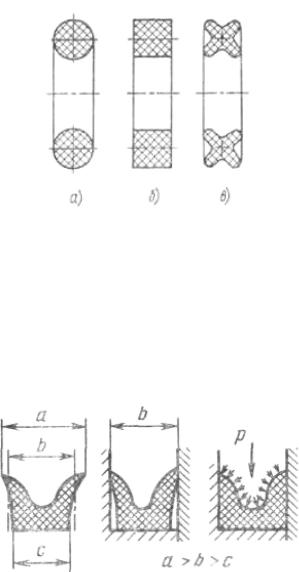
Герметизация кольцами. Уплотнения этого типа обеспечивают наименьший размер уплотнительного узла. В зависимости от профиля поперечного сечения различают следующие разновидности уплотнительных колец: кpyглые, прямоугольные и Х-образные (рис. 5). Материалом для изготовления колец служат резиновые смеси, металлы, комбинации из резины с пластмассами.
Рис. 5. Разновидности уплотнительных колец: а) круглые; б) прямоугольные; в) Х-образные
Герметизация манжетными уплотнениями. В уплотнениях манжетного типа первоначальная (при малом давлении) герметизация обеспечивается контактной поверхностью за счет ее деформации при сборке уплотнительного узла. При повышении давления рабочей среды в уплотняемом узле контактное давление и площадь контакта увеличиваются (рис. 6).
19
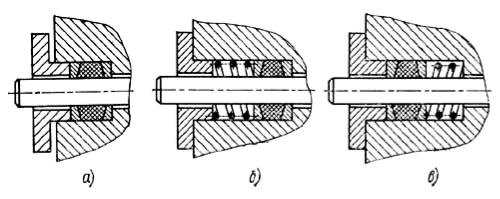
Рис. 6. Схема, поясняющая действие манжетных уплотнений U-образного профиля: а) манжета до монтажа; б) манжета при монтаже; в) манжета под давлением
Манжетные уплотнения получили наиболее широкое применение в пневматических устройствах вследствие их высокой долговечности и герметичности, а также менее жестких требований к точности и качеству обработки уплотняемых поверхностей по сравнению с резиновыми кольцами. К недостаткам манжетных уплотнений относятся их относительная сложность изготовления и большой размер уплотнительного узла.
Сальниковые уплотнения, предназначенные для герметизации рабочей среды в соединениях с возвратно-поступательным движением, изготовляют с ручным регулированием усилия затяжки набивки уплотнения (рис. 7, а) и автоматическим при помощи пружины (рис. 7, б, в). К недостаткам сальниковых уплотнений без пружин относятся: большие потери на трение и сложность обеспечения надежной герметичности из-за трудности контроля усилия затяжки; необходимость частой подтяжки в процессе работы; малый срок службы. Установка пружины в сальниковом уплотнении позволяет частично устранить указанные недостатки. Пружина может быть смонтирована как со стороны давления, так и с противоположной стороны (рис. 7). Сальниковые уплотнения с пружиной, установленной со стороны набивки, противоположной давлению, рекомендуется применять при рабочем давлении до 1,0 МПа, а с пружиной со стороны давления – свыше 1,0 МПа.
Рис. 7. Конструктивные схемы сальниковых уплотнений:
а) с ручной затяжкой набивки; б) с подтяжкой набивки пружиной со стороны, противоположной давлению; в) с подтяжкой набивки пружиной со стороны давления
Уплотнения щелевого типа (за счет малых зазоров) в основном применяют для герметизации золотниковых пар пневмораспределителей. На рисунке 8,а приведена конструктивная схема уплотнения этого типа для пневмораспределителей с плоским золотником, а на рисунке 8,б – с круглым (цилиндрическим) золотником. Щелевые уплотнения не обеспечивают полной герметичности. Обеспечение приемлемой для практики герметичности достигается высокой точностью и малой шероховатостью обработки сопрягаемых золотниковых пар. Для плоских золотников неплоскостность
20