Материал: 3996
36
Вопросы для самоконтроля:
1.Приведите схему пооперационной временной гистограммы работы установки СПК-5.
2.Какие параметры используются при расчете сушильной камеры?
3.Приведите уравнение расчета мощности теплогенератора.
4.Какова схема аэродинамического расчета сушильной камеры?
5.Приведите пример расчета оптимального выхода Дестама из круглого лесоматериала.
6.Какова ориентировочные режимы работы установки УПП-1?
7.Приведите технологические режимы работы установки УПС-6.
8.Какова структурная модель промышленного производства модифицированной древесины марки Дестам?
9.Нарисуйте схему расстановки оборудования на ООО «Олми».
10.Каковы отличительные особенности подшипников скольжения из прессованной древесины?
3.9Применение модифицированной древесины, экология и
техника безопасности
При знакомстве с этим разделом следует учитывать, что вопросы использования изделий из модифицированной древесины изложены как в конце описания каждого из четырех способов получения, так и в специальном разделе по экономике и организации производства.
Вопросы экологии и техники безопасности специально в учебном пособии не рассматриваются, пояснения по ним даются ниже:
1.Способ термомеханического модифицирования является экологически чистым и техника безопасности по нему не выходит за рамки требований к деревообрабатывающим и машиностроительным производствам.
2.Остальные три способа модифицирования базируются на использовании токсичных модификаторов, таких как фенолоспирты, аммиак, уксусный ангидрид, карбамидоформальдегидные олигомеры и др., поэтому работа
сними требует особых мер предосторожности, предъявляемых к общехимическим производствам, т.е. наличие замкнутого технологического цикла, отсутствие выбросов в атмосферу, исключение попадания токсичных веществ в почву и воду. Обслуживающий персонал снабжается респираторами, резино-
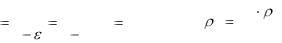
37
вой одеждой и обувью, имеет средства химзащиты и проходит специальное обучение и инструктаж. Периодически проводится обследование помещений и оборудования, медицинский контроль.
Все отходы производства подлежат нейтрализации и последующей утилизации или захоронению в свалках химических отходов. Однако отсутствие взрывоопасных и радиационно-активных веществ на этих производствах позволяет размещать их в небольших городах и поселках, а также на окраинах промышленных центров.
Техника безопасности при работе на оборудовании и самими конкретными изделиями из модифицированной древесины приводится в паспортах на оборудование, технических условиях (ТУ) на изделия, например ж/д шпал и разработанных и утвержденных инструкциях по технике безопасности на каждый вид технологической операции.
Вопросы для самоконтроля:
1.Где применяется древесина марки Дестам?
2.Какова экономическая эффективность применения паркета, ж/д шпал, щитов перекрытый из модифицированной древесины?
3.Для чего выпускается древесина Древсталь?
4.Является ли производство ацетилированной древесины экологически безопасным?
5.Какие материалы заменяет модифицированная древесина?
6.Какие меры техники безопасности предусмотрены при производстве модифицированной древесины?
7.Являются ли изделия из модифицированной древесины токсичными?
3.10 Примеры решения задач по курсу
Задача №1
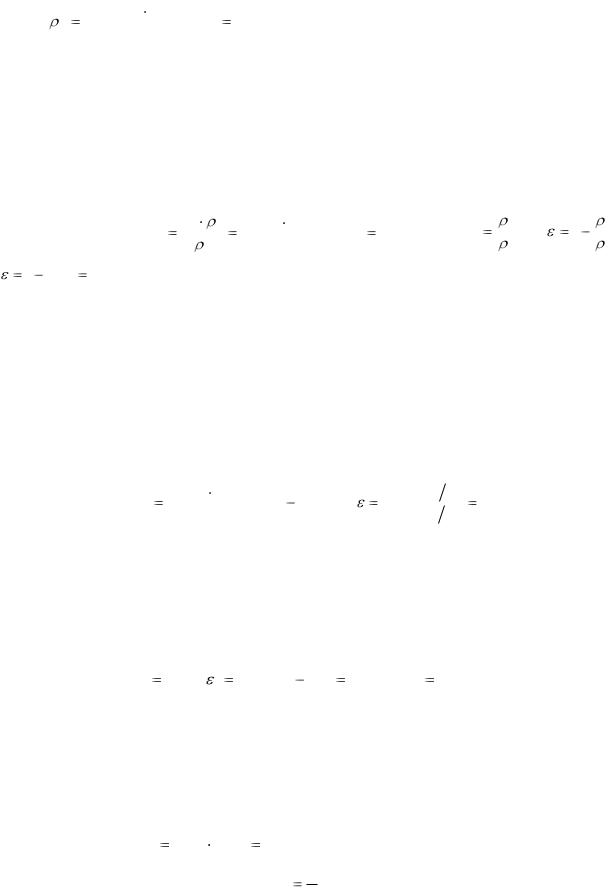
Получить брусок толщиной hк = 65мм методом прессования из древесины ольхи со степенью прессования  = 0,55. Определить по формуле начальную высоту заготовки ho и конечную плотность рк, если начальная плотность ольхи ρо = 520кг/м3, W=15%.
Решение: h 0 |
|
hk |
|
65 мм |
144,4мм ; |
|
h0 0 |
; |
|
|
|
|
k |
|
|||
|
1 |
1 0,55 |
|
|
hk |
|||
|
38 |
|
|
144,4мм 520кг / м3 |
|
k |
|
1155,2кг/м3 . |
|
||
|
65 мм |
|
Задача №2.
Изготовить методом прессования березовый брусок толщиной 40 мм (hk = 40), плотностью ρk = 1250 кг/м3, если начальная плотность березовой заготовки ρо = 650 кг/м3. Определить степень прессования  и исходную высоту заготовки ho.
|
h |
|
k |
|
40 мм 1250 кг / м3 |
|
h |
0 |
|
0 |
|
|
0 |
|
Решение: h 0 |
k |
|
|
|
76,9мм ; |
|
|
; |
1 |
; |
||||
|
0 |
|
|
650 кг / м3 |
h |
|
|
|
|
|||||
|
|
|
|
|
k |
|
k |
|
k |
|||||
|
|
|
|
|
|
|
|
|
||||||
1 0,52 0,48 .
Задача №3
Получить прессованные бруски толщиной hk = 75 мм из древесины сосны плотностью ρк = 950 кг/м3 для изготовления из них паркетных ламелей, если начальная плотность сосновых брусьев при W = 12 % составляет ро = 520 кг/м3 .Определить исходную высоту сосновых брусьев ho и степень прессования  .
Решение: h 0 |
75 мм 950 |
кг / м3 |
137 мм ; |
1 - |
520 кг м3 |
0.45 |
|
520кг / |
м3 |
950 кг м3 |
|||||
|
|
|
|
Задача №4
Определить, до какой высоты требуется запрессовать брусок из древесины тополя hk, если заданная степень прессования  = 60%, а его начальная высота h0 =150мм.
Решение: hk h0 (1 ) 150 мм(1 0,6) 150 мм
 0,4 60мм
Задача №5
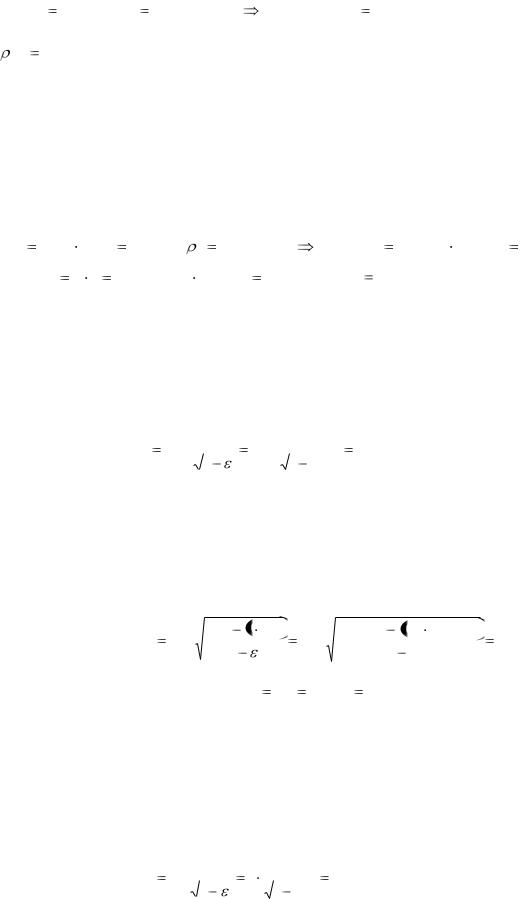
Определить плотность березовой заготовки после ее прессования ρк на гидравлическом прессе с усилием 100 тонн, если размеры заготовки по ширине 120 мм, по длине 300мм (см. рис. 2 методичка 772).
Решение: S |
çàã |
12ñì 30ñì 360ñì 2 |
; 100тонн. сил = 100 000кг сил. |
|
|
|
p SF ; кгс/см2
где р - давление создаваемое прессом, необходимое для прессования, кгс/см2; F – усилие пресса, кгс;
|
|
|
|
39 |
|
|
S – площадь сечения заготовки, см2; |
|
|||||
p |
100 000 кгc |
277,8кгс/см2 |
277,8кгс / см2 |
28,3МПа , по рисунку 2 |
||
360с6 |
2 |
9,8м / с2 |
||||
|
|
|
||||
бер 990кг / м3 .
Задача №6
Какое усилие пресса потребуется при холодном прессовании, чтобы спрессовать брус из древесины березы размером по ширине 120 мм и длиной 500 мм до плотности ρк = 1200кг/м3 (см рис. 2 методичка 772).
Решение:
Sзаг 12см 50см |
600см2 , |
к 1200 кг / м3 45МПа, p 45М5М 9.8м.82 441к41кгс2 , |
F p S |
441к41кгс2 |
600с0 2 264 600к00; F 264.6ò.ñ. |
Задача №7
Требуется получить цилиндрическую прессованную заготовку сплошного сечения диаметром Дк = 100 мм из древесины тополя W = 50 % со степенью прессования  = 0,55. Определить начальный размер заготовки До.
Решение: Д 0 |
1,05 |
|
Д |
к |
|
1,05 |
100 мм |
|
156,72 мм |
||
|
|
|
|
|
|
|
|
||||
1 |
|
1 |
0.55 |
||||||||
|
|
|
|
|
|
|
|||||
Задача №8
Требуется изготовить втулку (заготовку) полого сечения из сырой древесины березы с наружным диаметром Дк = 75 мм, внутренним диаметром дк =35 мм со степенью прессования  = 0,5. Определить Д0 и д0 заготовки.
Решение: |
|
|
Д |
к2 |
i дк2 |
|
|
|
|
|
75мм2 |
0,5 35мм2 |
||
Д |
0 1,05 |
|
|
|
|
|
|
1,05 |
|
|
|
105,13мм |
||
|
|
1 |
|
|
|
|
1 |
0,5 |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
д0 |
дк |
|
|
35 мм |
31,82 мм |
||||
|
|
|
|
|
1,1 |
1,1 |
||||||||
|
|
|
|
|
|
|
|
|
||||||
Задача №9
Изготовить ролик для ленточного транспортера из прессованной древесины вяза с наружным диаметром Дк = 120 мм, длиной 300 мм. Определить исходный диаметр заготовки До, если W = 15 %,  = 0,50.
Решение: Д 0 |
1,0 |
|
Д |
к |
|
1 |
120 мм |
|
169,73мм , w=15%, коэф. = 1,0. |
||
|
|
|
|
|
|
|
|
||||
1 |
|
1 |
0,5 |
||||||||
|
|
|
|
|
|
|
|||||
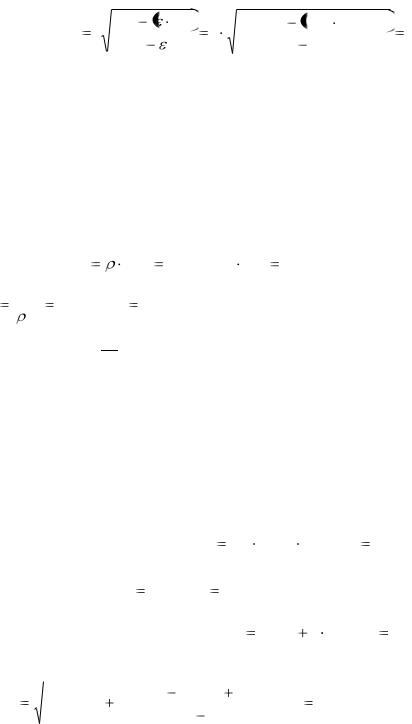
40
Задача №10
Требуется изготовить втулку полого сечения из древесины сосны W=12 % с наружным диаметром Дк = 80 мм, внутренним диаметром дк = 50 мм, длиной 100 мм. Определить диаметр исходной заготовки Д0, до прессования, если заданная степень прессования  =0,55.
|
|
|
Д |
к2 |
дк2 |
80 мм 2 |
0,55 50 мм 2 |
||
Решение: |
Д |
0 1 |
|
|
|
1 |
|
|
105,7мм . |
|
|
1 |
1 |
0,55 |
|||||
|
|
|
|
|
|
|
|||
т.к w = 12%, коэф. = 1,0.
Задача№11
Определить объѐм круглого лесоматериала плотностью 450 кг/м3 необходимого для получения 1 м3 модифицированной древесины марки «Дестам» совмещенным способом плотностью 900 кг/м3, если выход оцилиндрованных заготовок составляет 85 %.
Решение: m |
ДП |
V |
|
900кг / м3 1м3 900кг , |
|||
|
|
|
|
ДЛ |
|
|
|
V |
mДр |
|
|
900 кг |
2м |
3 |
, это 85% от требуемого количества. Требуе- |
|
|
450 кг / м3 |
|
||||
Др |
Др |
|
|
|
|
||
|
|
|
|
|
|
|
|
мое количество будет
Задача №12
Рассчитать заготовку для втулки с наружным диаметром 55 мм, внутренним диаметром 30 мм (размеры чистовые). Материал контурной втулки - сосна, те степень прессования берем 60 %. Имеем R1 = 16 мм, R2 = 28 мм, n =10.
Решение: Ширина пластин: B |
2,6 |
16м6 |
|
sin |
180 0 |
12,85 мм. ; |
|||||
|
|||||||||||
|
|
|
|
|
|
|
|
10 |
|
||
Толщина пластин: S |
12,85 м2 |
|
5,35мм ; |
|
|
|
|
||||
|
|
|
|
|
|
|
|||||
|
2,4 |
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
Внутренний радиус заготовки: R3 |
16мм |
|
2 5,35мм 26,7мм ; |
||||||||
Наружный радиус заготовки: |
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|||
R 4 |
26,7 мм 2 |
28 мм 2 |
(16 мм |
5,35 мм)2 |
|
40,4мм . |
|||||
|
|
1 |
0,6 |
|
|
||||||
|
|
|
|
|
|
|
|
|
|||
Таким образом, для изготовления втулки марки ДМ-КР требуется 10 пластин шириной 12,85 мм, толщиной 5,35 мм и цилиндрическая заготовка внутренним диаметром 53,4 мм и наружным диаметром 81 см.