Материал: 52
Федеральное агентство по образованию
Государственное образовательное учреждение ВПО “Сибирская государственная автомобильно-дорожная академия” (СибАДИ)
Кафедра «Конструкционные материалы и специальные технологии»
Напряжения и деформация при сварке
Методические указания к лабораторной работе по дисциплине «Технология и оборудование сварки»
Составитель В.И. Матюхин (в авторской редакции)
Омск
2010
УДК 621.7 ББК 30.61
Рецензент: д-р техн. наук, проф. Е.Н. Ерёмин
Работа одобрена методической комиссией факультета «Автомобильный транспорт»вкачествеметодическихуказанийклабораторнойработеподисциплине «Технологияиоборудованиесварки»длястудентовспециальностей270201,190201, 190205, 190603.
Напряжения и деформация при сварке: Методические указания к лабораторной работе по дисциплине «Технология и оборудование сварки» / Составитель : В.И. Матюхин – Омск: СибАДИ, 2010, 16 с.
Рассматриваются причины возникновения сварочных напряжений и деформаций при сварке, способы их уменьшения, а также методы правки сварных конструкций.
Табл. 1. Ил. 4. Библиогр: 5 назв.
© Составитель: В.И. Матюхин, 2010
Цель работы: изучить причины возникновения сварочных напряжений и деформаций; познакомиться с методами правки деформированных сварных пространственных конструкций.
1. Источники сварочных напряжений
Источниками напряжений являются неравномерный нагрев металла вблизи зон сварки, литейная усадка, структурные изменения (мартенситное превращение).
Сварочные напряжения вызывают:
-искажение формы детали после механической обработки;
-потерю устойчивости конструкции;
-снижение сопротивляемости конструкции хрупким разрушениям, усталости;
-снижение хладостойкости;
-ускорение коррозионного разрушения;
-«холодные» и «горячие» трещины в сварных соединениях.
Остаточные сварочные напряжения при кристаллизации металла шва (литейная усадка)проявляютсяиз-заразличнойплотностисталивжидком(γж=7,0г/см3)итвер- дом (γтв=7,8 г/см3) состояниях. Исходя из сохранения массы металла, получаем, что послекристаллизацииобъемметаллашвауменьшается(Vтв=Vж*γж/γтв).Таккаккристаллизующийсяметаллжесткосвязансосновнымметаллом,тоегоусадка(объемная усадка стали составляет 2%) вызывает появление внутренних напряжений.
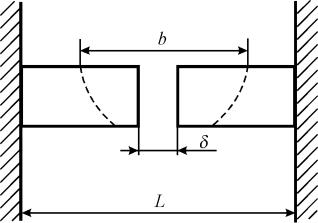
Возникновение внутренних напряжений от неравномерного нагрева объясняет схема стыкового соединения (рис. 1).
Рис. 1. Зона прогрева металла при стыковом соединении
При наложении шва металл, окружающий стык, прогревается на ширину b. Происходит тепловое расширение свариваемых пластин и, соответственно, уменьшение зазора «δ». При охлаждении металл в областях шва и зоны нагрева стремится сократиться, но этому препятствуют холодные слои металла и жесткая заделка пластин в узлах закрепления. Это приводит к возникновению растягивающих на-
3
пряжений в сварном соединении. Величина упругих напряжений по закону Гука
равна
,
где Е – модуль упругости; ε – относительная деформация;Δb – величина усадки металла.
Видно, что величину напряжений от неравномерного нагрева металла можно уменьшить за счет уменьшения зоны разогрева и увеличения размера L.
Внутренние напряжения от линейной усадки и неравномерного нагрева вы-
зывают продольное и поперечное укорочение сварного соединения (табл. 1).
|
Таблица 1. Продольная и поперечная усадка сварных соединений |
|||
Тип |
Толщина |
Способ |
Продольная |
Поперечная |
соединения |
свариваемых |
сварки |
усадка, мм/м |
усадка, мм/м |
|
листов, мм |
|
|
|
|
|
|
|
|
Стыковое, |
|
ручная, |
0,35 |
0,70 |
без разделки |
1...4 |
|
|
|
кромок |
|
автоматическая |
0,20 |
0,70 |
Стыковое, |
|
|
|
|
с разделкой |
5...8 |
ручная |
0,35 |
1,2 |
кромок |
|
|
|
|
Тавровое, с |
|
ручная, |
0,20 |
0,50 |
односторонним |
3...5 |
|
|
|
швом |
|
автоматическая |
0,10 |
0,25 |
|
|
|
|
|
Нахлесточное |
3...5 |
ручная |
0,35 |
1,5 |
|
|
|
|
|
Внутреннее напряжение от структурных превращений связано с тем, что аустенит имеет удельный объем vау=0,122 см3/г, а при его превращении в мартенсит (vм=0,127 см3/г) твердые слои металла затрудняют его деформацию.
2. Деформации при сварке
Приприложении нагрузки к пластичной детали она испытывает упругую деформацию, равномерно-пластическую и сосредоточенную (рис. 2).
Напряжение σ0,2, вызывающее остаточную деформацию δ = 0,2 % принято называть условным пределом текучести. По физической природе предел текучести σт илиусловныйпределтекучестиσ0,2 характеризуетсопротивлениематериаламалым пластическим деформациям.
4
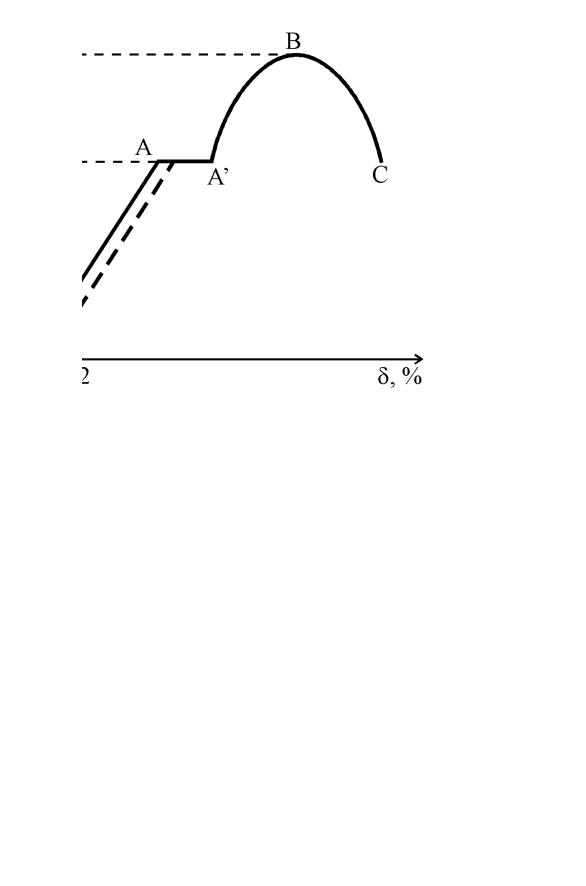
Рис. 2. Диаграмма растяжения с площадкой текучести: OA– упругая деформация;A’B – равномерная пластическая деформация; BC – сосредоточенная
деформация;AA’– площадка текучести.
Рис. 3. Зависимость остаточных напряжений от температуры нагрева стали
5