Материал: 52
При сварке соединение нагревается от температуры окружающей среды до температуры плавления стали. Известно, что предел текучести стали σт при температурах выше 600 0С очень мал. В этом случае сварочные напряжения σсв будут выше предела текучести и вызовут пластическую деформацию.
Механизм образования сварочных деформаций представлен на рис. 3.
При нагреве металла сварочной дугой температурному удлинению препятствует жесткая заделка свариваемых элементов. Возникают напряжения сжатия, пропорциональные нагреву (участок 0A, рис. 3). Увеличение напряжения прекращается при достижении предела текучести (точкаA).
Дальнейший нагрев приводит к образованию пластических деформаций укорочения, так как σсж > σт, а напряжения изменяются по кривой изменения предела текучести (участокAB).
ПриохлаждениистемпературыT1сжимающиенапряженияуменьшаются(BC) до0 (точка C).При дальнейшем остывании свариваемый элемент укорачивается, но этому препятствует заделка; возникают растягивающие напряжения (CD), которые достигают значения σт в точке D. В этом случае остывание протекает с образованием пластической деформации удлинения (DE).
Еслиосвободитьсварнойэлементотзаделки,онукоротится.Значит,пластические деформации укорочения на этапе нагрева превышают пластическую деформацию удлинения на этапе охлаждения. Это связано с тем, что при нагреве σт снижается, и для образования пластических деформаций укорочения требуются меньшие напряжения, чем при остывании, где σт возрастает.
3.Мероприятия, снижающие сварочные напряжения и деформации
1.При проектировании сварной конструкции следует стремиться к использованию обоснованных сечений швов и наименьшей их протяженности, предусматривать припуски на усадку отдельных элементов конструкций.
2.Расположениесварныхшвовдолжнобытьсимметричнымотносительноглавных осей как отдельных элементов, так и всей конструкции в целом.
3.Не следует допускать пересечения в одной точке более трех швов.
4.Собранная конструкция перед сваркой должна быть проверена в отношении правильности ее размеров и величины зазоров в стыке.
5.Для уменьшения остаточной деформации перед сваркой конструкции или элемента в сварном соединении создавать искусственную деформацию, обратную по знаку ожидаемой от сварки.
6.По возможности сварку узлов осуществлять в приспособлениях.
7.Применять местный или общий подогрев конструкции для наведения в сварном соединении деформаций обратного знака по отношению к усадке.
8.Уменьшать зону разогрева путем применения теплоотводящих подкладок, либо повышения скорости сварки, либо использования охлаждающих смесей.
9.Порядок наложения швов в конструкции должен быть таким, чтобы последующий шов мог вызвать обратные деформации по отношению к деформациям пре-
6
дыдущего шва (обратно-ступенчатый способ наложения шва, сварка от середины шва в оба конца).
10.Для создания в сварном соединении напряжения сжатия применять проковку, чеканку, обкатку роликами шва и околошовной зоны.
11.Использовать отпуск для снятия внутренних напряжений (650…680 0С).
4.Правка деформированных элементов мостовых конструкций
При сварке конструкций имеют место следующие деформации:
-волнистость и саблевидность листов;
-коробоватость листов;
-хлопуны и выпучивание листов и стенок балок;
-перелом в стыке сварного соединения;
-грибовидность полок тавровых соединений;
-ромбовидность и винтообразность коробчатых элементов;
-продольный и поперечный выгиб элементов изделия.
Исправление элементов осуществляют термическим или термомеханическим способом.
Термомеханическую правку выполняют местным нагревом деформированного участка с одновременным механическим воздействием. Нагрев осуществляется ацетилено-кислородным пламенем. Запрещается правка элемента путем наплавки дуговой сваркой, графитовыми электродами, плазменными горелками.
Температура местного нагрева металла ~ 700 0С. Допускается температура нагрева до 900 0С. Термически упрочненные стали во избежание разупрочнения нагревают до температуры ниже 700 0С.
При термической и термомеханической правке допускается применять проколачиваниенагретогометаллакувалдойчерезгладилку,приэтомтемпературанагретого металла должна быть более 7000 С.
Температурунагреваемойповерхностиконтролируютпоцвету термокарандашами или приборами с переносной контактной термопарой типа ТПР-14 (0…500 0С).
Не допускается правка углеродистых и низколегированных сталей при температуре воздуха ниже -15 0С, а термически упрочненных сталей – при температуре ниже 0 0С.
Запрещаетсяохлаждать нагретый металл водой. Допускается повторный нагрев одних и тех же участков после полного остывания не более трех раз.
Правкаволнистости осуществляетсяпутемнагреваполосамипо гребню волны. Минимальная ширина зоны нагрева полосы не менее трех толщин листа.
Правка саблевидности выполняется за счет нагрева «клиньев» со стороны выпуклой кромки. Высота клина h равна 2/3 ширины листа.
Значительные деформации устраняют ступенчатым нагревом клиновидных зон (рис. 4). Сначала нагревают участок «а» от вершины к основанию; охлаждают нагретый участок до исчезновения свечения металла, а затем нагревают участок «б».
7
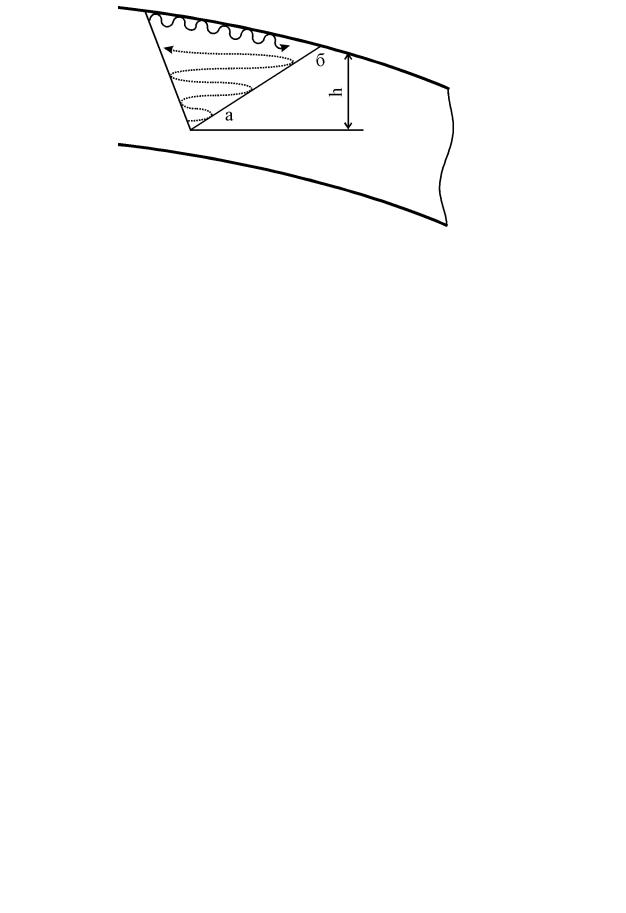
Рис. 4. Устранение деформации саблевидности ступенчатым нагревом клиновидных зон
Во избежание деформаций при любой толщине металла нагрев ведут одновременно двумя горелками с обеих сторон клина.
5.Порядок выполнения лабораторной работы
1.Ознакомиться с теорией возникновения сварочных напряжений и деформаций, с методами их уменьшения и устранения.
2.Для уменьшения сварочных напряжений и деформаций указать последовательность сборки элементов и порядок наложения сварных швов в следующих случаях:
а) сварка двутавровой балки;
б) стыковое (а) и тавровое (б) соединение;
а)
б)
8
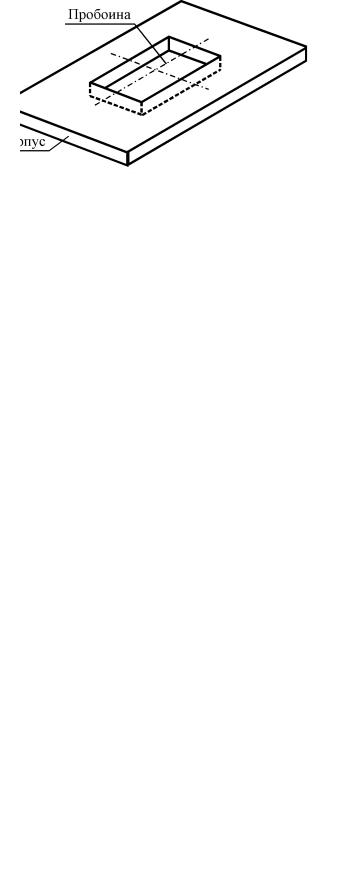
в) постановка и сварка заплаты при наличии пробоины (отверстия) в корпусе;
г) заварить стыковое соединение при δ=5 мм, длиной 5 м:
-ручной электродуговой сваркой;
-автоматической сваркой под слоем флюса.
д) Указать порядок расположения сварных швов:
а) прихватка; б) старые сварные швы
9
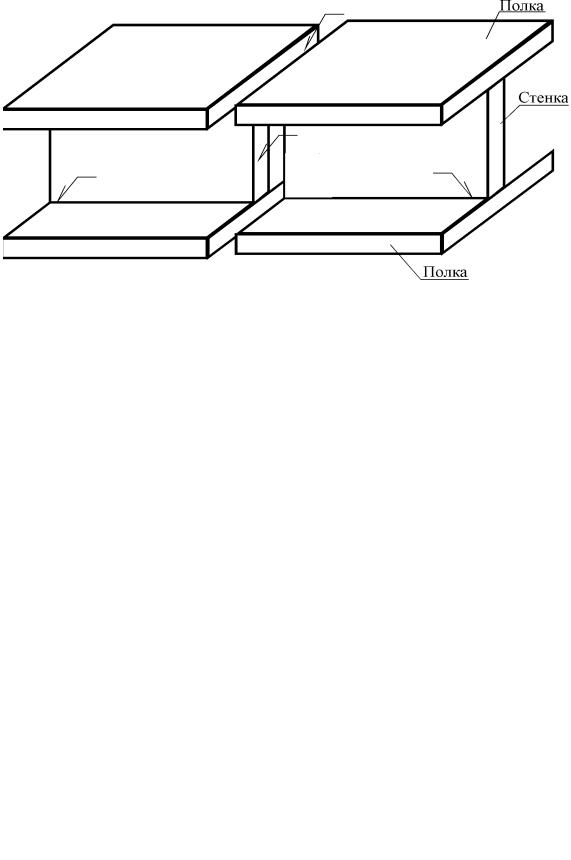
е) устранить неправильное расположение сварных соединений и сварных швов:
3. Указать места нагрева и способ нагрева конструкции при правке: а) волнистости листа
б) саблевидности
в) грибовидности
10